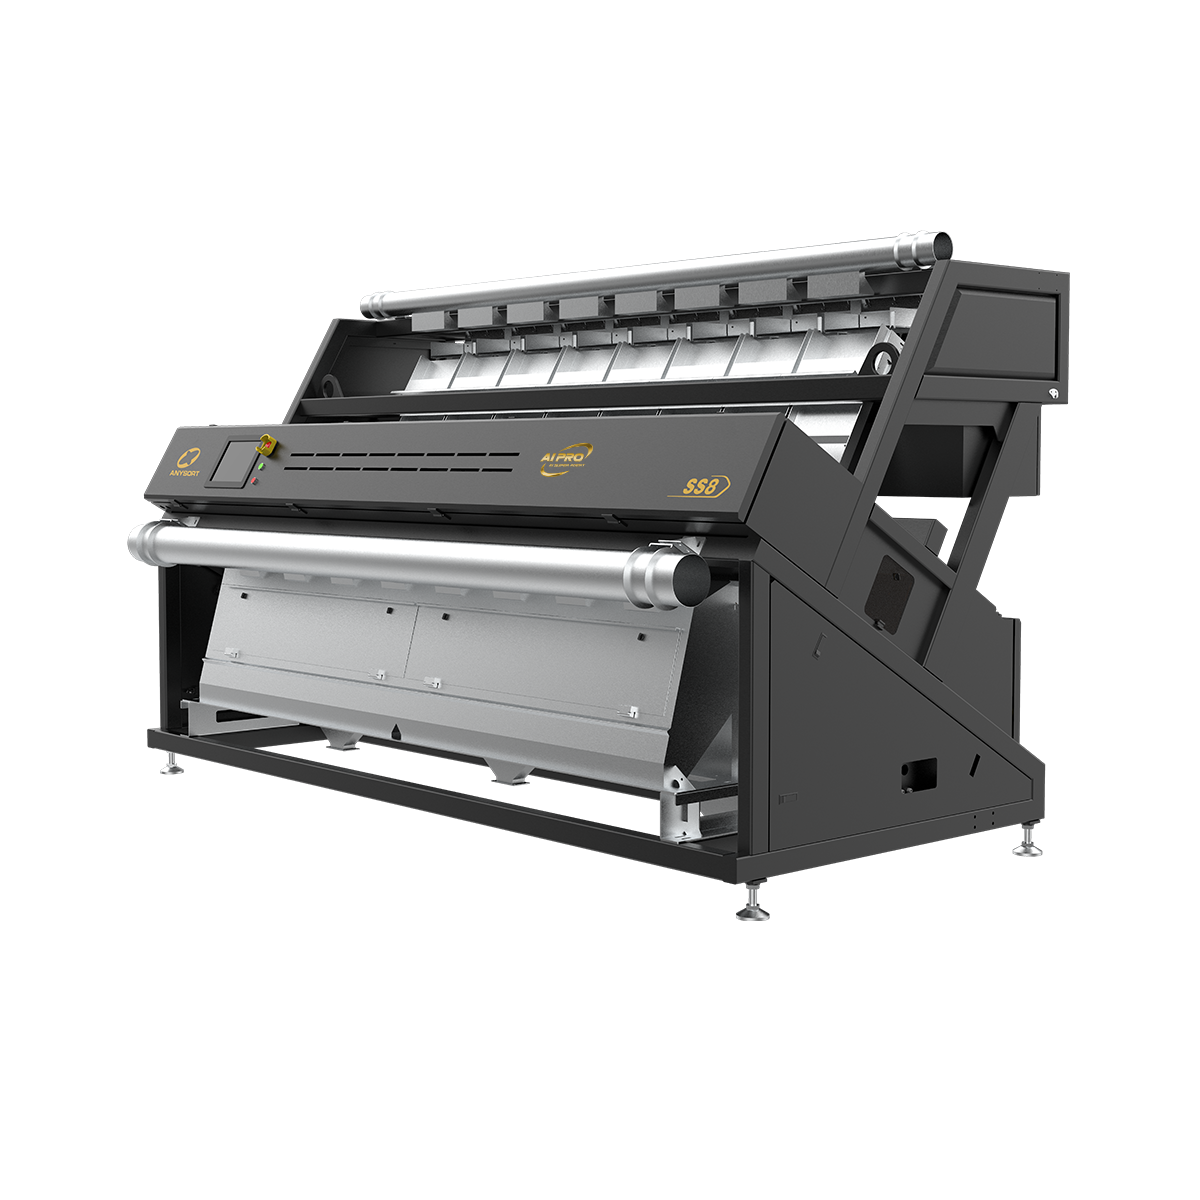
Beste optische Sortiermaschine für die Qualitätskontrolle

Alle Kategorien

bester optischer Sortierer

Der beste optische Sortierer stellt Spitzentechnologie dar, die entwickelt wurde, um die Materialtrennung und Qualitätskontrolle in zahlreichen Branchen zu revolutionieren. Dieses fortschrittliche Sortiersystem nutzt hochentwickelte optische Sensoren und künstliche Intelligenz, um Materialien mit außergewöhnlicher Präzision und Geschwindigkeit zu identifizieren, zu klassifizieren und zu trennen. Der beste optische Sortierer kombiniert Hochauflösungskameras mit spezialisierten Beleuchtungssystemen, um detaillierte Bilder jedes Gegenstands einzufangen, der durch den Sortiermechanismus läuft. Fortschrittliche Algorithmen analysieren diese Bilder in Echtzeit und erkennen Farbunterschiede, Größenabweichungen, Formunregelmäßigkeiten sowie Merkmale der Materialzusammensetzung. Die Technologie des besten optischen Sortierers ermöglicht es Bedienern, fehlerhafte Produkte, Fremdstoffe und kontaminierte Artikel automatisch auszusortieren, sodass ausschließlich hochwertige Materialien die Produktionslinien durchlaufen. Moderne optische Sortierer verfügen über mehrere Sortierkanäle, wodurch verschiedene Materialströme gleichzeitig verarbeitet werden können. Diese Systeme integrieren sich nahtlos in bestehende Produktionsinfrastrukturen und bieten anpassbare Sortierparameter, um branchenspezifische Anforderungen zu erfüllen. Der beste optische Sortierer liefert konsistente, zuverlässige Ergebnisse und reduziert gleichzeitig manuelle Arbeit sowie menschliche Fehler deutlich. Branchen wie Lebensmittelverarbeitung, Recycling, Bergbau, Pharmazie und Fertigung setzen auf diese führende optische Sortiertechnologie, um Qualitätsstandards einzuhalten und die betriebliche Effizienz zu optimieren. Die Anpassungsfähigkeit des Systems macht ihn geeignet für die Verarbeitung vielfältiger Materialien – von Getreide und Gemüse bis hin zu Kunststoffgranulat und Mineralerzen. Die Echtzeit-Überwachung der Leistung sowie Datenanalysen liefern wertvolle Einblicke in die Produktions-Effizienz und Kennzahlen zur Materialqualität.

Neue Produkte

Die Investition in den besten optischen Sortierer bietet Ihrem Unternehmen erhebliche betriebliche und finanzielle Vorteile. Der entscheidende Vorteil liegt in einer deutlich verbesserten Produktqualität und Konsistenz. Durch die automatische Aussortierung fehlerhafter Artikel, bevor diese beim Kunden ankommen, schützt der beste optische Sortierer Ihren Markennamen und verringert kostspielige Rückrufaktionen. Diese Sortierlösung steigert die Produktivität signifikant, indem sie Materialien schneller verarbeitet als herkömmliche manuelle Sortierverfahren – bei gleichzeitig über 98 Prozent Genauigkeit. Der beste optische Sortierer senkt die Personalkosten erheblich und ermöglicht es Ihren Mitarbeitern, sich auf wertschöpfendere Aufgaben statt auf wiederholende Sortiertätigkeiten zu konzentrieren. Die finanzielle Rendite zeigt sich rasch durch erhöhte Durchsatzleistung und geringeren Abfall. Ihre Betriebskosten sinken, da der beste optische Sortierer menschliche Fehler und Materialverluste minimiert. Das System arbeitet kontinuierlich mit nur geringer Ausfallzeit und gewährleistet so einen gleichmäßigen Produktionsfluss während aller Schichten. Entscheidungsträger schätzen die Flexibilität des besten optischen Sortierers: Er passt sich einfach durch Softwareanpassungen unterschiedlichen Materialarten an – ohne teure Geräteersetzungen. Umweltvorteile ergeben sich, weil der beste optische Sortierer die Genauigkeit beim Recycling erhöht und die Kontamination in Abfallströmen reduziert. Die Kundenzufriedenheit steigt, wenn Kunden stets Produkte von konstant höherer Qualität erhalten. Echtzeit-Datenerfassung bietet vollständige Transparenz hinsichtlich der Sortierleistung und von Trends zur Materialqualität. Der beste optische Sortierer integriert fortschrittliche Berichtsfunktionen, die datengestützte Entscheidungsfindung unterstützen. Der Wartungsaufwand bleibt im Vergleich zu herkömmlichen Sortieranlagen minimal. Hohe Energieeffizienz macht den besten optischen Sortierer zu einer wirtschaftlichen Wahl für eine langfristig nachhaltige Betriebsführung. Diese praktischen Vorteile kombinieren sich zu einem außergewöhnlichen Mehrwert für Fertigung, Verarbeitung und Recycling.

Neueste Nachrichten

Welche Faktoren beeinflussen Leistung und Genauigkeit einer Tee-Farbsortiermaschine?

05

Aug

Welche Faktoren beeinflussen Leistung und Genauigkeit einer Tee-Farbsortiermaschine?

Die Präzision einer Tee-Farbsortiermaschine bestimmt unmittelbar die Konsistenz der Qualität fertiger Teeprodukte. Das Verständnis der Faktoren, die Leistung und Genauigkeit einer Tee-Farbsortiermaschine beeinflussen, ist für Teeverarbeiter entscheidend, die wettbewerbsfähig bleiben möchten...
MEHR ANZEIGEN
Wie können Reis-Farbsortiermaschinen die Kornqualität verbessern?

08

Aug

Wie können Reis-Farbsortiermaschinen die Kornqualität verbessern?

Reis-Farbsortiermaschinen stellen eine transformative Technologie in der modernen Getreideverarbeitung dar und verändern grundlegend, wie Erzeuger die Qualität ihres Reisertrags bewahren und steigern. Durch den Einsatz fortschrittlicher optischer Scanning-Technologie und künstlicher Intelligenz erkennt eine Reis-...
MEHR ANZEIGEN
Wie erkennt die optische Sortiertechnologie fehlerhafte Reiskörner?

22

Aug

Wie erkennt die optische Sortiertechnologie fehlerhafte Reiskörner?

Moderne Reisverarbeitung erfordert Präzision und Konsistenz, weshalb das Verständnis der Erkennungsmechanismen hinter fortschrittlichen Geräten für Produzenten unerlässlich geworden ist. Ein Reis-Farbsortierer stellt eine der bedeutendsten technologischen Fortschritte dar…
MEHR ANZEIGEN
Führende Hersteller von KI-basierten Farbsortiermaschinen in China (2026)

30

Aug

Führende Hersteller von KI-basierten Farbsortiermaschinen in China (2026)

Die weltweite Nachfrage nach Präzisionssortiertechnologie ist stark gestiegen; chinesische Hersteller von Farbsortiermaschinen treiben die Innovation in landwirtschaftlichen und industriellen Bereichen voran. Chinesische Hersteller von Farbsortiermaschinen haben sich als...
MEHR ANZEIGEN

Kostenloses Angebot anfordern

Unser Vertreter wird Sie in Kürze kontaktieren.
Erforderliches Produkt
Name
E-Mail
WhatsApp
Nachricht
0/1000

bester optischer Sortierer

Fortgeschrittene optische Technologie für die präzise Sortierung

Fortgeschrittene optische Technologie für die präzise Sortierung

Der beste optische Sortierer verwendet hochmoderne optische Bildgebungssysteme mit multispektralen Kameras und speziellen LED-Beleuchtungsanordnungen. Diese Technologie erfasst detaillierte Oberflächeneigenschaften jedes Guts, das durch das System läuft. Fortschrittliche Bildverarbeitungsalgorithmen erkennen minimale Unterschiede, die für menschliche Inspektoren unsichtbar sind – darunter Farbabstufungen, Oberflächenfehler und Unterschiede in der Materialzusammensetzung. Der beste optische Sortierer verarbeitet Tausende von Gütern pro Minute mit bemerkenswerter Genauigkeit. Hochauflösende Sensoren detektieren Partikel bis zu einem Millimeter Größe und gewährleisten so eine umfassende Qualitätskontrolle. Die optische Technologie des Systems passt sich verschiedenen Materialarten an, ohne dass Hardware-Modifikationen erforderlich wären. Infrarot- und Ultraviolett-Erkennungsfunktionen erweitern den Anwendungsbereich des besten optischen Sortierers erheblich. Die Echtzeitverarbeitung ermöglicht schnelle Sortierentscheidungen und erhält den Produktionsfluss aufrecht. Die optischen Komponenten behalten über längere Betriebszeiten hinweg eine konstante Leistung mit nur geringem Leistungsabfall bei. Diese technologische Grundlage macht den besten optischen Sortierer sowohl hinsichtlich Geschwindigkeit als auch Genauigkeit überlegen gegenüber herkömmlichen Sortierverfahren.
Integration der künstlichen Intelligenz für intelligente Sortierentscheidungen

Integration der künstlichen Intelligenz für intelligente Sortierentscheidungen

Künstliche-Intelligenz-Funktionen, die in den besten optischen Sortierern integriert sind, ermöglichen eine anspruchsvolle Materialklassifizierung jenseits herkömmlicher regelbasierter Sortierung. Maschinelle-Lern-Algorithmen verbessern kontinuierlich die Sortiergenauigkeit, indem sie historische Sortiermuster und -ergebnisse analysieren. Der beste optische Sortierer passt sich automatisch an Produktvariationen an und reduziert dadurch falsch-positive Aussortierungen sowie übersehene Fehler. Die Technologie neuronaler Netze im besten optischen Sortierer erkennt komplexe Materialeigenschaften, die mittels mehrerer unabhängiger Parameter bewertet werden müssen. KI-gestützte Leistungsoptimierung passt die Sortierschwellen dynamisch anhand von Echtzeit-Produktionsdaten an. Das System identifiziert aufkommende Qualitätsentwicklungen, bevor sie zu gravierenden Problemen werden, und ermöglicht so präventive Maßnahmen. Deep-Learning-Modelle im besten optischen Sortierer verarbeiten räumliche Beziehungen und texturale Informationen simultan. Funktionen der prädiktiven Analyse unterstützen die Vorhersage von Wartungsanforderungen und optimieren die operative Terminplanung. Durch die KI-Integration wird der beste optische Sortierer im Laufe seiner Einsatzdauer zunehmend intelligenter und steigert kontinuierlich die Sortierpräzision. Anpassbare Lernparameter ermöglichen es den Bedienern, den besten optischen Sortierer gezielt auf spezifische Materialströme und Qualitätsstandards abzustimmen.
Nahtlose Integration und einfache Bedienung für moderne Einrichtungen

Nahtlose Integration und einfache Bedienung für moderne Einrichtungen

Der beste optische Sortierer integriert sich nahtlos in bestehende Produktionslinien mit minimaler Installationskomplexität. Benutzerfreundliche Schnittstellen erfordern nur geringe Schulungsaufwände für Bediener und bieten dennoch umfassende Kontrolle über die Sortierparameter. Der beste optische Sortierer verbindet sich problemlos mit Anlagenmanagementsystemen für zentrales Monitoring und Berichterstattung. Intuitive Touchscreen-Steuerungen machen den besten optischen Sortierer für Bediener mit unterschiedlichem technischem Know-how zugänglich. Ein modulares Design ermöglicht eine flexible Konfiguration des besten optischen Sortierers entsprechend spezifischer Produktionsanforderungen. Funktionen für die Fernüberwachung erlauben Fehlerbehebung und Leistungsanalyse direkt von Managementbüros aus. Der beste optische Sortierer generiert automatisch detaillierte Sortierberichte und unterstützt damit die Anforderungen an die Qualitätsdokumentation. Eine skalierbare Architektur erlaubt die Erweiterung des Systems bei steigenden Produktionsvolumina. Die Integration mit Förderbandsystemen, Behältern und Verteilungseinrichtungen erfolgt schnell und ohne Produktionsunterbrechung. Der beste optische Sortierer unterstützt mehrere Ausgabekanäle, um Materialien gleichzeitig in verschiedene Kategorien zu sortieren. Standardisierte Datenprotokolle gewährleisten eine effektive Kommunikation des besten optischen Sortierers mit Warehouse-Management- und ERP-Systemen.

Kostenloses Angebot anfordern

Unser Vertreter wird Sie in Kürze kontaktieren.
Erforderliches Produkt
Name
E-Mail
WhatsApp
Nachricht
0/1000

Urheberrecht © 2026 Anhui Jiexun Optoelectronic Technology Co., Ltd. Alle Rechte vorbehalten.  -  Datenschutzrichtlinie