 EN
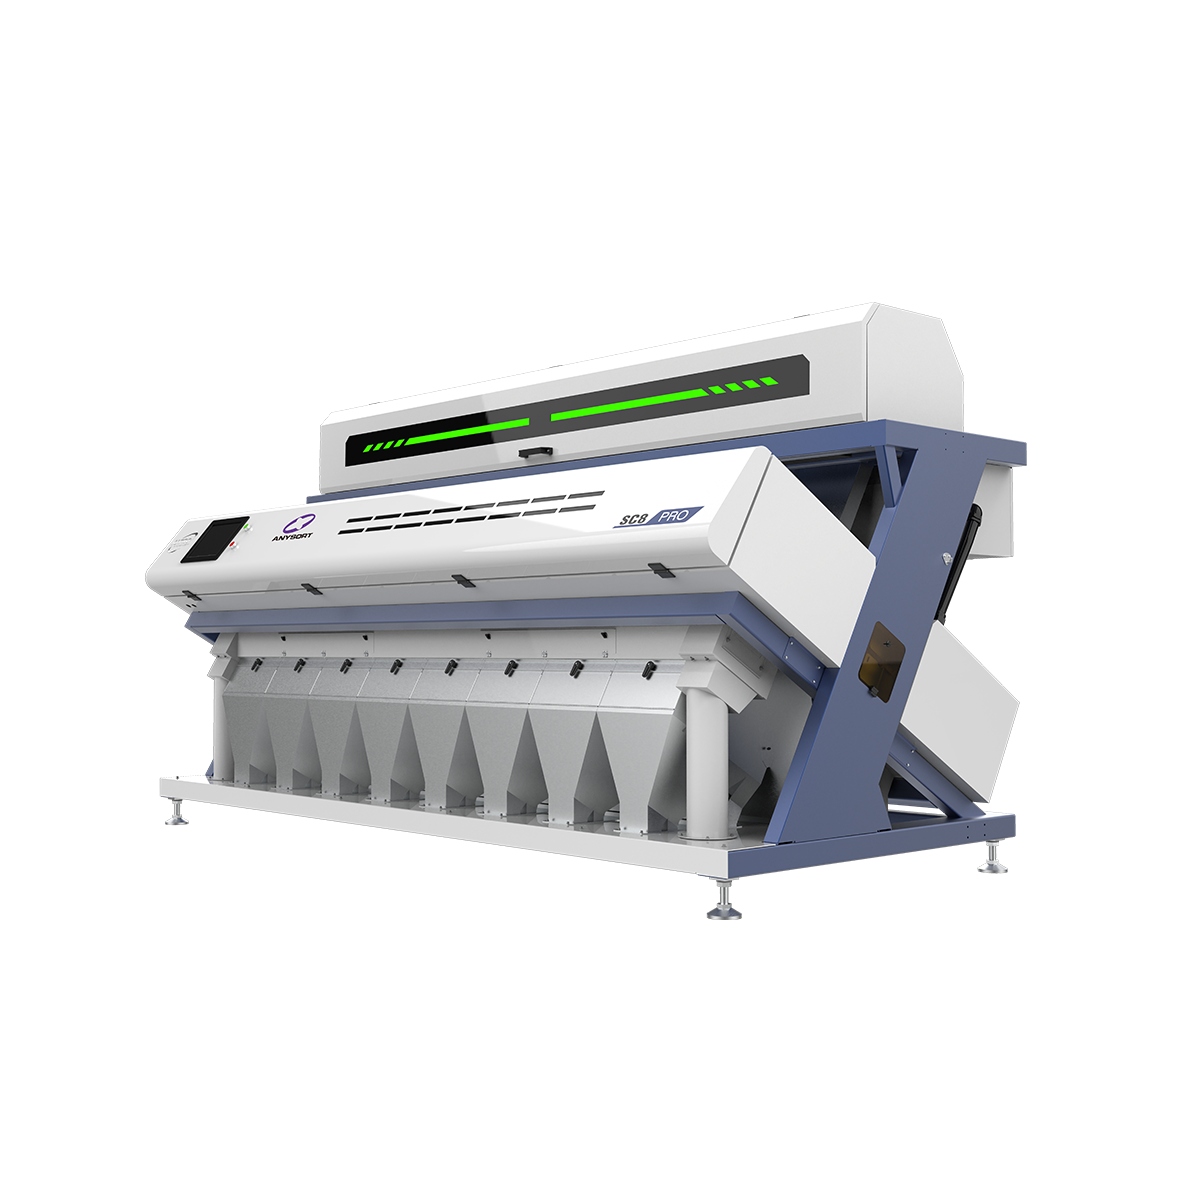
Moderne Reisverarbeitung erfordert Präzision und Konsistenz; daher ist das Verständnis der Erkennungsmechanismen hinter fortschrittlichen Geräten für Hersteller unverzichtbar. Eine Reis-Farbsortiermaschine stellt einen der bedeutendsten technologischen Durchbrüche im Bereich des Getreide-Qualitätsmanagements dar und ermöglicht Mühlen und Verarbeitungsbetrieben die automatische Identifizierung und Entfernung fehlerhafter Körner mit bemerkenswerter Genauigkeit. Die Komplexität dieser Systeme geht weit über eine einfache visuelle Inspektion hinaus: Sie nutzen fortschrittliche optische Technologien und intelligente Algorithmen, um sicherzustellen, dass ausschließlich Reis höchster Qualität den Verbrauchern erreicht.

Der grundlegende Zweck eines Reis-Farbsortiergeräts besteht darin, Körner zu erkennen und zu separieren, die von akzeptablen Qualitätsstandards abweichen. Zu diesen Mängeln zählen Verfärbungen, Beschädigungen, Kontamination durch Fremdstoffe sowie strukturelle Anomalien, die die Qualität des Endprodukts beeinträchtigen würden. Durch die Automatisierung dieses Erkennungsprozesses steigert die Technologie der Reis-Farbsortiergeräte Durchsatz, Konsistenz und Rentabilität erheblich im Vergleich zu manuellen Sortierverfahren.
Optische Erkennungsprinzipien hinter der Reis-Farbsortiergeräte-Technologie
Wie Licht und Kameras in modernen Reis-Farbsortiergeräte-Systemen funktionieren
Im Kern jedes Reis-Farbsortiergeräts befindet sich ein hochentwickeltes optisches Bildgebungssystem. Hochauflösende Kameras erfassen detaillierte Bilder einzelner Körner, während diese mit hoher Geschwindigkeit durch die Sortierkammer hindurchlaufen. Jedes Reis-Farbsortiergerät nutzt mehrere Wellenlängen des Lichts – darunter das sichtbare Spektrum und Infrarotstrahlung –, um die Körner aus verschiedenen Winkeln zu beleuchten und Oberflächeneigenschaften sichtbar zu machen, die dem menschlichen Auge verborgen bleiben. Die Bildsensoren eines Reis-Farbsortiergeräts verarbeiten diese Lichtreflexionen und -durchlässigkeiten innerhalb von Millisekunden und erstellen detaillierte digitale Profile jedes einzelnen Korns.
Die fortschrittliche Reis-Farbsortiertechnologie verwendet Zeilenscanner- oder Vollbildkameras, die zusammen mit LED-Lichtquellen arbeiten, die speziell für die Kornanalyse optimiert sind. Wenn Licht auf ein Korn trifft, das durch einen Reis-Farbsortierer läuft, variiert die optische Antwort je nach Zusammensetzung, Feuchtigkeitsgehalt und Oberflächenzustand des Korns. Gesunde Körner reflektieren und transmittieren Licht in vorhersagbaren Mustern, während fehlerhafte Körner anomale optische Signaturmuster aufweisen. Dieses grundlegende Prinzip ermöglicht es dem Reis-Farbsortierer, Qualitätskörner mit einer Genauigkeit von über 99 Prozent präzise von solchen zu unterscheiden, die entfernt werden müssen.
Signalverarbeitung und Fehlererkennung in Reis-Farbsortiereinheiten
Sobald der Reis-Farbsortierer optische Daten erfasst, analysieren ausgefeilte Verarbeitungsalgorithmen die Informationen in Echtzeit. Das System in jedem Reis-Farbsortierer wandelt Rohbilddaten in numerische Werte um, die Farbintensität, Texturmuster und dimensionsbezogene Merkmale repräsentieren. Maschinelles-Lernen-Modelle, die anhand von Tausenden von Kornproben trainiert wurden, ermöglichen es dem Reis-Farbsortierer, subtile Defektindikatoren zu erkennen, die selbst geschulte menschliche Inspektoren möglicherweise übersehen. Diese Algorithmen vergleichen kontinuierlich die erfassten Kornprofile mit gespeicherten Referenzstandards innerhalb der Datenbank des Reis-Farbsortierers.
Die Erkennungseinheit eines modernen Reis-Farbsortiergeräts identifiziert mehrere Kategorien von Fehlern gleichzeitig. Farbliche Fehler umfassen Verfärbungen, Vergilbungen und Pigmentanomalien, die auf Alterung, Schimmelpilzbefall oder Schädlingsbefall hinweisen. Ein Reis-Farbsortiergerät erkennt zudem strukturelle Schäden wie Risse, Absplitterungen und gebrochene Körner, die die Kochqualität und die Kundenzufriedenheit beeinträchtigen würden. Außerdem erkennt das Reis-Farbsortiergerät Fremdkörper wie Steine, Metallfragmente und nicht-kornförmige Materialien, die Sicherheits- und Qualitätsrisiken darstellen.
Mechanische Ausführung und Aussortiermechanismen
Präzises Kornsortieren und Ausstoßen bei Betrieb von Reis-Farbsortiergeräten
Nachdem der Reis-Farbsortierer ein fehlerhaftes Korn erkannt hat, führen mechanische Systeme die Aussortierung mit millisekundengenauer Präzision durch. Hochdruck-Luftstrahlen, die in die Kammer des Reis-Farbsortierers integriert sind, aktivieren sich als Reaktion auf optische Erkennungssignale und befördern gezielt markierte Körner in die Aussortierkanäle, während akzeptable Körner ihren vorgesehenen Weg fortsetzen. Die zeitliche Synchronisation zwischen optischer Erkennung und mechanischer Aussortierung im Reis-Farbsortierer muss innerhalb von 50 bis 100 Millisekunden erfolgen und erfordert eine hochentwickelte Koordination zwischen Bildgebung, Signalverarbeitung und pneumatischen Systemen.
Jeder Reis-Farbsortierer führt mehrere Ausgabeströme aufrecht, wobei die Körner typischerweise nach Schweregrad der erkannten Fehler in Hauptqualität, Sekundärqualität und Ausschuss kategorisiert werden. Einige fortschrittliche Modelle von Reis-Farbsortierern verfügen über einstellbare Ausschuss-Empfindlichkeitseinstellungen, sodass Bediener die Erkennungsschwellen entsprechend den Marktanforderungen und Spezifikationen anpassen können. Diese Flexibilität bei der Konfiguration des Reis-Farbsortierers stellt sicher, dass Verarbeiter verschiedene Qualitätsstufen ohne mehrere Maschinen aufrechterhalten können, was die betriebliche Effizienz und die Rendite deutlich steigert.
Durchsatz und Verarbeitungsgeschwindigkeit von Reis-Farbsortiersystemen
Industrielle Reisfarbsortieranlagen verarbeiten je nach Modell und Kornmerkmalen zwischen 3 und 8 Tonnen Getreide pro Stunde. Die bemerkenswerte Geschwindigkeit moderner Reisfarbsortiertechnologie wird durch eine Parallelverarbeitungsarchitektur erreicht, bei der mehrere Detektionskanäle unterschiedliche Kornströme gleichzeitig analysieren. Hochentwickelte Reisfarbsortiersysteme mit Mehrkanal-Konfiguration können hunderte einzelner Körner pro Sekunde prüfen und dabei Ausgaberaten aufrechterhalten, die mit herkömmlichen manuellen Sortiermethoden unmöglich wären.
Die durch einen Reis-Farbsortierer erzielten Effizienzsteigerungen führen unmittelbar zu Kostensenkungen und einem Wettbewerbsvorteil bei der Getreideverarbeitung. Durch die Automatisierung von Erkennung und Aussortierung entfällt die arbeitsintensive manuelle Inspektion, wodurch die Verarbeitungskosten pro Einheit um bis zu 40 Prozent gesenkt werden. Zudem gewährleistet die durch einen Reis-Farbsortierer erreichte Konsistenz, dass Qualitätsstandards während der gesamten Produktionsdurchläufe einheitlich bleiben und somit die Chargen-zu-Chargen-Variationen vermieden werden, die manuelle Sortiervorgänge traditionell beeinträchtigten.
Anwendungsbezogene Vorteile und Qualitätssicherung durch den Einsatz eines Reis-Farbsortierers
Wirtschaftliche und kommerzielle Vorteile der Reis-Farbsortiertechnologie
Die Kommission hat reissortierer ausrüstung stellt eine strategische Investition dar, die messbare Erträge in mehreren Dimensionen generiert. Mühlen, die mit einem Reis-Farbsortierer ausgestattet sind, erzielen höhere Marktpreise aufgrund einer stets überlegenen Produktqualität, eines verbesserten Markenrufs und weniger Kundenbeschwerden. Ein Reis-Farbsortierer ermöglicht es Herstellern, bei Exportgeschäften Premium-Preise zu erzielen, insbesondere in entwickelten Ländern mit strengen Qualitätsvorgaben, anspruchsvollen Verbraucherpräferenzen und regulatorischen Standards.
Umweltvorteile gehen ebenfalls mit der Einführung von Reis-Farbsortiermaschinen einher, da diese Technologie Abfall reduziert, indem sie Körner geringerer Qualität erfasst, die andernfalls verworfen würden. Eine Reis-Farbsortiermaschine maximiert die Ausbeute aus den eingespeisten Reismengen und verwandelt grenzwertige Körner in verkaufsfähige Sekundärprodukte. Diese Abfallreduktion verbessert Nachhaltigkeitskennzahlen und trägt zu einer effizienteren Nutzung landwirtschaftlicher Ressourcen bei – im Einklang mit wachsenden Unternehmensinitiativen zur ökologischen Verantwortung.
Qualitätskontrolle und Kundenzufriedenheit durch Reis-Farbsortiermaschinen-Lösungen
Die Erwartungen der Verbraucher an Qualität und Sicherheit von Lebensmitteln waren noch nie höher – daher ist die Zuverlässigkeit eines Reis-Farbsortiergeräts für Hersteller, die sich am Markt differenzieren möchten, absolut entscheidend. Ein Reis-Farbsortiergerät eliminiert den menschlichen Fehler, der bei manueller Inspektion unvermeidlich ist, und stellt sicher, dass jede Charge den dokumentierten Qualitätsanforderungen entspricht. Diese Konsistenz stärkt die Kundenbindung und verringert das Risiko von Produkt-Rückrufen, Qualitätsstreitigkeiten sowie Imageschäden, die Unternehmen im Lebensmittelsektor schwer beeinträchtigen können.
Die umfassenden Defekterkennungsfunktionen eines Reis-Farbsortiergeräts adressieren Lebensmittelsicherheitsbedenken, darunter die Erkennung von Kontaminationen und die Entfernung fremder Materialien. Durch die Identifizierung und Entfernung beschädigter Körner vor der Verpackung schützt ein Reis-Farbsortiergerät Verbraucher und entlastet Hersteller von Haftungsrisiken. Versicherungsunternehmen und Aufsichtsbehörden erkennen die Technologie des Reis-Farbsortiergeräts zunehmend als Qualitätsicherungsstandard der Best-Practice-Klasse an; in einigen Märkten wird die Verifizierung durch ein Reis-Farbsortiergerät in kommerziellen Getreidebetrieben, die institutionelle oder Exportkunden beliefern, mittlerweile erwartet oder sogar vorgeschrieben.
Häufig gestellte Fragen
Welche Arten von Defekten kann ein Reis-Farbsortiergerät zuverlässig erkennen?
Ein Reis-Farbsortierer kann mehrere Defektkategorien erkennen, darunter Verfärbungen, mehlige Körner, rote Reiskörner, beschädigte oder gebrochene Körner, unreife Körner, Anzeichen für Pilzbefall sowie Fremdkörper wie Steine und Schmutzpartikel. Die optische Empfindlichkeit eines Reis-Farbsortierers ermöglicht die Erkennung von Defekten so klein wie Oberflächenkratzer oder mikroskopische Verfärbungen, die bei einer manuellen Inspektion unsichtbar oder nicht wahrnehmbar wären. Fortschrittliche Modelle von Reis-Farbsortierern mit multispektraler Bildgebung können sogar chemische Kontaminationen oder Pestizidrückstände anhand subtiler Änderungen ihrer optischen Signatur detektieren.
Wie vergleicht sich ein Reis-Farbsortierer mit manuellen Korninspektionsmethoden?
Die manuelle Korninspektion ist arbeitsintensiv, subjektiv und anfällig für menschliche Ermüdung sowie Inkonsistenzen, während ein Reis-Farbsortierer objektive, konsistente Ergebnisse im 24-Stunden-Betrieb liefert. Ein Reis-Farbsortierer verarbeitet das Material 100 bis 200 Mal schneller als manuelle Methoden und erreicht dabei eine überlegene Genauigkeit von mehr als 98 Prozent. Der Reis-Farbsortierer senkt zudem die Arbeitskosten erheblich und verbessert die Arbeitssicherheit, indem er wiederholende Belastungsverletzungen ausschließt, die bei manueller Inspektion auftreten können. Die Investition in einen Reis-Farbsortierer amortisiert sich typischerweise innerhalb von 18 bis 36 Monaten durch gesteigerte Effizienz und höhere Produktwerte.
Kann ein Reis-Farbsortierer in bestehende Mühlenanlagen integriert werden?
Ja, moderne Reis-Farbsortiergeräte sind für eine flexible Integration in bestehende Verarbeitungslinien konzipiert. Ein Reis-Farbsortiergerät kann nach den Reinigungs- und Trocknungsstufen positioniert werden, um die endgültige Qualitätsprüfung vor dem Verpacken und Lagern durchzuführen. Viele Hersteller von Reis-Farbsortiergeräten bieten maßgeschneiderte Installations- und Kalibrierungsdienstleistungen an, um eine optimale Leistung innerhalb spezifischer Anlagenkonfigurationen sicherzustellen. Das modulare Design moderner Reis-Farbsortiersysteme ermöglicht einen einfachen Austausch und Upgrades, sobald sich die Technologie weiterentwickelt, wodurch der langfristige Wert der Kapitalinvestition geschützt wird.