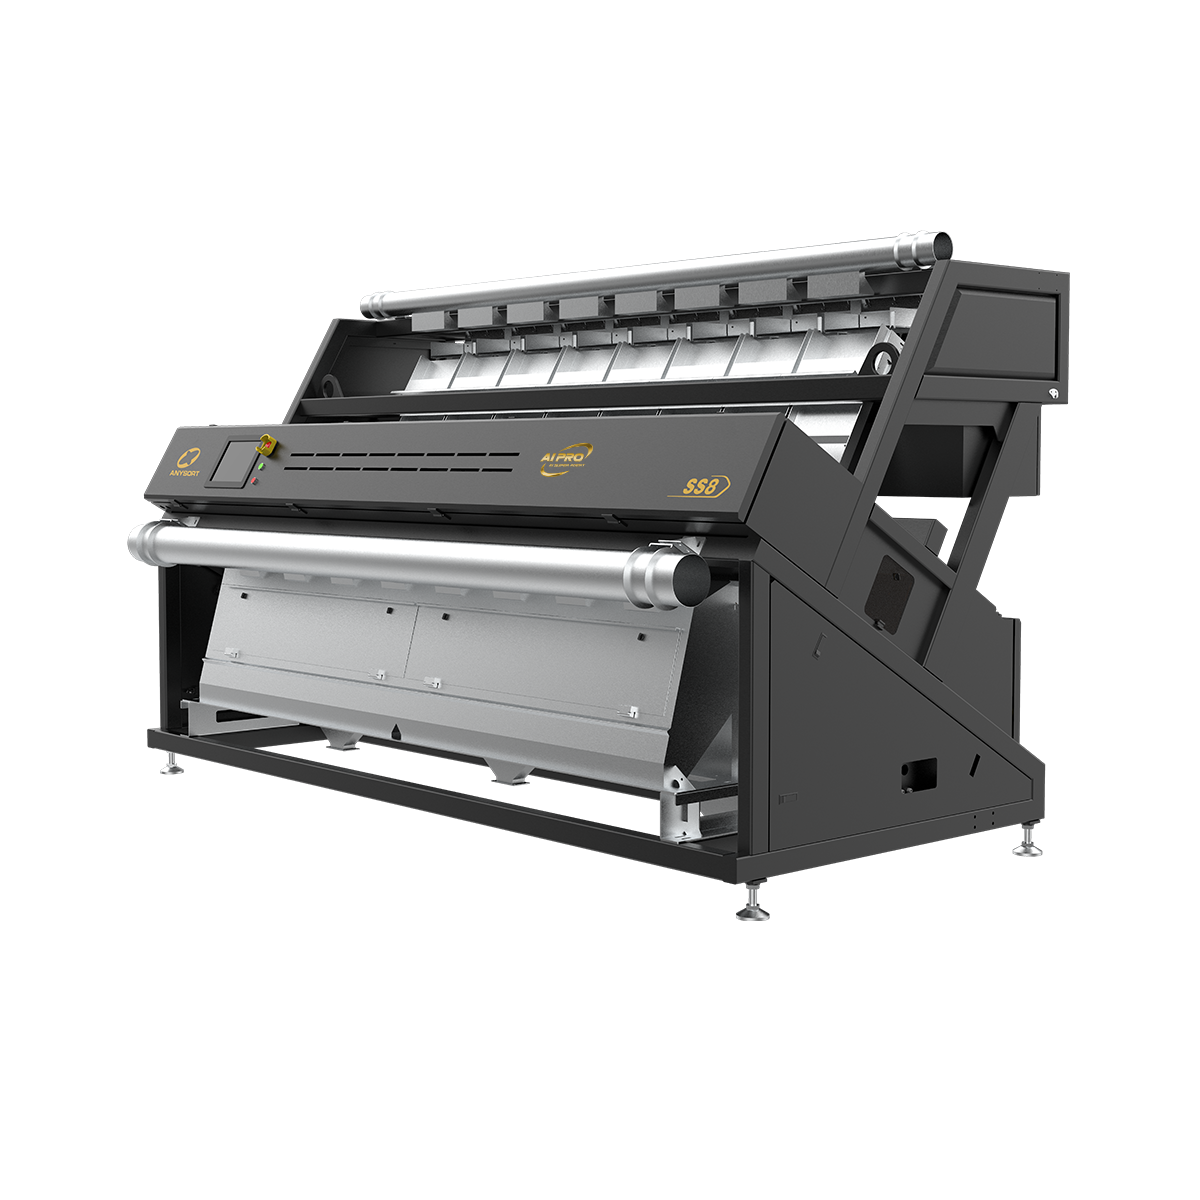
beste optische sorteerder
De beste optische sorteermachine vertegenwoordigt geavanceerde technologie die is ontworpen om materiaalscheiding en kwaliteitscontrole in meerdere sectoren te revolutioneren. Dit geavanceerde sorteer-systeem maakt gebruik van geavanceerde optische sensoren en kunstmatige intelligentie om materialen met uitzonderlijke precisie en snelheid te identificeren, classificeren en scheiden. De beste optische sorteermachine combineert camera’s met hoge resolutie met gespecialiseerde verlichtingssystemen om gedetailleerde afbeeldingen te maken van elk item dat door het sorteermechanisme gaat. Geavanceerde algoritmes analyseren deze afbeeldingen in realtime, waardoor kleurafwijkingen, afmetingsverschillen, vormafwijkingen en kenmerken van de materiaalsamenstelling worden gedetecteerd. De technologie achter de beste optische sorteermachine stelt operators in staat om defecte producten, vreemde materialen en verontreinigde items automatisch te verwijderen, zodat alleen hoogwaardige materialen verdergaan in de productielijnen. Moderne optische sorteermachines beschikken over meerdere sorteerkanalen, waardoor verschillende materiaalstromen gelijktijdig kunnen worden verwerkt. Deze systemen integreren naadloos met bestaande productie-infrastructuur en bieden aanpasbare sorteerparameters om te voldoen aan specifieke sectorvereisten. De beste optische sorteermachine levert consistente, betrouwbare resultaten en vermindert handmatige arbeid en menselijke fouten aanzienlijk. Sectoren zoals voedingsverwerking, recycling, mijnbouw, farmacie en productie zijn afhankelijk van deze toonaangevende optische sorteer-technologie om kwaliteitsnormen te handhaven en operationele efficiëntie te optimaliseren. De aanpasbaarheid van het systeem maakt het geschikt voor de verwerking van diverse materialen, van granen en groenten tot kunststofkorrels en minerale erts. Realtime prestatiebewaking en data-analyse verstrekken waardevolle inzichten in productie-efficiëntie en materiaalkwaliteitsmetrieken.

 EN