optische Farbsortiermaschine
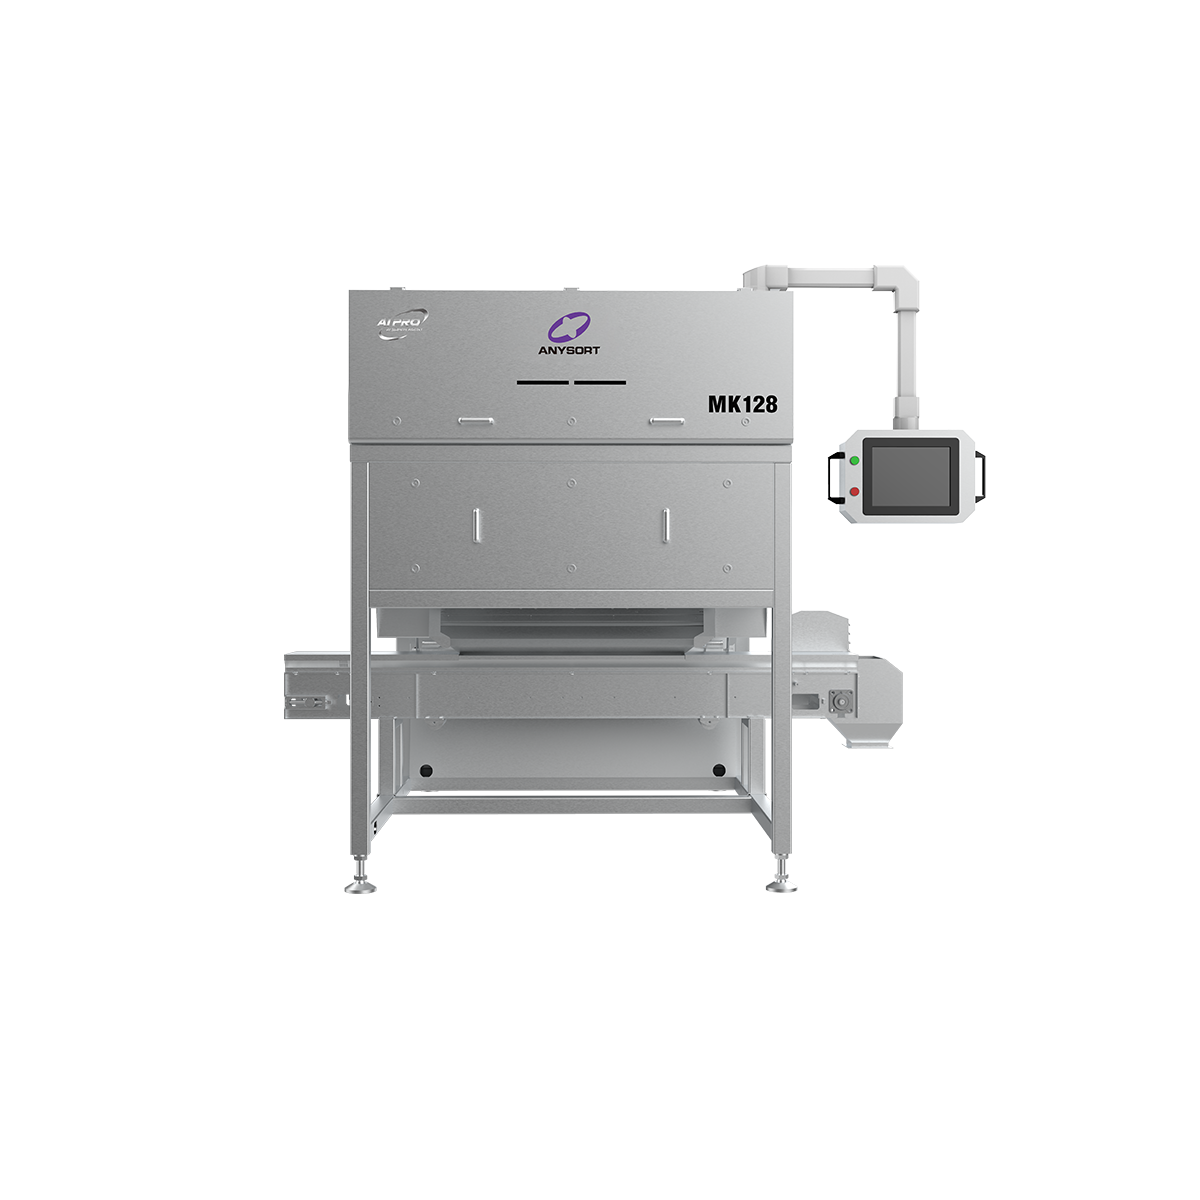
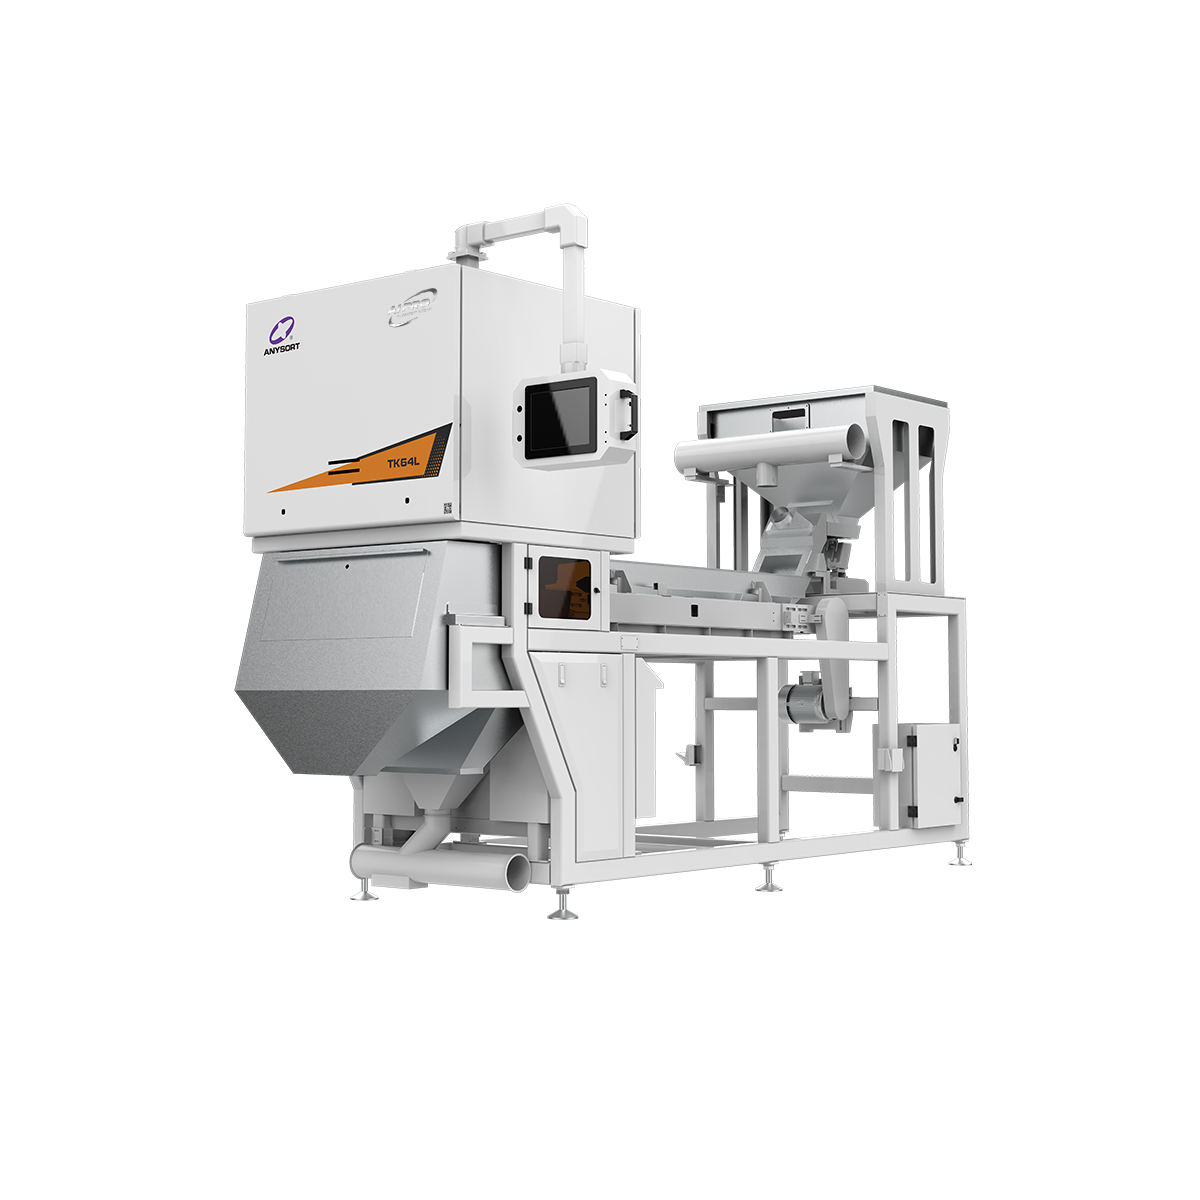
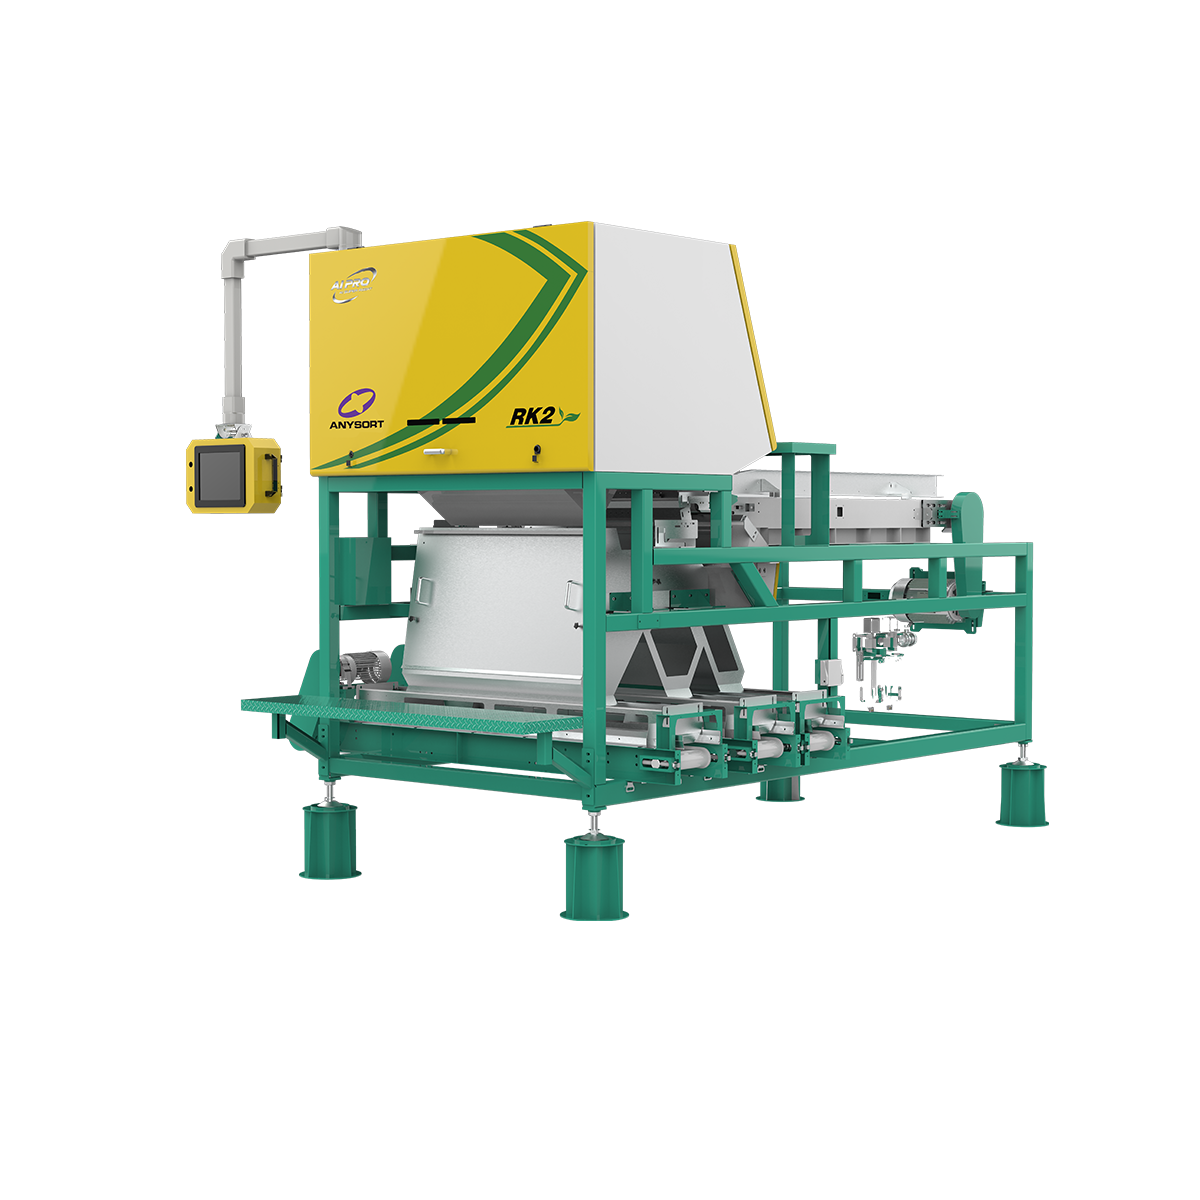
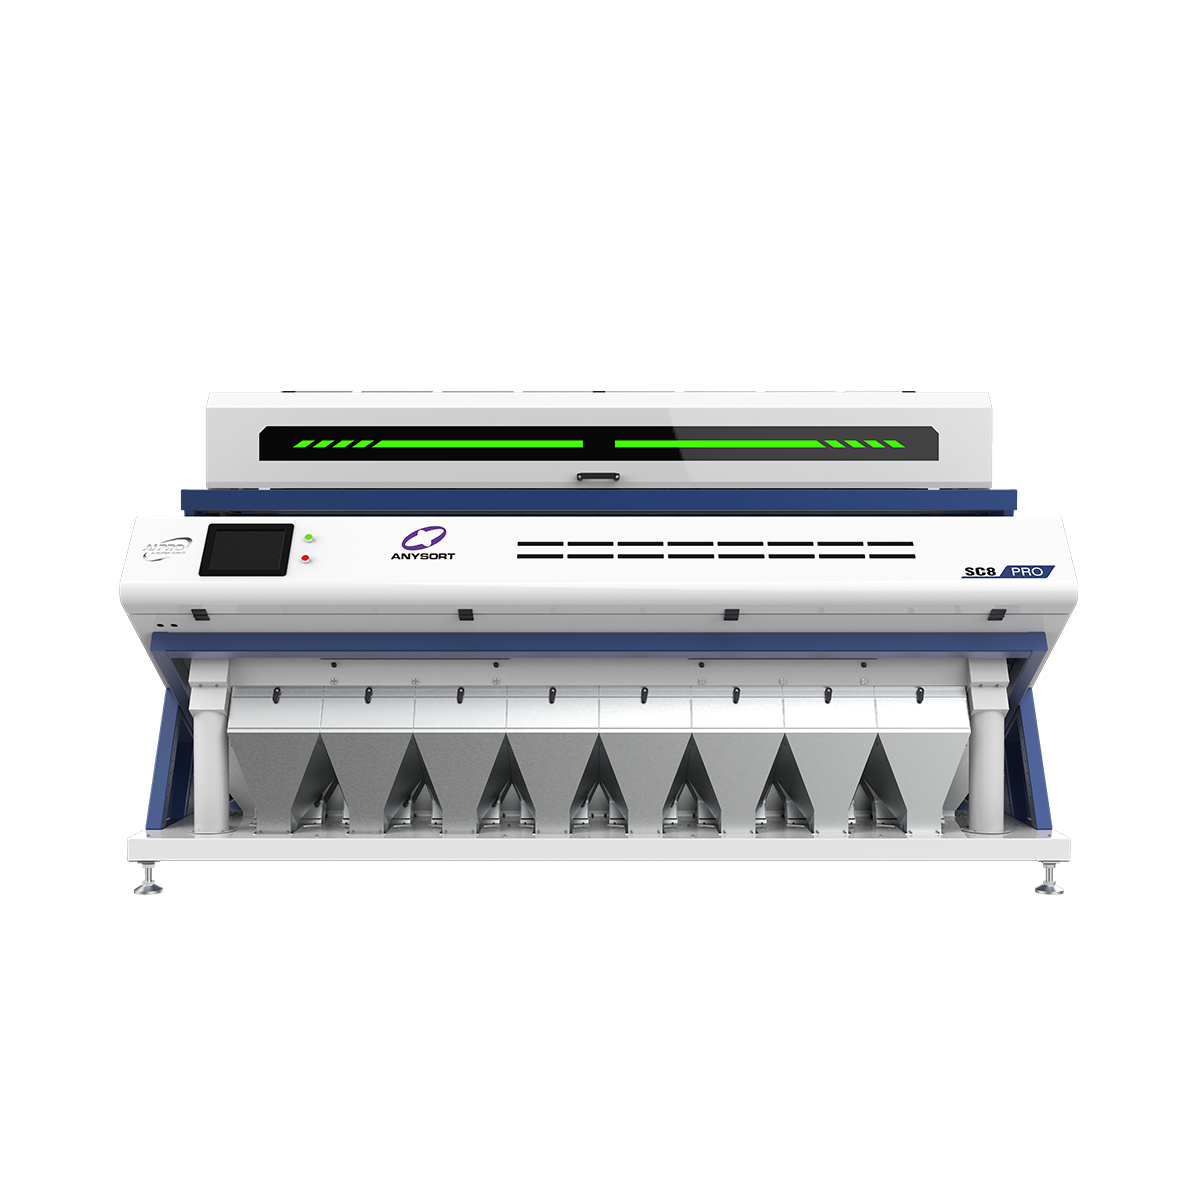
Ein optischer Farbsortierer ist eine hochentwickelte automatisierte Maschine, die zur Trennung und Klassifizierung von Materialien nach deren Farbe, Zusammensetzung und Qualitätsmerkmalen konzipiert ist. Diese innovative Technologie nutzt hochauflösende Kameras und ausgefeilte Bildverarbeitungsalgorithmen, um jedes Objekt, das das System durchläuft, in Echtzeit zu analysieren. Der optische Farbsortierer prüft Tausende von Partikeln pro Sekunde und trifft Sortierentscheidungen mit außergewöhnlicher Genauigkeit – weit über das hinaus, was manuelle Sortierung leisten kann. Die Hauptfunktion eines optischen Farbsortierers besteht darin, Fehler, Verunreinigungen und Farbabweichungen in verschiedenen Materialien wie Getreide, Samen, Kunststoffen, Mineralien und Recyclingmaterialien zu erkennen. Die Technologie setzt multispektrale Bildgebung und fortschrittliche Sensoren ein, um subtile Unterschiede zu identifizieren, die dem menschlichen Auge unsichtbar bleiben. Sobald ein optischer Farbsortierer unerwünschte Materialien erkennt, entfernen pneumatische Auswurfsysteme diese mit präziser Timingsteuerung. Zu den zentralen technologischen Merkmalen eines optischen Farbsortierers zählen Hochgeschwindigkeitskameras, LED-Beleuchtungssysteme, leistungsstarke Prozessoren sowie intelligente Sortieralgorithmen. Diese Komponenten arbeiten nahtlos zusammen, um konsistente Ergebnisse in unterschiedlichen Produktionsumgebungen zu liefern. Der optische Farbsortierer lässt sich an verschiedene Materialien anpassen und ist daher vielseitig für zahlreiche industrielle Anwendungen geeignet. Moderne Systeme bieten benutzerfreundliche Schnittstellen, Echtzeitüberwachung sowie detaillierte Sortierberichte, die den Bedienern helfen, die Produktionsqualität und -effizienz zu optimieren und Abfall signifikant zu reduzieren.

 EN