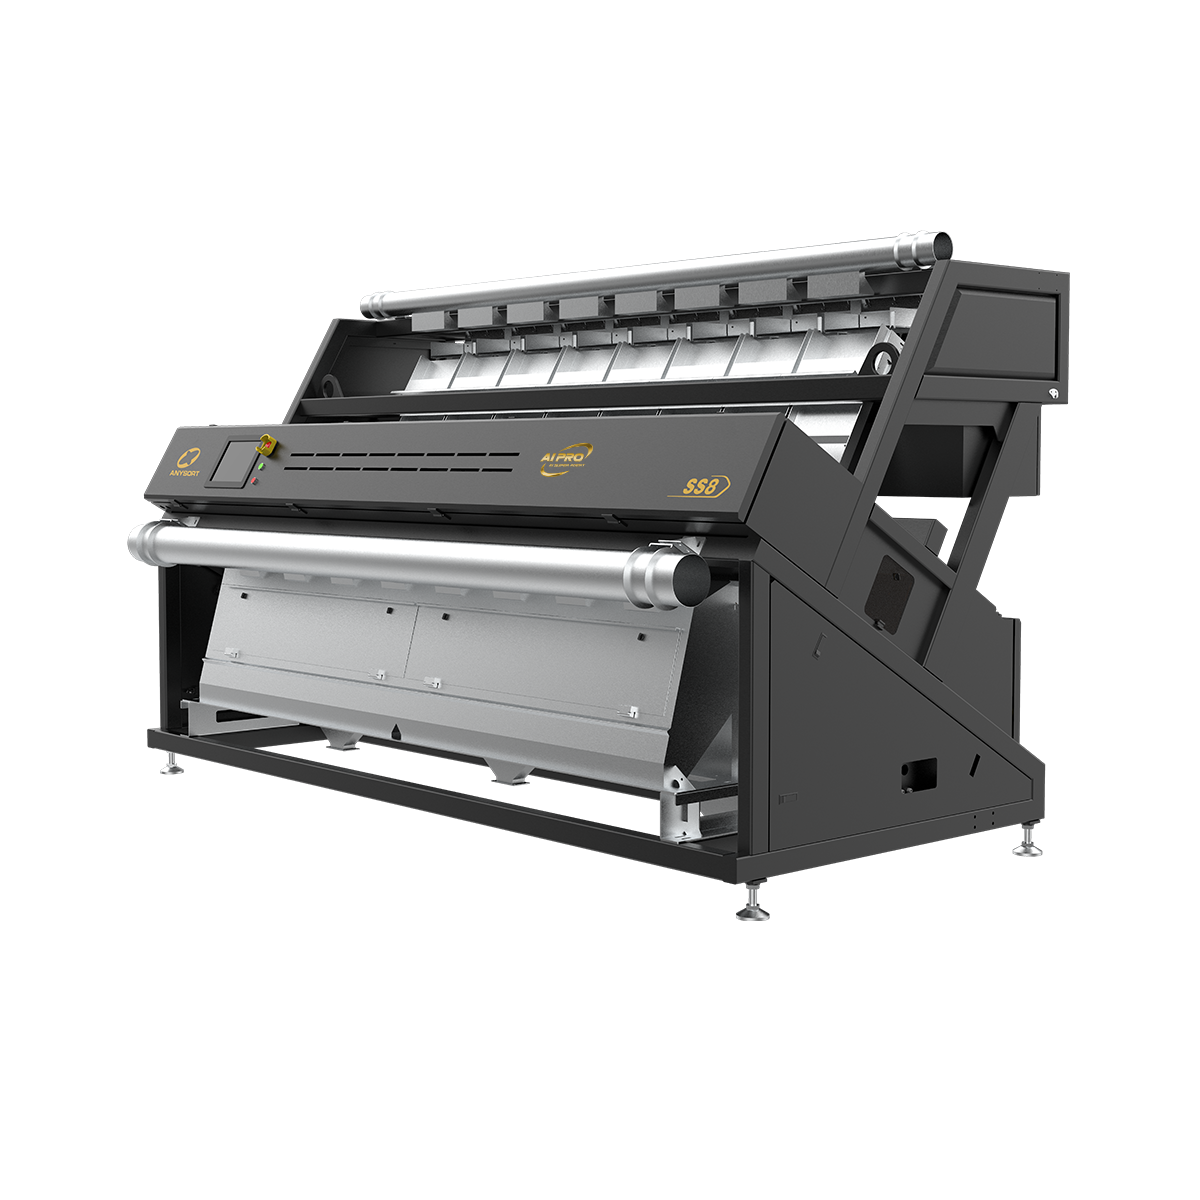
bästa optiska sorteraren
Den bästa optiska sorteringen representerar spetsutvecklad teknik som är utformad för att omvandla materialseparering och kvalitetskontroll inom flera branscher. Denna avancerade sorteringssystem använder sofistikerade optiska sensorer och artificiell intelligens för att identifiera, klassificera och separera material med exceptionell precision och hastighet. Den bästa optiska sorteringen kombinerar kameror med hög upplösning med specialiserade belysningssystem för att fånga detaljerade bilder av varje föremål som passerar genom sorteringssystemet. Avancerade algoritmer analyserar dessa bilder i realtid och upptäcker färgvariationer, storleks skillnader, formavvikelser och egenskaper hos materialens sammansättning. Tekniken bakom den bästa optiska sorteringen gör det möjligt för operatörer att automatiskt ta bort defekta produkter, främmande material och förorenade föremål, vilket säkerställer att endast material av hög kvalitet fortskrider genom produktionslinjerna. Moderna optiska sorteringssystem har flera sorteringsspår, vilket möjliggör samtidig behandling av olika materialströmmar. Dessa system integreras sömlöst med befintlig produktionsinfrastruktur och erbjuder anpassningsbara sorteringparametrar för att möta specifika krav inom olika branscher. Den bästa optiska sorteringen ger konsekventa och pålitliga resultat samtidigt som den minskar manuellt arbete och mänskliga fel avsevärt. Branscher såsom livsmedelsbearbetning, återvinning, gruvdrift, läkemedelsindustrin och tillverkning är beroende av denna bästa optiska sorteringsteknik för att upprätthålla produktkvalitetsstandarder och optimera driftseffektiviteten. Systemets anpassningsförmåga gör det lämpligt för behandling av mångsidiga material – från spannmål och grönsaker till plastkulor och mineralmalm. Övervakning av prestanda i realtid samt dataanalys ger värdefulla insikter om produktions effektivitet och materialkvalitetsmått.

 EN