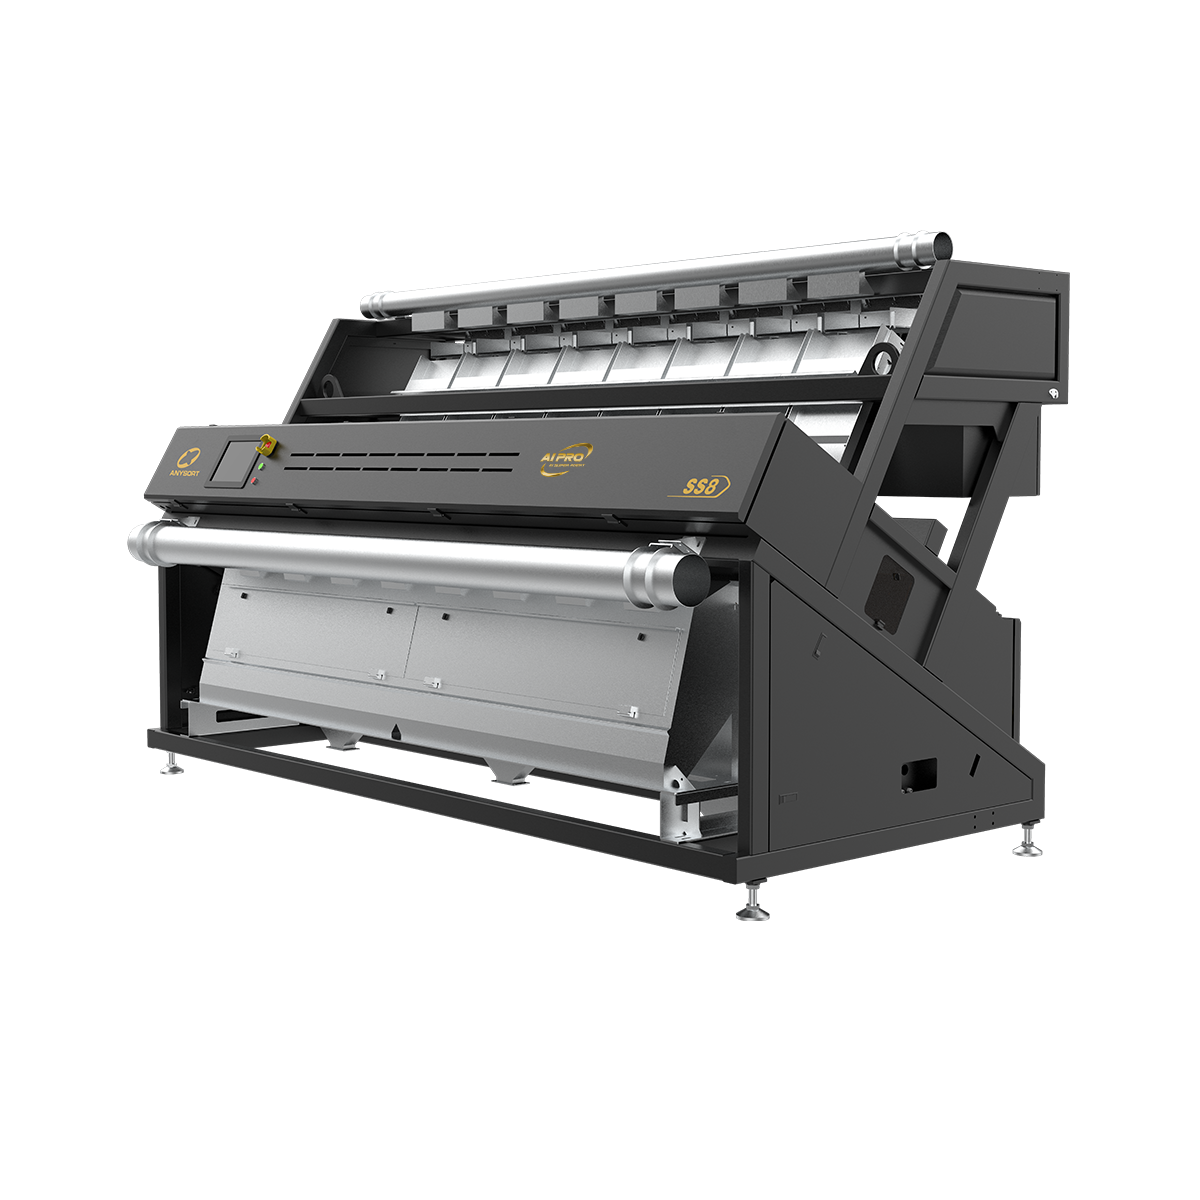
Melhor classificador óptico para controle de qualidade

Todas as Categorias

melhor classificador óptico

O melhor classificador óptico representa uma tecnologia de ponta projetada para revolucionar a separação de materiais e o controle de qualidade em múltiplos setores. Esse avançado sistema de classificação utiliza sensores ópticos sofisticados e inteligência artificial para identificar, classificar e separar materiais com precisão e velocidade excepcionais. O melhor classificador óptico combina câmeras de alta resolução com sistemas de iluminação especializados para capturar imagens detalhadas de cada item que passa pelo mecanismo de classificação. Algoritmos avançados analisam essas imagens em tempo real, detectando variações de cor, diferenças de tamanho, irregularidades de forma e características da composição dos materiais. A tecnologia por trás do melhor classificador óptico permite que operadores removam automaticamente produtos defeituosos, materiais estranhos e itens contaminados, assegurando que apenas materiais de alta qualidade prossigam nas linhas de produção. Os classificadores ópticos modernos possuem múltiplas vias de classificação, permitindo o processamento simultâneo de diversos fluxos de materiais. Esses sistemas integram-se perfeitamente à infraestrutura produtiva existente e oferecem parâmetros de classificação personalizáveis para atender aos requisitos específicos de cada setor. O melhor classificador óptico fornece resultados consistentes e confiáveis, reduzindo significativamente a mão de obra manual e os erros humanos. Setores como processamento de alimentos, reciclagem, mineração, farmacêutico e manufatura dependem dessa tecnologia de classificação óptica de ponta para manter os padrões de qualidade dos produtos e otimizar a eficiência operacional. A adaptabilidade do sistema torna-o adequado para processar diversos materiais, desde grãos e vegetais até pelotas plásticas e minérios. O monitoramento em tempo real do desempenho e a análise de dados fornecem insights valiosos sobre a eficiência produtiva e as métricas de qualidade dos materiais.

Novos Produtos

Investir no melhor classificador óptico proporciona benefícios operacionais e financeiros substanciais à sua organização. A principal vantagem reside na melhoria drástica da qualidade e consistência dos produtos. Ao remover automaticamente itens defeituosos antes de chegarem aos clientes, o melhor classificador óptico protege a reputação da sua marca e reduz recalls onerosos. Esta solução de classificação aumenta significativamente a produtividade ao processar materiais mais rapidamente do que os métodos tradicionais de classificação manual, mantendo taxas de precisão superiores a noventa e oito por cento. O melhor classificador óptico reduz substancialmente os custos com mão de obra, permitindo que sua equipe se concentre em tarefas de maior valor em vez de atividades repetitivas de classificação. Os retornos financeiros tornam-se evidentes rapidamente por meio do aumento da capacidade de produção e da redução de desperdícios. As despesas operacionais diminuem, pois o melhor classificador óptico minimiza erros humanos e perdas de materiais. O sistema opera continuamente com tempo de inatividade mínimo, garantindo fluxo de produção consistente durante todos os turnos. Os tomadores de decisão valorizam a flexibilidade do melhor classificador óptico: ele adapta-se a diferentes tipos de materiais mediante simples ajustes de software, eliminando substituições dispendiosas de equipamentos. Benefícios ambientais surgem à medida que o melhor classificador óptico melhora a precisão da reciclagem e reduz a contaminação nas correntes de resíduos. A satisfação do cliente aumenta quando ele recebe produtos de qualidade consistentemente superior. O rastreamento em tempo real de dados fornece visibilidade completa do desempenho da classificação e das tendências de qualidade dos materiais. O melhor classificador óptico integra funcionalidades avançadas de relatórios que apoiam a tomada de decisões baseada em dados. Os requisitos de manutenção permanecem mínimos comparados aos equipamentos tradicionais de classificação. A eficiência energética torna o melhor classificador óptico uma escolha econômica para a sustentabilidade operacional a longo prazo. Essas vantagens práticas combinam-se para entregar valor excepcional nos setores de manufatura, processamento e reciclagem.

Últimas Notícias

Quais fatores afetam o desempenho e a precisão de uma classificadora por cor de chá?

05

Aug

Quais fatores afetam o desempenho e a precisão de uma classificadora por cor de chá?

A precisão de uma classificadora por cor de chá determina diretamente a consistência da qualidade dos produtos acabados de chá. Compreender os fatores que influenciam o desempenho e a precisão de uma classificadora por cor de chá é essencial para processadores de chá que buscam manter competitividade...
VER MAIS
Como as classificadoras por cor de arroz podem melhorar a qualidade dos grãos?

08

Aug

Como as classificadoras por cor de arroz podem melhorar a qualidade dos grãos?

As classificadoras por cor de arroz representam uma tecnologia transformadora no processamento moderno de grãos, alterando fundamentalmente a forma como os produtores mantêm e aprimoram a qualidade de sua produção de arroz. Ao utilizar digitalização óptica avançada e inteligência artificial, uma...
VER MAIS
Como a tecnologia de classificação óptica detecta grãos defeituosos de arroz?

22

Aug

Como a tecnologia de classificação óptica detecta grãos defeituosos de arroz?

O processamento moderno de arroz exige precisão e consistência, razão pela qual compreender os mecanismos de detecção por trás de equipamentos avançados tornou-se essencial para os produtores. Um classificador de cor de arroz representa um dos avanços tecnológicos mais significativos...
VER MAIS
Principais Fabricantes de Classificadores por Cor com IA na China (2026)

30

Aug

Principais Fabricantes de Classificadores por Cor com IA na China (2026)

A demanda global por tecnologia de classificação de precisão aumentou drasticamente, com fabricantes chineses de máquinas classificadoras por cor liderando a inovação nos setores agrícola e industrial. Os fabricantes chineses de máquinas classificadoras por cor estabeleceram...
VER MAIS

Obtenha um Orçamento Gratuito

O nosso representante entrará em contacto consigo brevemente.
Produto exigido
Nome
Email
WhatsApp
Mensagem
0/1000

melhor classificador óptico

Tecnologia Óptica Avançada para Classificação de Precisão

Tecnologia Óptica Avançada para Classificação de Precisão

O melhor classificador óptico emprega sistemas avançados de imagem óptica com câmeras multiespectrais e matrizes especializadas de iluminação LED. Essa tecnologia captura características detalhadas da superfície de cada item que passa pelo sistema. Algoritmos avançados de processamento de imagem identificam variações mínimas invisíveis a inspetores humanos, incluindo graduações de cor, defeitos superficiais e diferenças na composição dos materiais. O melhor classificador óptico processa milhares de itens por minuto com precisão notável. Sensores de alta resolução detectam partículas tão pequenas quanto um milímetro, garantindo um controle de qualidade abrangente. A tecnologia óptica do sistema adapta-se a diversos tipos de materiais sem exigir modificações no hardware. As capacidades de detecção infravermelha e ultravioleta ampliam significativamente o leque de aplicações do melhor classificador óptico. O processamento em tempo real assegura decisões rápidas de classificação e mantém o ritmo da produção. Os componentes ópticos preservam desempenho consistente ao longo de períodos prolongados de operação, com degradação mínima. Essa base tecnológica torna o melhor classificador óptico superior aos métodos convencionais de classificação tanto em velocidade quanto em precisão.
Integração de Inteligência Artificial para Decisões Inteligentes de Classificação

Integração de Inteligência Artificial para Decisões Inteligentes de Classificação

Capacidades de inteligência artificial integradas ao melhor classificador óptico permitem uma classificação sofisticada de materiais além da classificação tradicional baseada em regras. Algoritmos de aprendizado de máquina aprimoram continuamente a precisão da classificação ao analisar padrões e resultados históricos de classificação. O melhor classificador óptico adapta-se automaticamente às variações do produto, reduzindo rejeições incorretas e defeitos não detectados. A tecnologia de redes neurais no melhor classificador óptico reconhece características complexas dos materiais que exigem avaliação com base em múltiplos parâmetros independentes. A otimização de desempenho impulsionada por IA ajusta dinamicamente os limiares de classificação com base em dados de produção em tempo real. O sistema identifica tendências emergentes de qualidade antes que se tornem problemas significativos, permitindo ações preventivas. Modelos de aprendizado profundo no melhor classificador óptico processam simultaneamente relações espaciais e informações texturais. Recursos de análise preditiva ajudam a antecipar necessidades de manutenção e a otimizar o agendamento operacional. A integração de IA torna o melhor classificador óptico cada vez mais inteligente ao longo de sua vida útil, aprimorando continuamente a precisão da classificação. Parâmetros de aprendizado personalizáveis permitem que operadores ajustem finamente o melhor classificador óptico para fluxos específicos de materiais e padrões de qualidade.
Integração perfeita e facilidade de operação para instalações modernas

Integração perfeita e facilidade de operação para instalações modernas

O melhor classificador óptico integra-se perfeitamente nas linhas de produção existentes, com complexidade mínima de instalação. Interfaces fáceis de usar exigem treinamento mínimo do operador, ao mesmo tempo que oferecem controlo completo sobre os parâmetros de classificação. O melhor classificador óptico liga-se sem interrupções aos sistemas de gestão da instalação, permitindo monitorização centralizada e emissão de relatórios. Controlos intuitivos por ecrã táctil tornam o melhor classificador óptico acessível a operadores com diferentes níveis de experiência técnica. O design modular permite uma configuração flexível do melhor classificador óptico, adaptando-se às necessidades específicas da produção. As capacidades de monitorização remota permitem a resolução de problemas e a avaliação de desempenho diretamente dos gabinetes de gestão. O melhor classificador óptico gera automaticamente relatórios detalhados de classificação, apoiando os requisitos de documentação de qualidade. A arquitetura escalável permite a expansão do sistema à medida que os volumes de produção aumentam. A integração com sistemas de transportadores, silos e equipamentos de distribuição é rápida e não interrompe a produção. O melhor classificador óptico suporta múltiplos canais de saída para classificar materiais em várias categorias simultaneamente. Protocolos-padrão de dados garantem que o melhor classificador óptico comunique eficazmente com sistemas de gestão de armazéns e ERP.

Obtenha um Orçamento Gratuito

O nosso representante entrará em contacto consigo brevemente.
Produto exigido
Nome
Email
WhatsApp
Mensagem
0/1000

Direitos autorais © 2026 Anhui Jiexun Optoelectronic Technology Co., Ltd. Todos os direitos reservados.  -  Política de Privacidade