Lösungen für optische Sortierausrüstung

Alle Kategorien

optische Sortierausrüstung

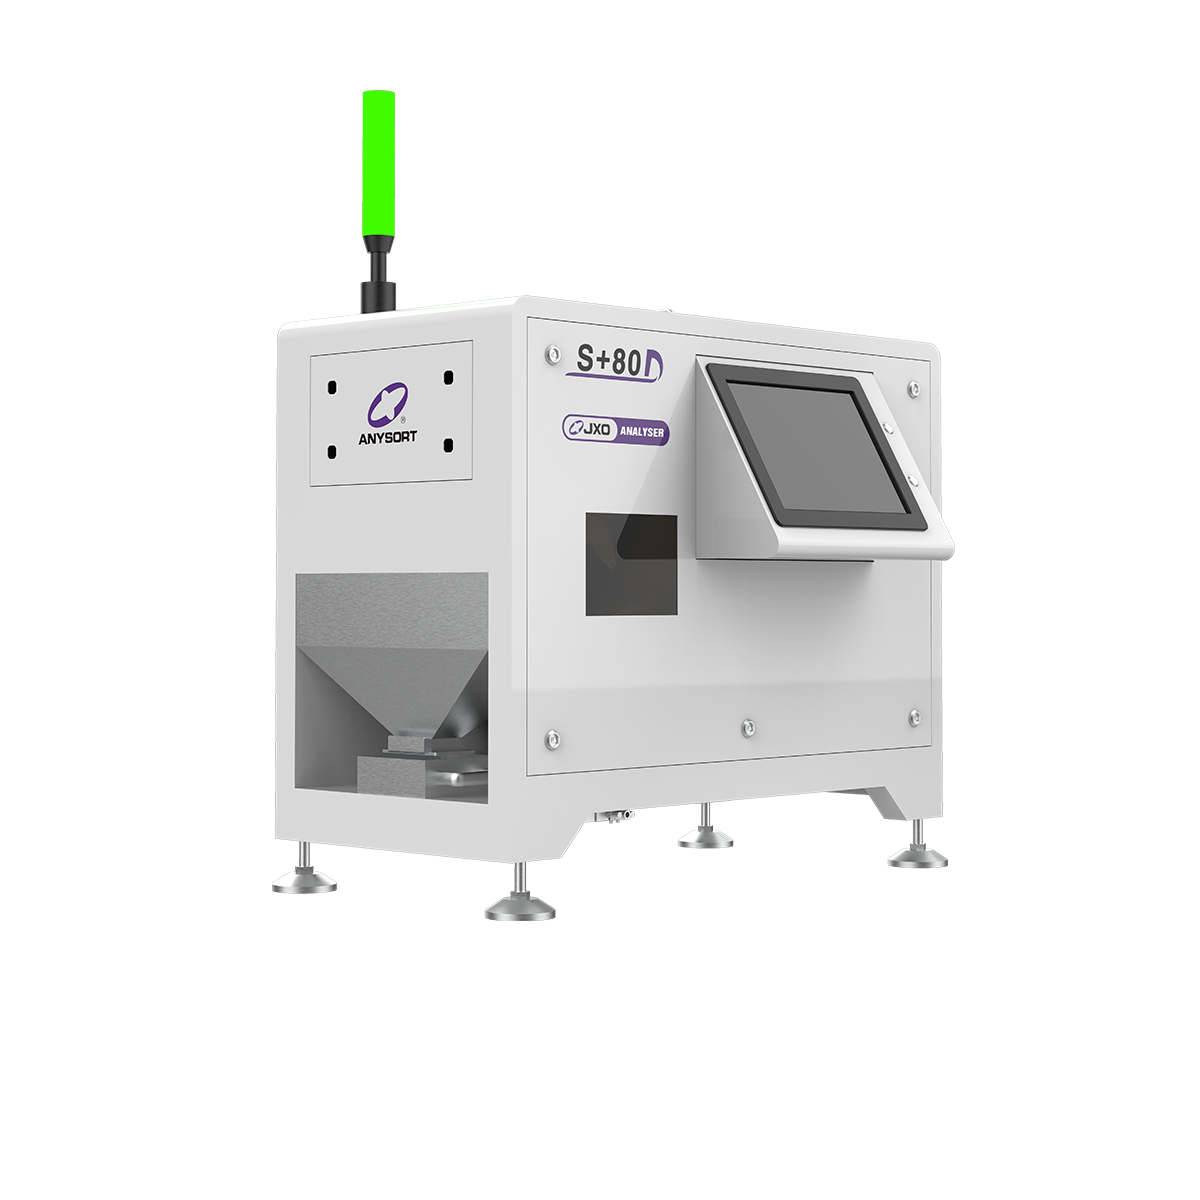
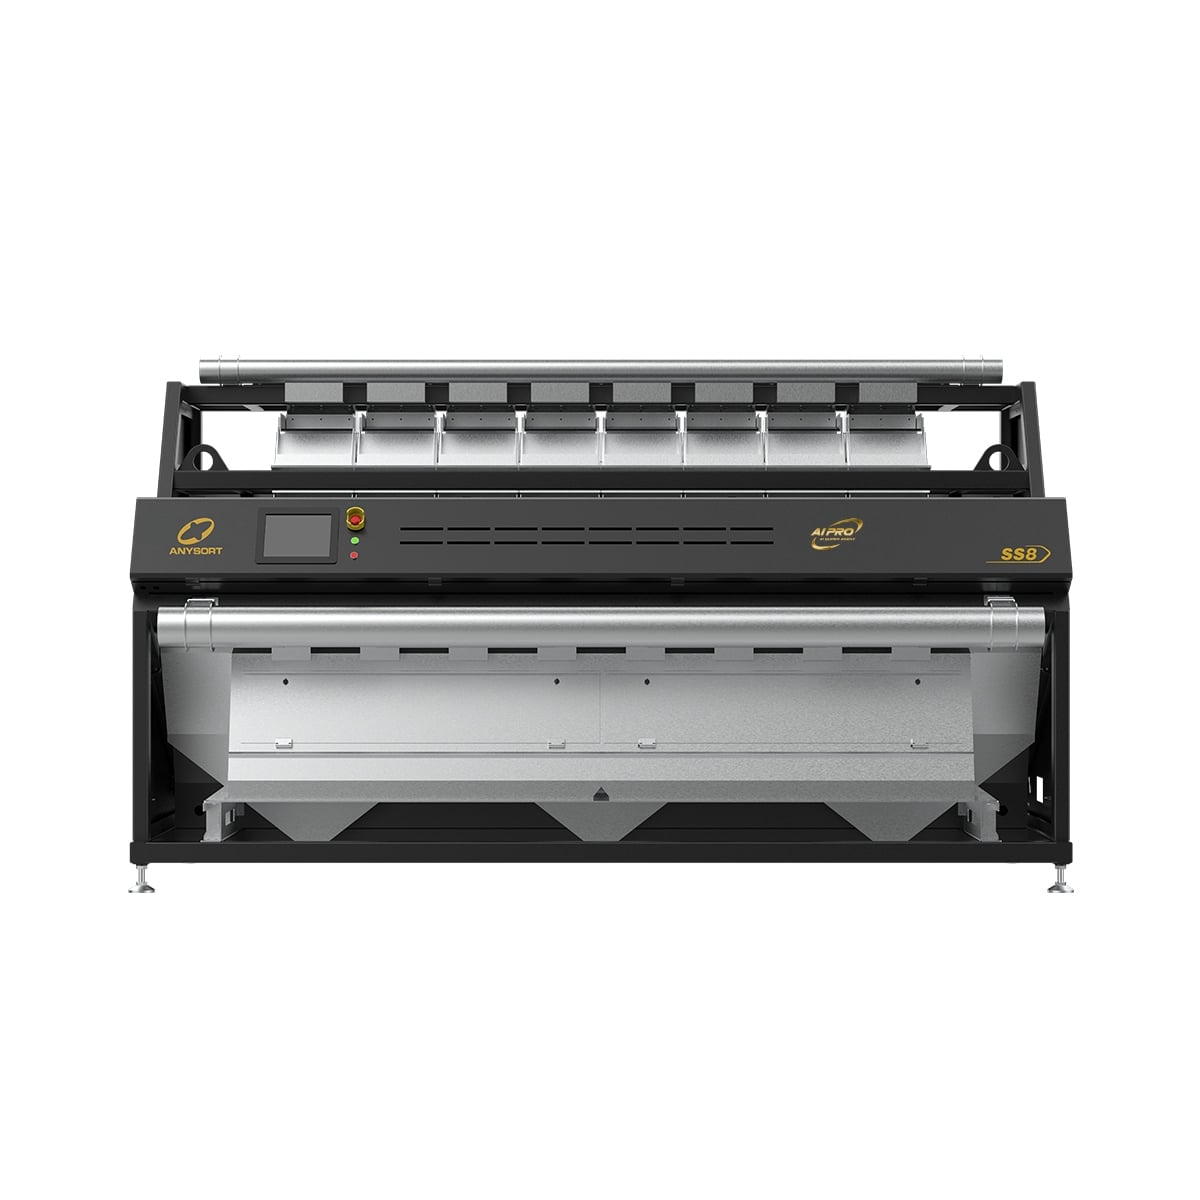
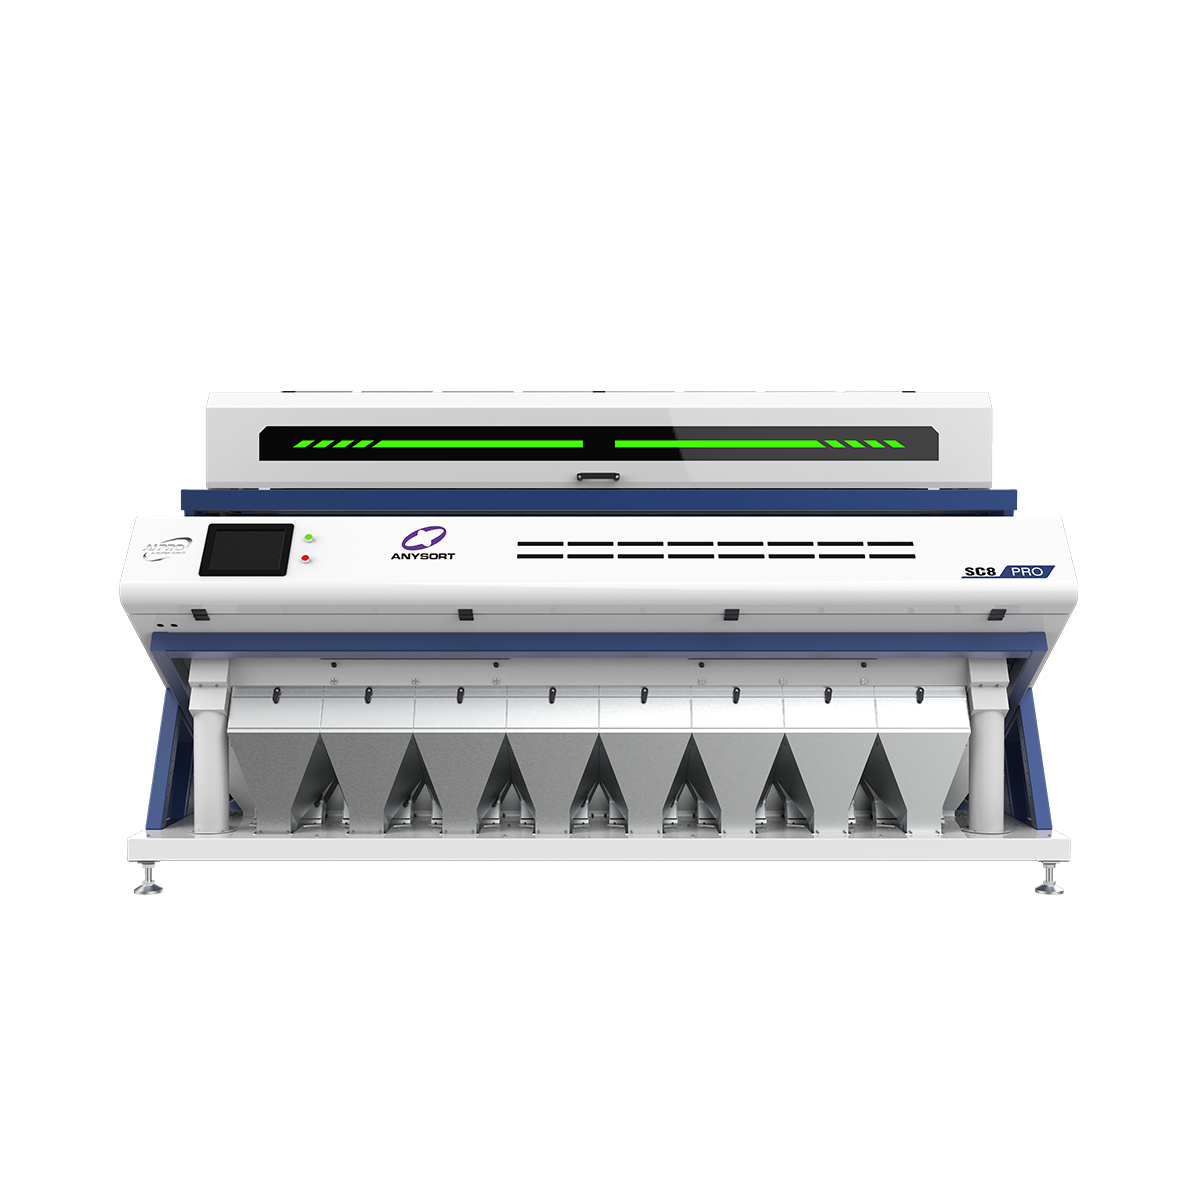
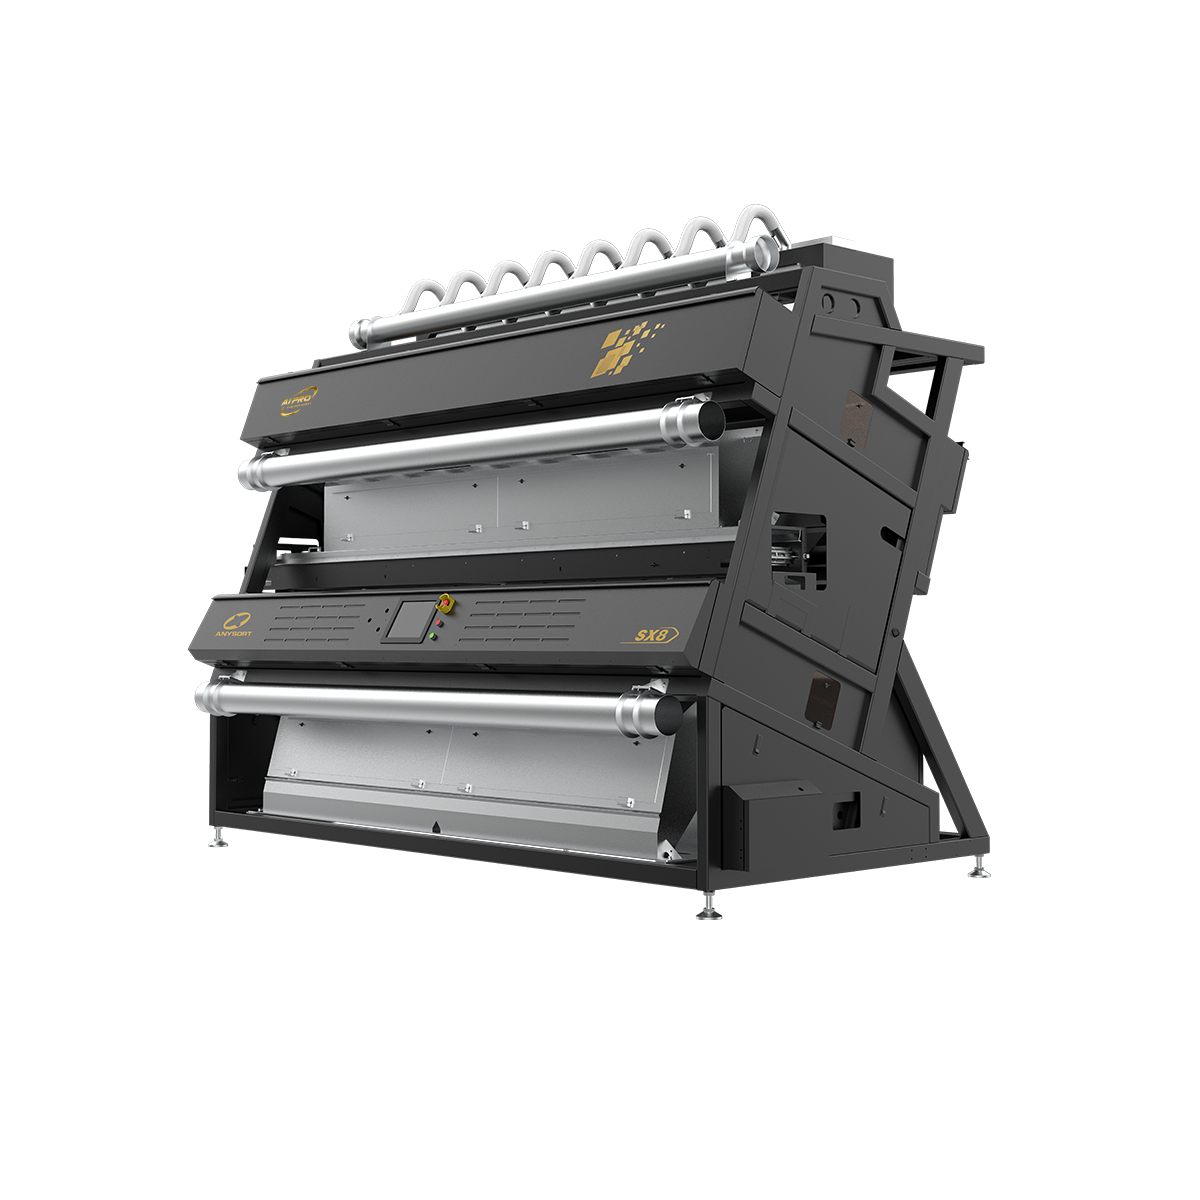
Optische Sortierausrüstung stellt einen revolutionären Fortschritt in der Technologie zur Materialtrennung dar und ist darauf ausgelegt, Gegenstände automatisch anhand ihrer optischen Eigenschaften zu identifizieren und zu sortieren. Diese hochentwickelte Maschinenanlage nutzt fortschrittliche Kamerasysteme und künstliche Intelligenz, um Materialien in Echtzeit zu analysieren und eine präzise Kategorisierung ohne menschliches Eingreifen sicherzustellen. Optische Sortierausrüstung arbeitet, indem sie hochauflösende Bilder von vorbeilaufenden Materialien aufnimmt und anschließend komplexe Algorithmen einsetzt, um Farbunterschiede, Größenvariationen sowie die Zusammensetzung des Materials zu erkennen. Die Kernfunktion optischer Sortierausrüstung besteht darin, kontaminierte, beschädigte oder unerwünschte Gegenstände aus Produktionsströmen mit bemerkenswerter Genauigkeit auszusortieren. Moderne optische Sortierausrüstung integriert mehrere Sensortechnologien, darunter Kameras für sichtbares Licht, Infrarotsensoren und Laserdetektionssysteme, wodurch eine umfassende Materialanalyse ermöglicht wird. Zu den technologischen Merkmalen optischer Sortierausrüstung zählen Hochgeschwindigkeitsverarbeitungskapazitäten, die es erlauben, Tausende von Gegenständen pro Minute einer Prüfung zu unterziehen. Fortschrittliche Systeme optischer Sortierausrüstung nutzen maschinelles Lernen, um die Sortiergenauigkeit kontinuierlich zu verbessern und sich an veränderte Materialeigenschaften anzupassen. Diese Maschinen finden Anwendung in zahlreichen Branchen, darunter Lebensmittelverarbeitung, Recyclinganlagen, Bergbauoperationen und pharmazeutische Produktion. Die Vielseitigkeit optischer Sortierausrüstung macht sie unverzichtbar für Qualitätskontrolle, Kontaminationsentfernung sowie Materialrückgewinnungsprozesse. Durch den Einsatz optischer Sortierausrüstung können Unternehmen die Produktqualität deutlich steigern und gleichzeitig Abfall sowie betriebliche Kosten reduzieren, die mit manuellen Sortiervorgängen verbunden sind.

Neue Produkte

Optische Sortierausrüstung bietet bemerkenswerte praktische Vorteile, die industrielle Abläufe revolutionieren. Der wichtigste Vorteil ist eine deutlich verbesserte Genauigkeit, da optische Sortierausrüstung menschliche Fehler aus dem Sortiervorgang eliminiert. Im Gegensatz zum manuellen Sortieren arbeitet optische Sortierausrüstung kontinuierlich und ohne Ermüdung und gewährleistet so während gesamter Produktionsschichten eine konstante Leistung. Diese Zuverlässigkeit stellt sicher, dass Ihr Unternehmen Qualitätsstandards einhält und gleichzeitig seinen Ruf schützt. Optische Sortierausrüstung senkt die Betriebskosten, indem sie arbeitsintensive Prozesse automatisiert und so Ihre Belegschaft für wertschöpfendere Aufgaben freistellt. Die Investition in optische Sortierausrüstung amortisiert sich rasch durch gesteigerte Produktivität und geringeren Ausschuss. In Ihrer Anlage steigt der Durchsatz, sobald Sie optische Sortierausrüstung einsetzen, denn Maschinen verarbeiten Materialien mit Geschwindigkeiten, die für manuelle Arbeitskräfte unmöglich sind. Optische Sortierausrüstung liefert Echtzeitdaten und Analysen und bietet wertvolle Einblicke in die Zusammensetzung und Qualitätstrends von Materialien. Diese Informationen unterstützen Sie dabei, fundierte Entscheidungen über Produktionsprozesse und Bestandsmanagement zu treffen. Die ökologischen Vorteile optischer Sortierausrüstung sind erheblich, da eine verbesserte Sortiergenauigkeit die Materialrückgewinnung maximiert und die Abfallmenge, die auf Deponien landet, minimiert. Wenn Sie sich für optische Sortierausrüstung entscheiden, zeigen Sie ökologische Verantwortung und verbessern gleichzeitig Ihre Gewinnspanne. Sicherheitsverbesserungen stellen einen weiteren überzeugenden Vorteil optischer Sortierausrüstung dar, da Maschinen potenziell gefährliche Stoffe handhaben, ohne Mitarbeiter Gefahren auszusetzen. Optische Sortierausrüstung gewährleistet eine konsistente Qualitätskontrolle über alle Produktionschargen hinweg und reduziert so Ausschuss sowie Kundenbeschwerden. Die Skalierbarkeit optischer Sortierausrüstung ermöglicht es Ihrem Unternehmen, zu wachsen, ohne das Personalverhältnis entsprechend erhöhen zu müssen. Der Einsatz optischer Sortierausrüstung positioniert Ihr Unternehmen als Branchenführer, der sich für Innovation und Exzellenz engagiert.

Neueste Nachrichten

Wie hoch sind die Kosten für eine Farbsortiermaschine?

12

Aug

Wie hoch sind die Kosten für eine Farbsortiermaschine?

Das Verständnis der erforderlichen Investition für eine Farbsortiermaschine ist für Unternehmen in den Bereichen Landwirtschaft, Lebensmittelverarbeitung und Recycling unerlässlich. Die Kosten für eine Farbsortiermaschine variieren erheblich je nach Kapazität und technologischem Fortschrittsgrad,...
MEHR ANZEIGEN
Wie kann ein Nusssortierer Ihre Produktion verbessern?

15

Aug

Wie kann ein Nusssortierer Ihre Produktion verbessern?

Ein Nusssortierer stellt eine der bedeutendsten Investitionen dar, die ein Lebensmittelverarbeitungsunternehmen tätigen kann, um Produktionsqualität und betriebliche Effizienz zu steigern. Der moderne Nusssortierer nutzt fortschrittliche Bild- und Sensortechnologie, um zu identifizieren und zu trennen…
MEHR ANZEIGEN
Wie gewährleistet die Nusssortiertechnologie Qualität?

19

Aug

Wie gewährleistet die Nusssortiertechnologie Qualität?

Die globale Nussverarbeitungsindustrie ist auf Präzision und Konsistenz angewiesen, um strenge Qualitätsstandards und behördliche Anforderungen zu erfüllen. Ein Nusssortierer ist für Verarbeiter, die Fehler, Verunreinigungen und minderwertige Produkte aussortieren möchten, mittlerweile unverzichtbar…
MEHR ANZEIGEN
Wie verbessern Farbsortiergeräte die Produktqualität?

26

Aug

Wie verbessern Farbsortiergeräte die Produktqualität?

Die Produktqualität stellt einen entscheidenden Differenzierungsfaktor in wettbewerbsintensiven Industriemärkten dar; konsistente Qualität im Großmaßstab erfordert mehr als nur manuelle Überwachung. Ein Farbsortiergerät zählt zu den effektivsten Technologien zur Erkennung und Entfernung...
MEHR ANZEIGEN

Kostenloses Angebot anfordern

Unser Vertreter wird Sie in Kürze kontaktieren.
Erforderliches Produkt
Name
E-Mail
WhatsApp
Nachricht
0/1000

optische Sortierausrüstung

Fortgeschrittene optische Erkennungstechnologie

Fortgeschrittene optische Erkennungstechnologie

Moderne optische Sortierausrüstung nutzt hochmoderne Sensortechnologie, um Materialien mit beispielloser Präzision zu analysieren. Die Systeme der optischen Sortierausrüstung kombinieren mehrere Detektionsmethoden, darunter hochauflösende Kameras, Nahinfrarotsensoren und laserbasierte Messwerkzeuge. Dieser umfassende Ansatz stellt sicher, dass die optische Sortierausrüstung selbst subtile Unterschiede in Materialeigenschaften, Farbvariationen und Kontaminationsgraden erkennen kann. Die anspruchsvollen Kameras der optischen Sortierausrüstung erfassen detaillierte Bilder mit beeindruckender Geschwindigkeit und verarbeiten pro Minute Hunderttausende von Einzelbildern. Maschinelle Lernalgorithmen, die in die optische Sortierausrüstung integriert sind, lernen kontinuierlich aus den Inspektionsdaten und verbessern so im Laufe der Zeit ihre Genauigkeit. Die optische Sortierausrüstung erreicht Erkennungsraten von über 99,9 Prozent und gewährleistet damit nahezu, dass kein fehlerhaftes Produkt den Sortiervorgang unentdeckt durchläuft. Ein solches Maß an Präzision ist mittels manueller Inspektion oder konventioneller mechanischer Sortierverfahren nicht erreichbar. Die technologische Exzellenz der optischen Sortierausrüstung liefert konsistente, zuverlässige Ergebnisse, die sowohl branchenübliche Standards als auch Kundenanforderungen übertreffen.
Maximale Verarbeitungseffizienz

Maximale Verarbeitungseffizienz

Optische Sortierausrüstung arbeitet mit Geschwindigkeiten, die den Produktionsdurchsatz maximieren und gleichzeitig eine außergewöhnliche Sortiergenauigkeit gewährleisten. Industrielle optische Sortierausrüstung verarbeitet Materialien mit Raten von über 12 Tonnen pro Stunde – je nach Konfiguration und Materialart. Der kontinuierliche Betrieb der optischen Sortierausrüstung beseitigt Engpässe, die bei manuellen Sortiervorgängen typischerweise auftreten. Ihre Anlage erzielt dramatische Steigerungen der Produktivität durch den Einsatz optischer Sortierausrüstung, da Maschinen unermüdlich und ohne Pausen oder Terminkonflikte arbeiten. Die optische Sortierausrüstung verkürzt die Sortierzeit von Tagen auf Minuten und beschleunigt somit Ihren gesamten Produktionszeitplan. Energieeffizienz stellt einen weiteren bedeutenden Vorteil moderner optischer Sortierausrüstung dar, da diese Systeme im Verhältnis zu ihrer Verarbeitungskapazität nur minimalen Strom verbrauchen. Die optische Sortierausrüstung integriert sich nahtlos in bestehende Produktionslinien und erfordert nur geringfügige Anpassungen der Anlage oder teure Infrastruktur-Upgrade-Maßnahmen. Die Echtzeitüberwachungsfunktionen der optischen Sortierausrüstung ermöglichen es Bedienern, Parameter sofort anzupassen und so die Leistung während jeder Schicht optimal zu steuern. Diese operative Exzellenz macht die optische Sortierausrüstung zur überlegenen Wahl für Anlagen, die eine konsistente, hochvolumige Verarbeitungskapazität benötigen.
Hervorragende Qualitätskontrolle und Abfallreduzierung

Hervorragende Qualitätskontrolle und Abfallreduzierung

Der Einsatz von optischen Sortieranlagen verbessert die Produktqualität erheblich und reduziert gleichzeitig Abfall und Materialverluste. Die optischen Sortieranlagen gewährleisten strenge Qualitätsstandards, indem sie minderwertige Artikel entfernen, bevor diese den Kunden erreichen, und so Ihren Markennamen schützen. Die Kontaminierungserkennungsfunktionen der optischen Sortieranlagen identifizieren Fremdstoffe, beschädigte Produkte und Qualitätsmängel mit bemerkenswerter Zuverlässigkeit. Die optischen Sortieranlagen verringern Produkt-Rückrufe und Kundenzufriedenheitsprobleme, indem sie sicherstellen, dass nur akzeptable Materialien Ihre Fertigungslinie durchlaufen. Die durch optische Sortieranlagen erzielte Abfallreduktion führt unmittelbar zu höherer Rentabilität und verbesserter Umweltleistung. Die optischen Sortieranlagen gewinnen wertvolle Materialien aus Abfallströmen zurück und ermöglichen damit rentable Recyclinginitiativen sowie eine optimierte Ressourcennutzung. Unternehmen, die optische Sortieranlagen einsetzen, berichten über eine Abfallreduktion von 20 bis 40 Prozent im Vergleich zu manuellen Sortiermethoden. Die Nachhaltigkeitsvorteile der optischen Sortieranlagen entsprechen modernen Umweltvorschriften und den Verbraucherpräferenzen für verantwortungsvoll hergestellte Waren. Die von den optischen Sortieranlagen erhobenen statistischen Daten liefern handlungsorientierte Erkenntnisse für eine kontinuierliche Prozessverbesserung und eine zielgenaue Ressourcenplanung.

Kostenloses Angebot anfordern

Unser Vertreter wird Sie in Kürze kontaktieren.
Erforderliches Produkt
Name
E-Mail
WhatsApp
Nachricht
0/1000

Urheberrecht © 2026 Anhui Jiexun Optoelectronic Technology Co., Ltd. Alle Rechte vorbehalten.  -  Datenschutzrichtlinie