 EN

Reis-Farbsortierer stellen eine bahnbrechende Technologie in der modernen Getreideverarbeitung dar und verändern grundlegend, wie Erzeuger die Qualität ihres Reisertrags bewahren und steigern. Mithilfe fortschrittlicher optischer Scanning-Verfahren und künstlicher Intelligenz können Reis-Farbsortierer beschädigte Körner, verfärbte Partikel und Fremdstoffe mit bisher unerreichter Präzision identifizieren und aussortieren. Diese Fähigkeit führt direkt zu einer besseren Gesamtqualität des Getreides, einem höheren Marktwert sowie einer stärkeren Kundenzufriedenheit sowohl auf heimischen als auch auf internationalen Märkten.
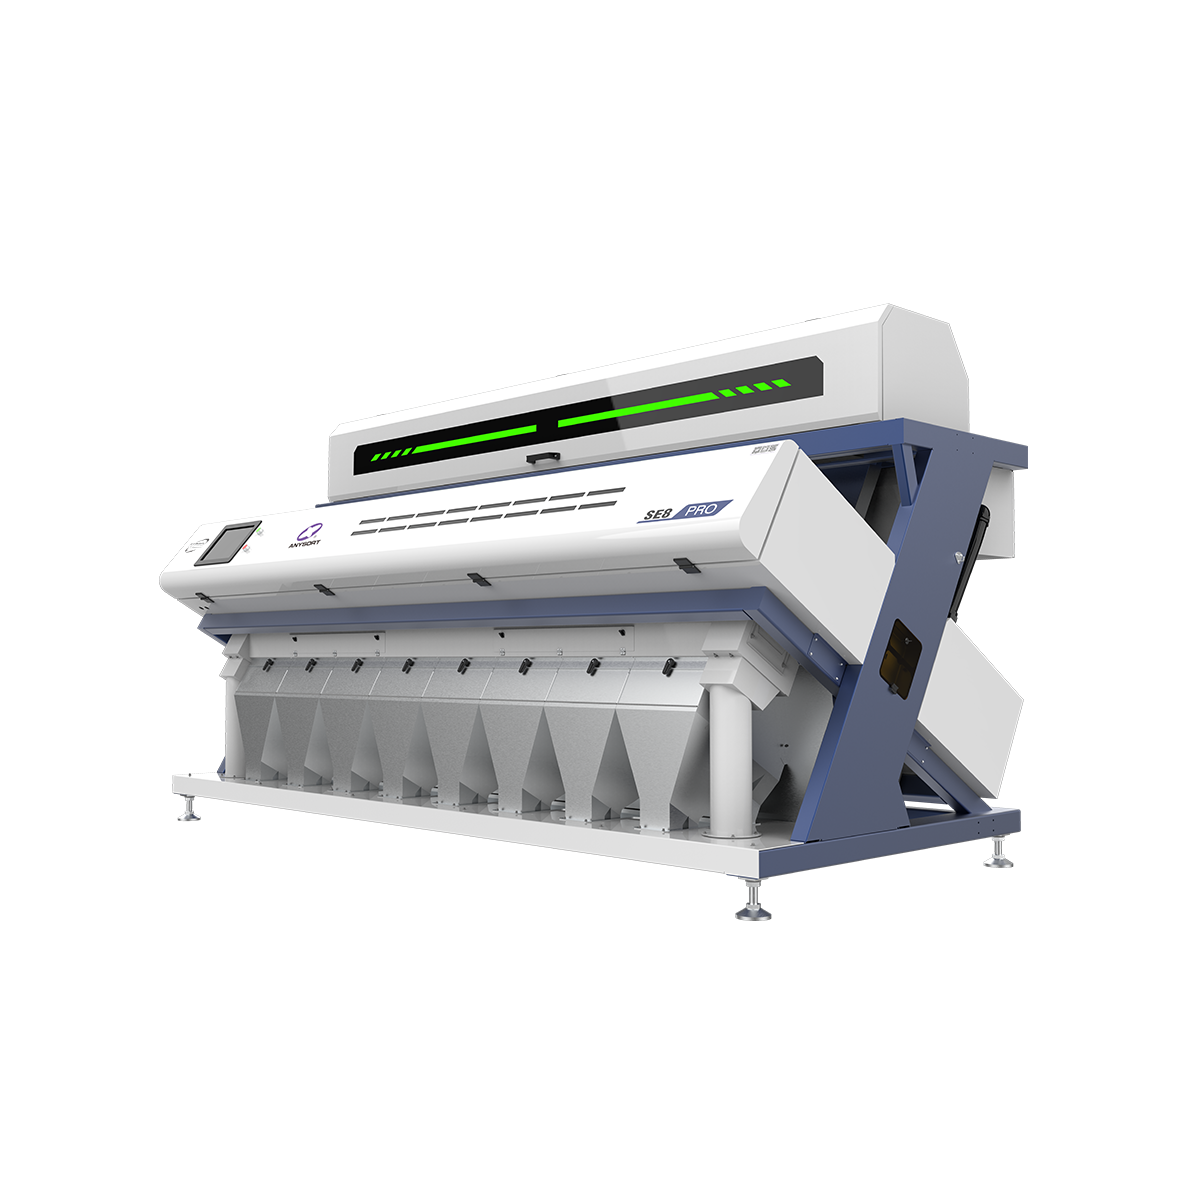
In der heutigen wettbewerbsorientierten Landwirtschaft erwarten Verbraucher konsistente Qualität, Reinheit und optische Attraktivität ihrer Reisprodukte. Ein Reis-Farbsortiergerät erfüllt diese Erwartung, indem es Unregelmäßigkeiten entfernt, die andernfalls den Markennamen schädigen und die Rentabilität mindern würden. Ein fundiertes Verständnis dafür, wie diese Technologie funktioniert, sowie der konkreten Vorteile, die sie bietet, ist entscheidend für Getreideverarbeiter, die sich einen Wettbewerbsvorteil und betriebliche Exzellenz sichern möchten.
Technologie und Funktionsweise von Reis-Farbsortiergeräten
Wie Reis-Farbsortiergeräte funktionieren
Eine Reis-Farbsortiermaschine funktioniert, indem Getreide durch ein präzises optisches Inspektionssystem geleitet wird, bei dem hochauflösende Kameras und Spektralsensoren jedes einzelne Korn in Echtzeit analysieren. Das System erfasst Farbdaten, Texturinformationen sowie physikalische Merkmale und vergleicht diese mit vorprogrammierten Qualitätsstandards, die in der Maschinendatenbank gespeichert sind. Sobald ein Korn die Annahmekriterien nicht erfüllt, entfernen pneumatische Auswurfvorrichtungen es augenblicklich und mit höchster Genauigkeit aus dem Ausgabestrom. Diese Reis-Farbsortiertechnologie arbeitet mit Geschwindigkeiten von über 1.000 Körnern pro Sekunde und eignet sich daher für großtechnische kommerzielle Anwendungen.
Erkennungsfähigkeiten von Reis-Farbsortiermaschinen
Moderne Reissortiersysteme können eine breite Palette an Fehlern und unerwünschten Materialien erkennen. Dazu gehören verfärbte oder vergilbte Körner, Kontamination durch roten Reis, teilweise gebrochene oder kalkweiße Körner, insektenbeschädigte Körner sowie Fremdstoffe wie Steine, Glas oder Kunststoff. Einige fortschrittliche Modelle von Reissortiermaschinen nutzen Infrarot- und Multispektral-Bildgebung, um Fehler zu erkennen, die für herkömmliche Kameras unsichtbar sind, wodurch ihre Wirksamkeit erheblich gesteigert wird. Diese umfassende Erkennungsfähigkeit stellt sicher, dass ausschließlich hochwertige Körner das Endprodukt erreichen.
Qualitätsverbesserungen durch Reissortiermaschinen
Verbesserte optische Qualität und Marktzugänglichkeit
Die Kaufentscheidungen der Verbraucher werden stark vom optischen Erscheinungsbild beeinflusst, weshalb die ästhetische Qualität ein entscheidender Faktor bei Reisprodukten ist. Ein Reis-Farbsortierer entfernt sämtliche sichtbar verfärbten oder beschädigten Körner und erzeugt so ein Endprodukt, das einheitlich, sauber und optisch ansprechend wirkt. Diese visuelle Konsistenz stärkt die Markenwahrnehmung und rechtfertigt einen Premium-Preis. Für Exporteure ist diese Anwendung des Reis-Farbsortierers besonders wertvoll, da internationale Märkte häufig strenge Anforderungen an das Erscheinungsbild stellen, die sich unmittelbar auf die Exportwettbewerbsfähigkeit auswirken.
Ernährungs- und Lebensmittelsicherheitsstandards
Über die ästhetische Qualität hinaus schützt ein Reis-Farbsortierer die Lebensmittelsicherheit, indem er Körner eliminiert, die mit Schimmelpilzen, Pilzen oder Mykotoxinen kontaminiert sind und gesundheitliche Risiken bergen könnten. Durch das Entfernen beschädigter Körner, bevor sie in die Lieferkette gelangen, verringert der Reis-Farbsortierer die Wahrscheinlichkeit, dass sich Kontaminationen auf Großlager für Getreide ausbreiten. Zudem trägt das Aussortieren fehlerhafter Körner zur Aufrechterhaltung einer konsistenten Nährstoffzusammensetzung über verschiedene Chargen hinweg bei, da beschädigte oder kranke Körner häufig ein beeinträchtigtes Nährstoffprofil aufweisen. Diese Fähigkeit ist entscheidend, um internationale Lebensmittelsicherheitszertifizierungen und behördliche Vorschriften zu erfüllen.
Betriebseffizienz und Kostensenkung
Der Einsatz eines Reis-Farbsortiergeräts verringert Abfall und maximiert den Ertrag pro Tonne verarbeiteter Rohware. Statt ganze Chargen zu entsorgen oder aufwändiges manuelles Sortieren durchzuführen, können Betreiber das Getreide kontinuierlich mit minimalem manuellem Eingriff verarbeiten. Die automatisierte Präzision des Reis-Farbsortiergeräts reduziert zudem die Sortiervariabilität und gewährleistet eine konsistente Ausgangsqualität bei allen Produktionsläufen. Langfristig führt diese Konsistenz zu niedrigeren Ausschussraten seitens der Abnehmer, weniger Kundenbeschwerden sowie geringeren Kosten im Zusammenhang mit Qualitätsstreitigkeiten oder Produktrückrufen.
Strategische Anwendungen und geschäftliche Auswirkungen von Reis-Farbsortiergeräten
Branchenanwendungen und Marktsegmente
Die Technologie für Reis-Farbsortiermaschinen bedient vielfältige Marktsegmente – von kleinen regionalen Mühlen bis hin zu großen internationalen Getreidehändlern. Bio- und Premium-Reisproduzenten profitieren besonders von der Reis-Farbsortiermaschine, da ihre Zielmärkte eine überlegene Qualität und Reinheit verlangen. Spezialreissorten wie aromatischer Reis, Langkornreis und Jasminreis erfordern besonders strenge Sortierung, um hohe Marktpreise zu erzielen. Eine Reis-Farbsortiermaschine ermöglicht es diesen Produzenten, anspruchsvolle Qualitätsanforderungen zu erfüllen und gleichzeitig die Produktion effizient hochzufahren.
Rendite und langfristiger Wert
Obwohl die Kapitalinvestition in einen Reis-Farbsortierer zunächst beträchtlich erscheinen mag, realisieren sich die finanziellen Erträge rasch über mehrere Kanäle. Durch geringeren Abfall entsteht mehr vermarktbares Getreide pro Tonne Input. Höhere Produktqualität ermöglicht Premium-Preise und steigert damit direkt den Umsatz pro verkaufter Einheit. Ein Reis-Farbsortierer senkt zudem die Arbeitskosten, indem er Sortieraufgaben automatisiert, die andernfalls erheblichen manuellen Aufwand erfordern würden. Zusätzlich hilft der Reis-Farbsortierer, kostspielige Produkt-Rückrufe und Imageschäden infolge von Qualitätsmängeln zu vermeiden – was ihn zu einer solide langfristigen Investition für jeden ernsthaften Getreideverarbeiter macht.
Wettbewerbsunterscheidung durch Qualitätsvorsprung
In einem zunehmend globalisierten Markt unterscheidet konsistente Qualität erfolgreiche Getreideproduzenten von ihren Wettbewerbern. Käufer fordern immer stärker Zertifizierungen und Qualitätsnachweise, und ein Reis-Farbsortierer bildet die technologische Grundlage, um diese Anforderungen zuverlässig zu erfüllen. Durch den Einsatz dieser Technologie signalisieren Produzenten ihr Engagement für Qualität, gewinnen Kundenloyalität und positionieren sich als Premium-Lieferanten. Der Reis-Farbsortierer wird somit zu einem strategischen Asset, das nicht nur die betriebliche Effizienz steigert, sondern auch das Geschäftswachstum und die Marktexpansion unterstützt.
Häufig gestellte Fragen
Welche konkreten Fehler kann ein Reis-Farbsortierer erkennen und entfernen?
Ein Reis-Farbsortierer kann verfärbte Körner, roten Reis, gebrochene oder kalkweiße Kerne, von Insekten beschädigte Körner, schimmelige oder kranke Körner sowie Fremdstoffe wie Steine, Glas, Kunststoff und Metallpartikel erkennen und entfernen. Fortgeschrittene Reis-Farbsortierer-Modelle mit Infrarot- und Multispektralsensoren können zudem Fehler erkennen, die unter Standardbeleuchtung nicht sichtbar sind, darunter versteckter Schimmel und Toxin-Kontamination. Diese umfassende Erkennungsfähigkeit macht den Reis-Farbsortierer unverzichtbar für die Einhaltung strenger Qualitätsstandards.
Wie schnell verarbeitet ein Reis-Farbsortierer Getreide?
Moderne Reis-Farbsortiersysteme können Getreide mit Geschwindigkeiten von über 1.000 einzelnen Körnern pro Sekunde verarbeiten, abhängig vom Modell und der Komplexität der Sortierung. Diese hohe Durchsatzleistung ermöglicht es Reis-Farbsortiergeräten, große kommerzielle Mengen zu bewältigen, ohne Produktionsengpässe zu verursachen. Die Geschwindigkeit eines Reis-Farbsortiersystems macht es für kontinuierliche Mühlenbetriebe und groß angelegte Getreidehandelsanlagen praktikabel, die regionale und nationale Märkte versorgen.
Wie lange beträgt die typische Amortisationsdauer für eine Investition in einen Reis-Farbsortierer?
Die Amortisationsdauer für einen Reis-Farbsortierer liegt typischerweise zwischen einem und drei Jahren und hängt von der Produktionsmenge, dem aktuellen Ausschussanteil sowie dem erzielbaren Preiszuschlag aufgrund verbesserter Qualität ab. Hochvolumige Betriebe mit erheblichen aktuellen Qualitätsproblemen erreichen häufig bereits innerhalb von zwölf bis achtzehn Monaten eine Amortisation. Eine Investition in einen Reis-Farbsortierer wird noch attraktiver, wenn man reduzierte Personalkosten, niedrigere Ausschussraten und eine verbesserte Kundenbindung über die betriebliche Lebensdauer des Geräts von fünf bis zehn Jahren berücksichtigt.