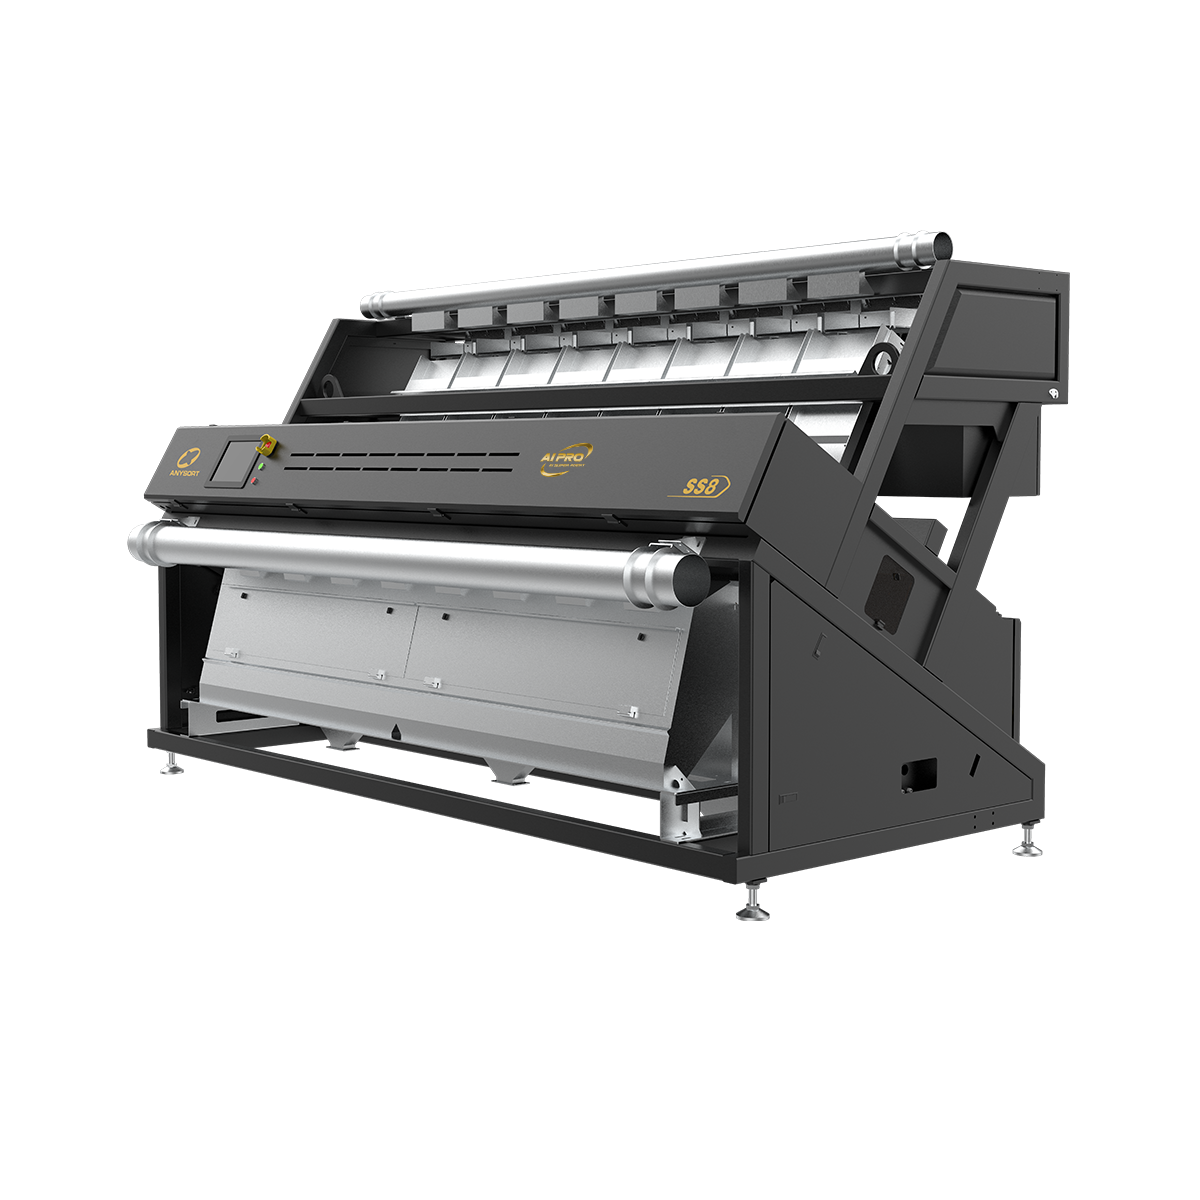
Najlepszy sortownik optyczny do kontroli jakości

Wszystkie kategorie

najlepszy sorter optyczny

Najlepszy sortownik optyczny to technologia najnowszej generacji zaprojektowana tak, aby zrewolucjonizować separację materiałów i kontrolę jakości w wielu branżach. Ten zaawansowany system sortowania wykorzystuje złożone czujniki optyczne oraz sztuczną inteligencję do identyfikacji, klasyfikacji i separacji materiałów z wyjątkową precyzją i prędkością. Najlepszy sortownik optyczny łączy aparaty o wysokiej rozdzielczości ze specjalnymi systemami oświetlenia, pozwalającymi na uzyskanie szczegółowych obrazów każdego elementu przemieszczającego się przez mechanizm sortowania. Zaawansowane algorytmy analizują te obrazy w czasie rzeczywistym, wykrywając różnice w kolorze, rozmiarze, nieregularności kształtu oraz cechy składu materiału. Technologia leżąca u podstaw najlepszego sortownika optycznego umożliwia operatorom automatyczne usuwanie wadliwych produktów, materiałów obcych i skażonych przedmiotów, zapewniając, że tylko materiały wysokiej jakości przechodzą dalej w linii produkcyjnej. Nowoczesne sortowniki optyczne są wyposażone w wiele torów sortowania, co pozwala na jednoczesne przetwarzanie różnych strumieni materiałów. Te systemy bezproblemowo integrują się z istniejącą infrastrukturą produkcyjną i oferują dostosowywalne parametry sortowania, spełniające konkretne wymagania branżowe. Najlepszy sortownik optyczny zapewnia spójne i niezawodne rezultaty, znacznie zmniejszając przy tym nakład pracy ręcznej oraz błędy ludzkie. Branże takie jak przetwórstwo żywności, recykling, górnictwo, farmacja i przemysł produkcyjny polegają na tej najnowszej technologii sortownika optycznego, aby utrzymywać standardy jakości produktów i zoptymalizować efektywność operacyjną. Elastyczność systemu czyni go odpowiednim do przetwarzania różnorodnych materiałów — od ziaren i warzyw po granulki tworzyw sztucznych i rudy mineralne. Monitorowanie wydajności w czasie rzeczywistym oraz analityka danych dostarczają cennych informacji na temat efektywności produkcji i wskaźników jakości materiałów.

Nowe produkty

Inwestycja w najlepszy sortownik optyczny przynosi znaczne korzyści operacyjne i finansowe dla organizacji. Główne zalety to znacznie poprawiona jakość i spójność produktów. Dzięki automatycznemu usuwaniu wadliwych przedmiotów jeszcze przed dotarciem do klientów, najlepszy sortownik optyczny chroni renomę marki oraz ogranicza kosztowne wycofania produktów z rynku. To rozwiązanie sortujące znacznie zwiększa wydajność, przetwarzając materiały szybciej niż tradycyjne metody sortowania ręcznego, przy jednoczesnym zachowaniu dokładności przekraczającej dziewięćdziesiąt osiem procent. Najlepszy sortownik optyczny znacznie obniża koszty pracy, umożliwiając zespołowi skupienie się na zadaniach o wyższej wartości zamiast na powtarzalnych czynnościach sortowania. Korzyści finansowe stają się widoczne już po krótkim czasie dzięki zwiększonej przepustowości i zmniejszeniu odpadów. Koszty operacyjne spadają, ponieważ najlepszy sortownik optyczny minimalizuje błędy ludzkie i utratę materiału. System działa nieprzerwanie przy minimalnym czasie postoju, zapewniając stały przepływ produkcji w trakcie całej zmiany. Decydenci doceniają elastyczność najlepszego sortownika optycznego — łatwo dostosowuje się on do różnych typów materiałów dzięki prostym korektom oprogramowania, eliminując konieczność drogich wymian sprzętu. Korzyści środowiskowe wynikają z lepszej dokładności sortowania surowców wtórnych oraz zmniejszenia zanieczyszczeń w strumieniach odpadów. Zadowolenie klientów rośnie, gdy otrzymują produkty o stale wyższej jakości. Śledzenie danych w czasie rzeczywistym zapewnia pełną przejrzystość działania sortownika oraz trendów dotyczących jakości materiałów. Najlepszy sortownik optyczny integruje zaawansowane funkcje raportowania wspierające podejmowanie decyzji opartych na danych. Wymagania serwisowe pozostają minimalne w porównaniu do tradycyjnego sprzętu sortującego. Efektywność energetyczna czyni najlepszy sortownik optyczny ekonomicznym wyborem zapewniającym długoterminową zrównoważoność operacyjną. Te praktyczne zalety łączą się w wyjątkową wartość dla sektorów przemysłu wytwórczego, przetwórstwa oraz recyklingu.

Najnowsze wiadomości

Jakie czynniki wpływają na wydajność i dokładność sortownika kolorów herbaty?

05

Aug

Jakie czynniki wpływają na wydajność i dokładność sortownika kolorów herbaty?

Dokładność sortera kolorowego do herbaty decyduje bezpośrednio o spójności jakości gotowych produktów herbacianych. Zrozumienie czynników wpływających na wydajność i dokładność takiego sortera jest niezbędne dla przetwórców herbaty dążących do utrzymania konkurencyjności...
POKAŻ WIĘCEJ
W jaki sposób sortowniki kolorów ryżu mogą poprawić jakość ziaren?

08

Aug

W jaki sposób sortowniki kolorów ryżu mogą poprawić jakość ziaren?

Sortery kolorowe do ryżu to przełomowa technologia w nowoczesnym przetwarzaniu zbóż, która zasadniczo zmienia sposób, w jaki producenci zapewniają i podnoszą jakość swojej produkcji ryżu. Dzięki zastosowaniu zaawansowanego skanowania optycznego oraz sztucznej inteligencji sortery te...
POKAŻ WIĘCEJ
Jak technologia sortowania optycznego wykrywa wadliwe ziarna ryżu?

22

Aug

Jak technologia sortowania optycznego wykrywa wadliwe ziarna ryżu?

Nowoczesne przetwarzanie ryżu wymaga precyzji i spójności, dlatego zrozumienie mechanizmów wykrywania w zaawansowanym sprzęcie stało się kluczowe dla producentów. Sorter kolorowy do ryżu to jedno z najważniejszych osiągnięć technologicznych w tej dziedzinie…
POKAŻ WIĘCEJ
Najlepsi producenci sortowników kolorowych AI w Chinach (2026)

30

Aug

Najlepsi producenci sortowników kolorowych AI w Chinach (2026)

Globalne zapotrzebowanie na precyzyjną technologię sortowania gwałtownie wzrosło, a producenci sortowników kolorowych w Chinach prowadzą innowacje w sektorach rolniczych i przemysłowych. Chińscy producenci sortowników kolorowych ustalili...
POKAŻ WIĘCEJ

Uzyskaj bezpłatną ofertę

Nasz przedstawiciel skontaktuje się z Państwem wkrótce.
Wymagany produkt
Imię i nazwisko
E-mail
WhatsApp
Wiadomość
0/1000

najlepszy sorter optyczny

Zaawansowana technologia optyczna do precyzyjnego sortowania

Zaawansowana technologia optyczna do precyzyjnego sortowania

Najlepszy sortownik optyczny wykorzystuje nowoczesne systemy obrazowania optycznego z wielospektralnymi kamerami oraz specjalnymi układami diod LED. Ta technologia rejestruje szczegółowe cechy powierzchni każdego elementu przemieszczającego się przez system. Zaawansowane algorytmy przetwarzania obrazów wykrywają subtelne różnice niewidoczne dla ludzkich inspektorów, w tym gradacje barw, wady powierzchni oraz różnice w składzie materiałowym. Najlepszy sortownik optyczny przetwarza tysiące elementów na minutę z wyjątkową dokładnością. Czujniki o wysokiej rozdzielczości wykrywają cząstki o średnicy nawet jednego milimetra, zapewniając kompleksową kontrolę jakości. Technologia optyczna systemu dostosowuje się do różnych typów materiałów bez konieczności modyfikacji sprzętu. Możliwości wykrywania promieniowania podczerwonego i ultrafioletowego znacznie poszerzają zakres zastosowań najlepszego sortownika optycznego. Przetwarzanie w czasie rzeczywistym umożliwia szybkie decyzje w zakresie sortowania i utrzymuje stały przebieg produkcji. Komponenty optyczne zachowują spójną wydajność przez długie okresy eksploatacji przy minimalnym stopniu degradacji. Ta podstawa technologiczna czyni najlepszy sortownik optyczny lepszym od konwencjonalnych metod sortowania zarówno pod względem prędkości, jak i dokładności.
Integracja sztucznej inteligencji do podejmowania inteligentnych decyzji dotyczących sortowania

Integracja sztucznej inteligencji do podejmowania inteligentnych decyzji dotyczących sortowania

Funkcje sztucznej inteligencji wbudowane w najlepszy sortownik optyczny umożliwiają zaawansowaną klasyfikację materiałów wykraczającą poza tradycyjne, oparte na regułach sortowanie. Algorytmy uczenia maszynowego ciągle poprawiają dokładność sortowania, analizując historyczne wzorce i wyniki sortowania. Najlepszy sortownik optyczny dostosowuje się automatycznie do zmienności produktów, redukując fałszywe odrzuty i przegapienie wad. Technologia sieci neuronowych w najlepszym sortowniku optycznym rozpoznaje złożone cechy materiałów, które wymagają oceny przez wiele niezależnych parametrów. Optymalizacja wydajności sterowana przez SI dynamicznie dostosowuje progi sortowania na podstawie danych produkcyjnych w czasie rzeczywistym. System identyfikuje powstające trendy jakościowe jeszcze zanim staną się istotnymi problemami, umożliwiając działania zapobiegawcze. Modele uczenia głębokiego w najlepszym sortowniku optycznym przetwarzają jednocześnie relacje przestrzenne i informacje teksturalne. Funkcje analityki predykcyjnej wspomagają prognozowanie potrzeb konserwacji oraz optymalizację harmonogramów eksploatacyjnych. Integracja SI sprawia, że najlepszy sortownik optyczny staje się coraz bardziej inteligentny w trakcie całego okresu jego użytkowania, stale zwiększając precyzję sortowania. Dostosowywalne parametry uczenia pozwalają operatorom precyzyjnie konfigurować najlepszy sortownik optyczny do konkretnych strumieni materiałów oraz standardów jakości.
Bezproblemowa integracja i łatwa obsługa dla nowoczesnych obiektów

Bezproblemowa integracja i łatwa obsługa dla nowoczesnych obiektów

Najlepszy sortownik optyczny integruje się bezproblemowo z istniejącymi liniami produkcyjnymi przy minimalnym stopniu złożoności instalacji. Przyjazne dla użytkownika interfejsy wymagają minimalnego szkolenia operatorów, zapewniając jednocześnie kompleksową kontrolę nad parametrami sortowania. Najlepszy sortownik optyczny łączy się bezszwowe z systemami zarządzania obiektami w celu scentralizowanego monitoringu i raportowania. Intuicyjne sterowanie dotykowe czyni najlepszy sortownik optyczny dostępnym dla operatorów o różnym poziomie zaawansowania technicznego. Modułowa konstrukcja umożliwia elastyczną konfigurację najlepszego sortownika optycznego dostosowaną do konkretnych wymagań produkcyjnych. Możliwość zdalnego monitoringu pozwala na diagnozowanie problemów i ocenę wydajności z biur zarządzających. Najlepszy sortownik optyczny generuje szczegółowe raporty sortowania w sposób automatyczny, wspierając wymagania dokumentacyjne w zakresie jakości. Skalowalna architektura umożliwia rozbudowę systemu w miarę wzrostu objętości produkcji. Integracja z systemami taśmociągów, zbiornikami i urządzeniami rozdzielającymi odbywa się szybko i bez przerywania produkcji. Najlepszy sortownik optyczny obsługuje wiele kanałów wyjściowych, umożliwiając jednoczesne sortowanie materiałów do różnych kategorii. Standardowe protokoły danych zapewniają skuteczną komunikację najlepszego sortownika optycznego z systemami zarządzania magazynem oraz systemami ERP.

Uzyskaj bezpłatną ofertę

Nasz przedstawiciel skontaktuje się z Państwem wkrótce.
Wymagany produkt
Imię i nazwisko
E-mail
WhatsApp
Wiadomość
0/1000

Prawa autorskie © 2026 Anhui Jiexun Optoelectronic Technology Co., Ltd. Wszelkie prawa zastrzeżone.  -  Polityka prywatności