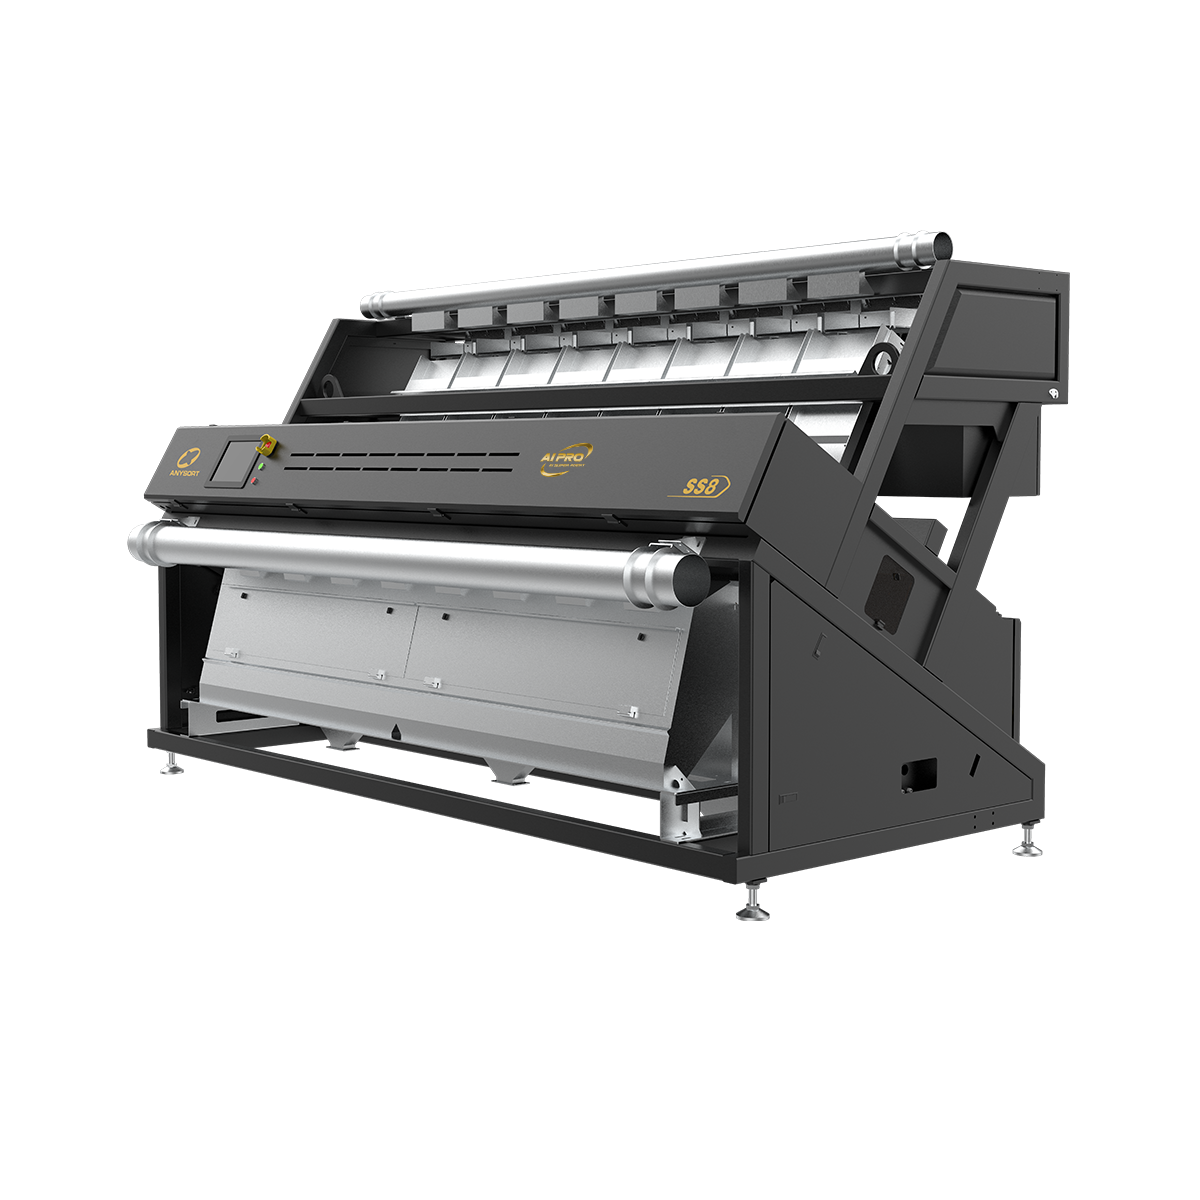
najboljši optični razvrščevalnik
Najboljši optični razvrstilnik predstavlja najnovejšo tehnologijo, ki je zasnovana tako, da preoblikuje ločevanje materialov in nadzor kakovosti v več industrijskih panogah. Ta napreden razvrstilni sistem uporablja sofisticirane optične senzorje in umetno inteligenco za prepoznavanje, klasifikacijo in ločevanje materialov z izjemno natančnostjo in hitrostjo. Najboljši optični razvrstilnik združuje kamere z visoko ločljivostjo s specializiranimi osvetlitvenimi sistemi, da zajame podrobne slike vsakega predmeta, ki potuje skozi razvrstilni mehanizem. Napredni algoritmi analizirajo te slike v realnem času in zaznajo razlike v barvi, velikosti, obliki ter značilnosti sestave materiala. Tehnologija, na kateri temelji najboljši optični razvrstilnik, omogoča obratovalcem samodejno odstranjevanje neustreznih izdelkov, tujih snovi in onesnaženih predmetov, kar zagotavlja, da skozi proizvodne linije napredujejo le materiali visoke kakovosti. Sodobni optični razvrstilniki imajo več razvrstilnih pasov, kar omogoča hkratno obdelavo različnih tokov materialov. Ti sistemi se brezhibno integrirajo v obstoječo proizvodno infrastrukturo in ponujajo prilagodljive razvrstilne parametre za izpolnitev posebnih zahtev posamezne industrije. Najboljši optični razvrstilnik zagotavlja dosledne in zanesljive rezultate ter hkrati znatno zmanjša ročno delo in človeške napake. Industrije, kot so predelava hrane, recikliranje, rudarstvo, farmacevtska industrija in proizvodnja, se zanašajo na to najboljšo tehnologijo optičnih razvrstilnikov za ohranjanje standardov kakovosti izdelkov in optimizacijo operativne učinkovitosti. Prilagodljivost sistema ga naredi primeren za obdelavo raznovrstnih materialov – od žit in zelenjave do plastičnih granul in mineralnih rud. Nadzor učinkovitosti v realnem času in analiza podatkov ponujata dragocene vpoglede v učinkovitost proizvodnje in metrike kakovosti materialov.

 EN