Mejor clasificador óptico para el control de calidad

Todas las categorías

mejor clasificador óptico

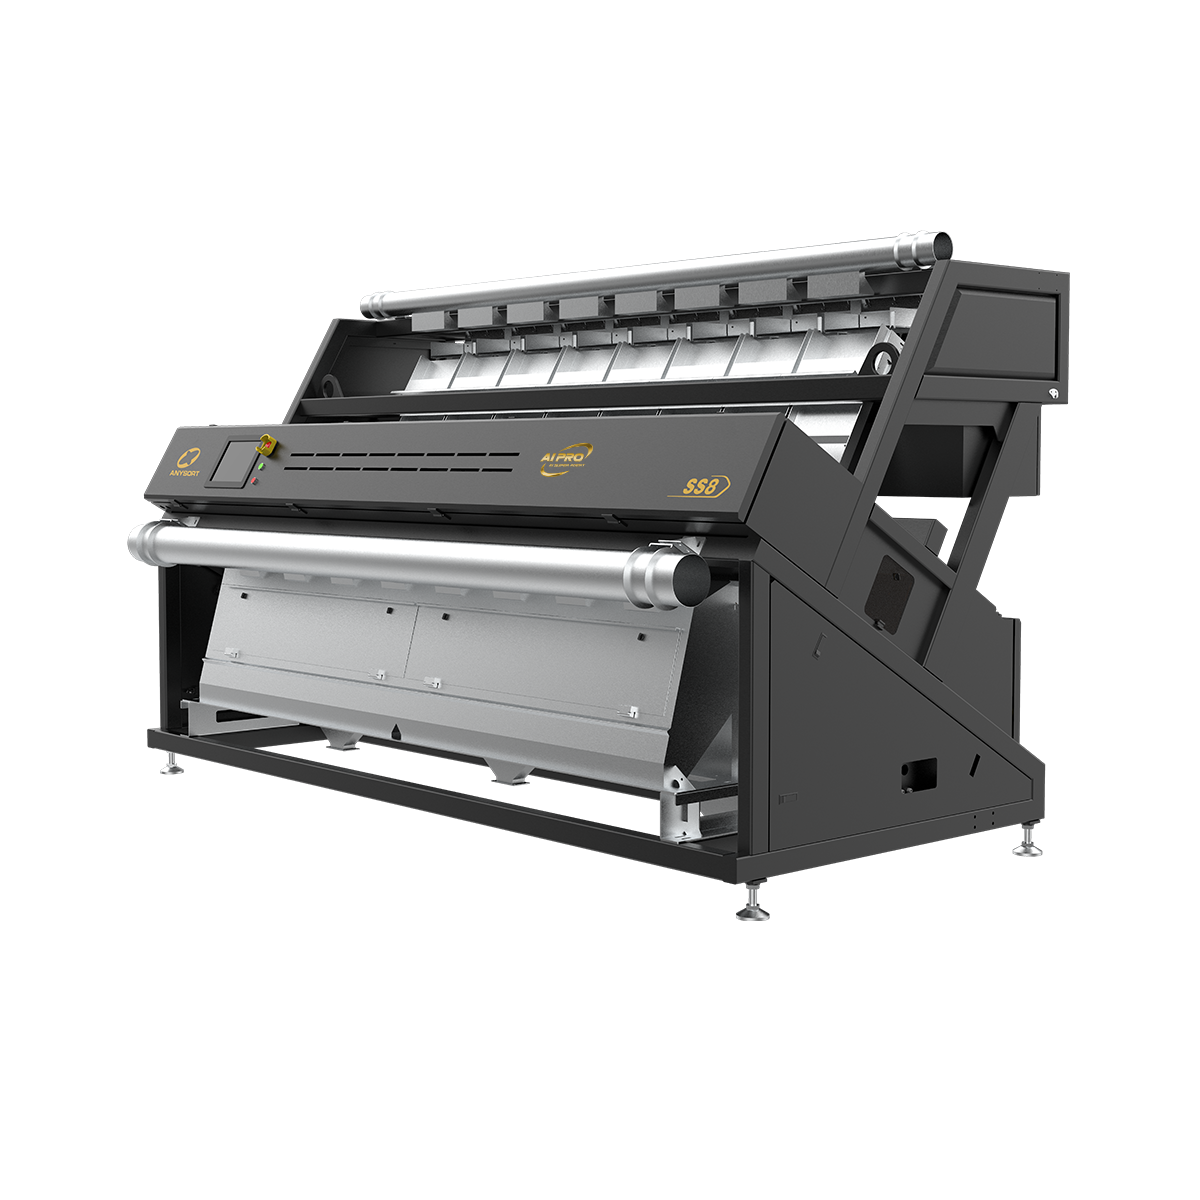
El mejor clasificador óptico representa una tecnología de vanguardia diseñada para revolucionar la separación de materiales y el control de calidad en múltiples industrias. Este avanzado sistema de clasificación utiliza sensores ópticos sofisticados e inteligencia artificial para identificar, clasificar y separar materiales con una precisión y velocidad excepcionales. El mejor clasificador óptico combina cámaras de alta resolución con sistemas de iluminación especializados para capturar imágenes detalladas de cada artículo que pasa por el mecanismo de clasificación. Algoritmos avanzados analizan estas imágenes en tiempo real, detectando variaciones de color, diferencias de tamaño, irregularidades de forma y características de composición material. La tecnología subyacente al mejor clasificador óptico permite a los operadores eliminar automáticamente productos defectuosos, materiales extraños y artículos contaminados, garantizando que únicamente materiales de alta calidad avancen por las líneas de producción. Los clasificadores ópticos modernos cuentan con múltiples canales de clasificación, lo que posibilita el procesamiento simultáneo de distintas corrientes de materiales. Estos sistemas se integran sin problemas con la infraestructura productiva existente y ofrecen parámetros de clasificación personalizables para satisfacer requisitos industriales específicos. El mejor clasificador óptico ofrece resultados constantes y fiables, reduciendo significativamente la mano de obra manual y los errores humanos. Industrias como el procesamiento de alimentos, el reciclaje, la minería, la farmacéutica y la fabricación dependen de esta tecnología líder en clasificación óptica para mantener los estándares de calidad de sus productos y optimizar la eficiencia operativa. La adaptabilidad del sistema lo hace adecuado para procesar diversos materiales, desde granos y hortalizas hasta gránulos de plástico y minerales. El monitoreo en tiempo real del rendimiento y el análisis de datos proporcionan información valiosa sobre la eficiencia productiva y las métricas de calidad de los materiales.

Nuevos productos

Invertir en el mejor clasificador óptico aporta importantes beneficios operativos y financieros a su organización. La ventaja principal radica en una mejora notable de la calidad y la consistencia del producto. Al eliminar automáticamente los artículos defectuosos antes de que lleguen a los clientes, el mejor clasificador óptico protege la reputación de su marca y reduce las costosas retiradas del mercado. Esta solución de clasificación aumenta significativamente la productividad al procesar materiales más rápido que los métodos tradicionales de clasificación manual, manteniendo tasas de precisión superiores al noventa y ocho por ciento. El mejor clasificador óptico reduce sustancialmente los costos laborales, lo que permite que su personal se centre en tareas de mayor valor en lugar de actividades repetitivas de clasificación. Los retornos financieros se vuelven evidentes rápidamente gracias a un mayor volumen de producción y menos desechos. Sus gastos operativos disminuyen, ya que el mejor clasificador óptico minimiza los errores humanos y la pérdida de materiales. El sistema opera de forma continua con tiempo de inactividad mínimo, garantizando un flujo de producción constante durante todos los turnos. Los tomadores de decisiones valoran la flexibilidad del mejor clasificador óptico: se adapta a distintos tipos de materiales mediante simples ajustes de software, eliminando la necesidad de reemplazar equipos costosos. Surgen beneficios ambientales, pues el mejor clasificador óptico mejora la precisión del reciclaje y reduce la contaminación en las corrientes de residuos. La satisfacción del cliente mejora cuando recibe productos de calidad consistentemente superior. El seguimiento de datos en tiempo real ofrece visibilidad completa del rendimiento de la clasificación y de las tendencias en la calidad de los materiales. El mejor clasificador óptico incorpora funciones avanzadas de informes que respaldan la toma de decisiones basada en datos. Los requisitos de mantenimiento siguen siendo mínimos en comparación con los equipos tradicionales de clasificación. Su eficiencia energética convierte al mejor clasificador óptico en una opción económica para la sostenibilidad operativa a largo plazo. Estas ventajas prácticas se combinan para ofrecer un valor excepcional en los sectores de fabricación, procesamiento y reciclaje.

Últimas noticias

¿Qué factores afectan el rendimiento y la precisión de un clasificador por color del té?

05

Aug

¿Qué factores afectan el rendimiento y la precisión de un clasificador por color del té?

La precisión de un clasificador por color del té determina directamente la consistencia de la calidad de los productos terminados de té. Comprender los factores que influyen en el rendimiento y la precisión de un clasificador por color del té es fundamental para los procesadores de té que buscan mantener su competitividad...
Ver más
¿Cómo pueden mejorar los clasificadores por color del arroz la calidad del grano?

08

Aug

¿Cómo pueden mejorar los clasificadores por color del arroz la calidad del grano?

Los clasificadores por color del arroz representan una tecnología transformadora en el procesamiento moderno de cereales, cambiando radicalmente la forma en que los productores mantienen y mejoran la calidad de su producción de arroz. Al utilizar escaneo óptico avanzado e inteligencia artificial, un...
Ver más
¿Cómo detecta la tecnología de clasificación óptica los granos de arroz defectuosos?

22

Aug

¿Cómo detecta la tecnología de clasificación óptica los granos de arroz defectuosos?

El procesamiento moderno del arroz exige precisión y consistencia, por lo que comprender los mecanismos de detección detrás de los equipos avanzados se ha vuelto esencial para los productores. Un clasificador de color para arroz representa uno de los avances tecnológicos más significativos...
Ver más
Principales fabricantes chinos de clasificadores por color con inteligencia artificial (2026)

30

Aug

Principales fabricantes chinos de clasificadores por color con inteligencia artificial (2026)

La demanda global de tecnología de clasificación de precisión ha aumentado drásticamente, y los fabricantes chinos de máquinas clasificadoras por color lideran la innovación en los sectores agrícola e industrial. Los fabricantes chinos de máquinas clasificadoras por color han establecido...
Ver más

Solicitar un presupuesto gratuito

Nuestro representante se pondrá en contacto con usted pronto.
Producto requerido
Nombre
Email
WhatsApp
Mensaje
0/1000

mejor clasificador óptico

Tecnología óptica avanzada para la clasificación precisa

Tecnología óptica avanzada para la clasificación precisa

El mejor clasificador óptico emplea sistemas ópticos de imagen de vanguardia con cámaras multiespectrales y matrices especializadas de iluminación LED. Esta tecnología captura características detalladas de la superficie de cada artículo que pasa por el sistema. Algoritmos avanzados de procesamiento de imágenes identifican variaciones mínimas invisibles para inspectores humanos, incluidas las gradaciones de color, los defectos superficiales y las diferencias en la composición del material. El mejor clasificador óptico procesa miles de artículos por minuto con una precisión notable. Sensores de alta resolución detectan partículas tan pequeñas como un milímetro, garantizando un control de calidad exhaustivo. La tecnología óptica del sistema se adapta a diversos tipos de materiales sin requerir modificaciones en el hardware. Las capacidades de detección infrarroja y ultravioleta amplían significativamente el rango de aplicaciones del mejor clasificador óptico. El procesamiento en tiempo real asegura decisiones de clasificación rápidas y mantiene el ritmo de producción. Los componentes ópticos conservan un rendimiento constante durante períodos prolongados de operación, con una degradación mínima. Esta base tecnológica hace que el mejor clasificador óptico supere a los métodos convencionales de clasificación tanto en velocidad como en precisión.
Integración de inteligencia artificial para decisiones inteligentes de clasificación

Integración de inteligencia artificial para decisiones inteligentes de clasificación

Las capacidades de inteligencia artificial integradas en el mejor clasificador óptico permiten una clasificación sofisticada de materiales más allá de la clasificación tradicional basada en reglas. Los algoritmos de aprendizaje automático mejoran continuamente la precisión de la clasificación analizando patrones y resultados históricos de clasificación. El mejor clasificador óptico se adapta automáticamente a las variaciones del producto, reduciendo rechazos falsos y defectos pasados por alto. La tecnología de redes neuronales dentro del mejor clasificador óptico reconoce características complejas de los materiales que requieren la evaluación simultánea de múltiples parámetros independientes. La optimización del rendimiento impulsada por IA ajusta dinámicamente los umbrales de clasificación según los datos de producción en tiempo real. El sistema identifica tendencias emergentes de calidad antes de que se conviertan en problemas significativos, lo que permite acciones preventivas. Los modelos de aprendizaje profundo del mejor clasificador óptico procesan simultáneamente relaciones espaciales e información textural. Las funciones de análisis predictivo ayudan a anticipar los requisitos de mantenimiento y optimizar la programación operativa. La integración de IA hace que el mejor clasificador óptico sea cada vez más inteligente a lo largo de su vida útil, mejorando continuamente la precisión de la clasificación. Los parámetros de aprendizaje personalizables permiten a los operadores ajustar finamente el mejor clasificador óptico para flujos específicos de material y estándares de calidad.
Integración perfecta y facilidad de operación para instalaciones modernas

Integración perfecta y facilidad de operación para instalaciones modernas

El mejor clasificador óptico se integra sin esfuerzo en las líneas de producción existentes con una complejidad mínima de instalación. Las interfaces fáciles de usar requieren una capacitación mínima del operador, al tiempo que ofrecen un control integral sobre los parámetros de clasificación. El mejor clasificador óptico se conecta sin interrupciones a los sistemas de gestión de la instalación para supervisión y generación de informes centralizados. Los controles intuitivos táctiles hacen que el mejor clasificador óptico sea accesible para operadores con distintos niveles de experiencia técnica. Su diseño modular permite una configuración flexible del mejor clasificador óptico para adaptarse a requisitos específicos de producción. Las capacidades de supervisión remota permiten la resolución de incidencias y la evaluación del rendimiento desde las oficinas de gestión. El mejor clasificador óptico genera automáticamente informes detallados de clasificación, cumpliendo así los requisitos de documentación de calidad. Su arquitectura escalable permite la ampliación del sistema conforme aumentan los volúmenes de producción. La integración con sistemas de transporte, tolvas y equipos de distribución se realiza rápidamente sin interrumpir la producción. El mejor clasificador óptico admite múltiples canales de salida para clasificar materiales en diversas categorías de forma simultánea. Los protocolos estándar de datos garantizan que el mejor clasificador óptico se comunique eficazmente con los sistemas de gestión de almacén y ERP.

Solicitar un presupuesto gratuito

Nuestro representante se pondrá en contacto con usted pronto.
Producto requerido
Nombre
Email
WhatsApp
Mensaje
0/1000

Copyright © 2026 Anhui Jiexun Optoelectronic Technology Co., Ltd. Todos los derechos reservados.  -  Política de privacidad