Hersteller optischer Sortierausrüstung

Alle Kategorien

hersteller optischer Sortierausrüstung

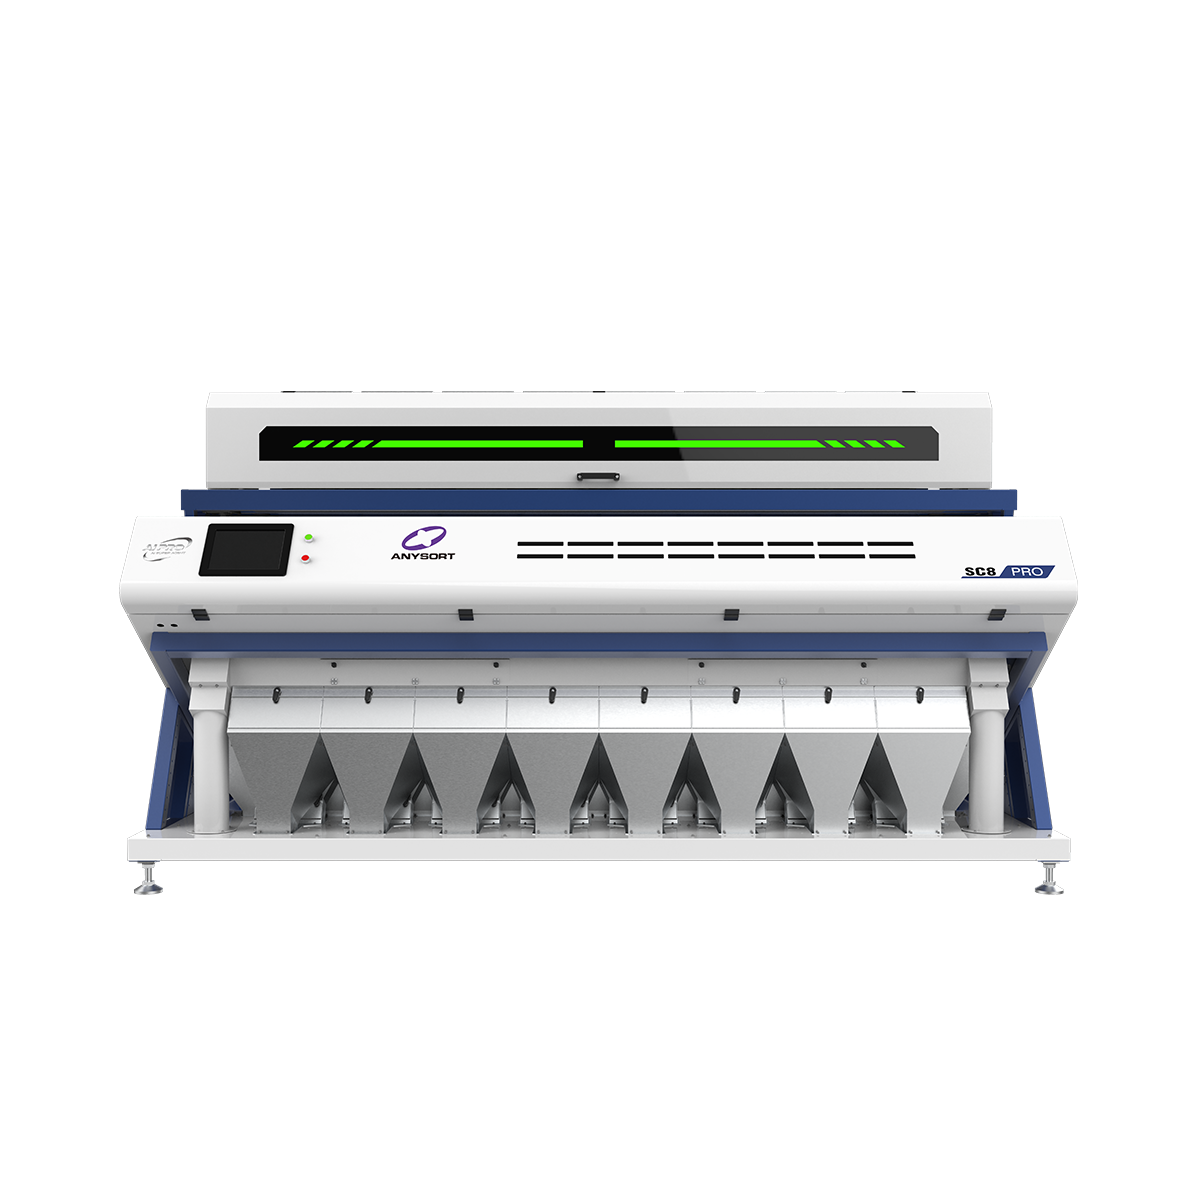
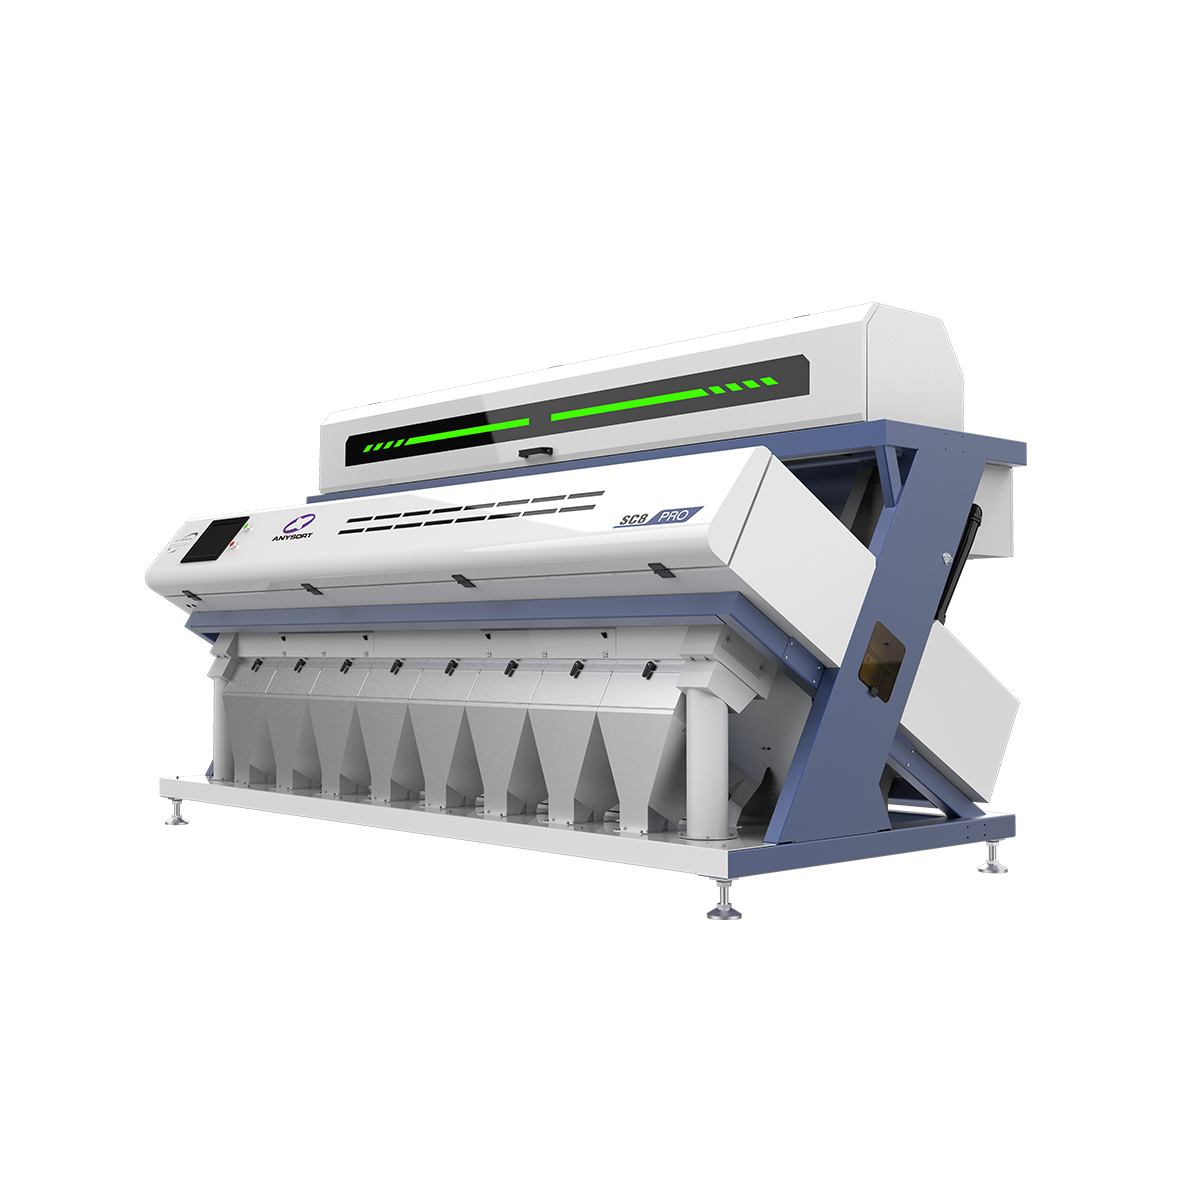
Ein Hersteller optischer Sortieranlagen spezialisiert sich auf die Produktion fortschrittlicher Maschinen, die modernste Bildverarbeitungstechnologie nutzen, um Materialien automatisch mit außergewöhnlicher Präzision zu trennen und zu klassifizieren. Der Hersteller optischer Sortieranlagen setzt hochentwickelte Kamerasysteme und KI-Algorithmen ein, um subtile Unterschiede in Materialeigenschaften, Farbe, Form und Dichte zu erkennen – Merkmale, die menschliche Bediener übersehen würden. Diese Maschinen verarbeiten Tausende von Einheiten pro Minute und sind daher unverzichtbar in modernen industriellen Betrieben. Die Kernfunktion der Produkte eines Herstellers optischer Sortieranlagen besteht darin, die Produktqualität zu verbessern sowie Kontamination und Abfall zu reduzieren. Technologische Merkmale umfassen hochauflösende Bildsensoren, Echtzeit-Datenverarbeitung und automatisierte Aussortiersysteme, die nicht konforme Artikel sofort aus der Fertigungslinie entfernen. Der Hersteller optischer Sortieranlagen integriert maschinelles Lernen, das die Sortiergenauigkeit kontinuierlich im Laufe der Zeit steigert. Anwendungen erstrecken sich über zahlreiche Branchen wie Lebensmittelverarbeitung, Recycling, Bergbau, Landwirtschaft und Pharmazie. In der Lebensmittelherstellung erkennen diese Systeme Fremdkörper, Verfärbungen und Fehler bei Getreide, Nüssen und Tiefkühlprodukten. Recyclinganlagen profitieren von der optischen Sortierung, um Kunststoffe, Metalle und Glas mit bemerkenswerter Effizienz voneinander zu trennen. Landwirtschaftliche Erzeuger nutzen diese Technologie zur Qualitätsklassifizierung von Obst und Gemüse sowie zum Aussortieren beschädigter Ware vor der Verpackung. Die Lösungen des Herstellers optischer Sortieranlagen steigern die betriebliche Effizienz erheblich, indem sie manuelle Arbeit minimieren, Produktverluste senken und konsistente Qualitätsstandards sicherstellen – Standards, die sowohl gesetzlichen Vorgaben als auch den Erwartungen der Verbraucher an globalen Märkten entsprechen.

Neue Produktfreigaben

Die Auswahl von Produkten eines führenden Herstellers optischer Sortieranlagen bietet transformative betriebliche Vorteile, die sich unmittelbar auf Ihre Gewinnspanne auswirken. Diese Systeme steigern die Produktionseffizienz erheblich, indem sie Materialien mit Geschwindigkeiten verarbeiten, die manuelle Sortierung nicht erreichen kann – so bewältigen Sie höhere Volumina, ohne Ihre Belegschaft signifikant zu erweitern. Die Präzision eines Herstellers optischer Sortieranlagen eliminiert menschliche Fehler und stellt sicher, dass jedes Produkt stets Ihren Qualitätsvorgaben entspricht. Dadurch verringern Sie Ausschuss und Kontaminationsvorfälle, die Ihren Ruf sowie Ihre Rentabilität schädigen. Kosteneinsparungen summieren sich rasch: geringere Personalkosten, niedrigere Ausschussraten sowie reduzierte Verluste durch Kontamination oder Qualitätsmängel. Die Technologie eines Herstellers optischer Sortieranlagen passt sich Ihren spezifischen Materialarten und Sortierkriterien an – diese Lösungen sind daher vielseitig einsetzbar über verschiedene Produktlinien und Produktionsumgebungen hinweg. Die Integration in bestehende Produktionsinfrastrukturen gestaltet sich unkompliziert, sodass der laufende Betrieb während der Installation nur minimal beeinträchtigt wird. Echtzeit-Monitoring und Datenberichterstattung gewährleisten volle Transparenz hinsichtlich der Sortierleistung und der Produktqualitätskennzahlen – so treffen Sie fundierte Entscheidungen über Ihre Prozesse. Die Einhaltung branchenüblicher Standards sowie von Lebensmittelsicherheitsvorschriften erfolgt automatisch durch konsistente, dokumentierte Sortierergebnisse, die Auditoren und Aufsichtsbehörden überzeugen. Der Wartungsaufwand bleibt überschaubar: Die meisten Systeme eines Herstellers optischer Sortieranlagen verfügen über robuste Komponenten und benutzerfreundliche Serviceprotokolle. Ihre Investition trägt Früchte durch gesteigerte Wettbewerbsfähigkeit, höhere Kundenzufriedenheit dank besserer Produktqualität sowie eine stärkere Marktposition. Diese Maschinen skalieren effizient – ob Sie einen kleinen Betrieb oder eine große industrielle Anlage betreiben: Sie wachsen mit Ihren Geschäftsanforderungen mit, ohne dass ein kompletter Systemaustausch nötig wäre.

Neueste Nachrichten

Welche Faktoren beeinflussen Leistung und Genauigkeit einer Tee-Farbsortiermaschine?

05

Aug

Welche Faktoren beeinflussen Leistung und Genauigkeit einer Tee-Farbsortiermaschine?

Die Präzision einer Tee-Farbsortiermaschine bestimmt unmittelbar die Konsistenz der Qualität fertiger Teeprodukte. Das Verständnis der Faktoren, die Leistung und Genauigkeit einer Tee-Farbsortiermaschine beeinflussen, ist für Teeverarbeiter entscheidend, die wettbewerbsfähig bleiben möchten...
MEHR ANZEIGEN
Wie wählt man die richtige Tee-Farbsortiermaschine für seine Anforderungen aus?

01

Aug

Wie wählt man die richtige Tee-Farbsortiermaschine für seine Anforderungen aus?

Die Auswahl des richtigen Teefarbsortiergeräts ist eine der entscheidendsten Entscheidungen, mit denen sich Teeverarbeiter bei der Modernisierung ihrer Betriebe konfrontiert sehen. Ein Teefarbsortiergerät beeinflusst unmittelbar die Produktqualität, die betriebliche Effizienz und die Wettbewerbsfähigkeit am Markt. Die falsche Wahl …
MEHR ANZEIGEN
Wie kann ein Nusssortierer Ihre Produktion verbessern?

15

Aug

Wie kann ein Nusssortierer Ihre Produktion verbessern?

Ein Nusssortierer stellt eine der bedeutendsten Investitionen dar, die ein Lebensmittelverarbeitungsunternehmen tätigen kann, um Produktionsqualität und betriebliche Effizienz zu steigern. Der moderne Nusssortierer nutzt fortschrittliche Bild- und Sensortechnologie, um zu identifizieren und zu trennen…
MEHR ANZEIGEN
Wie erkennt die optische Sortiertechnologie fehlerhafte Reiskörner?

22

Aug

Wie erkennt die optische Sortiertechnologie fehlerhafte Reiskörner?

Moderne Reisverarbeitung erfordert Präzision und Konsistenz, weshalb das Verständnis der Erkennungsmechanismen hinter fortschrittlichen Geräten für Produzenten unerlässlich geworden ist. Ein Reis-Farbsortierer stellt eine der bedeutendsten technologischen Fortschritte dar…
MEHR ANZEIGEN

Kostenloses Angebot anfordern

Unser Vertreter wird Sie in Kürze kontaktieren.
Erforderliches Produkt
Name
E-Mail
WhatsApp
Nachricht
0/1000

hersteller optischer Sortierausrüstung

Fortgeschrittene Visionstechnologie für unübertroffene Präzision

Fortgeschrittene Visionstechnologie für unübertroffene Präzision

Der Hersteller optischer Sortieranlagen verwendet hochmoderne Bildsensoren und Rechensysteme, die Anomalien erkennen, die für die menschliche Inspektion unsichtbar sind. Jede Anlage verfügt über hochauflösende Kameras, die gleichzeitig mehrere Ansichten jedes Artikels erfassen, während ausgefeilte Algorithmen Farbverläufe, Formmerkmale und Materialzusammensetzung in Echtzeit analysieren. Diese Technologie zur optischen Sortierung verarbeitet visuelle Daten im Millisekunden-Takt und ermöglicht so das Sortieren mit extremer Geschwindigkeit, ohne Genauigkeit einzubüßen. Die Maschinenlern-Funktionen optimieren die Erkennungsparameter kontinuierlich anhand gesammelter Daten und steigern so die Leistung über Monate und Jahre des Betriebs hinweg. Sie profitieren von nahezu perfekter Sortiergenauigkeit, die subjektive Beurteilung und die Auswirkungen menschlicher Ermüdung ausschließt. Das Risiko von Kontaminationen sinkt drastisch, sobald Fremdkörper, Schädlingsbefall oder fehlerhafte Artikel sofort identifiziert und entfernt werden. Diese Präzision führt unmittelbar zu einer höheren Produktqualität, die die Kundenloyalität stärkt und die Haftungsrisiken durch den Versand fehlerhafter Waren verringert.
Außergewöhnliche Durchsatzleistung und betriebliche Skalierbarkeit

Außergewöhnliche Durchsatzleistung und betriebliche Skalierbarkeit

Ein Hersteller optischer Sortieranlagen bietet Lösungen für die Verarbeitung großer Materialmengen, die bei manueller Bearbeitung unverhältnismäßig hohe Arbeitskosten verursachen würden. Moderne Systeme verarbeiten pro Minute Hunderte von Kilogramm oder Tausende einzelner Objekte und steigern so Ihre Produktionskapazität erheblich, ohne dass die Kosten entsprechend ansteigen. Die Anlagen des Herstellers für optische Sortierung skalieren nahtlos über Betriebsgrößen hinweg – von spezialisierten Boutique-Produzenten bis hin zu großtechnischen Industriebetrieben. Sie setzen Systeme ein, die genau Ihren aktuellen Anforderungen entsprechen, behalten aber gleichzeitig die Flexibilität, die Kapazität bei Geschäftswachstum problemlos auszubauen. Die Durchsatzraten bleiben unabhängig von der Schichtdauer oder der Ermüdung der Bediener konstant, was eine zuverlässige Produktionsplanung und termingerechte Lieferungen ermöglicht. Durch die gesteigerte Verarbeitungsgeschwindigkeit wird wertvoller Bodenraum freigesetzt, den zuvor Sortierpersonal oder Sortierausrüstung beanspruchten. Der Energieverbrauch bleibt trotz Hochgeschwindigkeitsbetrieb effizient und unterstützt damit Ihre Nachhaltigkeitsziele sowie die Kontrolle der Betriebskosten. Dieser skalierbare Ansatz erspart Ihnen die erheblichen Investitionsstörungen, die bei einer kompletten Erneuerung der Ausrüstung im Zuge einer Produktionsausweitung entstehen würden.
Geringere Kosten und verbesserte Umweltverantwortung

Geringere Kosten und verbesserte Umweltverantwortung

Die Systeme eines Herstellers optischer Sortieranlagen erzielen über mehrere Kostenreduktionskanäle überzeugende finanzielle Erträge. Die Personalkosten sinken deutlich, da die automatisierte Sortierung manuelle Prozesse ersetzt, die umfangreiche Schulungen und eine ständige Aufsicht erfordern. Der Materialabfall reduziert sich erheblich, sobald die Sortiergenauigkeit steigt – dies schützt Ihre Rohstoffinvestitionen und verbessert Ihre Gewinnmargen. Die Technologie des Herstellers optischer Sortieranlagen minimiert Ausschussraten, die reine finanzielle Verluste darstellen, und verwandelt marginalwertige Materialien in verkaufsfähige Produkte. Der Wasserverbrauch und der Einsatz von Chemikalien verringern sich, wenn durch die Vermeidung von Kontaminationen nachgeschaltete Nachbearbeitungsschritte entfallen. Ihr ökologischer Fußabdruck verkleinert sich durch verbessertes Abfallmanagement und höhere Ressourceneffizienz – dies entspricht den immer stärker von Verbrauchern und Aufsichtsbehörden geforderten unternehmensweiten Nachhaltigkeitsverpflichtungen. Die Kosten für die Einhaltung gesetzlicher Vorschriften sinken, sobald konsistente, dokumentierte Sortierergebnisse Sicherheits- und Qualitätsprüfungen automatisch erfüllen. Langfristige Wartungskosten bleiben vorhersehbar und überschaubar, da der Hersteller optischer Sortieranlagen transparente Kostenstrukturen und zuverlässigen Service-Support bereitstellt. Die Amortisationsdauer der Investition verkürzt sich typischerweise auf zwei bis drei Jahre durch kumulierte Einsparungen und gesteigerte Produktausbeute.

Kostenloses Angebot anfordern

Unser Vertreter wird Sie in Kürze kontaktieren.
Erforderliches Produkt
Name
E-Mail
WhatsApp
Nachricht
0/1000

Urheberrecht © 2026 Anhui Jiexun Optoelectronic Technology Co., Ltd. Alle Rechte vorbehalten.  -  Datenschutzrichtlinie