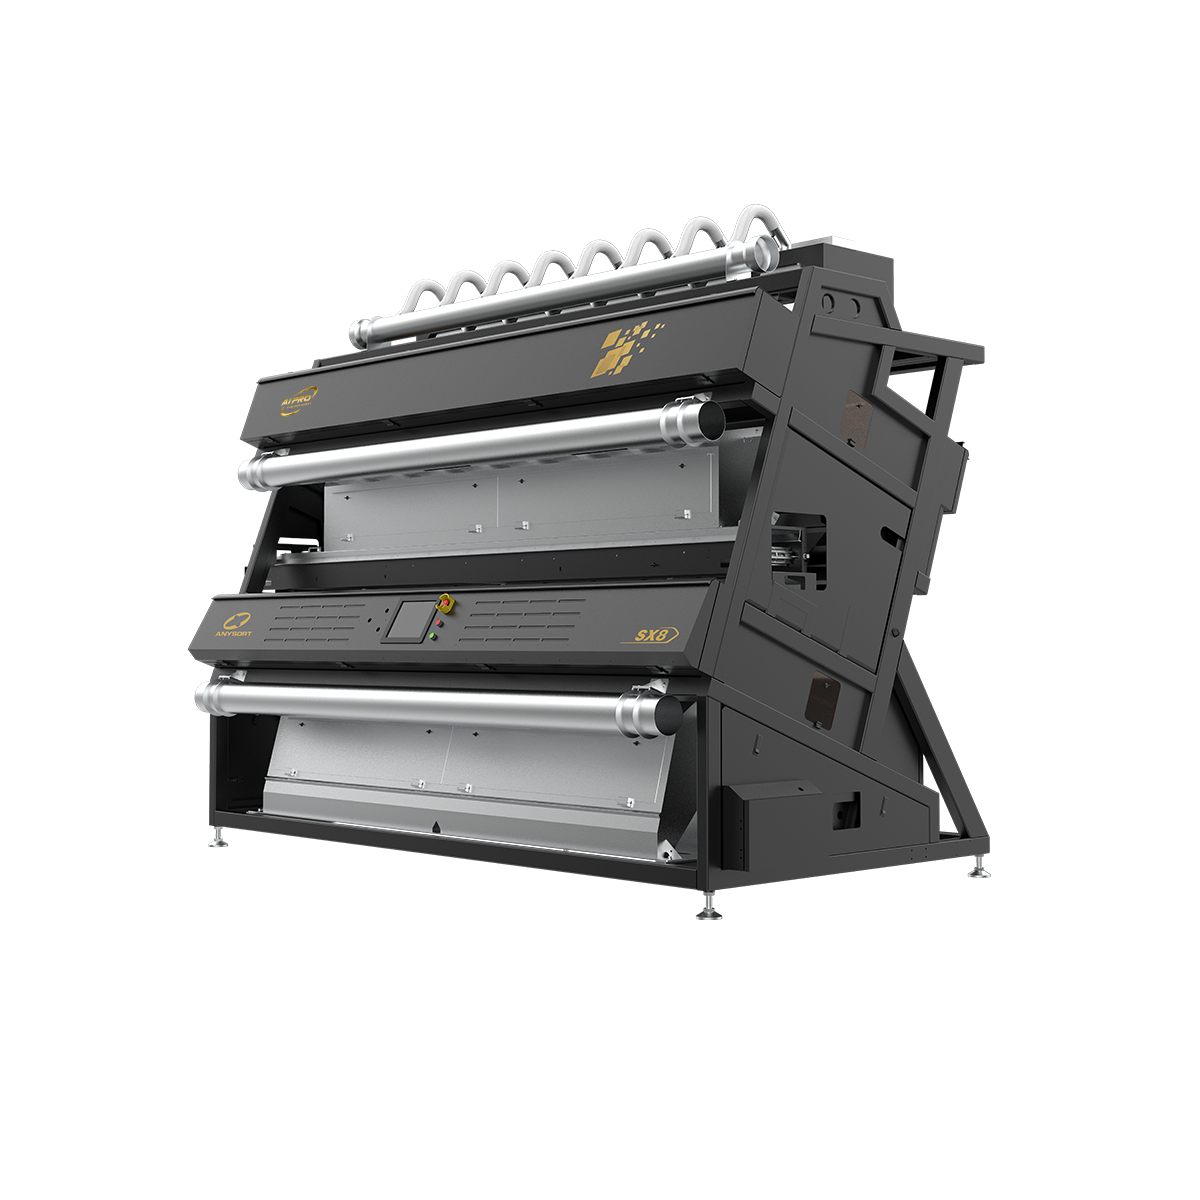
Optische Sortiertechnologie-Lösungen

Alle Kategorien

optische Sortiertechnologie

Die optische Sortiertechnologie stellt einen bahnbrechenden Fortschritt bei Materialtrenn- und Qualitätskontrollsystemen dar. Diese innovative Technologie nutzt fortschrittliche optische Sensoren und künstliche Intelligenz, um Materialien anhand ihrer physikalischen und chemischen Eigenschaften mit außergewöhnlicher Präzision zu identifizieren und zu sortieren. Die optische Sortiertechnologie arbeitet, indem sie hochauflösende Bilder einzelner Partikel oder Produkte erfasst, während diese sich auf einem Förderband bewegen, und diese Bilder anschließend in Echtzeit analysiert, um sofortige Sortierentscheidungen zu treffen. Die zentrale Funktionalität der optischen Sortiertechnologie besteht darin, Farbunterschiede, Größenabweichungen, Formunregelmäßigkeiten sowie Unterschiede in der Materialzusammensetzung zu erkennen – Merkmale, die menschliche Bediener möglicherweise übersehen würden. Moderne optische Sortiertechnologie integriert multispektrale Bildgebung, Nahinfrarot-Detektion und maschinelle Lernalgorithmen, um Sortiergenauigkeitsraten von über 99 Prozent zu erreichen. Solche Systeme verarbeiten Tausende von Artikeln pro Minute und eignen sich daher ideal für industrielle Hochvolumenanwendungen. Zu den technischen Merkmalen der optischen Sortiertechnologie zählen hohe Verarbeitungsgeschwindigkeiten, zerstörungsfreie Analyse sowie automatisierte Auswurfsysteme, die unerwünschte Materialien augenblicklich entfernen. Die optische Sortiertechnologie findet breite Anwendung in zahlreichen Branchen, darunter Lebensmittelverarbeitung, Recyclinganlagen, Bergbaubetriebe, pharmazeutische Produktion und landwirtschaftliche Erzeugung. Ob landwirtschaftliche Rohstoffe nach Qualität sortiert, Kontaminanten aus recycelten Materialien entfernt oder die Konsistenz pharmazeutischer Produkte sichergestellt werden – die optische Sortiertechnologie liefert stets zuverlässige Leistung. Die Integration der optischen Sortiertechnologie in Fertigungslinien verbessert die Produktqualität, reduziert Abfall und steigert die betriebliche Effizienz; sie ist daher ein unverzichtbares Werkzeug für moderne Fertigungs- und Verarbeitungsprozesse.

Beliebte Produkte

Die optische Sortiertechnologie bietet erhebliche Vorteile, die sich direkt auf Ihr Ergebnis und Ihre betriebliche Leistung auswirken. Der bedeutendste Vorteil besteht in einer deutlich gesteigerten Sortiergenauigkeit und -konsistenz, die manuelle Inspektionsverfahren bei Weitem übertrifft. Durch die optische Sortiertechnologie wird menschliches Versagen aus den Qualitätskontrollprozessen eliminiert, sodass jedes Produkt stets exakt Ihren Spezifikationen entspricht – ohne Abweichungen. Ihr Produktionsteam kann darauf vertrauen, dass die optische Sortiertechnologie während gesamter Produktionsläufe einheitliche Qualitätsstandards gewährleistet und so Ihren Markennamen sowie die Kundenzufriedenheit schützt. Zu den betrieblichen Vorteilen zählt eine erhebliche Senkung der Personalkosten, da die optische Sortiertechnologie zuvor manuelle Sortieraufgaben automatisiert. Sie entlasten damit umfangreiche Qualitätskontrollteams und steigern gleichzeitig Durchsatz und Verarbeitungskapazität. Die optische Sortiertechnologie arbeitet kontinuierlich ohne Ermüdung und behält auch bei langen Schichten maximale Leistungsfähigkeit bei – was die Auslastung Ihrer Produktionsanlagen optimiert. Ein weiterer entscheidender Vorteil liegt in der Abfallreduzierung und der Optimierung der Materialrückgewinnung. Die optische Sortiertechnologie trennt recycelbare Materialien präzise voneinander und ermöglicht so die Rückgewinnung wertvoller Ressourcen sowie eine deutliche Senkung der Entsorgungskosten. Für Lebensmittelhersteller entfernt die optische Sortiertechnologie fehlerhafte Produkte bereits vor der Verpackung – wodurch teure Rückrufaktionen und Kundenzufriedenheitsverluste vermieden werden. Umweltvorteile ergeben sich von selbst: Die optische Sortiertechnologie minimiert Kontaminationen in Abfallströmen und maximiert die Rückgewinnungsquoten für Materialien. Die Einsatzfähigkeit erstreckt sich über zahlreiche Branchen mit bemerkenswerter Vielseitigkeit. Ob Sie landwirtschaftliche Erzeugnisse verarbeiten, Recyclinganlagen betreiben oder Konsumgüter herstellen – die optische Sortiertechnologie passt sich Ihren spezifischen Anforderungen an. Sie verarbeitet unterschiedlichste Materialarten, Größen und Eigenschaften und bietet flexible Lösungen für verschiedene Produktionsherausforderungen. Entscheidungsrelevanter Kontext zeigt, dass die optische Sortiertechnologie eine kluge Investition darstellt, die messbare Erträge durch verbesserte Effizienz, geringeren Abfall, höhere Produktqualität und reduzierte Betriebskosten liefert. Ihre Kunden erhalten stets konstant hochwertige Produkte, während Ihr Unternehmen größere Rentabilität und Nachhaltigkeitszertifikate erreicht – Faktoren, die im heutigen wettbewerbsintensiven Markt zunehmend an Bedeutung gewinnen.

Neueste Nachrichten

Wie wählt man die richtige Tee-Farbsortiermaschine für seine Anforderungen aus?

01

Aug

Wie wählt man die richtige Tee-Farbsortiermaschine für seine Anforderungen aus?

Die Auswahl des richtigen Teefarbsortiergeräts ist eine der entscheidendsten Entscheidungen, mit denen sich Teeverarbeiter bei der Modernisierung ihrer Betriebe konfrontiert sehen. Ein Teefarbsortiergerät beeinflusst unmittelbar die Produktqualität, die betriebliche Effizienz und die Wettbewerbsfähigkeit am Markt. Die falsche Wahl …
MEHR ANZEIGEN
Wie hoch sind die Kosten für eine Farbsortiermaschine?

12

Aug

Wie hoch sind die Kosten für eine Farbsortiermaschine?

Das Verständnis der erforderlichen Investition für eine Farbsortiermaschine ist für Unternehmen in den Bereichen Landwirtschaft, Lebensmittelverarbeitung und Recycling unerlässlich. Die Kosten für eine Farbsortiermaschine variieren erheblich je nach Kapazität und technologischem Fortschrittsgrad,...
MEHR ANZEIGEN
Wie kann ein Nusssortierer Ihre Produktion verbessern?

15

Aug

Wie kann ein Nusssortierer Ihre Produktion verbessern?

Ein Nusssortierer stellt eine der bedeutendsten Investitionen dar, die ein Lebensmittelverarbeitungsunternehmen tätigen kann, um Produktionsqualität und betriebliche Effizienz zu steigern. Der moderne Nusssortierer nutzt fortschrittliche Bild- und Sensortechnologie, um zu identifizieren und zu trennen…
MEHR ANZEIGEN
Führende Hersteller von KI-basierten Farbsortiermaschinen in China (2026)

30

Aug

Führende Hersteller von KI-basierten Farbsortiermaschinen in China (2026)

Die weltweite Nachfrage nach Präzisionssortiertechnologie ist stark gestiegen; chinesische Hersteller von Farbsortiermaschinen treiben die Innovation in landwirtschaftlichen und industriellen Bereichen voran. Chinesische Hersteller von Farbsortiermaschinen haben sich als...
MEHR ANZEIGEN

Kostenloses Angebot anfordern

Unser Vertreter wird Sie in Kürze kontaktieren.
Erforderliches Produkt
Name
E-Mail
WhatsApp
Nachricht
0/1000

optische Sortiertechnologie

Außergewöhnliche Sortierpräzision und -genauigkeit

Außergewöhnliche Sortierpräzision und -genauigkeit

Die optische Sortiertechnologie erreicht durch fortschrittliche Sensorarrays und künstliche Intelligenzsysteme eine unübertroffene Sortiergenauigkeit. Jeder Artikel unterzieht sich einer detaillierten optischen Analyse; die optische Sortiertechnologie erkennt dabei kleinste Unterschiede, die für menschliche Inspektoren unsichtbar bleiben. Die Präzision der optischen Sortiertechnologie verringert Qualitätsabweichungen und stellt sicher, dass ausschließlich akzeptable Produkte die Kunden erreichen. Dieser technologische Vorteil wirkt sich direkt auf Ihre Rentabilität aus, indem Kundenrücksendungen und Beschwerden im Zusammenhang mit Produktqualität minimiert werden. Die optische Sortiertechnologie gewährleistet Konsistenz bei Millionen von Sortierentscheidungen und passt sich automatisch an geringfügige Variationen der Produktparameter an. Ihr Produktionsteam profitiert von der Zuverlässigkeit, die die optische Sortiertechnologie bietet, und kann sich darauf verlassen, dass Qualitätsstandards stets einheitlich eingehalten werden. Branchen mit strengen Qualitätsanforderungen – darunter Pharmazie und Lebensmittelproduktion – setzen auf die optische Sortiertechnologie, um die Einhaltung gesetzlicher Vorschriften sicherzustellen. Die fortschrittlichen Erkennungsfähigkeiten der optischen Sortiertechnologie identifizieren Verunreinigungen, Fehler und Fremdstoffe mit einer Geschwindigkeit und Zuverlässigkeit, die menschliche Inspektoren selbst unter idealen Bedingungen nicht erreichen können.
Echtzeitverarbeitung und maximale Durchsatzleistung

Echtzeitverarbeitung und maximale Durchsatzleistung

Die optische Sortiertechnologie verarbeitet pro Minute Hunderte oder Tausende von Artikeln und übertrifft damit die manuelle Sortierleistung bei Weitem. Diese Verarbeitungskapazität ermöglicht es Produktionsstätten, deutlich größere Mengen zu bewältigen, ohne die Belegschaft auszudehnen. Ihre Investition in die optische Sortiertechnologie steigert die Kapazität sofort – ohne proportionale Erhöhung der Betriebskosten. Die Echtzeit-Entscheidungsfähigkeit der optischen Sortiertechnologie bedeutet: Keine Produktionsverzögerungen oder Engpässe durch Sortiervorgänge. Die optische Sortiertechnologie bewertet kontinuierlich jeden Artikel und trifft augenblickliche Ausschussentscheidungen, wodurch ein reibungsloser Produktionsfluss gewährleistet bleibt. Dieser Effizienzvorteil der optischen Sortiertechnologie führt unmittelbar zu einer höheren jährlichen Ausbringungsmenge und einem gesteigerten Umsatzpotenzial. Produktionsstätten, die die optische Sortiertechnologie einführen, berichten typischerweise über Produktionssteigerungen von 30 bis 50 Prozent bei gleichzeitig gesenkten Stückkosten. Der Geschwindigkeitsvorteil der optischen Sortiertechnologie erweist sich besonders wertvoll während Hochlaufphasen oder bei der Abwicklung großer Kundenaufträge. Ihr Unternehmen gewinnt Wettbewerbsvorteile durch die Fähigkeit der optischen Sortiertechnologie, größere Mengen schneller als Konkurrenten zu liefern, die noch auf manuelle Verfahren setzen.
Kostenreduzierung und verbesserte Nachhaltigkeitsleistung

Kostenreduzierung und verbesserte Nachhaltigkeitsleistung

Die optische Sortiertechnologie erzielt messbare finanzielle Vorteile über mehrere Kostenreduktionswege. Die Personalkosten sinken deutlich, da die optische Sortiertechnologie Sortieraufgaben automatisiert, die zuvor menschliche Arbeitskräfte erforderten. Die Betriebskosten der optischen Sortiertechnologie bleiben vorhersehbar und stabil, im Gegensatz zu den Personalkosten, die Schwankungen durch Lohnerhöhungen und personelle Unbeständigkeit unterliegen. Die Reduzierung von Materialabfällen stellt einen weiteren bedeutenden Kostenvorteil dar, da die optische Sortiertechnologie den Verlust wertvoller Rohstoffe durch Kontamination oder fehlerhafte Sortierung minimiert. Recyclinganlagen, die die optische Sortiertechnologie nutzen, gewinnen höherwertige Materialströme zurück und steigern damit die Einnahmen aus den wiedergewonnenen Ressourcen. Die optische Sortiertechnologie verringert zudem die Umweltbelastung, indem sie die Materialrückgewinnungsrate maximiert und die Entsorgung von Abfällen auf Deponien minimiert. Ihr Betrieb erlangt durch die Implementierung der optischen Sortiertechnologie stärkere Nachhaltigkeitszertifizierungen, was die unternehmensinternen Umweltziele unterstützt und umweltbewusste Kunden anspricht. Die Kombination aus gesenkten Betriebskosten und gesteigerter Materialrückgewinnung macht die optische Sortiertechnologie zu einer Investition, die sich auszahlt – und zugleich die Ziele einer verantwortungsvollen Umweltpolitik vorantreibt.

Kostenloses Angebot anfordern

Unser Vertreter wird Sie in Kürze kontaktieren.
Erforderliches Produkt
Name
E-Mail
WhatsApp
Nachricht
0/1000

Urheberrecht © 2026 Anhui Jiexun Optoelectronic Technology Co., Ltd. Alle Rechte vorbehalten.  -  Datenschutzrichtlinie