Rozwiązania technologii sortowania optycznego

Wszystkie kategorie

technologia sortowania optycznego

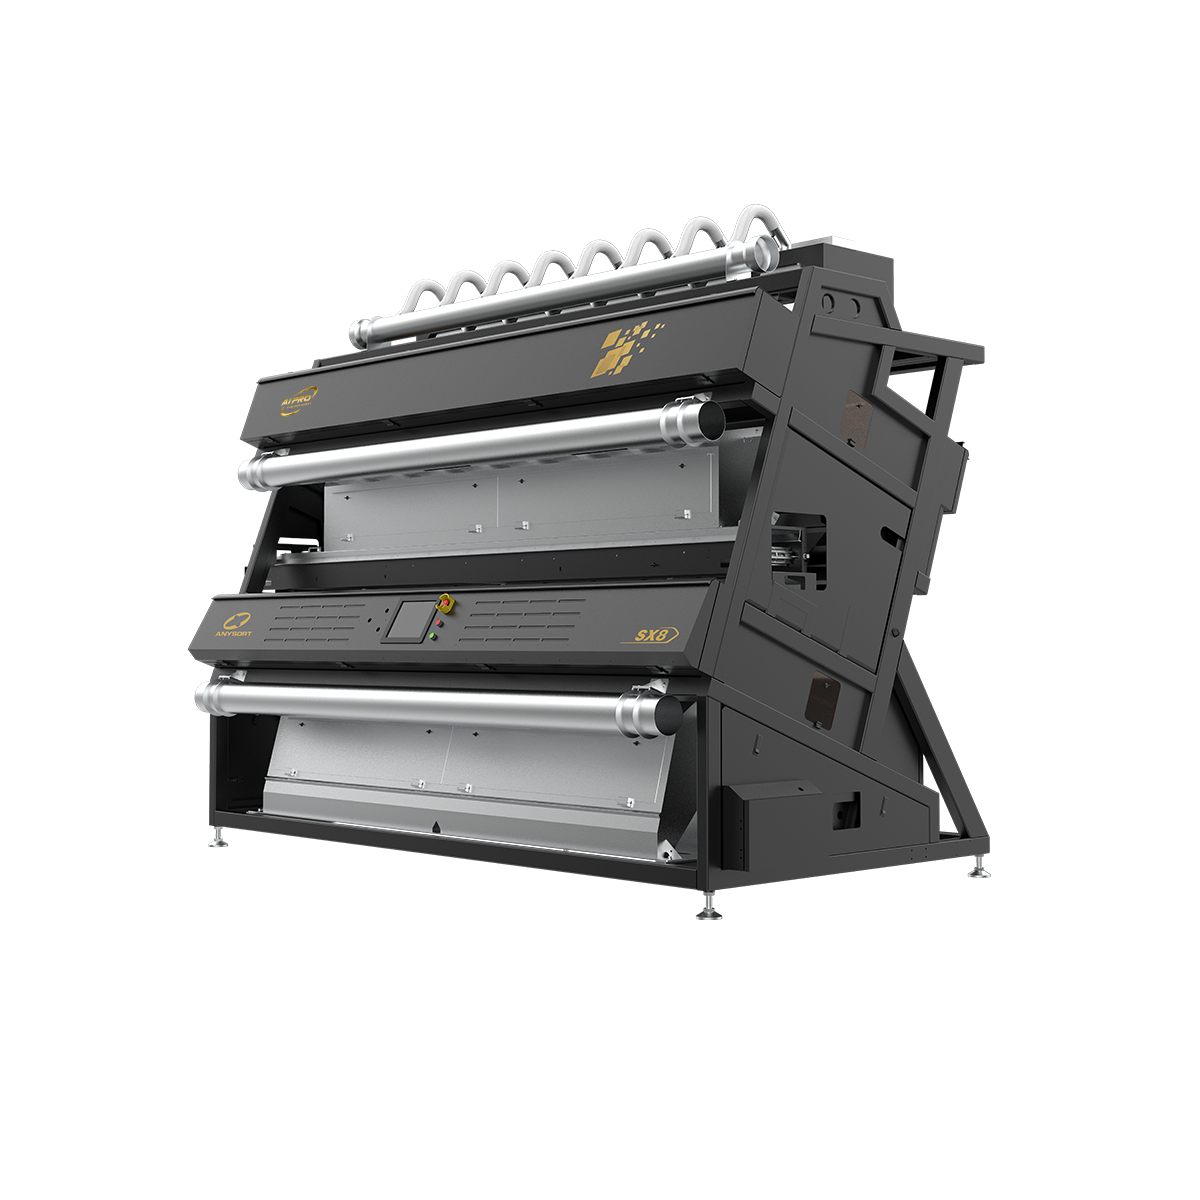
Technologia sortowania optycznego stanowi rewolucyjny postęp w systemach separacji materiałów i kontroli jakości. Innowacyjna ta technologia wykorzystuje zaawansowane czujniki optyczne oraz sztuczną inteligencję do identyfikacji i sortowania materiałów na podstawie ich właściwości fizycznych i chemicznych z wyjątkową precyzją. Działa ona poprzez przechwytywanie obrazów o wysokiej rozdzielczości pojedynczych cząstek lub produktów przemieszczających się na taśmie transportowej, a następnie analizę tych obrazów w czasie rzeczywistym w celu natychmiastowego podejmowania decyzji dotyczących sortowania. Podstawową funkcją technologii sortowania optycznego jest wykrywanie różnic barwnych, odmienności rozmiarów, nieregularności kształtu oraz różnic w składzie materiałowym, które mogą uchodzić uwadze operatorów ludzkich. Współczesne systemy sortowania optycznego wykorzystują obrazowanie wielospektralne, wykrywanie w zakresie bliskiej podczerwieni oraz algorytmy uczenia maszynowego, osiągając dokładność sortowania przekraczającą 99 procent. Te systemy przetwarzają tysiące przedmiotów na minutę, co czyni technologię sortowania optycznego idealnym rozwiązaniem dla przemysłowych zastosowań o dużej wydajności. Do cech technologicznych technologii sortowania optycznego należą szybkie prędkości przetwarzania, analiza bezdestrukcyjna oraz zautomatyzowane mechanizmy odrzutu usuwające niepożądane materiały natychmiastowo. Technologia sortowania optycznego znajduje szerokie zastosowanie w wielu branżach, w tym w przetwórstwie spożywczym, zakładach recyklingu, górnictwie, produkcji farmaceutycznej oraz w rolnictwie. Niezależnie od tego, czy chodzi o sortowanie surowców rolnych pod kątem jakości, usuwanie zanieczyszczeń z materiałów przeznaczonych do recyklingu, czy zapewnienie spójności produktów farmaceutycznych, technologia sortowania optycznego zapewnia niezawodną wydajność. Integracja tej technologii w liniach produkcyjnych poprawia jakość produktów, redukuje odpady oraz zwiększa efektywność operacyjną, czyniąc ją niezbędnym narzędziem współczesnych procesów produkcyjnych i przetwórczych.

Popularne produkty

Technologia sortowania optycznego zapewnia istotne korzyści, które bezpośrednio przekładają się na zwiększenie zysku brutto oraz poprawę wydajności operacyjnej. Najważniejszą zaletą jest znacznie wyższa dokładność i spójność sortowania, przewyższająca możliwości inspekcji ręcznej. Technologia sortowania optycznego eliminuje błędy ludzkie w procesach kontroli jakości, gwarantując, że każdy produkt spełnia dokładnie określone przez Ciebie wymagania, bez jakichkolwiek odchyleń. Zespół produkcyjny może polegać na tym, że technologia sortowania optycznego utrzymuje jednolite standardy jakości w całym cyklu produkcji, chroniąc reputację marki oraz poziom satysfakcji klientów. Korzyści operacyjne obejmują znaczne obniżenie kosztów pracy, ponieważ technologia sortowania optycznego automatyzuje dotychczasowe zadania sortowania wykonywane ręcznie. Eliminujesz konieczność zatrudniania licznej kadry odpowiedzialnej za kontrolę jakości, jednocześnie zwiększając przepustowość i zdolność przetwarzania. Technologia sortowania optycznego działa nieprzerwanie, bez zmęczenia, utrzymując maksymalną wydajność nawet podczas długotrwałych zmian i maksymalizując wykorzystanie Twojej instalacji produkcyjnej. Inną kluczową zaletą jest redukcja odpadów oraz optymalizacja odzysku materiałów. Technologia sortowania optycznego precyzyjnie oddziela materiały nadające się do recyklingu, umożliwiając odzyskanie wartościowych surowców i znaczne obniżenie kosztów usuwania odpadów. Dla producentów żywności technologia sortowania optycznego usuwa wadliwe produkty przed pakowaniem, zapobiegając kosztownym отзwaniom oraz niezadowoleniu klientów. Korzyści środowiskowe wynikają naturalnie — technologia sortowania optycznego minimalizuje zanieczyszczenie strumieni odpadów oraz maksymalizuje wskaźniki odzysku materiałów. Zakres zastosowań obejmuje różnorodne branże dzięki wyjątkowej uniwersalności. Niezależnie od tego, czy przetwarzasz produkty rolnicze, zarządzasz operacjami recyklingu, czy wytwarzasz towary konsumenckie, technologia sortowania optycznego dostosowuje się do Twoich konkretnych wymagań. Technologia radzi sobie z różnymi rodzajami materiałów, ich rozmiarami oraz cechami, oferując elastyczne rozwiązania dla różnych wyzwań produkcyjnych. Kontekst przydatny przy podejmowaniu decyzji wskazuje, że technologia sortowania optycznego stanowi mądre inwestycje, zapewniające mierzalne zwroty poprzez zwiększoną wydajność, ograniczenie odpadów, poprawę jakości produktów oraz obniżenie kosztów operacyjnych. Twoi klienci otrzymują produkty o stale wysokiej jakości, podczas gdy Twoja działalność osiąga wyższą rentowność oraz certyfikaty zrównoważonego rozwoju, które stają się coraz ważniejsze na dzisiejszym konkurencyjnym rynku.

Najnowsze wiadomości

Jak wybrać odpowiedni sortownik kolorów herbaty do własnych potrzeb?

01

Aug

Jak wybrać odpowiedni sortownik kolorów herbaty do własnych potrzeb?

Wybór odpowiedniego sortera kolorów herbaty to jedna z najważniejszych decyzji, przed jakimi stają przetwórcy herbaty modernizujący swoje operacje. Sorter kolorów herbaty ma bezpośredni wpływ na jakość produktu, wydajność operacyjną oraz konkurencyjność na rynku. Nieodpowiedni wybór…
POKAŻ WIĘCEJ
Ile kosztuje maszyna do sortowania kolorów?

12

Aug

Ile kosztuje maszyna do sortowania kolorów?

Zrozumienie inwestycji wymaganej do zakupu maszyny sortującej według koloru jest kluczowe dla przedsiębiorstw działających w sektorach rolnictwa, przetwórstwa spożywczego oraz recyklingu. Koszt maszyny sortującej według koloru różni się znacznie w zależności od jej wydajności, zaawansowania technologicznego,...
POKAŻ WIĘCEJ
W jaki sposób sorter do orzechów może poprawić Państwa produkcję?

15

Aug

W jaki sposób sorter do orzechów może poprawić Państwa produkcję?

Sorter do orzechów to jedna z najważniejszych inwestycji, jaką może podjąć przedsiębiorstwo przetwórstwa spożywczego w celu podniesienia jakości produkcji i efektywności operacyjnej. Nowoczesny sorter do orzechów wykorzystuje zaawansowane technologie obrazowania i czujników do identyfikacji oraz oddzielania…
POKAŻ WIĘCEJ
Najlepsi producenci sortowników kolorowych AI w Chinach (2026)

30

Aug

Najlepsi producenci sortowników kolorowych AI w Chinach (2026)

Globalne zapotrzebowanie na precyzyjną technologię sortowania gwałtownie wzrosło, a producenci sortowników kolorowych w Chinach prowadzą innowacje w sektorach rolniczych i przemysłowych. Chińscy producenci sortowników kolorowych ustalili...
POKAŻ WIĘCEJ

Uzyskaj bezpłatną ofertę

Nasz przedstawiciel skontaktuje się z Państwem wkrótce.
Wymagany produkt
Imię i nazwisko
E-mail
WhatsApp
Wiadomość
0/1000

technologia sortowania optycznego

Wyjątkowa precyzja i dokładność sortowania

Wyjątkowa precyzja i dokładność sortowania

Technologia sortowania optycznego osiąga nieosiągalną precyzję sortowania dzięki zaawansowanym układom czujników i systemom sztucznej inteligencji. Każdy przedmiot poddawany jest szczegółowej analizie optycznej, a technologia sortowania optycznego wykrywa najmniejsze różnice niewidoczne dla ludzkich inspektorów. Precyzja tej technologii zmniejsza wahania jakości i zapewnia, że tylko akceptowalne produkty trafiają do klientów. Ta przewaga technologiczna wpływa bezpośrednio na Twoją rentowność, minimalizując zwroty i skargi klientów związane z jakością produktów. Technologia sortowania optycznego zapewnia spójność w milionach decyzji sortujących, automatycznie dostosowując się do drobnych różnic w cechach produktów. Zespół produkcyjny czerpie korzyści z niezawodności oferowanej przez tę technologię, wiedząc, że standardy jakości są stale spełniane. Branże wymagające ścisłych norm jakości, takie jak farmacja i produkcja żywności, polegają na technologii sortowania optycznego, aby zapewnić zgodność z przepisami. Zaawansowane możliwości wykrywania tej technologii identyfikują zanieczyszczenia, wady i materiały obce z szybkością i niezawodnością, której nie potrafi osiągnąć żaden ludzki inspektor – nawet w warunkach idealnych.
Przetwarzanie w czasie rzeczywistym i maksymalna przepustowość

Przetwarzanie w czasie rzeczywistym i maksymalna przepustowość

Technologia sortowania optycznego przetwarza setki lub tysiące przedmiotów co minutę, znacznie przewyższając możliwości sortowania ręcznego. Taka wydajność oznacza, że technologia sortowania optycznego pozwala obiektom produkcyjnym obsługiwać znacznie większe wolumeny bez konieczności zwiększania liczby pracowników. Inwestycja w technologię sortowania optycznego natychmiast zwiększa moc produkcyjną bez proporcjonalnego wzrostu kosztów operacyjnych. Możliwość podejmowania decyzji w czasie rzeczywistym dzięki technologii sortowania optycznego eliminuje opóźnienia produkcyjne i wąskie gardła spowodowane procedurami sortowania. Technologia sortowania optycznego ciągle ocenia każdy przedmiot i podejmuje natychmiastowe decyzje o jego odrzuceniu, zapewniając płynny przebieg produkcji. Ta przewaga wydajnościowa technologii sortowania optycznego przekłada się bezpośrednio na zwiększoną roczną produkcję i potencjał przychodowy. Obiekty wdrażające technologię sortowania optycznego zwykle zgłaszają wzrost produkcji o 30–50 procent przy jednoczesnym obniżeniu kosztów przetwarzania przypadających na jednostkę. Przewaga prędkości technologii sortowania optycznego staje się szczególnie wartościowa w okresach szczytowej produkcji lub podczas realizacji dużych zamówień klientów. Twoja firma zdobywa przewagę konkurencyjną dzięki zdolności technologii sortowania optycznego do dostarczania większych wolumenów szybciej niż konkurenci nadal polegający na metodach ręcznych.
Obniżenie kosztów i poprawa wyników w zakresie zrównoważonego rozwoju

Obniżenie kosztów i poprawa wyników w zakresie zrównoważonego rozwoju

Technologia optycznej sortowania zapewnia mierzalne korzyści finansowe poprzez wiele ścieżek obniżenia kosztów. Wydatki na pracę zmniejszają się znacznie, ponieważ technologia optycznej sortowania zautomatyzowuje zadania sortowania, które wcześniej wymagały udziału pracowników. Koszty operacyjne technologii optycznej sortowania pozostają przewidywalne i stabilne, w przeciwieństwie do wydatków na pracę, które podlegają wzrostowi wynagrodzeń oraz zmienności w zatrudnieniu. Redukcja odpadów materiałowych stanowi kolejną istotną zaletę kosztową, ponieważ technologia optycznej sortowania minimalizuje utratę wartościowych surowców pierwotnych spowodowaną zanieczyszczeniem lub nieprawidłowym sortowaniem. Operacje recyklingowe wykorzystujące technologię optycznej sortowania odzyskują strumienie materiałów o wyższej wartości, zwiększając przychody ze zrecyklowanych zasobów. Technologia optycznej sortowania zmniejsza również wpływ na środowisko poprzez maksymalizację wskaźników odzysku materiałów i minimalizację ilości odpadów kierowanych na składowiska. Twoja instalacja uzyskuje silniejsze uprawnienia w zakresie zrównoważonego rozwoju dzięki wdrożeniu technologii optycznej sortowania, co wspiera cele środowiskowe przedsiębiorstwa oraz przyciąga klientów świadomych ekologicznie. Połączenie obniżonych wydatków operacyjnych i zwiększonego odzysku materiałów czyni technologię optycznej sortowania inwestycją przynoszącą zyski, jednocześnie wspierając cele odpowiedzialności środowiskowej.

Uzyskaj bezpłatną ofertę

Nasz przedstawiciel skontaktuje się z Państwem wkrótce.
Wymagany produkt
Imię i nazwisko
E-mail
WhatsApp
Wiadomość
0/1000

Prawa autorskie © 2026 Anhui Jiexun Optoelectronic Technology Co., Ltd. Wszelkie prawa zastrzeżone.  -  Polityka prywatności