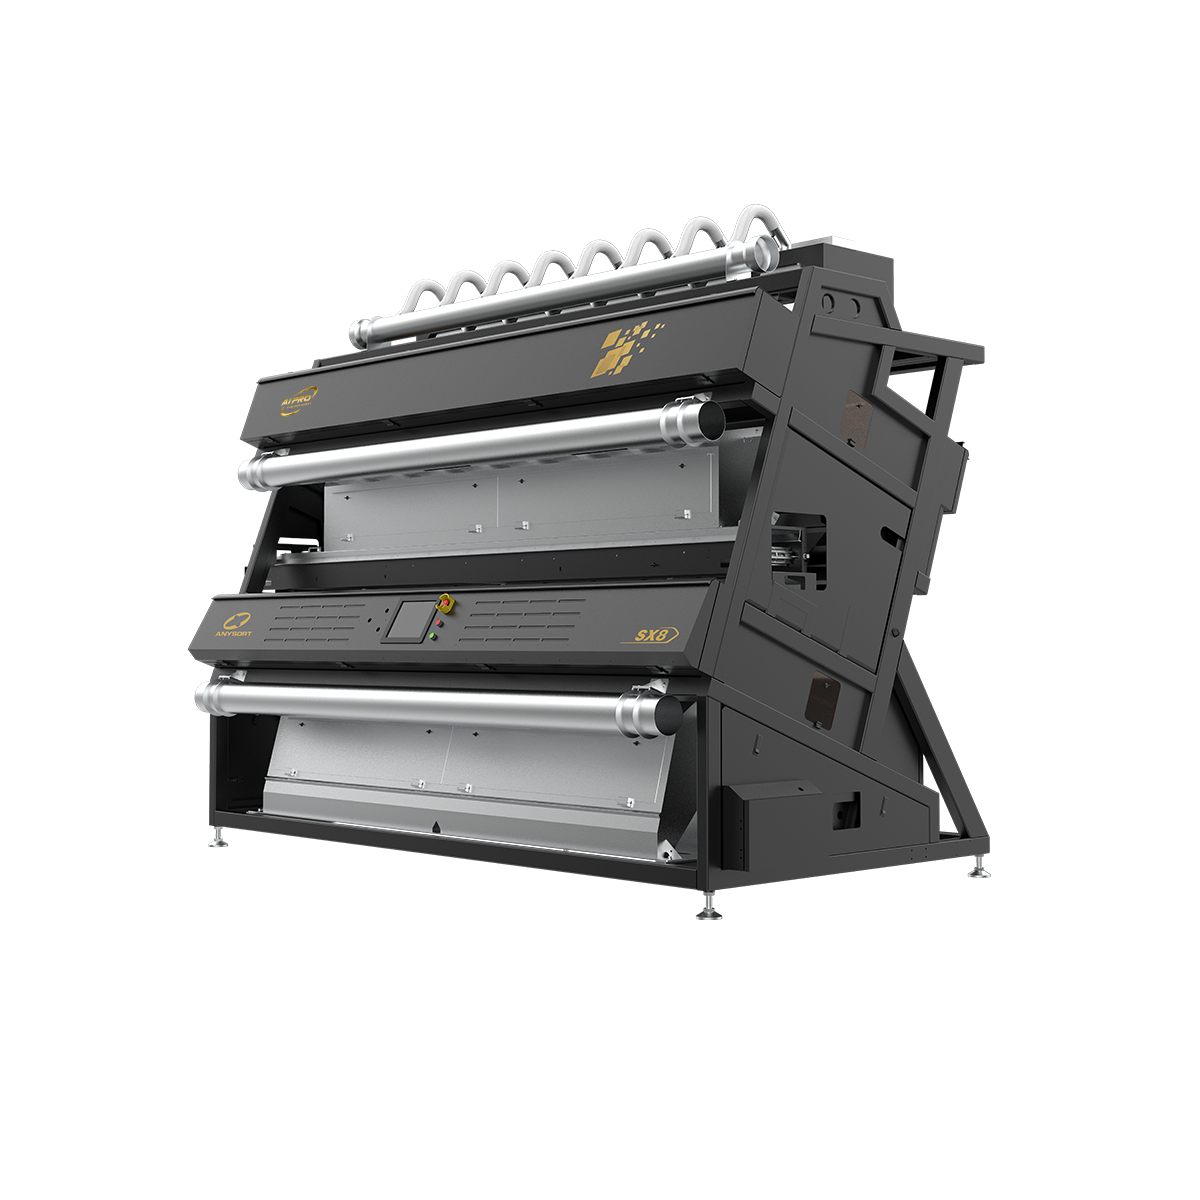
optische Sorteer Technologie
Optische sorteer technologie vertegenwoordigt een revolutionaire vooruitgang in materialenscheiding en kwaliteitscontrolesystemen. Deze innovatieve technologie maakt gebruik van geavanceerde optische sensoren en kunstmatige intelligentie om materialen te identificeren en te sorteren op basis van hun fysieke en chemische eigenschappen met uitzonderlijke precisie. Optische sorteer technologie werkt door hoogwaardige afbeeldingen te maken van individuele deeltjes of producten terwijl deze zich over een transportband verplaatsen, en vervolgens deze afbeeldingen in realtime te analyseren om onmiddellijk beslissingen over sortering te nemen. De kernfunctionaliteit van optische sorteer technologie bestaat uit het detecteren van kleurvariaties, grootteverschillen, vormafwijkingen en verschillen in materiaalsamenstelling die menselijke operators mogelijk over het hoofd zien. Moderne optische sorteer technologie maakt gebruik van multispectrale beeldvorming, nabij-infrarooddetectie en machine learning-algoritmes om sorteer nauwkeurigheden te bereiken die hoger zijn dan 99 procent. Deze systemen verwerken duizenden items per minuut, waardoor optische sorteer technologie ideaal is voor industriële toepassingen met een hoge doorvoersnelheid. De technologische kenmerken van optische sorteer technologie omvatten snelle verwerkingssnelheden, niet-destructieve analyse en geautomatiseerde uitwerpselsystemen die ongewenste materialen direct verwijderen. Optische sorteer technologie wordt op grote schaal toegepast in talloze sectoren, waaronder voedingsmiddelenverwerking, recyclingfaciliteiten, mijnbouwoperaties, farmaceutische productie en landbouwproductie. Of het nu gaat om het sorteren van landbouwproducten op kwaliteit, het verwijderen van verontreinigingen uit gerecycleerde materialen of het waarborgen van consistentie bij farmaceutische producten: optische sorteer technologie levert betrouwbare prestaties. De integratie van optische sorteer technologie in productielijnen verbetert de productkwaliteit, vermindert afval en verhoogt de operationele efficiëntie, waardoor het een essentieel hulpmiddel wordt voor moderne productie- en verwerkingsprocessen.

 EN