Optischer Separator: Präzise Materialsortierung

Alle Kategorien

optischer Sortierer

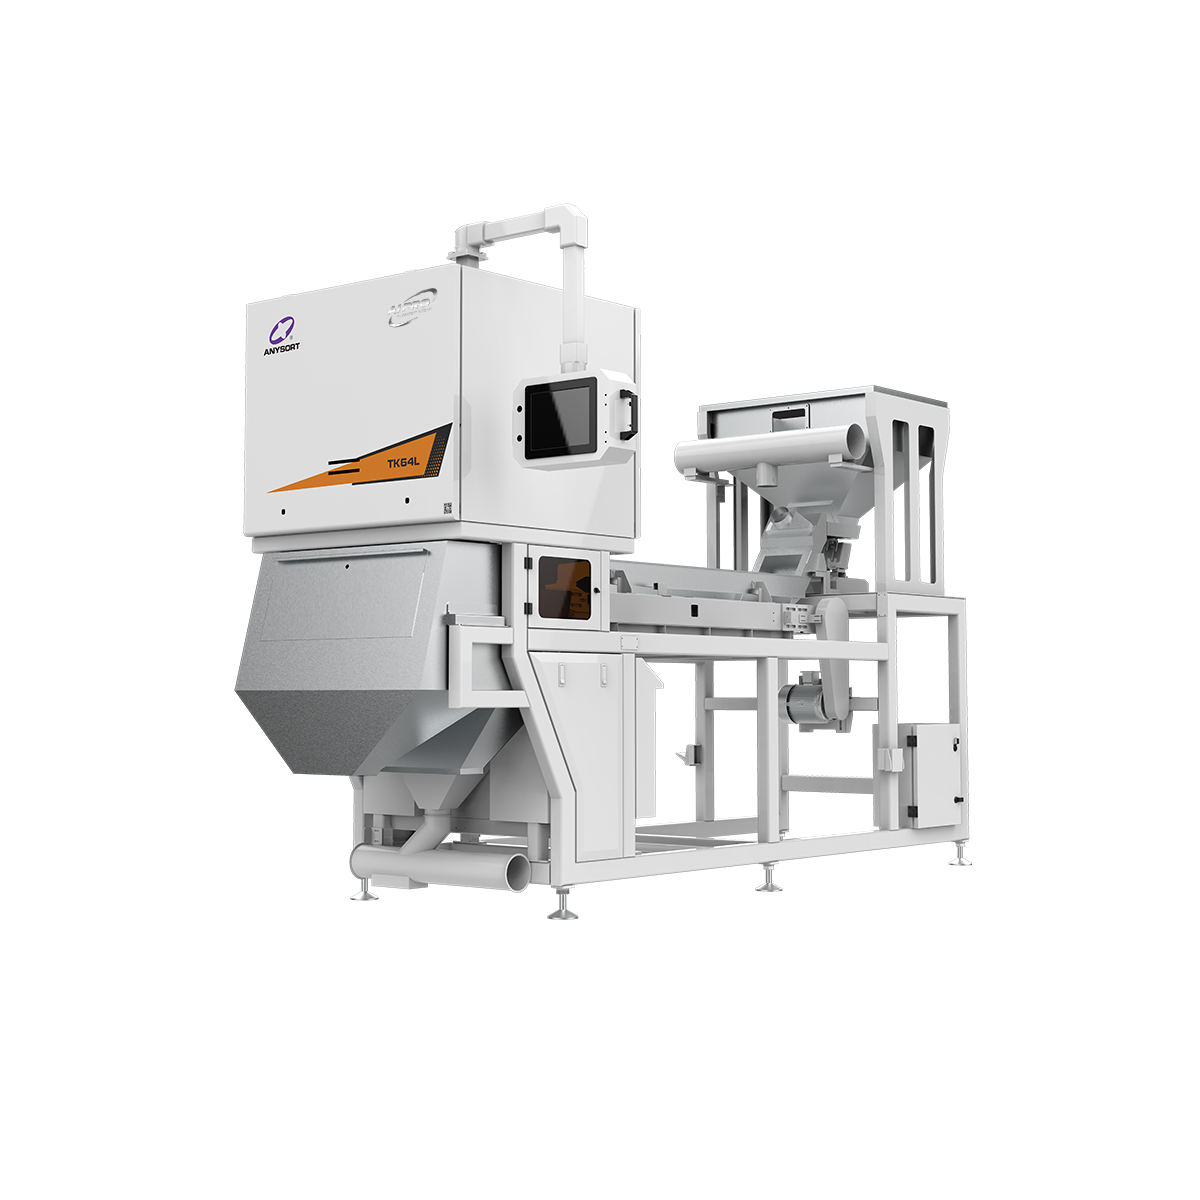
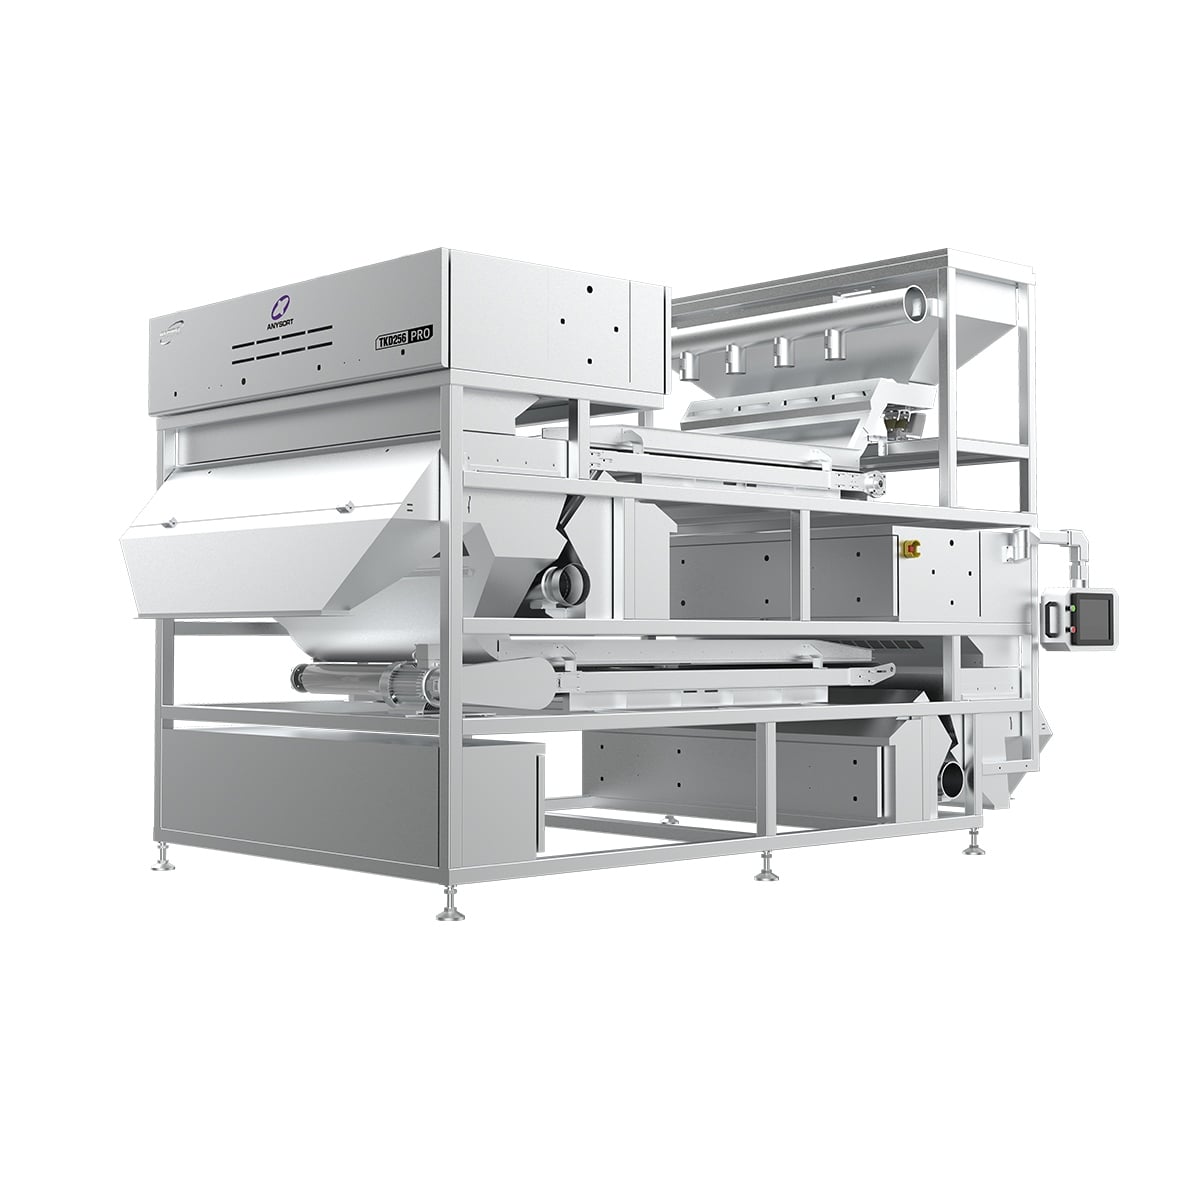
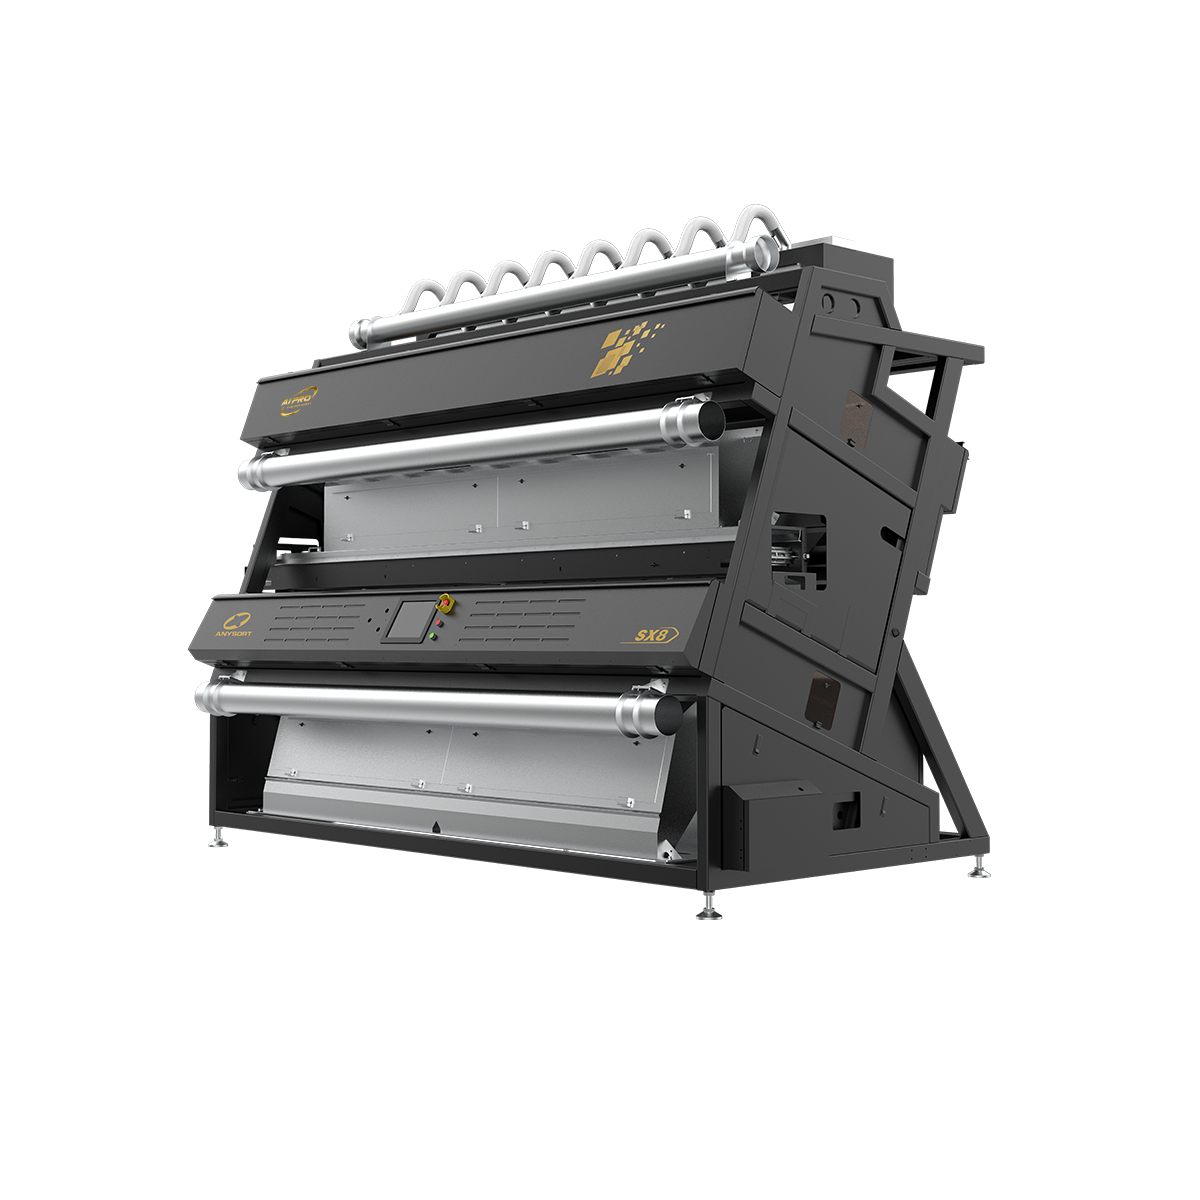
Ein optischer Separator ist ein hochentwickeltes Sortiergerät, das fortschrittliche lichtbasierte Technologie nutzt, um Materialien anhand ihrer optischen Eigenschaften zu unterscheiden und zu trennen. Dieses innovative Gerät stellt einen Durchbruch bei der Materialsortierung dar und bietet Präzision und Effizienz, die herkömmliche mechanische Verfahren nicht erreichen können. Der optische Separator arbeitet, indem er analysiert, wie unterschiedliche Materialien Licht reflektieren, absorbieren oder durchlassen, wodurch eine genaue Identifizierung und Trennung von Gegenständen mit bemerkenswerter Geschwindigkeit ermöglicht wird. Die zentrale Funktion eines optischen Separators besteht darin, den Sortiervorgang in zahlreichen Branchen zu automatisieren. Ein optischer Separator kann mehrere tausend Gegenstände pro Minute verarbeiten und dabei subtile Unterschiede in Farbe, Form und Materialzusammensetzung erkennen, die menschliche Bediener übersehen würden. Zu den technologischen Merkmalen eines fortschrittlichen optischen Separators zählen hochauflösende Kameras, ausgefeilte Algorithmen zur Bilderkennung sowie Echtzeit-Verarbeitungsfunktionen. Diese Komponenten arbeiten harmonisch zusammen, um konsistente und zuverlässige Trennergebnisse sicherzustellen. Anwendungen für optische Separator erstrecken sich über zahlreiche Sektoren, darunter Lebensmittelverarbeitung, Recycling, Bergbau, Landwirtschaft und Fertigung. In der Lebensmittelverarbeitung entfernt ein optischer Separator fehlerhafte oder fremde Bestandteile aus Getreide, Nüssen und anderen Produkten. Recyclinganlagen nutzen optische Separator, um Kunststoffe, Metalle und andere Materialien mit beispielloser Genauigkeit zu sortieren. Die Vielseitigkeit eines optischen Separators macht ihn zu einem unverzichtbaren Werkzeug für Unternehmen, die Produktqualität verbessern, Abfall reduzieren und die betriebliche Effizienz steigern möchten – und dies unter strikter Einhaltung branchenspezifischer Standards.

Beliebte Produkte

Die Wahl eines optischen Separators bietet transformative Vorteile, die sich direkt auf Ihre Gewinnspanne und Ihre betriebliche Leistung auswirken. Vor allem verbessert ein optischer Separator die Sortiergenauigkeit erheblich und beseitigt Ineffizienzen durch manuelle Arbeit sowie menschliche Fehler. Diese Präzision stellt sicher, dass ausschließlich hochwertige Materialien im Produktionsprozess weiterverarbeitet werden – was Ihren Markennamen und die Kundenzufriedenheit schützt. Die betrieblichen Vorteile eines optischen Separators sind beträchtlich und sofort spürbar. Durch die Automatisierung des Sortiervorgangs senkt ein optischer Separator die Personalkosten deutlich und erhöht gleichzeitig die Durchsatzkapazität. Ihr Team kann sich stattdessen auf wertschöpfendere Aufgaben konzentrieren, anstatt wiederholende und mühsame Sortierarbeiten zu verrichten. Ein optischer Separator arbeitet kontinuierlich und ohne Ermüdung und liefert während Ihres gesamten Produktionstages konsistente Ergebnisse – was sich unmittelbar in einer gesteigerten Rentabilität niederschlägt. Aus Sicht der Anwendung passt sich ein optischer Separator Ihren branchenspezifischen Anforderungen an. Ob Sie Lebensmittel verarbeiten, Recyclinganlagen betreiben oder landwirtschaftliche Rohstoffe handhaben: Ein optischer Separator passt seine Sortierparameter individuell an Ihre genauen Spezifikationen an. Die Flexibilität eines optischen Separators ermöglicht es Ihnen, Ihre Fähigkeiten zu erweitern, ohne ganze Systeme ersetzen zu müssen. Für Entscheidungsträger bietet ein optischer Separator klare Wettbewerbsvorteile. Die Investition in einen optischen Separator amortisiert sich typischerweise innerhalb weniger Monate durch Abfallreduktion, verbesserte Produktqualität und geringere Personalkosten. Die Echtzeit-Qualitätssicherung durch einen optischen Separator bewahrt die Integrität Ihrer Produktion und gewährleistet die Einhaltung branchenüblicher Vorschriften. Die Skalierbarkeit eines optischen Separators bedeutet, dass er mit Ihrem Unternehmen wächst – eine kluge langfristige Investition, die messbare Erträge generiert und Ihr Unternehmen als Branchenführer positioniert, der sich für Exzellenz und Innovation einsetzt.

Tipps und Tricks

Welche Faktoren beeinflussen Leistung und Genauigkeit einer Tee-Farbsortiermaschine?

05

Aug

Welche Faktoren beeinflussen Leistung und Genauigkeit einer Tee-Farbsortiermaschine?

Die Präzision einer Tee-Farbsortiermaschine bestimmt unmittelbar die Konsistenz der Qualität fertiger Teeprodukte. Das Verständnis der Faktoren, die Leistung und Genauigkeit einer Tee-Farbsortiermaschine beeinflussen, ist für Teeverarbeiter entscheidend, die wettbewerbsfähig bleiben möchten...
MEHR ANZEIGEN
Wie gewährleistet die Nusssortiertechnologie Qualität?

19

Aug

Wie gewährleistet die Nusssortiertechnologie Qualität?

Die globale Nussverarbeitungsindustrie ist auf Präzision und Konsistenz angewiesen, um strenge Qualitätsstandards und behördliche Anforderungen zu erfüllen. Ein Nusssortierer ist für Verarbeiter, die Fehler, Verunreinigungen und minderwertige Produkte aussortieren möchten, mittlerweile unverzichtbar…
MEHR ANZEIGEN
Wie erkennt die optische Sortiertechnologie fehlerhafte Reiskörner?

22

Aug

Wie erkennt die optische Sortiertechnologie fehlerhafte Reiskörner?

Moderne Reisverarbeitung erfordert Präzision und Konsistenz, weshalb das Verständnis der Erkennungsmechanismen hinter fortschrittlichen Geräten für Produzenten unerlässlich geworden ist. Ein Reis-Farbsortierer stellt eine der bedeutendsten technologischen Fortschritte dar…
MEHR ANZEIGEN
Wie verbessern Farbsortiergeräte die Produktqualität?

26

Aug

Wie verbessern Farbsortiergeräte die Produktqualität?

Die Produktqualität stellt einen entscheidenden Differenzierungsfaktor in wettbewerbsintensiven Industriemärkten dar; konsistente Qualität im Großmaßstab erfordert mehr als nur manuelle Überwachung. Ein Farbsortiergerät zählt zu den effektivsten Technologien zur Erkennung und Entfernung...
MEHR ANZEIGEN

Kostenloses Angebot anfordern

Unser Vertreter wird Sie in Kürze kontaktieren.
Erforderliches Produkt
Name
E-Mail
WhatsApp
Nachricht
0/1000

optischer Sortierer

Präzise lichtbasierte Erkennungstechnologie

Präzise lichtbasierte Erkennungstechnologie

Der optische Separator verwendet hochmoderne lichtbasierte Erkennungssysteme, die Materialien mit außergewöhnlicher Genauigkeit identifizieren. Dieser optische Separator nutzt mehrere Lichtwellenlängen und fortschrittliche Sensoren, um innerhalb von Millisekunden die einzigartige optische Signatur jedes Einzelteils zu analysieren. Die Technologie hinter einem optischen Separator ermöglicht die Erkennung von Fehlern, Verunreinigungen und Unterschieden in der Materialzusammensetzung, die für das menschliche Auge unsichtbar bleiben. Diese Präzision stellt sicher, dass Ihre Endprodukte höchsten Qualitätsstandards entsprechen und gleichzeitig Abfall im gesamten Produktionsprozess minimiert wird. Durch die Investition in einen optischen Separator gewährleisten Sie eine konsistente Qualitätskontrolle, die Ihren Markennamen und die Kundenloyalität schützt.
Hochgeschwindigkeitsverarbeitung und erhöhte Durchsatzleistung

Hochgeschwindigkeitsverarbeitung und erhöhte Durchsatzleistung

Ein optischer Separator verarbeitet Materialien mit bemerkenswerter Geschwindigkeit und bewältigt Tausende von Gegenständen pro Minute, ohne Genauigkeit einzubüßen. Diese außergewöhnliche Leistung bedeutet, dass ein optischer Separator Ihre Produktionskapazität erheblich steigert, ohne zusätzlichen Raum in Ihrer Anlage oder weitere Ausrüstung zu erfordern. Die Geschwindigkeit eines optischen Separators ermöglicht es Ihnen, anspruchsvolle Marktabgabetermine einzuhalten, während Sie höchste Qualitätsstandards aufrechterhalten. Im Vergleich zu herkömmlichen Sortierverfahren erzielt ein optischer Separator Produktivitätssteigerungen, die sich direkt in geringere Stückkosten für die Verarbeitung niederschlagen. Die Effizienz eines optischen Separators ermöglicht es Ihnen, die Ressourcennutzung zu maximieren, Lieferfristen zu verbessern und zusätzliche Marktchancen zu nutzen – stets bei gleichbleibender operativer Exzellenz und Kundenzufriedenheit.
Vielseitige Anwendungen und Anpassungsfähigkeit für verschiedene Branchen

Vielseitige Anwendungen und Anpassungsfähigkeit für verschiedene Branchen

Die hochentwickelte Technologie eines optischen Separators passt sich nahtlos an verschiedene Branchen und Produktarten an. Ob bei der Sortierung von Lebensmitteln, beim Recycling von Materialien, im Bergbau oder bei landwirtschaftlichen Rohstoffen – ein optischer Separator passt seine Parameter individuell für optimale Leistung an. Diese Vielseitigkeit bedeutet, dass Sie Ihre Produktlinien erweitern oder neue Märkte erschließen können, ohne die Kerninfrastruktur auszutauschen. Die Anpassungsfähigkeit eines optischen Separators macht ihn zu einer intelligenten Investition für wachsende Unternehmen, die Flexibilität und langfristigen Wert suchen. Mit programmierbaren Sortierkriterien entwickelt sich ein optischer Separator gemeinsam mit Ihren Geschäftsanforderungen weiter und stellt sicher, dass Ihre Geräteinvestition auch in den kommenden Jahren relevant und wertvoll bleibt.

Kostenloses Angebot anfordern

Unser Vertreter wird Sie in Kürze kontaktieren.
Erforderliches Produkt
Name
E-Mail
WhatsApp
Nachricht
0/1000

Urheberrecht © 2026 Anhui Jiexun Optoelectronic Technology Co., Ltd. Alle Rechte vorbehalten.  -  Datenschutzrichtlinie