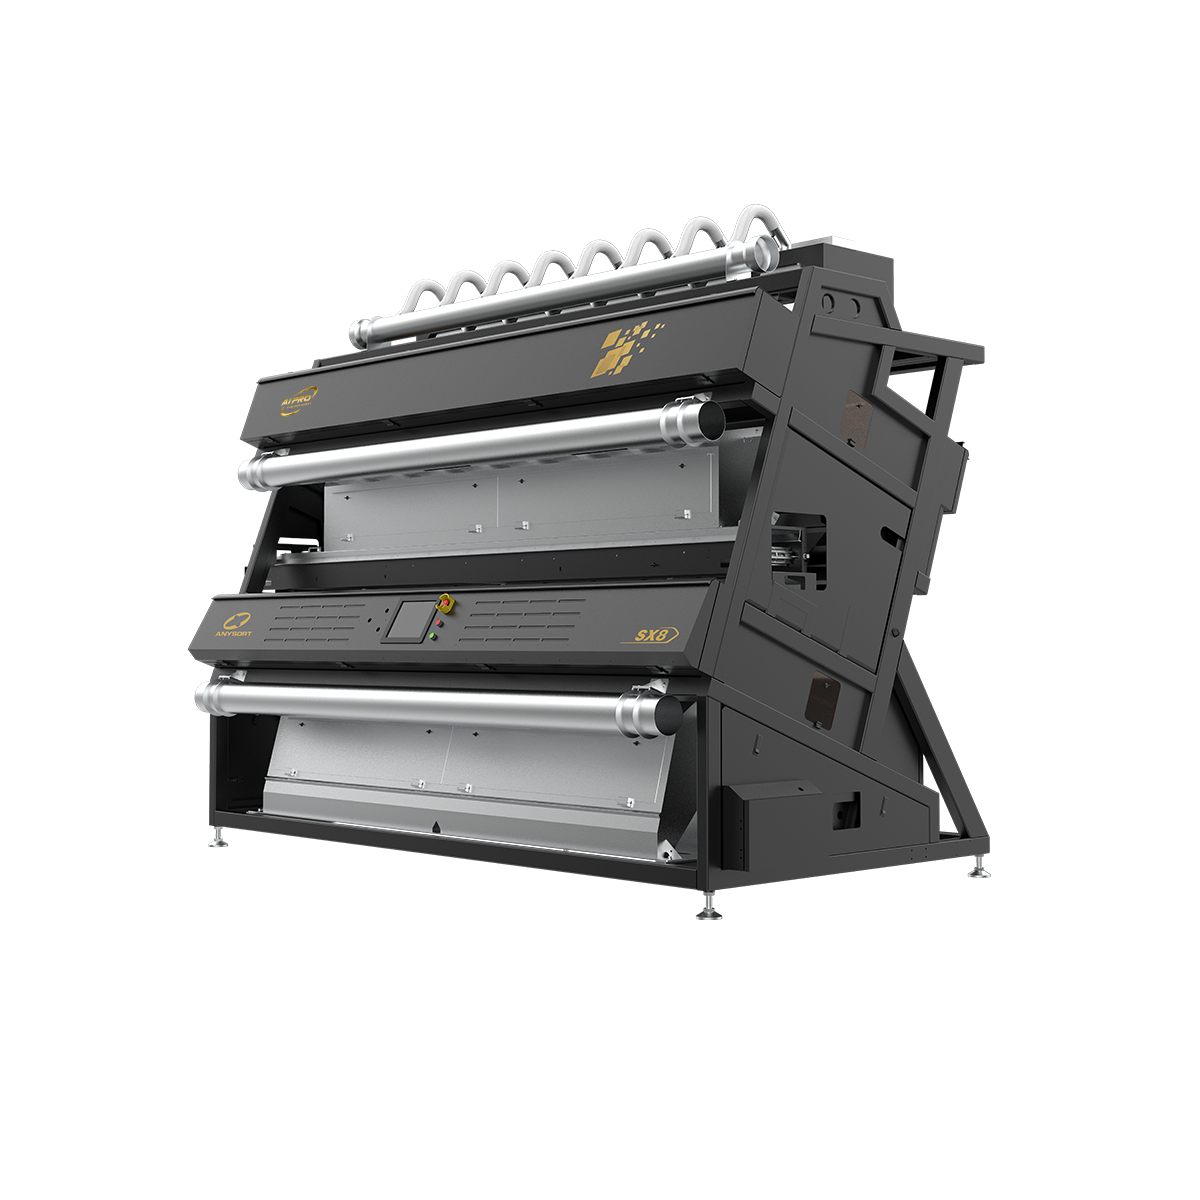
tehnologija optičnega razvrščanja
Optična tehnologija za razvrščanje predstavlja revolucionarni napredek v sistemih ločevanja materialov in nadzora kakovosti. Ta inovativna tehnologija uporablja napredne optične senzorje in umetno inteligenco za prepoznavanje in razvrščanje materialov na podlagi njihovih fizikalnih in kemijskih lastnosti z izjemno natančnostjo. Optična tehnologija za razvrščanje deluje tako, da zajame visokoločljive slike posameznih delcev ali izdelkov, medtem ko se premikajo po transportni traku, nato pa te slike v realnem času analizira, da takoj sprejme odločitve o razvrščanju. Osnovna funkcionalnost optične tehnologije za razvrščanje vključuje zaznavanje razlik v barvi, velikosti, obliki ter sestavi materiala, ki jih človeški operaterji morda spregledajo. Sodobna optična tehnologija za razvrščanje vključuje večspektralno slikanje, zaznavanje v bližnjem infrardečem območju in algoritme strojnega učenja, s čimer doseže stopnjo natančnosti razvrščanja, ki presega 99 odstotkov. Ti sistemi obdelajo tisoče izdelkov na minuto, kar optično tehnologijo za razvrščanje naredi idealno za industrijske aplikacije z visoko zmogljivostjo. Tehnološke značilnosti optične tehnologije za razvrščanje vključujejo hitre hitrosti obdelave, netrujno analizo in avtomatizirane mehanizme za izmet, ki takoj odstranijo neželene materiale. Optična tehnologija za razvrščanje se široko uporablja v številnih panogah, med drugim v predelavi hrane, reciklirnih centrih, rudarskih obratih, proizvodnji farmacevtskih izdelkov in kmetijski proizvodnji. Ne glede na to, ali gre za razvrščanje kmetijskih surovin po kakovosti, odstranjevanje kontaminantov iz recikliranih materialov ali zagotavljanje enotnosti farmacevtskih izdelkov, optična tehnologija za razvrščanje zagotavlja zanesljivo delovanje. Vključitev optične tehnologije za razvrščanje v proizvodne linije izboljša kakovost izdelkov, zmanjšuje odpadke in povečuje operativno učinkovitost, kar jo naredi bistveno orodje sodobnih proizvodnih in predelovalnih operacij.

 EN