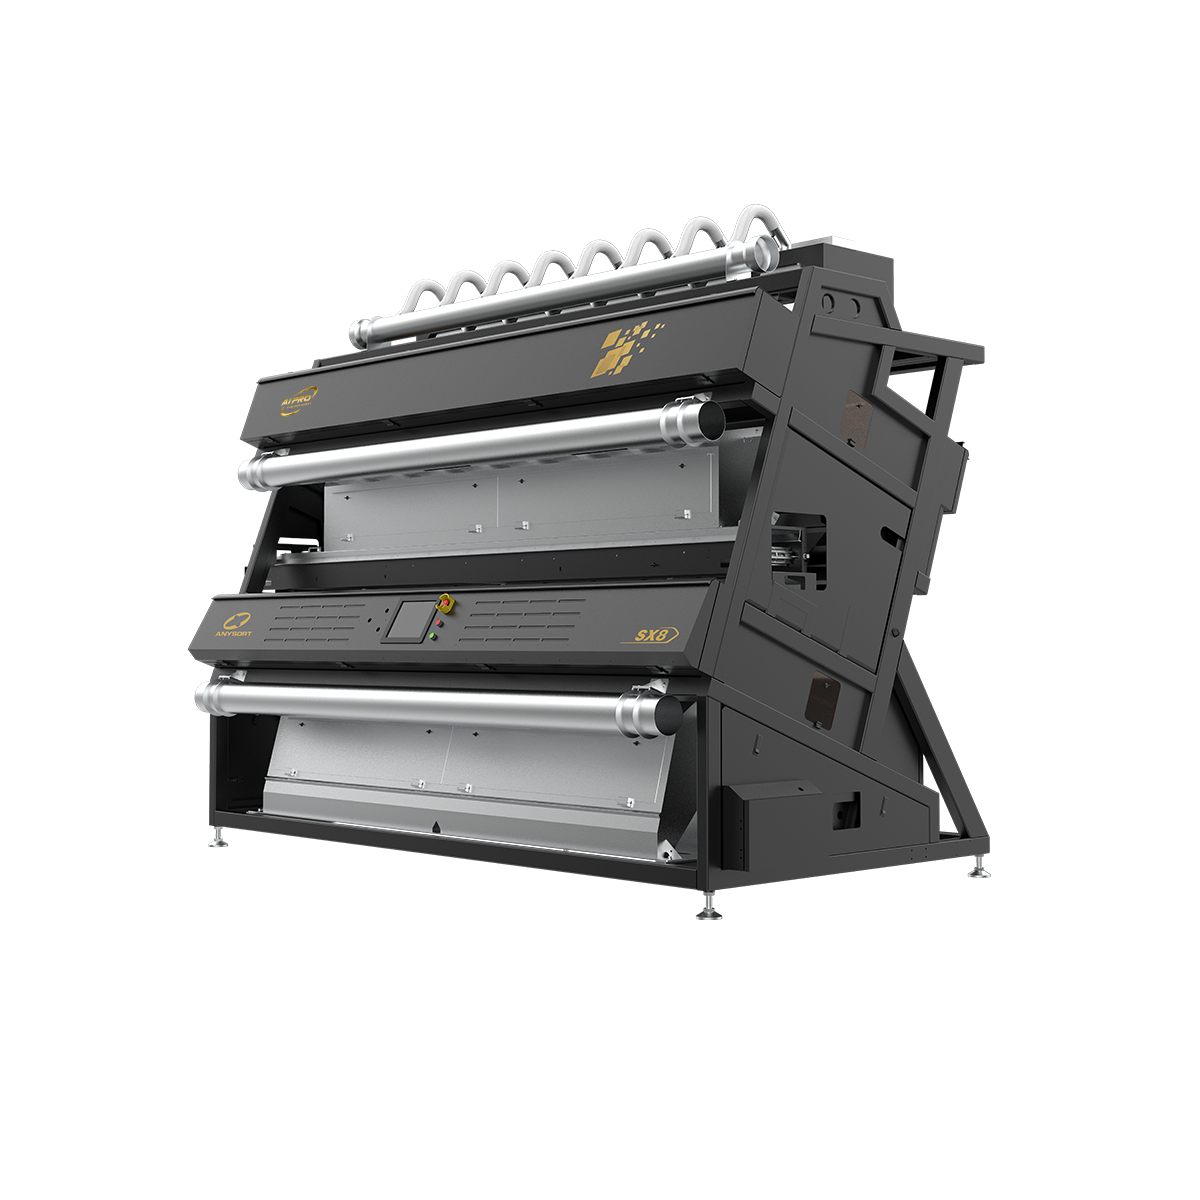
optisk sorterings teknologi
Optisk sorteringsteknik utgör en banbrytande utveckling inom materialseparation och kvalitetskontrollsystem. Denna innovativa teknik använder avancerade optiska sensorer och artificiell intelligens för att identifiera och sortera material baserat på deras fysikaliska och kemiska egenskaper med exceptionell precision. Optisk sorteringsteknik fungerar genom att fånga högupplösta bilder av enskilda partiklar eller produkter medan de rör sig längs ett transportband, för att sedan analysera dessa bilder i realtid och fatta omedelbara sorteringbeslut. Den centrala funktionen hos optisk sorteringsteknik innebär upptäckt av färgvariationer, storleksskillnader, formirreguljäriteter och skillnader i material sammansättning som mänskliga operatörer kan missa. Modern optisk sorteringsteknik inkluderar multispektral bildbehandling, nära infraröd detektering och maskininlärningsalgoritmer för att uppnå sorterningsnoggrannhetsgrad över 99 procent. Dessa system behandlar tusentals föremål per minut, vilket gör optisk sorteringsteknik idealisk för industriella tillämpningar med hög volym. De tekniska funktionerna hos optisk sorteringsteknik inkluderar snabb bearbetningshastighet, icke-destruktiv analys och automatiserade utsläppsmekanismer som omedelbart tar bort oönskade material. Optisk sorteringsteknik används omfattande inom flera branscher, bland annat livsmedelsbearbetning, återvinningsanläggningar, gruvdrift, läkemedelsproduktion och jordbruksproduktion. Oavsett om man sortering jordbruksprodukter efter kvalitet, tar bort föroreningar från återvunna material eller säkerställer konsekvens i läkemedelsprodukter levererar optisk sorteringsteknik pålitlig prestanda. Integrationen av optisk sorteringsteknik i produktionslinjer förbättrar produktkvaliteten, minskar slöseri och ökar den operativa effektiviteten, vilket gör den till ett oumbärligt verktyg för modern tillverkning och bearbetning.

 EN