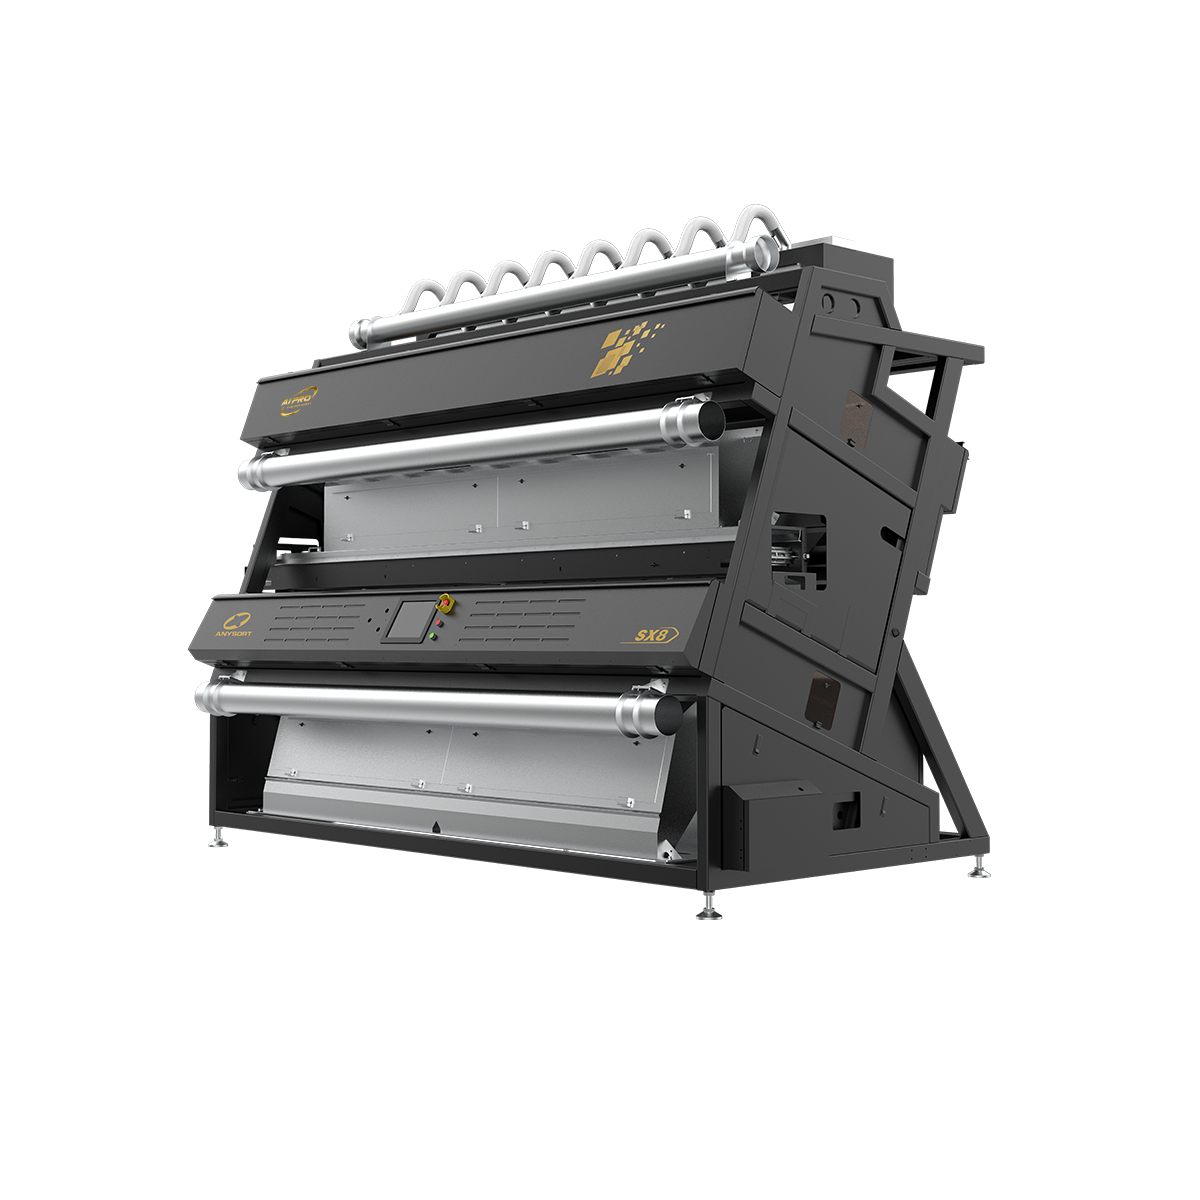
optisk sorteringsteknologi
Optisk sorteringsteknologi repræsenterer en revolutionær fremskridt inden for materialadskillelse og kvalitetskontrolsystemer. Denne innovative teknologi bruger avancerede optiske sensorer og kunstig intelligens til at identificere og sortere materialer ud fra deres fysiske og kemiske egenskaber med ekstraordinær præcision. Optisk sorteringsteknologi fungerer ved at optage højopløselige billeder af enkelte partikler eller produkter, mens de bevæger sig langs et transportbånd, og derefter analysere disse billeder i realtid for at træffe øjeblikkelige sorteringsbeslutninger. Den centrale funktionalitet i optisk sorteringsteknologi omfatter detektering af farvevariationer, størrelsesforskelle, formuregelmæssigheder og forskelle i materialekomposition, som menneskelige operatører muligvis overser. Moderne optisk sorteringsteknologi integrerer multispektral billedoptagelse, nær-infrarød detektering og maskinlæringsalgoritmer for at opnå sorternøjagtighedsrater på over 99 procent. Disse systemer behandler flere tusinde genstande i minuttet, hvilket gør optisk sorteringsteknologi ideel til industrielle anvendelser med høj kapacitet. De teknologiske funktioner i optisk sorteringsteknologi inkluderer hurtige behandlingshastigheder, ikke-destruktiv analyse og automatiserede udkastningsmekanismer, der fjerner uønskede materialer øjeblikkeligt. Optisk sorteringsteknologi anvendes bredt på tværs af mange brancher, herunder fødevareproduktion, genbrugsfaciliteter, minedrift, farmaceutisk fremstilling og landbrugsproduktion. Uanset om det drejer sig om sortering af landbrugsprodukter efter kvalitet, fjernelse af forureninger fra genbrugsmaterialer eller sikring af konsekvent kvalitet i farmaceutiske produkter, leverer optisk sorteringsteknologi pålidelig ydelse. Integrationen af optisk sorteringsteknologi i produktionslinjer forbedrer produktkvaliteten, reducerer spild og forbedrer den operative effektivitet, hvilket gør den til et afgørende værktøj for moderne fremstilling og forarbejdning.

 EN