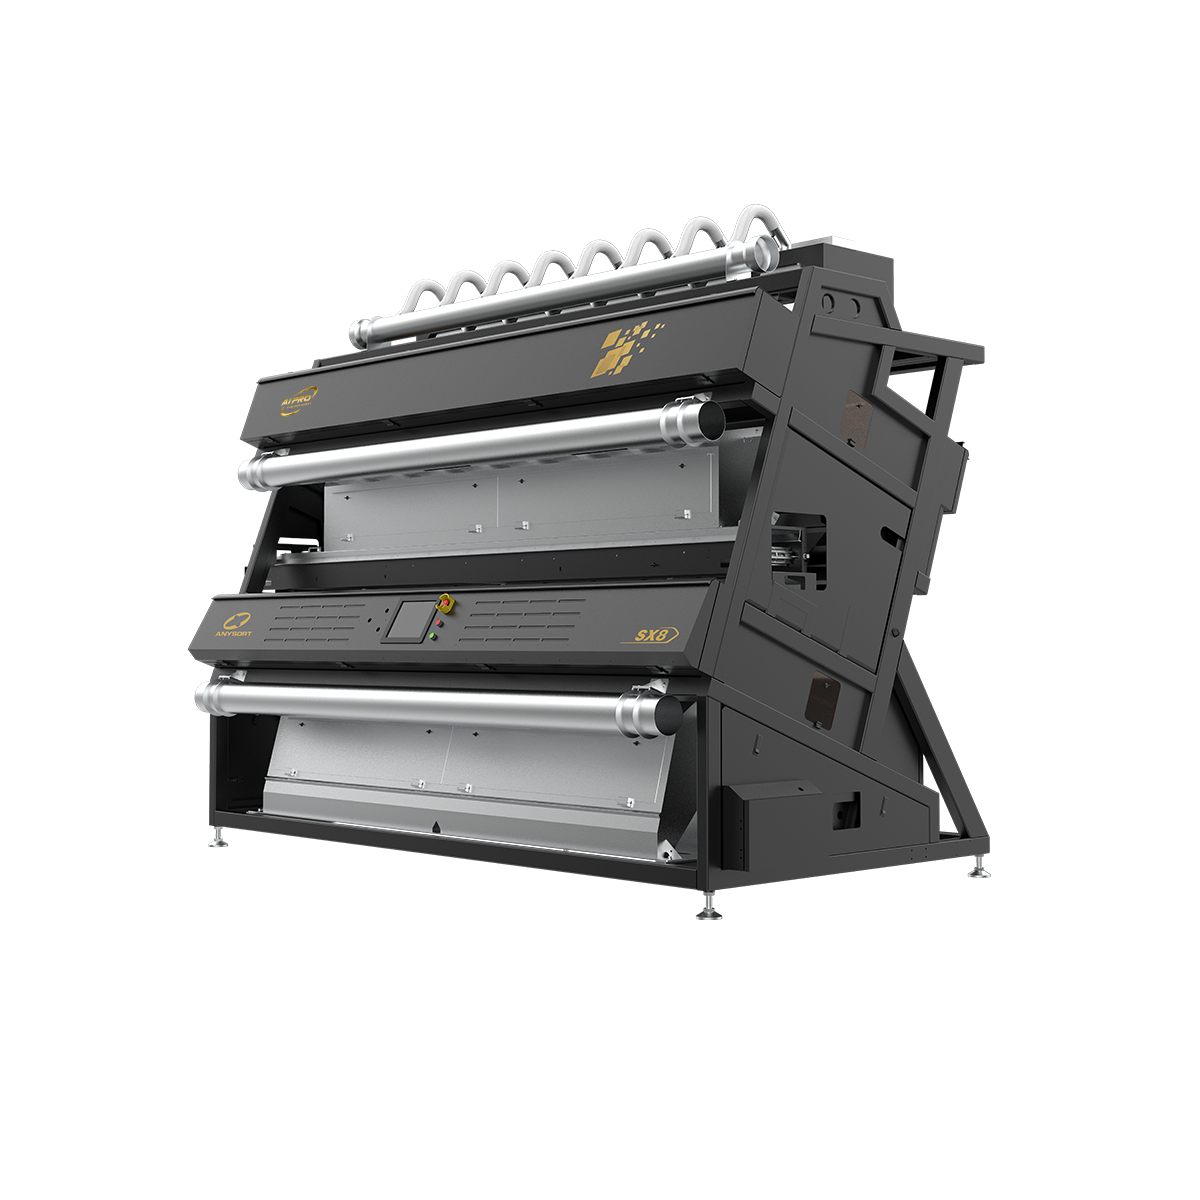
tecnología de Clasificación Óptica
La tecnología de clasificación óptica representa un avance revolucionario en los sistemas de separación de materiales y control de calidad. Esta tecnología innovadora utiliza sensores ópticos avanzados e inteligencia artificial para identificar y clasificar materiales según sus propiedades físicas y químicas con una precisión excepcional. La tecnología de clasificación óptica opera capturando imágenes de alta resolución de partículas individuales o productos mientras se desplazan sobre una cinta transportadora, y luego analiza dichas imágenes en tiempo real para tomar decisiones instantáneas de clasificación. La funcionalidad central de esta tecnología consiste en detectar variaciones de color, diferencias de tamaño, irregularidades de forma y distinciones en la composición de los materiales, aspectos que los operadores humanos podrían pasar por alto. Las versiones modernas de la tecnología de clasificación óptica incorporan imágenes multiespectrales, detección en infrarrojo cercano y algoritmos de aprendizaje automático para alcanzar tasas de precisión en la clasificación superiores al 99 por ciento. Estos sistemas procesan miles de artículos por minuto, lo que convierte a la tecnología de clasificación óptica en ideal para aplicaciones industriales de alto volumen. Entre sus características tecnológicas destacan velocidades de procesamiento rápidas, análisis no destructivo y mecanismos automáticos de expulsión que eliminan de inmediato los materiales no deseados. La tecnología de clasificación óptica encuentra una amplia aplicación en numerosos sectores, como el procesamiento de alimentos, instalaciones de reciclaje, operaciones mineras, fabricación farmacéutica y producción agrícola. Ya sea para clasificar commodities agrícolas según su calidad, eliminar contaminantes de materiales reciclados o garantizar la consistencia de los productos farmacéuticos, la tecnología de clasificación óptica ofrece un rendimiento fiable. La integración de esta tecnología en las líneas de producción mejora la calidad del producto, reduce los residuos y optimiza la eficiencia operativa, convirtiéndola así en una herramienta esencial para las operaciones modernas de fabricación y procesamiento.

 EN