Markt für optische Sortierer: Lösungen

Alle Kategorien

markt für optische Sortiermaschinen

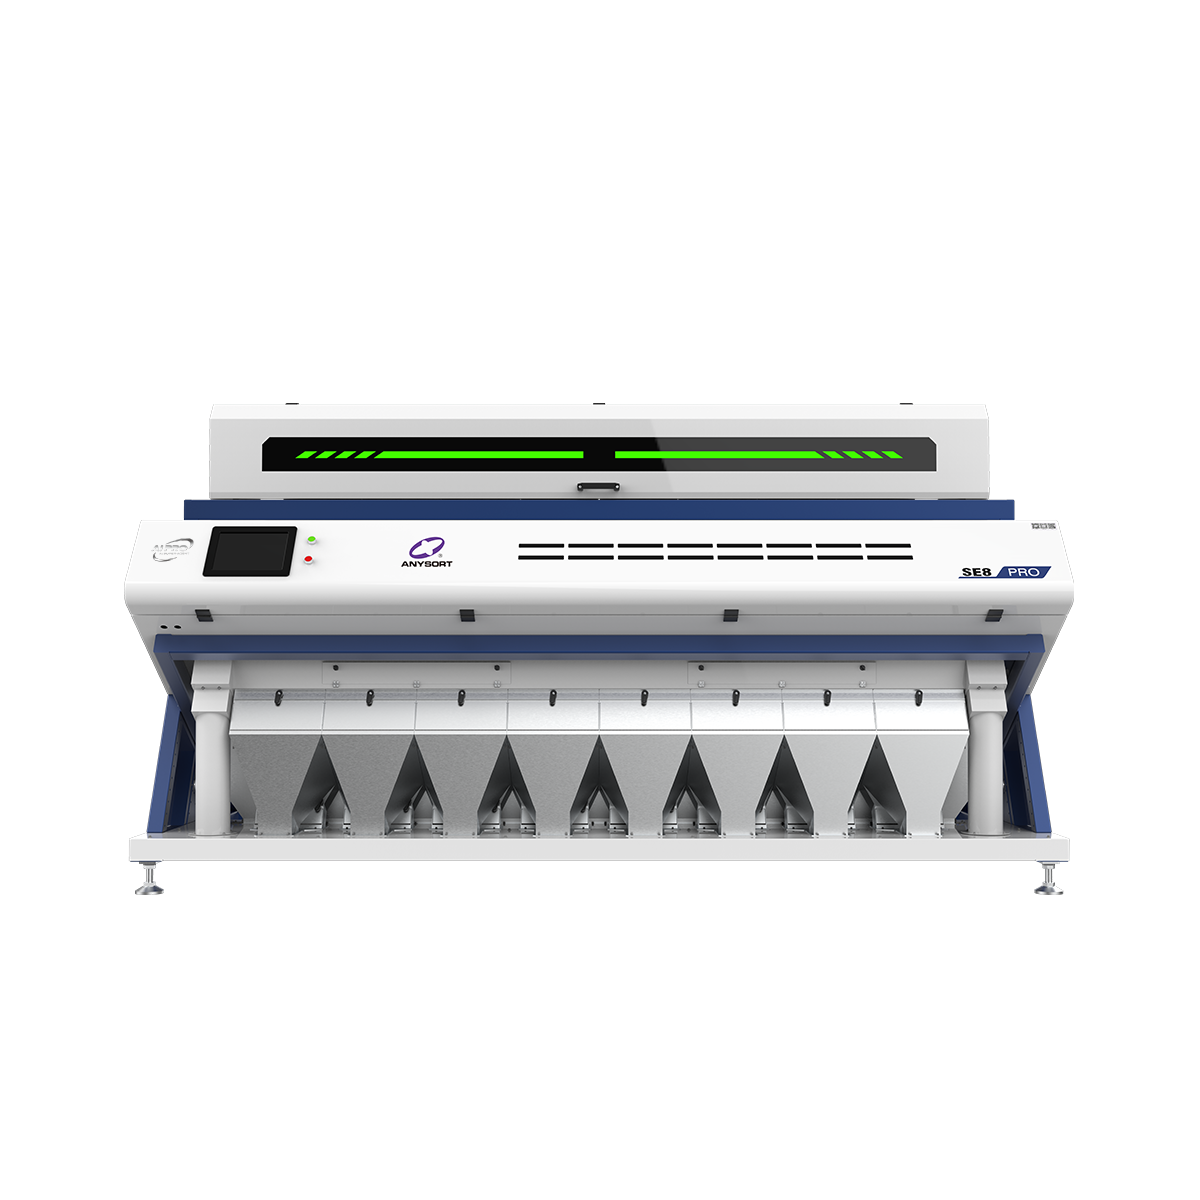
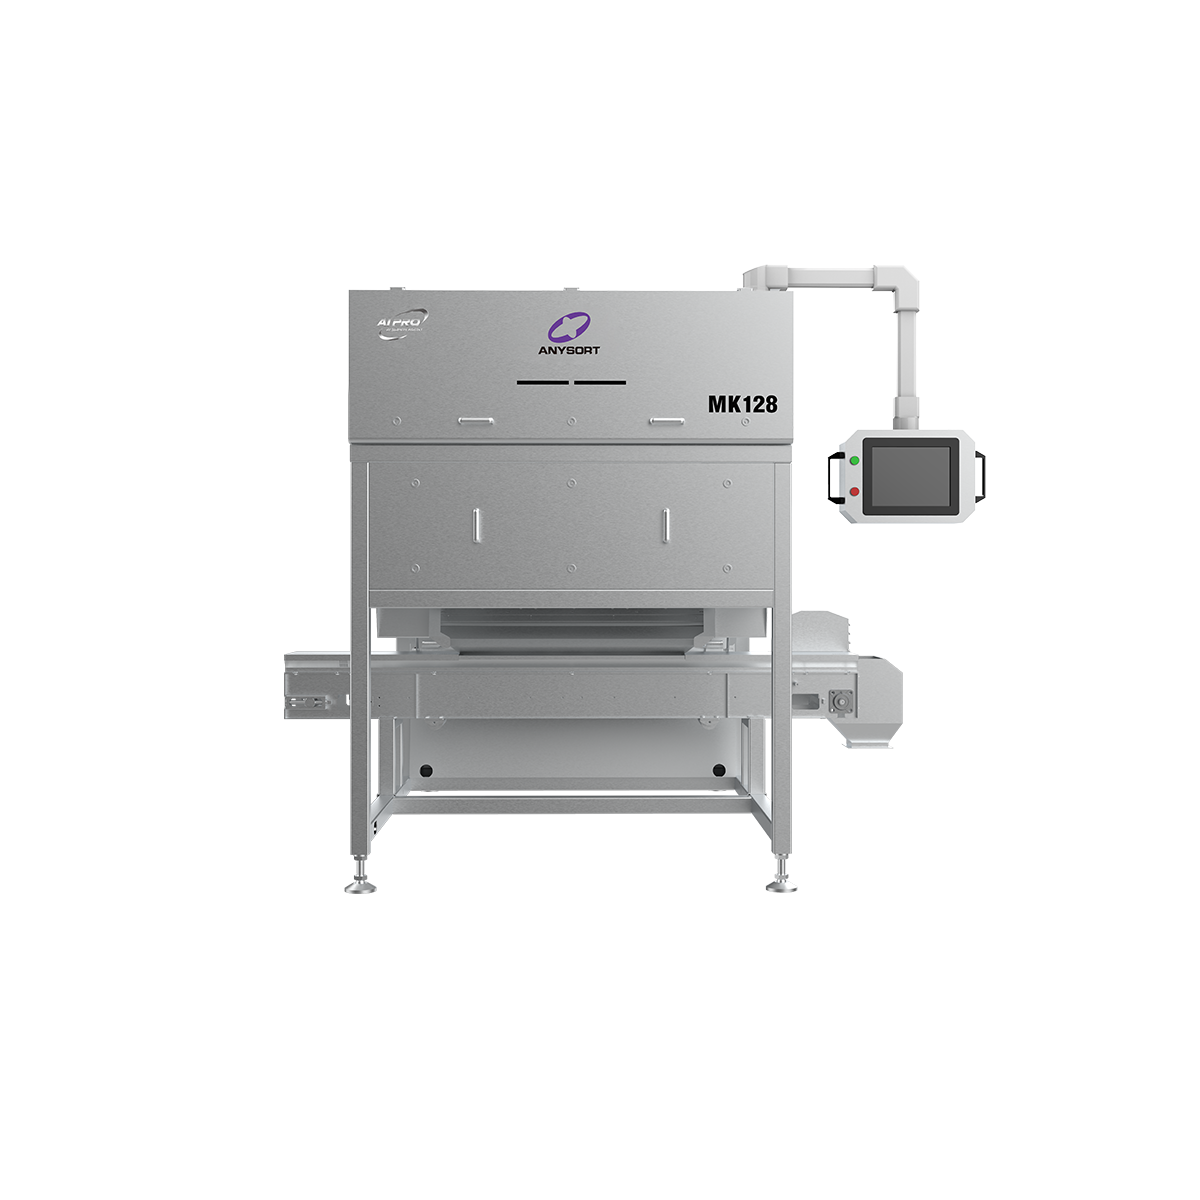
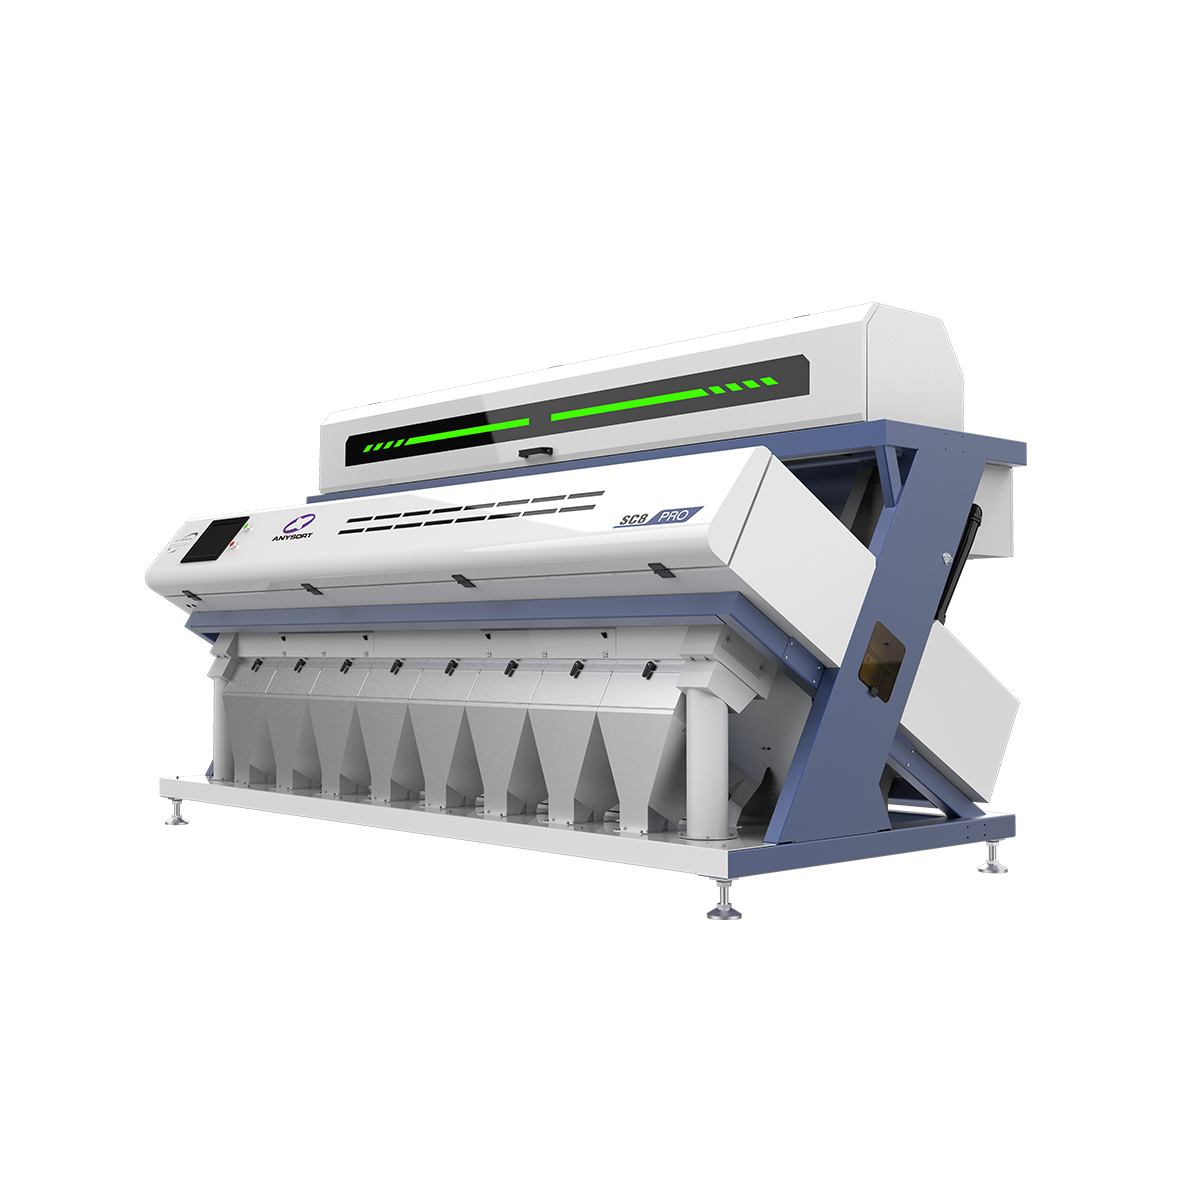
Der Markt für optische Sortiermaschinen stellt eine transformative Technologie dar, die Materialsortier- und Klassifizierungsprozesse in zahlreichen Branchen revolutioniert. Eine Lösung für den Markt für optische Sortiermaschinen nutzt fortschrittliche Bildgebungs- und Sensortechnologie, um Materialien anhand von Farbe, Größe, Form und Zusammensetzung mit außergewöhnlicher Präzision und Geschwindigkeit zu erkennen, zu analysieren und zu trennen. Diese intelligenten Maschinen setzen hochentwickelte Algorithmen sowie Echtzeitverarbeitungskapazitäten ein, um Verunreinigungen, Fehler und Abweichungen zu identifizieren, die menschliche Bediener möglicherweise übersehen würden. Systeme für den Markt für optische Sortiermaschinen arbeiten, indem sie Produkte scannen, die sich mit hoher Geschwindigkeit auf Förderbändern bewegen. Mehrere Kameras und Sensoren erfassen detaillierte Bilder aus verschiedenen Blickwinkeln, während künstliche Intelligenz diese Daten augenblicklich verarbeitet. Das System löst daraufhin pneumatische oder mechanische Aussortiermechanismen aus, um unerwünschte Gegenstände mit bemerkenswerter Genauigkeit zu entfernen. Diese Technologie für den Markt für optische Sortiermaschinen findet breite Anwendung in der Lebensmittelverarbeitung, im Recycling, im Bergbau, in der Landwirtschaft und in der Fertigung. Zu den zentralen technologischen Merkmalen zählen hochauflösende Bildgebungssysteme, multispektrale Sensoren, maschinelle Lernalgorithmen sowie schnelle Reaktionsmechanismen. Der Markt für optische Sortiermaschinen zeichnet sich durch bemerkenswerte Vielseitigkeit aus und verarbeitet alles von Getreide und Nüssen bis hin zu Kunststoffen und Mineralien. Moderne Geräte für den Markt für optische Sortiermaschinen integrieren sich nahtlos in bestehende Produktionslinien und bieten flexible Konfigurationen für unterschiedliche betriebliche Anforderungen. Diese kontinuierliche Innovation innerhalb des Marktes für optische Sortiermaschinen gewährleistet Unternehmen nachhaltige Wettbewerbsvorteile und trägt signifikant zur Verbesserung der Produktqualität sowie der betrieblichen Effizienz bei.

Neue Produkte

Der Markt für optische Sortiersysteme bietet erhebliche praktische Vorteile, die die Geschäftsergebnisse und die Kundenzufriedenheit unmittelbar verbessern. Durch die Automatisierung des Sortiervorgangs senken Unternehmen die Personalkosten deutlich und minimieren zugleich menschliche Fehler bei der Materialklassifizierung. Diese Automatisierung führt zu höheren Verarbeitungsgeschwindigkeiten, sodass Anlagen größere Mengen bewältigen können, ohne dass die Personalkosten entsprechend steigen. Zu den betrieblichen Vorteilen einer Lösung aus dem Markt für optische Sortiersysteme zählen eine verbesserte Produktkonsistenz und eine zuverlässige Qualitätssicherung. Solche Systeme erkennen fehlerhafte Artikel frühzeitig und entfernen sie, bevor sie beim Endverbraucher ankommen – so wird der Markenruf geschützt und haftungsrechtliche Risiken verringert. Die Technologie des Marktes für optische Sortiersysteme ermöglicht es Unternehmen, wertvolle Materialien zurückzugewinnen, die bei manueller Sortierung möglicherweise übersehen würden, wodurch sich die Einnahmen aus Abfallströmen effektiv erhöhen. Die breite Anwendbarkeit stellt einen weiteren überzeugenden Vorteil dar: Ob landwirtschaftliche Erzeugnisse, Recyclingmaterialien oder industriell gefertigte Güter – diese Systeme passen sich vielfältigen Anforderungen an. Lebensmittelverarbeiter profitieren von der Erkennung von Kontaminationen, die die Sicherheit der Verbraucher gewährleistet; Recyclinganlagen hingegen steigern durch präzise Trennung die Reinheit und damit den Marktwert ihrer Materialien. Entscheidungsrelevanter Produktkontext zeigt, dass die Investition in optische Sortiersysteme eine schnelle Amortisation durch gesteigerte Durchsatzleistung und geringeren Ausschuss ermöglicht. Energiesparender Betrieb reduziert gleichzeitig Umweltbelastung und Betriebskosten. Die Technologie des Marktes für optische Sortiersysteme liefert Echtzeit-Datenanalysen, sodass Betreiber Leistungskennzahlen kontinuierlich überwachen und Prozesse laufend optimieren können. Hohe Langzeitzuverlässigkeit sowie geringer Wartungsaufwand machen diese Systeme wirtschaftlich attraktiv und sichern Unternehmen nachhaltige Wettbewerbsvorteile – stets unter Einhaltung strenger Qualitätsstandards im gesamten Betrieb.

Praktische Tipps

Wie können Reis-Farbsortiermaschinen die Kornqualität verbessern?

08

Aug

Wie können Reis-Farbsortiermaschinen die Kornqualität verbessern?

Reis-Farbsortiermaschinen stellen eine transformative Technologie in der modernen Getreideverarbeitung dar und verändern grundlegend, wie Erzeuger die Qualität ihres Reisertrags bewahren und steigern. Durch den Einsatz fortschrittlicher optischer Scanning-Technologie und künstlicher Intelligenz erkennt eine Reis-...
MEHR ANZEIGEN
Wie hoch sind die Kosten für eine Farbsortiermaschine?

12

Aug

Wie hoch sind die Kosten für eine Farbsortiermaschine?

Das Verständnis der erforderlichen Investition für eine Farbsortiermaschine ist für Unternehmen in den Bereichen Landwirtschaft, Lebensmittelverarbeitung und Recycling unerlässlich. Die Kosten für eine Farbsortiermaschine variieren erheblich je nach Kapazität und technologischem Fortschrittsgrad,...
MEHR ANZEIGEN
Wie erkennt die optische Sortiertechnologie fehlerhafte Reiskörner?

22

Aug

Wie erkennt die optische Sortiertechnologie fehlerhafte Reiskörner?

Moderne Reisverarbeitung erfordert Präzision und Konsistenz, weshalb das Verständnis der Erkennungsmechanismen hinter fortschrittlichen Geräten für Produzenten unerlässlich geworden ist. Ein Reis-Farbsortierer stellt eine der bedeutendsten technologischen Fortschritte dar…
MEHR ANZEIGEN
Wie verbessern Farbsortiergeräte die Produktqualität?

26

Aug

Wie verbessern Farbsortiergeräte die Produktqualität?

Die Produktqualität stellt einen entscheidenden Differenzierungsfaktor in wettbewerbsintensiven Industriemärkten dar; konsistente Qualität im Großmaßstab erfordert mehr als nur manuelle Überwachung. Ein Farbsortiergerät zählt zu den effektivsten Technologien zur Erkennung und Entfernung...
MEHR ANZEIGEN

Kostenloses Angebot anfordern

Unser Vertreter wird Sie in Kürze kontaktieren.
Erforderliches Produkt
Name
E-Mail
WhatsApp
Nachricht
0/1000

markt für optische Sortiermaschinen

Advanced Imaging and Sensor Integration

Advanced Imaging and Sensor Integration

Der Markt für optische Sortiermaschinen überzeugt durch hochmoderne Bildgebungstechnologie, die umfassende Produktinformationen mit außergewöhnlicher Präzision erfasst. Mehrere hochauflösende Kameras scannen Materialien gleichzeitig aus verschiedenen Blickwinkeln und erstellen detaillierte dreidimensionale Profile. Diese Sensoren erkennen minimale Unterschiede in Farbe, Struktur und Zusammensetzung, die menschlichen Inspektoren unsichtbar blieben. Multispektrale Bildgebungsfunktionen im Bereich optischer Sortiermaschinen reichen über sichtbares Licht hinaus und identifizieren innere Qualitätsmerkmale sowie versteckte Fehler. Infrarotsensoren erfassen Temperaturschwankungen, die auf Verderb oder Beschädigung hinweisen, während Röntgentechnologie undurchsichtige Materialien durchdringt, um die innere Struktur zu bewerten. Systeme für optische Sortiermaschinen verarbeiten Millionen von Datensätzen pro Sekunde und gewährleisten so, dass kein Produkt einer gründlichen Prüfung entgeht. Diese technologische Raffinesse ermöglicht es dem Markt für optische Sortiermaschinen, Erkennungsraten für Kontaminationen mit einer Genauigkeit von über 99 Prozent zu erreichen. Die Echtzeit-Bildverarbeitung in Kombination mit ausgefeilten Algorithmen führt zu Sortierentscheidungen innerhalb von Millisekunden – wodurch die Geschwindigkeit der Fertigungsstraßen erhalten bleibt und gleichzeitig höchste Qualität garantiert wird. Die Integration künstlicher Intelligenz verbessert die Genauigkeit kontinuierlich durch maschinelles Lernen.
Effizienz und Kostenreduzierung

Effizienz und Kostenreduzierung

Die Investition in den Markt für optische Sortieranlagen generiert unmittelbare finanzielle Erträge durch dramatische Effizienzsteigerungen. Die automatisierte Sortierung eliminiert die Kosten für manuelle Arbeitskräfte und verarbeitet Materialmengen, die sonst umfangreiche Personalressourcen erfordern würden. Der Markt für optische Sortieranlagen senkt die Betriebskosten durch verkürzte Sortierzeiten und erhöhte Durchsatzkapazität, sodass Anlagen eine höhere Ausbringung mit bestehender Infrastruktur erreichen können. Die Abfallreduktion stellt einen entscheidenden finanziellen Vorteil des Marktes für optische Sortieranlagen dar. Durch die präzise Identifizierung wertvoller Materialien in Abfallströmen können Unternehmen Produkte zurückgewinnen, die zuvor aussortiert wurden. Diese Fähigkeit verwandelt das Abfallmanagement von einer Kostenstelle in eine Gewinnstelle. Der Markt für optische Sortieranlagen ermöglicht Recyclinganlagen, höhere Reinheitsstandards für Materialien zu erreichen und so Prämienpreise auf Rohstoffmärkten zu erzielen. Die Energieeffizienz stärkt zudem die wirtschaftliche Argumentation für die Einführung optischer Sortieranlagen. Moderne Systeme optimieren den Stromverbrauch bei gleichbleibend hoher Leistung und reduzieren die Betriebskosten der Anlagen erheblich. Der Markt für optische Sortieranlagen liefert vorhersehbare Kosteneinsparungen durch weniger Nacharbeit, weniger Produkt-Rückrufe und keine Kundenbeschwerden im Zusammenhang mit Qualitätsproblemen. Eine verlängerte Lebensdauer der Geräte minimiert die Kosten für Ersatzinvestitionen, maximiert den langfristigen Anlagenwert und sichert nachhaltige Wettbewerbsfähigkeit.
Präzise Qualitätskontrolle und Sicherheitsgarantie

Präzise Qualitätskontrolle und Sicherheitsgarantie

Der Markt für optische Sortierer verändert die Qualitätskontrolle grundlegend, indem er objektive und konsistente Bewertungsstandards einführt. Im Gegensatz zur subjektiven menschlichen Beurteilung wendet die Technologie des Marktes für optische Sortierer bei jedem Produkt identische Kriterien an und gewährleistet so einheitliche Qualitätsausgänge. Diese Konsistenz stärkt den Markennamen, da Kunden stets vorhersehbare Produktexzellenz erhalten. Die Lebensmittelsicherheit stellt eine zentrale Herausforderung dar, die der Markt für optische Sortierer hervorragend bewältigt. Die Erkennung von Kontaminationen verhindert, dass gefährliche Fremdstoffe Verbraucher erreichen, und schützt damit sowohl die öffentliche Gesundheit als auch das Haftungsrisiko des Unternehmens. Der Markt für optische Sortierer identifiziert natürliche Fehler, Verarbeitungsunregelmäßigkeiten sowie Anzeichen von Verderb, noch bevor Produkte in den Handel gelangen, und sichert so strenge Sicherheitsstandards während der gesamten Produktion. Die durch Systeme des Marktes für optische Sortierer bereitgestellte Compliance-Dokumentation erzeugt transparente Audit-Trails, die regulatorische Anforderungen erfüllen. Betriebe, die im Rahmen der Technologie des Marktes für optische Sortierer arbeiten, demonstrieren ihr Engagement für Qualitätssicherung und Verbraucherschutz. Diese technologische Grundlage ermöglicht es Unternehmen, internationale Standards zuverlässig einzuhalten und Kunden dokumentierten Nachweis rigoroser Qualitätsprotokolle sowie Sicherheitsmaßnahmen über den gesamten Produktionsprozess hinweg zu liefern.

Kostenloses Angebot anfordern

Unser Vertreter wird Sie in Kürze kontaktieren.
Erforderliches Produkt
Name
E-Mail
WhatsApp
Nachricht
0/1000

Urheberrecht © 2026 Anhui Jiexun Optoelectronic Technology Co., Ltd. Alle Rechte vorbehalten.  -  Datenschutzrichtlinie