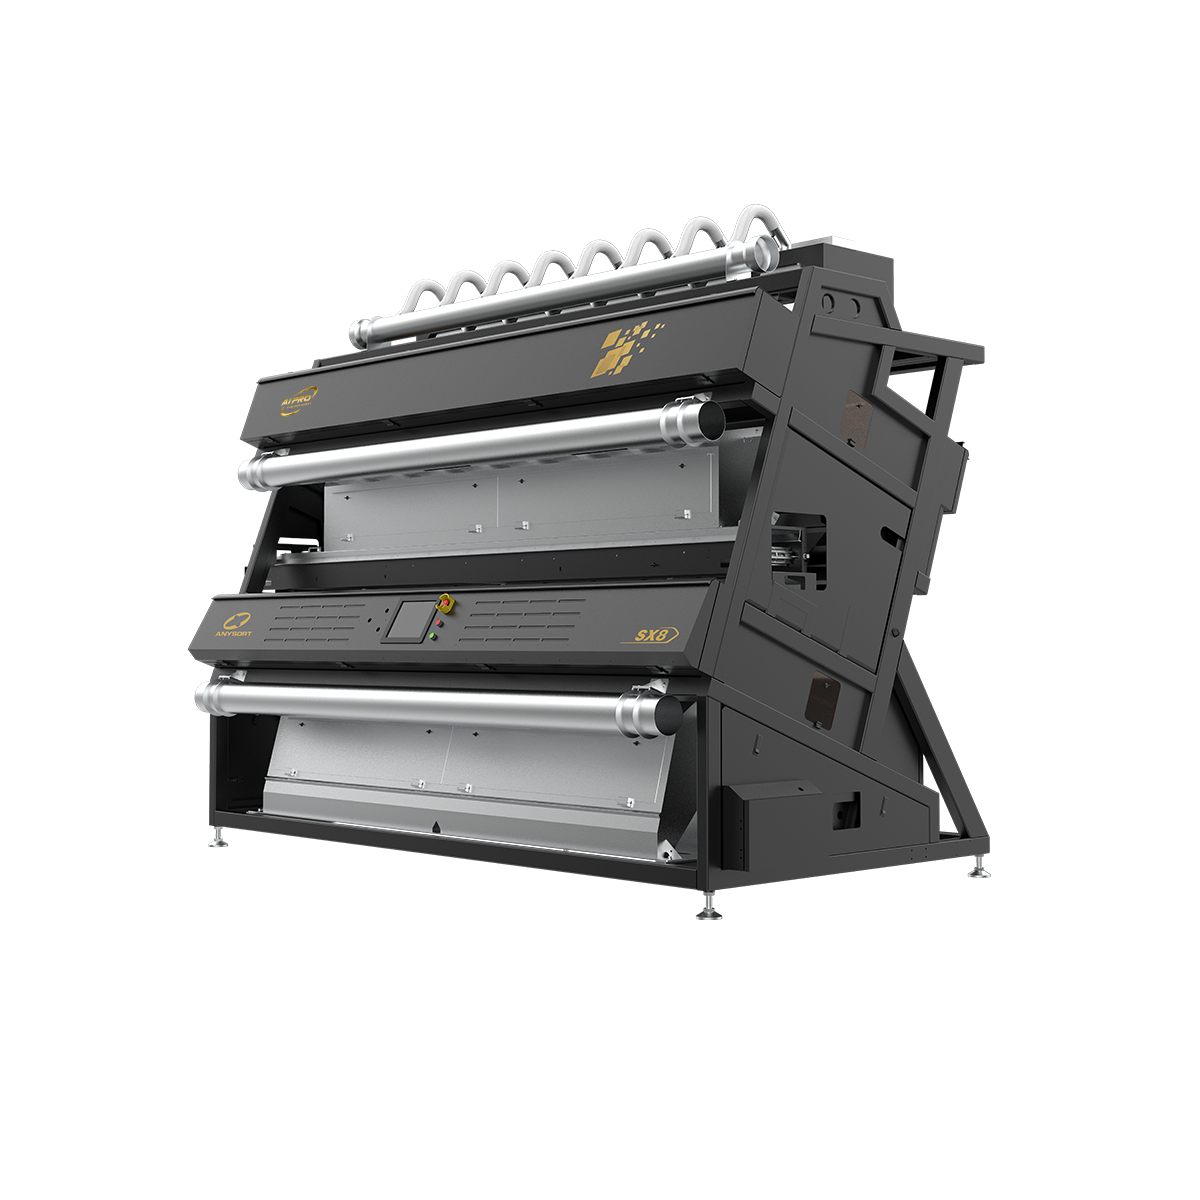
optisk sorteringsteknologi
Optisk sorteringsteknologi representerer en revolusjonerende fremgang i materialseparasjons- og kvalitetskontrollsystemer. Denne innovative teknologien bruker avanserte optiske sensorer og kunstig intelligens for å identifisere og sortere materialer basert på deres fysiske og kjemiske egenskaper med eksepsjonell nøyaktighet. Optisk sorteringsteknologi fungerer ved å ta opp høyoppløselige bilder av enkelte partikler eller produkter mens de beveger seg langs et transportbånd, og deretter analysere disse bildene i sanntid for å gjøre øyeblikkelige sorteringsbeslutninger. Kjernefunksjonaliteten til optisk sorteringsteknologi innebär å oppdage fargevariasjoner, størrelsesforskjeller, formuregelmessigheter og forskjeller i materialekomposisjon som menneskelige operatører kanskje ikke legger merke til. Moderne optisk sorteringsteknologi inkluderer multispektral bildebehandling, nær-infrarød deteksjon og maskinlæringsalgoritmer for å oppnå sorternøyaktighetsrater på over 99 prosent. Disse systemene behandler flere tusen gjenstander per minutt, noe som gjør optisk sorteringsteknologi ideell for industrielle applikasjoner med høy volumproduksjon. Teknologiske egenskaper ved optisk sorteringsteknologi inkluderer rask behandlingshastighet, ikke-destruktiv analyse og automatiserte utkastmekanismer som fjerner uønskede materialer øyeblikkelig. Optisk sorteringsteknologi har bred anvendelse i mange industrier, blant annet matprosessering, gjenvinningsanlegg, gruvedrift, farmasøytisk produksjon og landbruk. Uansett om det gjelder sortering av landbruksprodukter etter kvalitet, fjerning av forurensninger fra gjenvunnet materiale eller sikring av konsekvent kvalitet i farmasøytiske produkter, leverer optisk sorteringsteknologi pålitelig ytelse. Integrering av optisk sorteringsteknologi i produksjonslinjer forbedrer produktkvalitet, reduserer avfall og øker driftseffektiviteten, noe som gjør den til et avgjørende verktøy for moderne produksjon og prosessering.

 EN