Quality Sorting: Advanced Product Inspection

All Categories

quality sorting

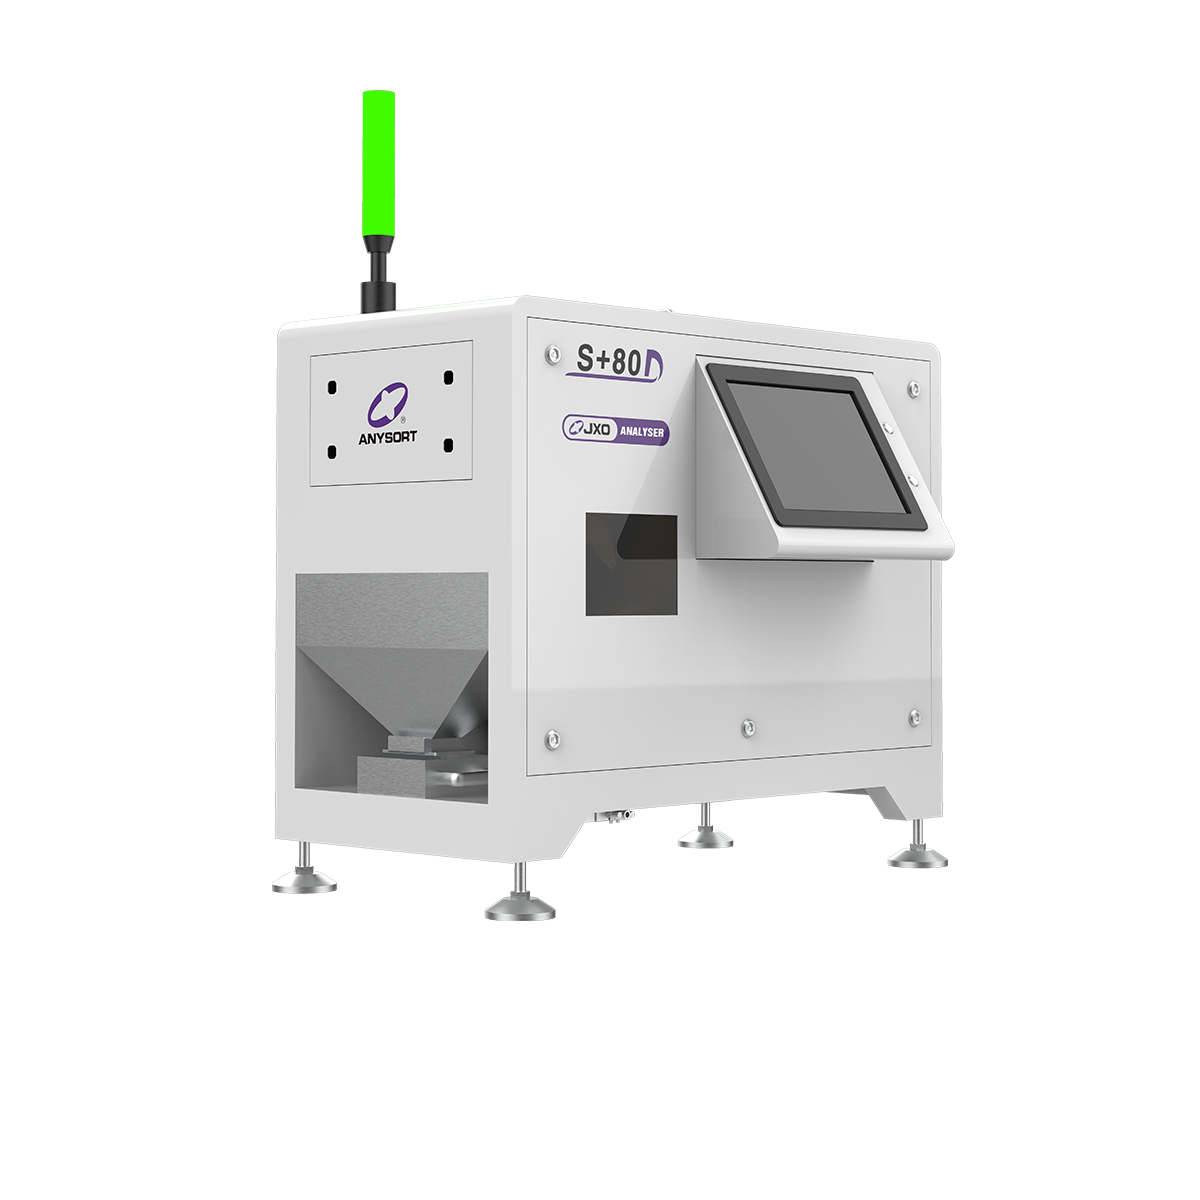
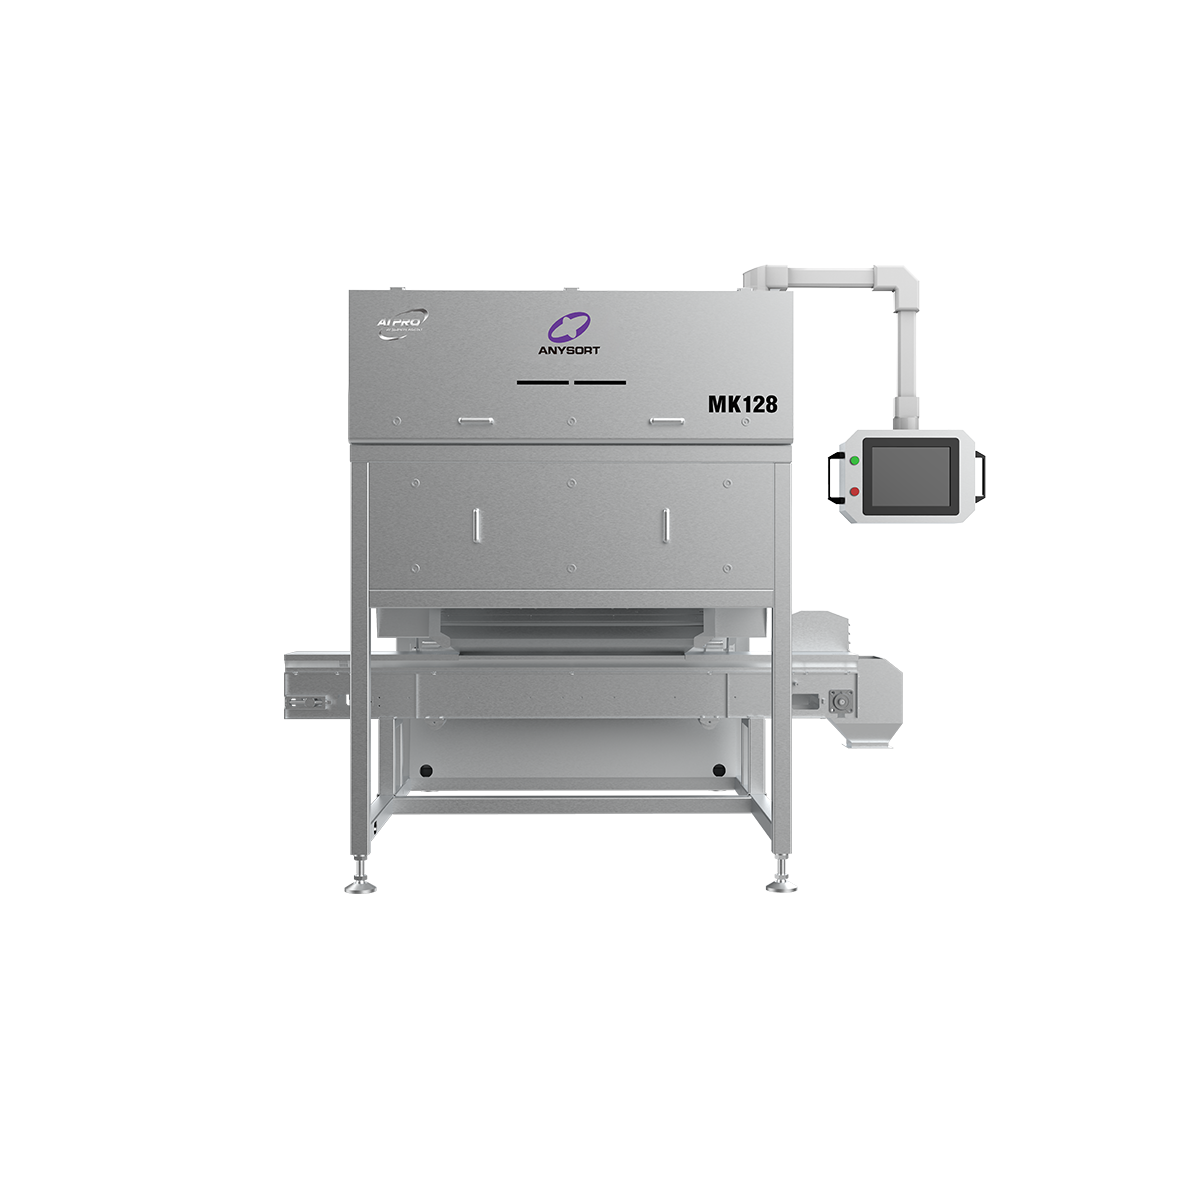
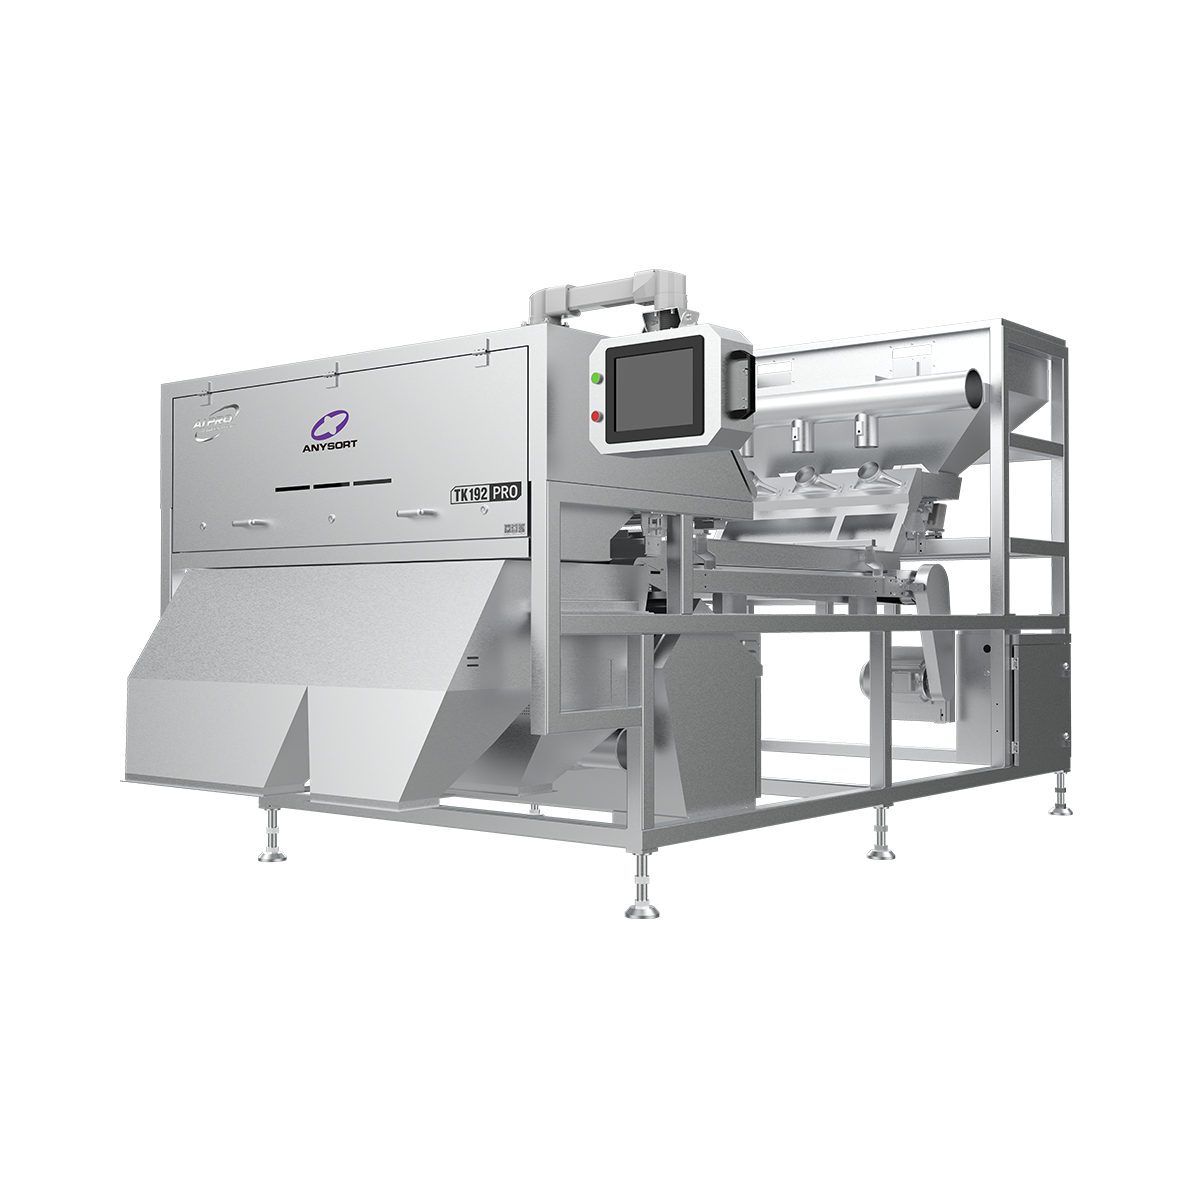
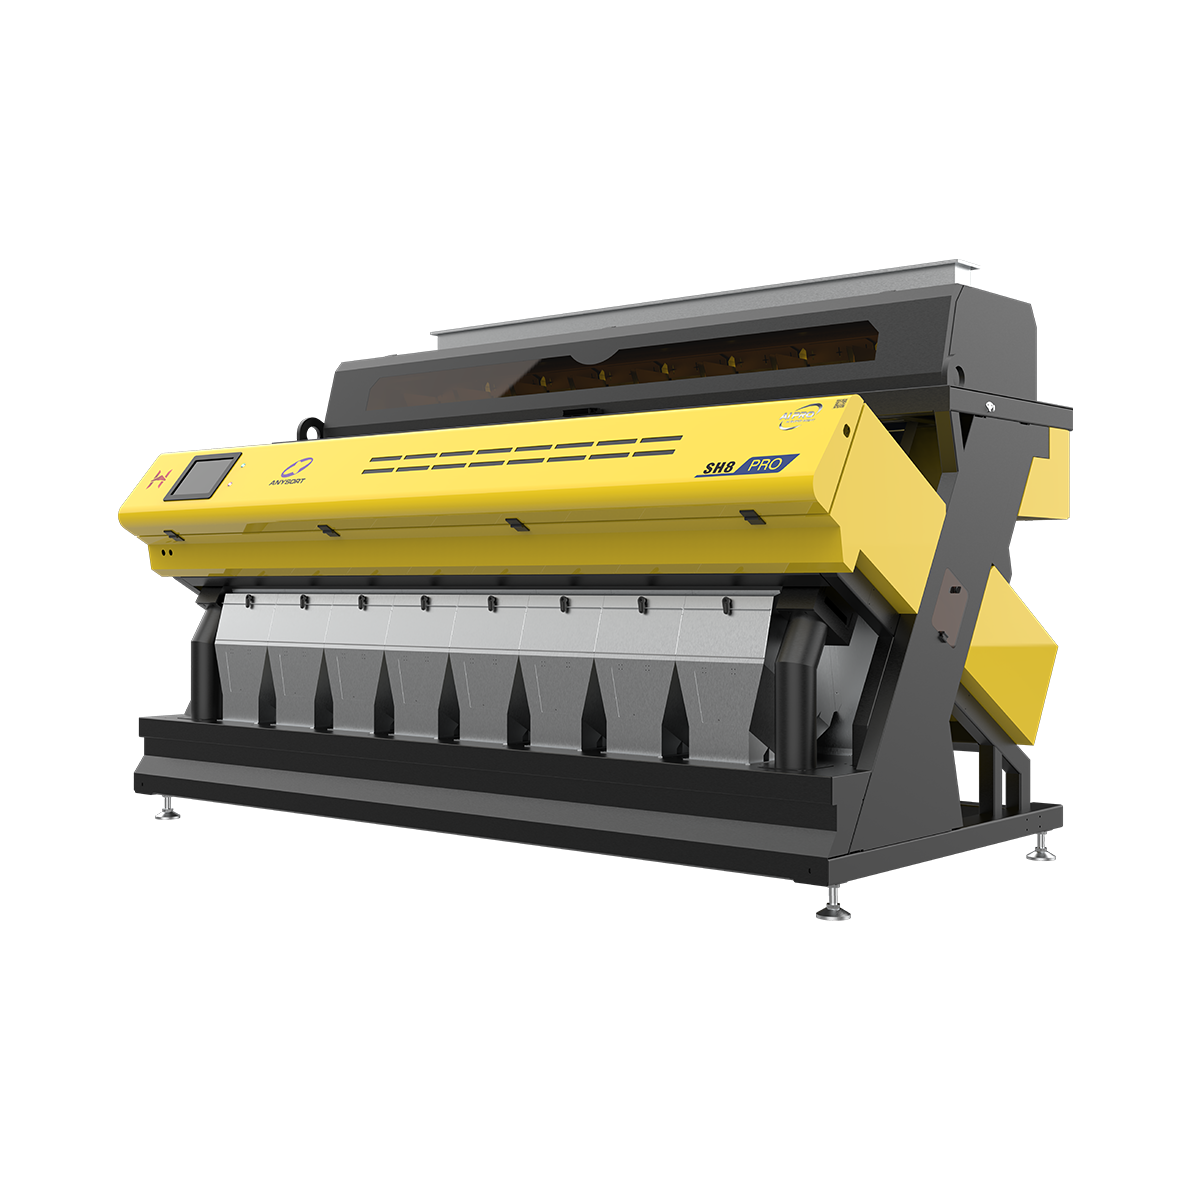
Quality sorting represents an advanced technological solution designed to identify, classify, and separate products based on specific quality parameters and standards. This automated process uses sophisticated sensors, imaging systems, and artificial intelligence to evaluate items in real-time, ensuring only products meeting predetermined specifications reach consumers. The quality sorting system functions by analyzing multiple characteristics including color, size, shape, defects, and composition. Modern quality sorting equipment integrates machine vision technology with precise mechanical mechanisms to deliver consistent, reliable results across various industries. Quality sorting operates through several technological features that enhance accuracy and efficiency. Advanced cameras capture detailed images of each product, while dedicated software algorithms process visual data instantaneously. Machine learning capabilities enable the system to adapt and improve sorting accuracy over time. Pneumatic ejection systems remove non-conforming items with precision timing. Quality sorting finds extensive applications across food processing, pharmaceutical manufacturing, recycling operations, and agricultural sectors. In food industries, quality sorting inspects vegetables, fruits, grains, and nuts for contamination, discoloration, and damage. Pharmaceutical companies employ quality sorting to verify tablet integrity, correct dosing, and packaging accuracy. Recycling facilities utilize quality sorting to separate materials by composition and contamination level. Manufacturing plants integrate quality sorting into production lines to maintain consistent product quality and reduce defective items reaching customers. The technology continuously monitors production output, flagging anomalies and maintaining quality standards throughout operational processes. Quality sorting delivers measurable improvements in production efficiency and product consistency.

New Product Releases

Quality sorting delivers substantial operational benefits that directly impact your bottom line and customer satisfaction. This technology eliminates manual inspection work, reducing labor costs while increasing inspection speed dramatically. Your team can focus on strategic tasks instead of repetitive quality checks, boosting overall productivity. Quality sorting systems work continuously without fatigue, maintaining consistent evaluation standards throughout extended production runs. The accuracy of quality sorting exceeds human capabilities significantly, catching defects that manual inspectors might miss due to fatigue or oversight. This precision directly reduces waste and product recalls, protecting your brand reputation. Implementing quality sorting provides immediate financial returns through decreased scrap rates and improved yields. Your customers receive superior products consistently, building trust and loyalty. Quality sorting adapts to your specific requirements, whether you prioritize removing contamination, size variation, or cosmetic imperfections. The flexibility of quality sorting technology works across multiple product types without requiring complete system redesign. Operational suitability varies by application, but quality sorting proves valuable whenever consistent product quality matters. Food manufacturers benefit from enhanced food safety, pharmaceutical companies achieve regulatory compliance more reliably, and recyclers improve material purity significantly. Quality sorting provides decision-useful context by offering real-time data on production quality trends. You gain actionable insights into failure patterns, allowing proactive adjustments before problems escalate. Integration with your existing production infrastructure happens seamlessly, minimizing disruption during implementation. The return on investment from quality sorting typically materializes within months, transforming quality assurance from a cost center into a profit-generating operation that protects revenue and strengthens market position.

Practical Tips

What Factors Affect Tea Color Sorter Performance and Accuracy?

05

Aug

What Factors Affect Tea Color Sorter Performance and Accuracy?

The precision of a tea color sorter directly determines the quality consistency of finished tea products. Understanding the factors that influence tea color sorter performance and accuracy is essential for tea processors seeking to maintain competiti...
View More
How Does Nuts Sorter Technology Ensure Quality?

19

Aug

How Does Nuts Sorter Technology Ensure Quality?

The global nuts processing industry relies on precision and consistency to meet strict quality standards and regulatory requirements. A nuts sorter has become indispensable for processors seeking to eliminate defects, contaminants, and substandard pr...
View More
How Do Color Sorters Improve Product Quality?

26

Aug

How Do Color Sorters Improve Product Quality?

Product quality stands as a critical differentiator in competitive industrial markets, and achieving consistency at scale requires more than manual oversight. A color sorter represents one of the most effective technologies for identifying and removi...
View More
Top AI Color Sorter Manufacturers in China (2026)

30

Aug

Top AI Color Sorter Manufacturers in China (2026)

The global demand for precision sorting technology has surged dramatically, with color sorter machine manufacturers in China leading innovation across agricultural and industrial sectors. Chinese color sorter machine manufacturers have established th...
View More

Get a Free Quote

Our representative will contact you soon.
Required Product
Name
Email
WhatsApp
Message
0/1000

quality sorting

Precision Detection Technology

Precision Detection Technology

Quality sorting employs cutting-edge machine vision systems combined with artificial intelligence algorithms that detect even minute product imperfections invisible to human inspectors. This precision detection technology analyzes hundreds of products per minute, evaluating multiple quality parameters simultaneously. The value delivered through such precision is substantial—your defect escape rate plummets dramatically, protecting customers from receiving substandard products. Quality sorting's advanced sensors capture detailed spectral data, allowing detection of internal contamination, structural weaknesses, and composition variations. This technological capability proves invaluable in sectors where product quality directly impacts safety, such as pharmaceuticals and food processing. The system learns continuously from each inspection cycle, improving detection accuracy progressively. Machine learning algorithms refine sorting parameters based on real production data, ensuring quality sorting remains optimized for your specific product characteristics and quality standards. Industries relying on strict quality compliance find quality sorting indispensable for maintaining regulatory certifications and customer trust consistently.
Real-Time Production Monitoring

Real-Time Production Monitoring

Quality sorting systems provide continuous real-time feedback on production quality, generating actionable data that transforms how you manage manufacturing operations. Every product passes through intelligent evaluation, creating comprehensive quality records automatically. This real-time capability enables immediate problem identification before large batches accumulate substandard items. Your production managers receive instant alerts when quality metrics drift from specifications, allowing swift corrective actions. Quality sorting's data collection capabilities establish quality baselines, track performance trends, and identify systemic issues affecting product consistency. The information gathered through quality sorting supports root cause analysis, helping you address underlying production problems rather than simply removing defects. Integration with your management systems means quality sorting data flows directly into dashboards and reporting systems. This transparency promotes accountability throughout your organization and facilitates informed decision-making. Real-time monitoring through quality sorting reduces downtime significantly by catching equipment degradation early, before it impacts large production volumes negatively.
Scalable Automation Solution

Scalable Automation Solution

Quality sorting technology scales effortlessly from modest production facilities to high-volume manufacturing environments, adapting seamlessly to your operational needs. Whether processing thousands or millions of items daily, quality sorting maintains consistent performance without quality degradation. Scalability makes quality sorting appropriate for growing businesses seeking sustainable competitive advantages. You implement quality sorting incrementally, starting with critical production lines before expanding system coverage. This flexibility minimizes initial capital requirements while maximizing early returns on investment. Quality sorting's modular design allows configuration adjustments as product specifications change or production volumes fluctuate. Your investment protects itself through years of service, as quality sorting systems accommodate technology updates and capability enhancements. The scalability of quality sorting means small manufacturers access professional-grade quality assurance previously available only to large corporations. This democratization of advanced quality technology levels competitive playing fields, enabling smaller players to compete effectively against established industry leaders.

Get a Free Quote

Our representative will contact you soon.
Required Product
Name
Email
WhatsApp
Message
0/1000

Copyright © 2026 Anhui Jiexun Optoelectronic Technology Co., Ltd. All rights reserved.  -  Privacy policy