clasificación de calidad
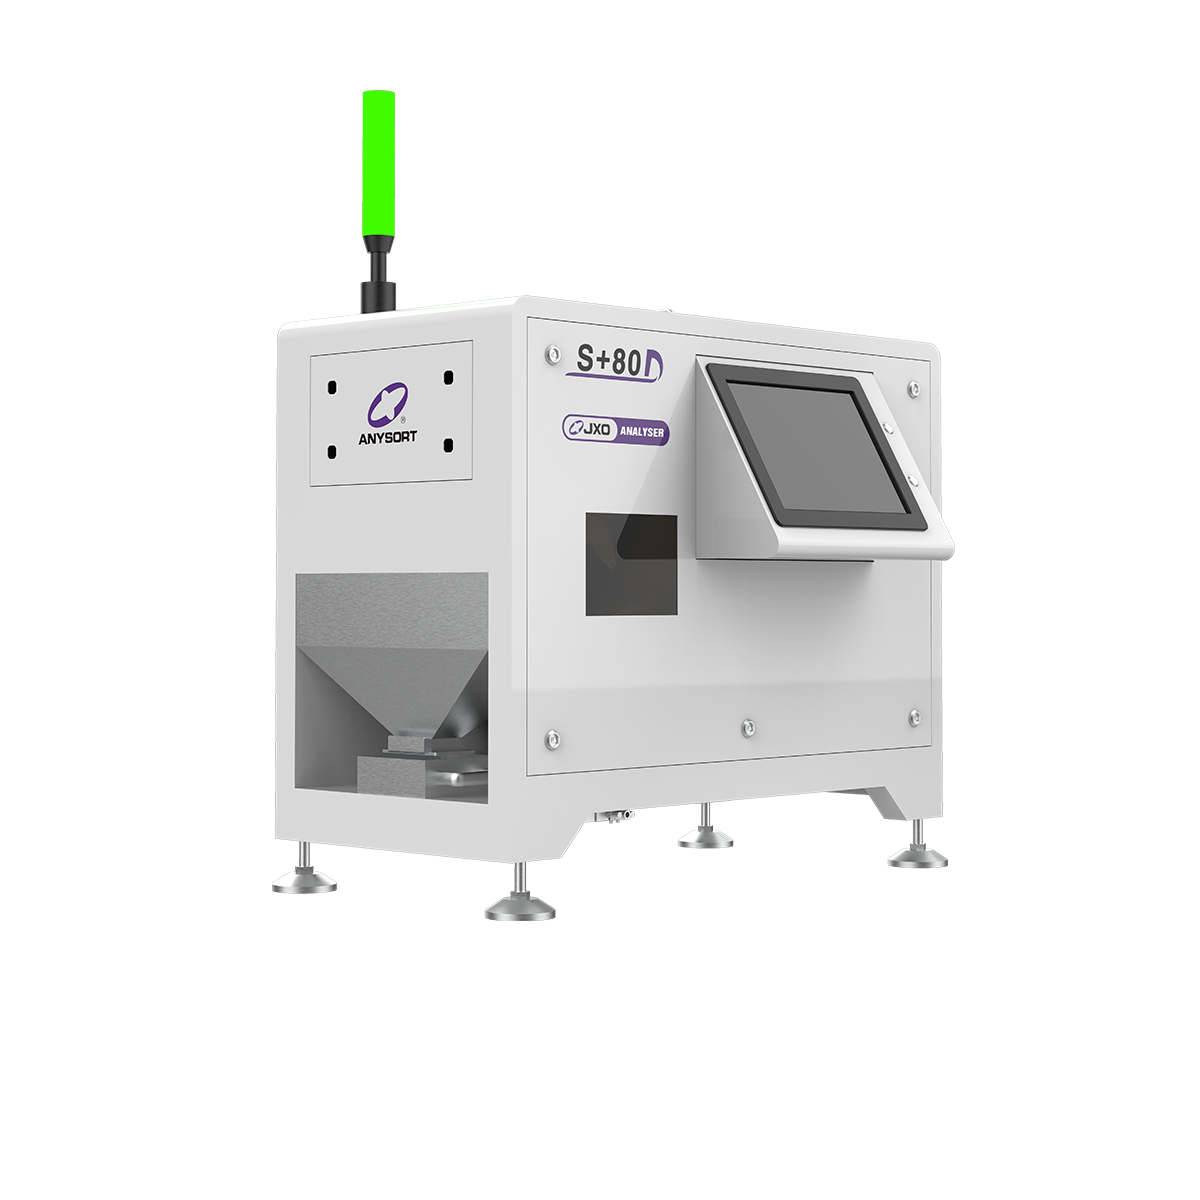
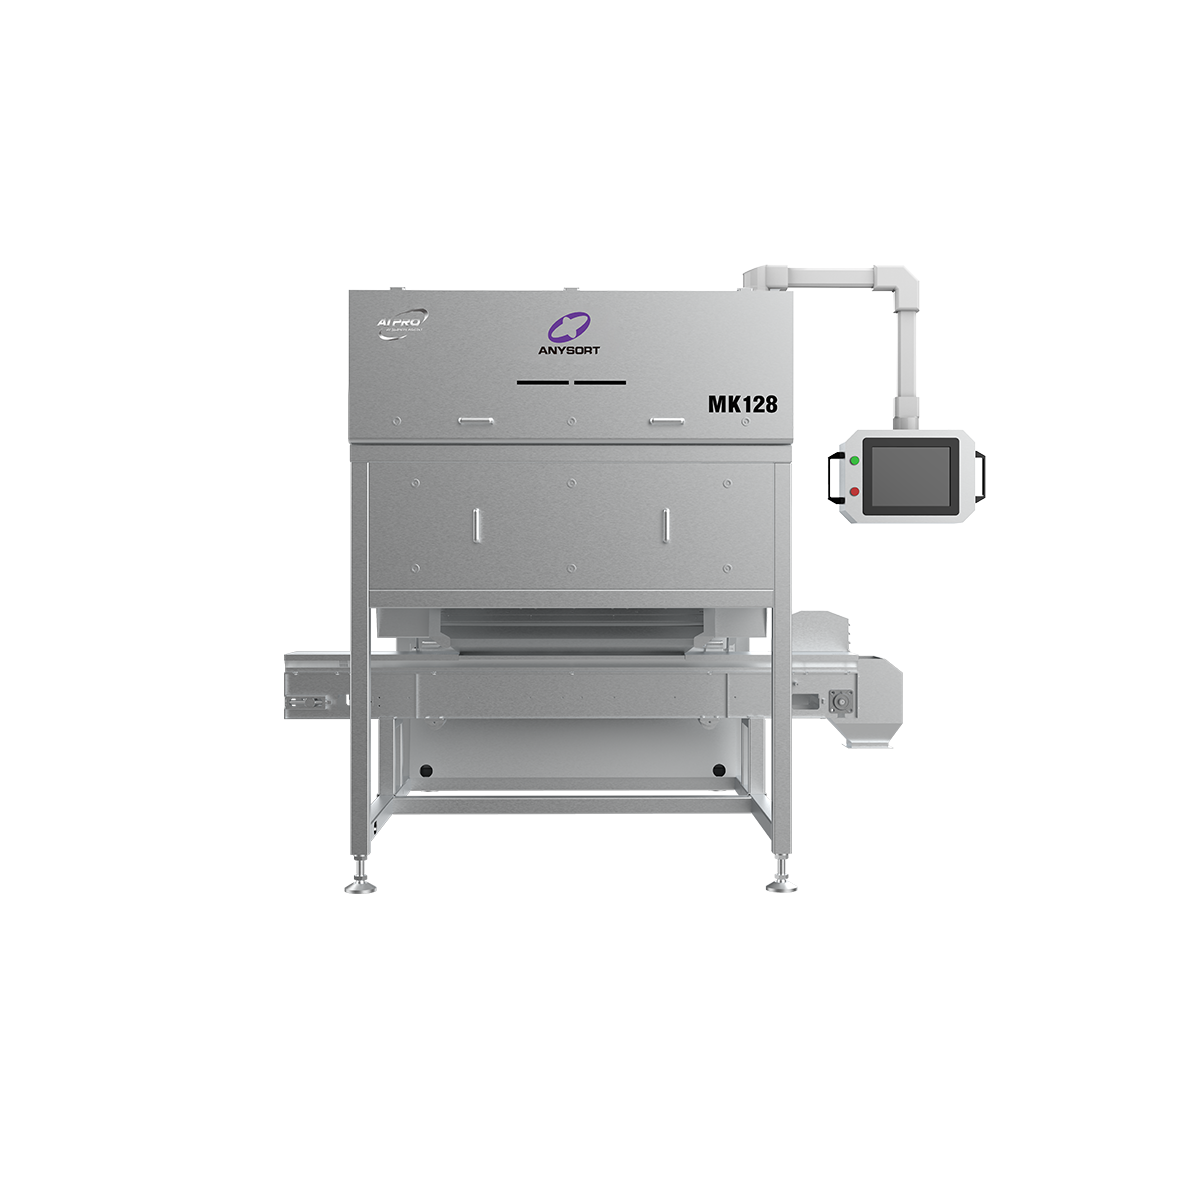
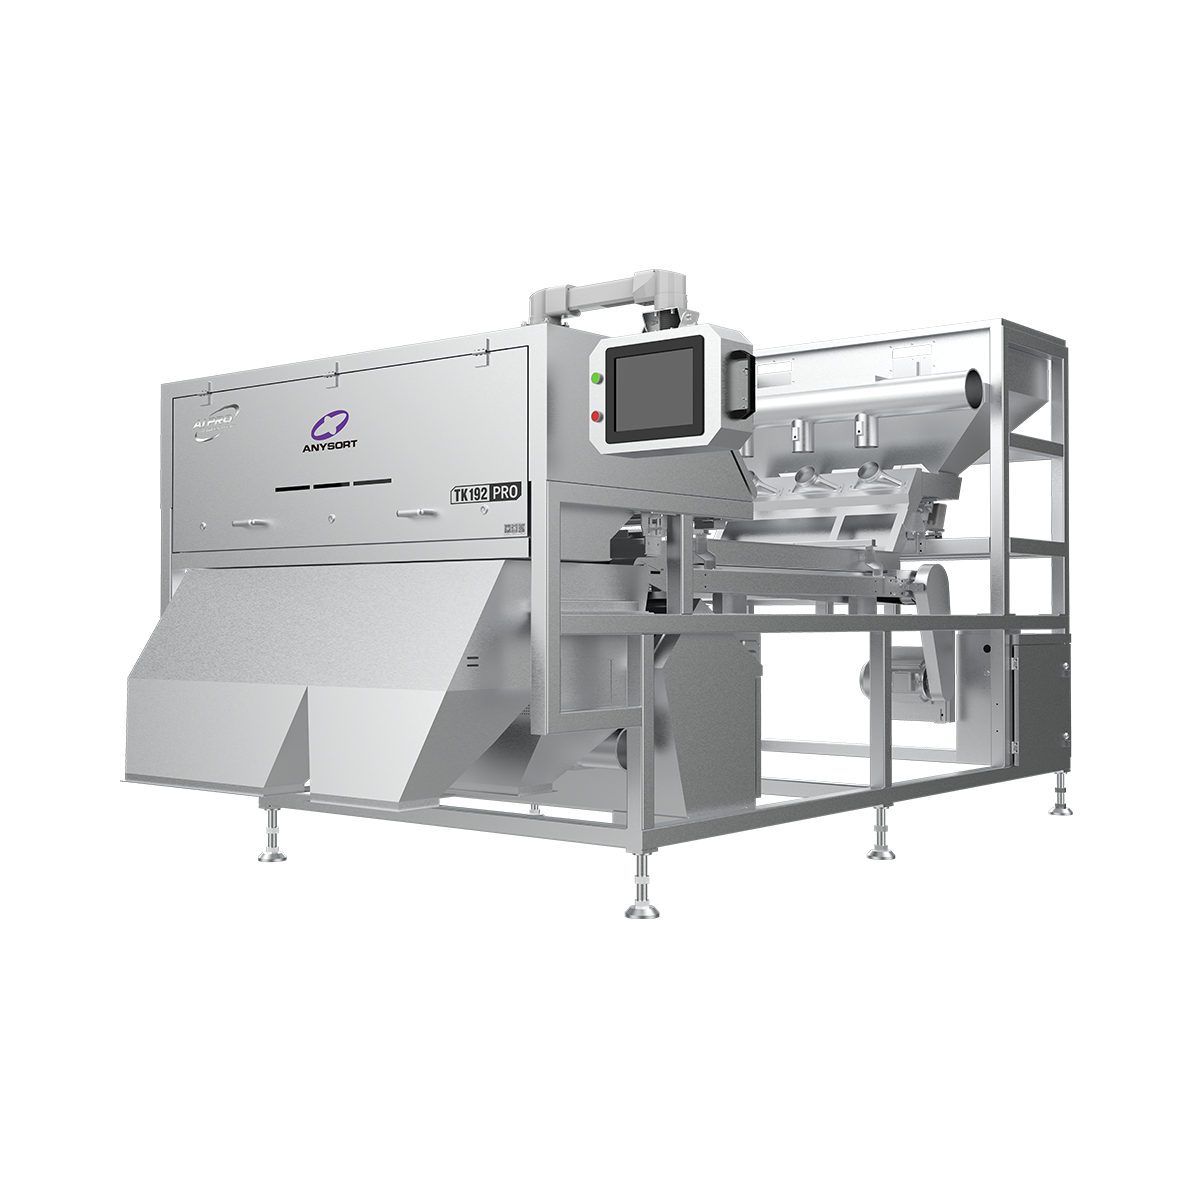
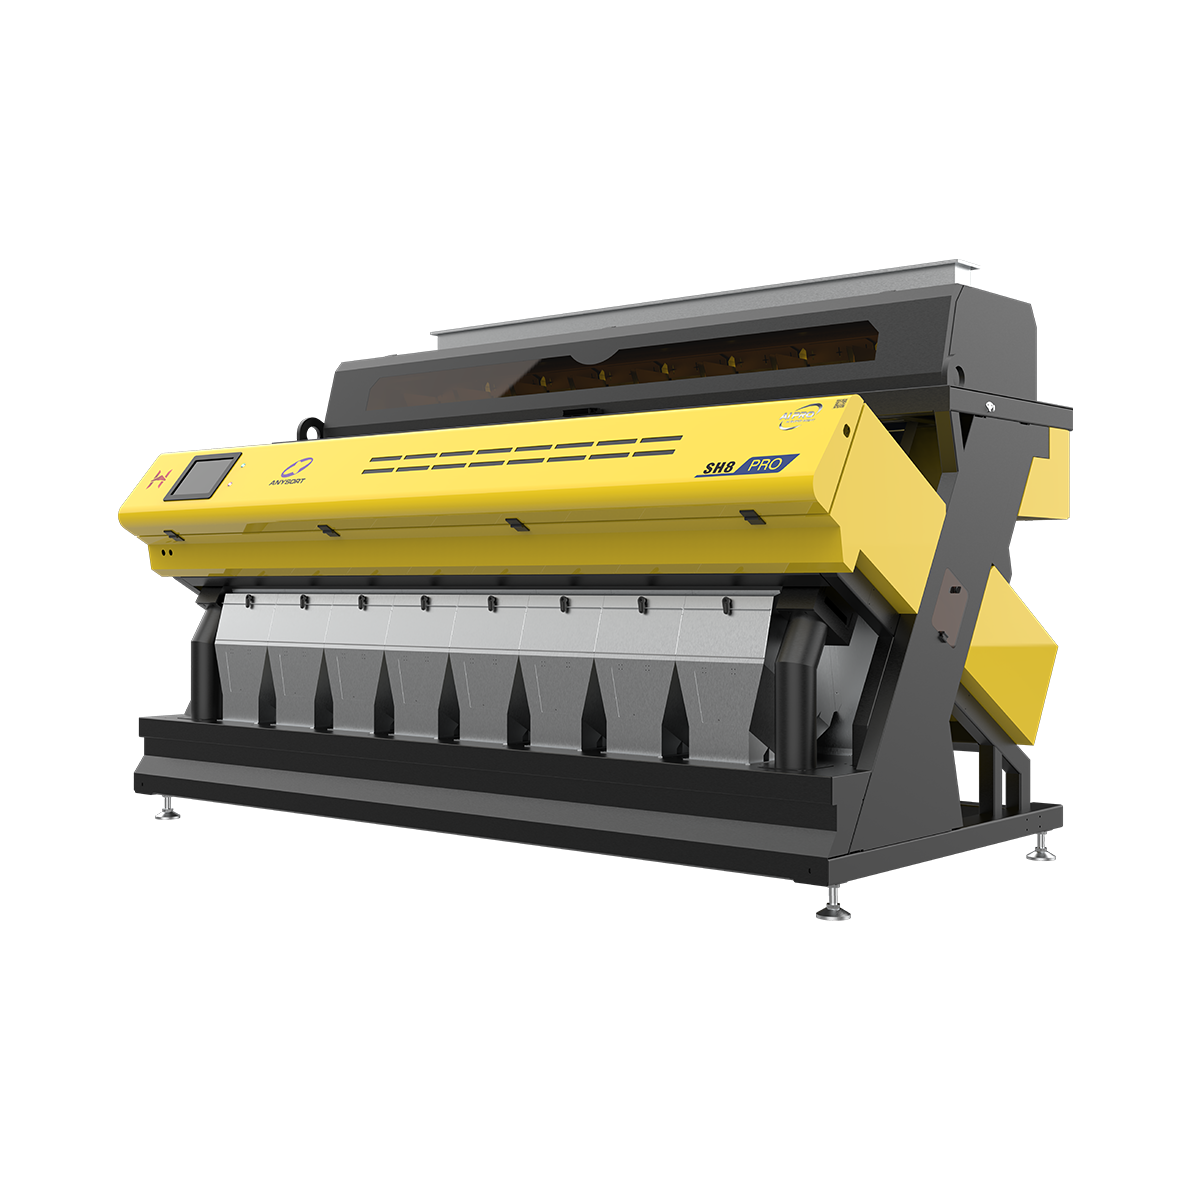
La clasificación por calidad representa una solución tecnológica avanzada diseñada para identificar, clasificar y separar productos según parámetros y estándares específicos de calidad. Este proceso automatizado emplea sensores sofisticados, sistemas de imagen e inteligencia artificial para evaluar artículos en tiempo real, garantizando que únicamente los productos que cumplen con las especificaciones preestablecidas lleguen a los consumidores. El sistema de clasificación por calidad funciona analizando múltiples características, como color, tamaño, forma, defectos y composición. Los equipos modernos de clasificación por calidad integran tecnología de visión artificial con mecanismos mecánicos precisos para ofrecer resultados constantes y fiables en diversos sectores industriales. La clasificación por calidad opera mediante varias funciones tecnológicas que mejoran la exactitud y la eficiencia. Cámaras avanzadas capturan imágenes detalladas de cada producto, mientras que algoritmos de software especializados procesan los datos visuales de forma instantánea. Las capacidades de aprendizaje automático permiten que el sistema se adapte y mejore progresivamente su precisión de clasificación. Los sistemas neumáticos de expulsión eliminan los artículos no conformes con una sincronización precisa. La clasificación por calidad tiene aplicaciones extensas en el procesamiento de alimentos, la fabricación farmacéutica, las operaciones de reciclaje y el sector agrícola. En la industria alimentaria, la clasificación por calidad inspecciona hortalizas, frutas, cereales y frutos secos en busca de contaminación, decoloración y daños. Las empresas farmacéuticas utilizan la clasificación por calidad para verificar la integridad de los comprimidos, la dosificación correcta y la precisión del empaque. Las instalaciones de reciclaje emplean la clasificación por calidad para separar materiales según su composición y nivel de contaminación. Las plantas manufactureras integran la clasificación por calidad en sus líneas de producción para mantener una calidad constante de los productos y reducir la cantidad de artículos defectuosos que llegan a los clientes. Esta tecnología supervisa continuamente la producción, detectando anomalías y manteniendo los estándares de calidad durante todos los procesos operativos. La clasificación por calidad aporta mejoras cuantificables en la eficiencia productiva y la consistencia de los productos.

 EN