quality sorting solutions
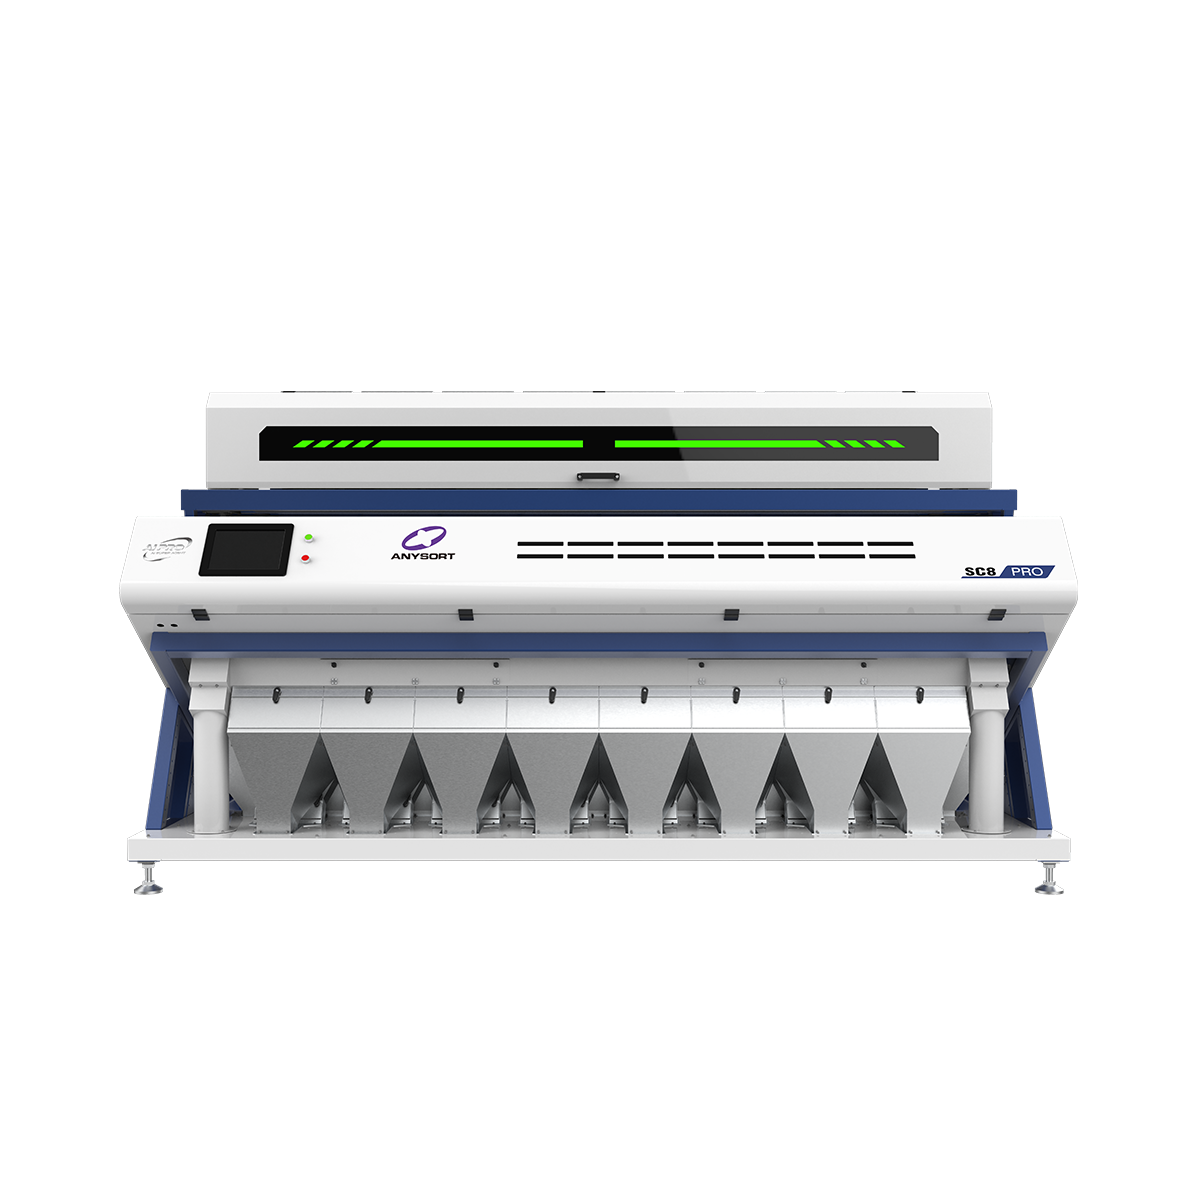
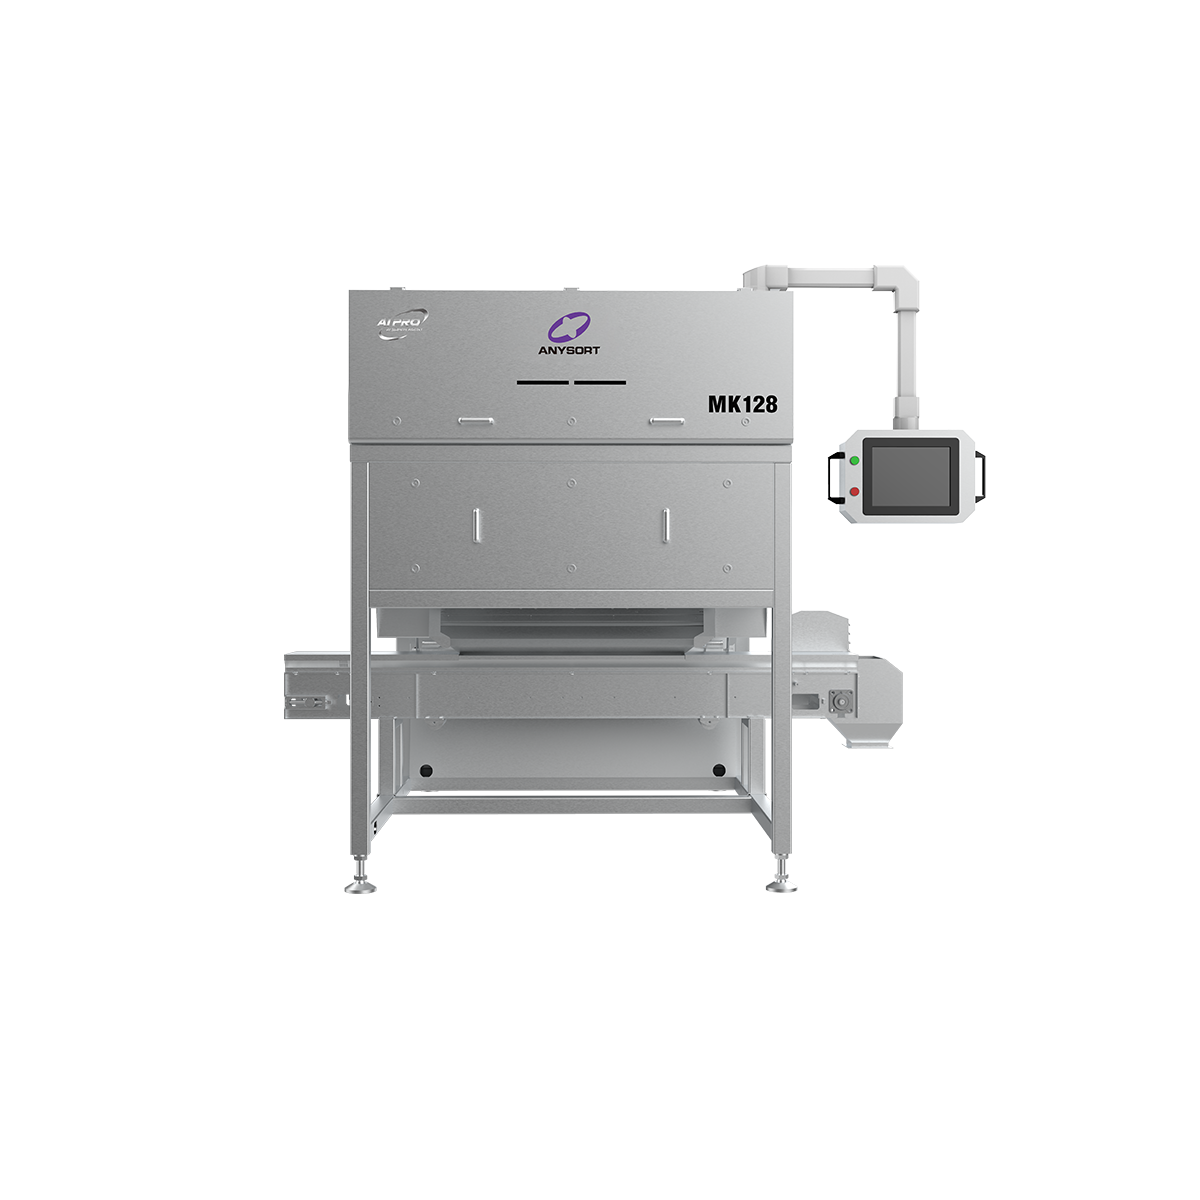
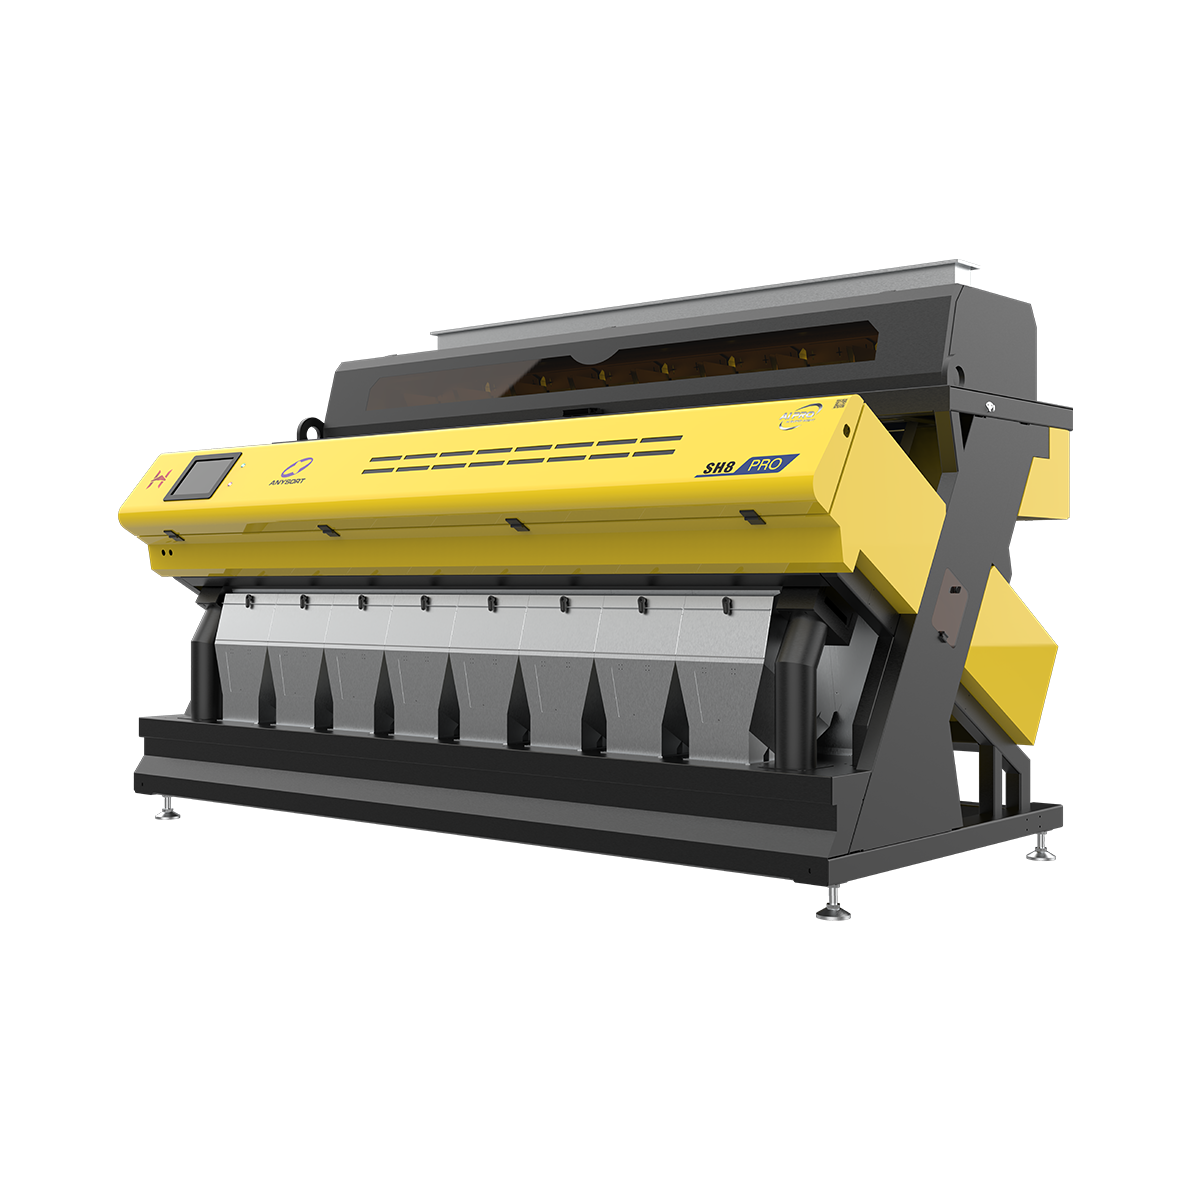
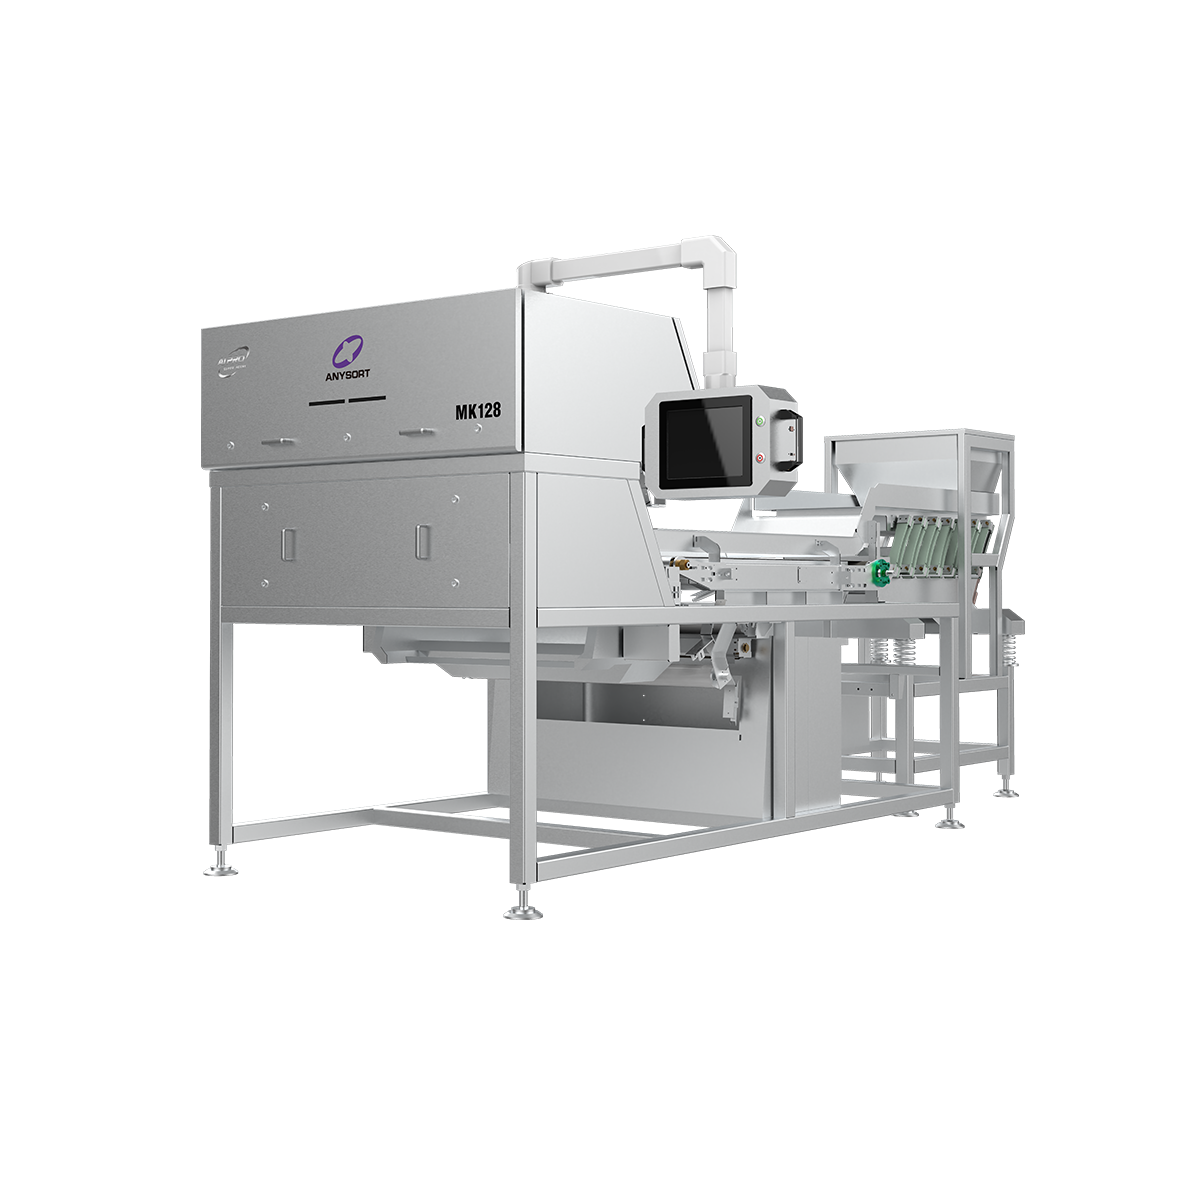
Quality sorting solutions represent advanced systems designed to automatically identify, categorize, and separate products based on specific quality parameters. These innovative systems serve industries ranging from food processing and manufacturing to recycling and agriculture. Quality sorting solutions utilize state-of-the-art technology to enhance operational efficiency and product consistency. The primary functions of quality sorting solutions include defect detection, size classification, color grading, and contamination removal. Modern quality sorting solutions employ optical sensors, artificial intelligence, and machine vision technology to analyze each item in real-time. These systems can process thousands of items per minute while maintaining exceptional accuracy levels. Quality sorting solutions integrate seamlessly with existing production lines, providing real-time feedback and automated decision-making capabilities. The technological features underlying effective quality sorting solutions include high-speed cameras, spectral analysis tools, and sophisticated algorithms. Advanced quality sorting solutions reduce manual labor requirements while improving output quality and consistency. Organizations implementing quality sorting solutions benefit from decreased waste rates and enhanced product reliability. The versatile applications of quality sorting solutions make them indispensable across multiple sectors requiring precision sorting operations.

 EN