classificação de qualidade
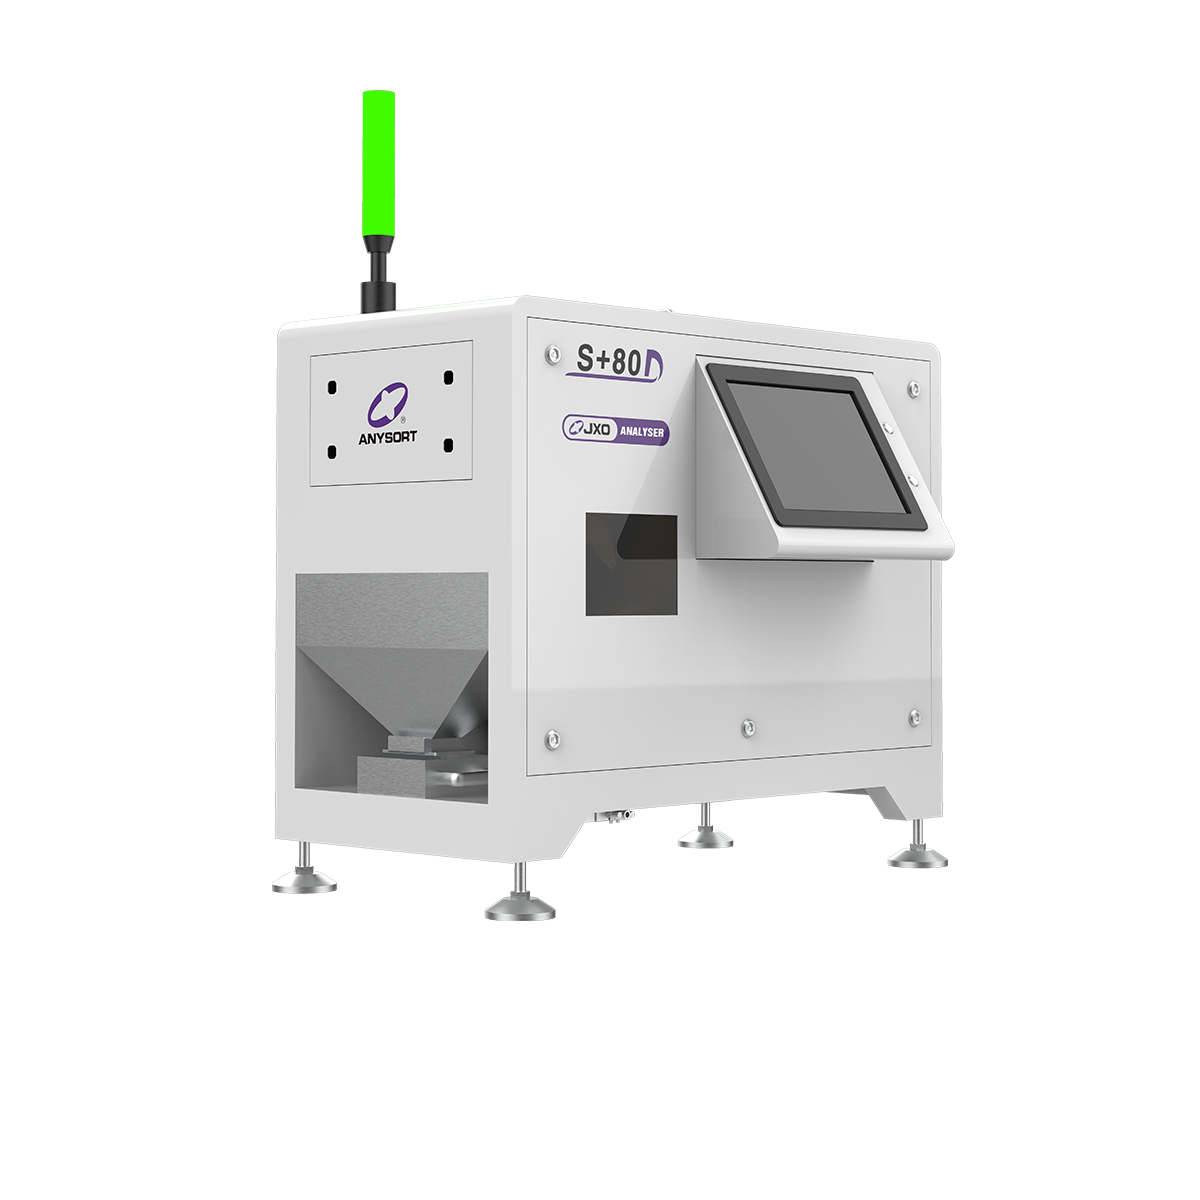
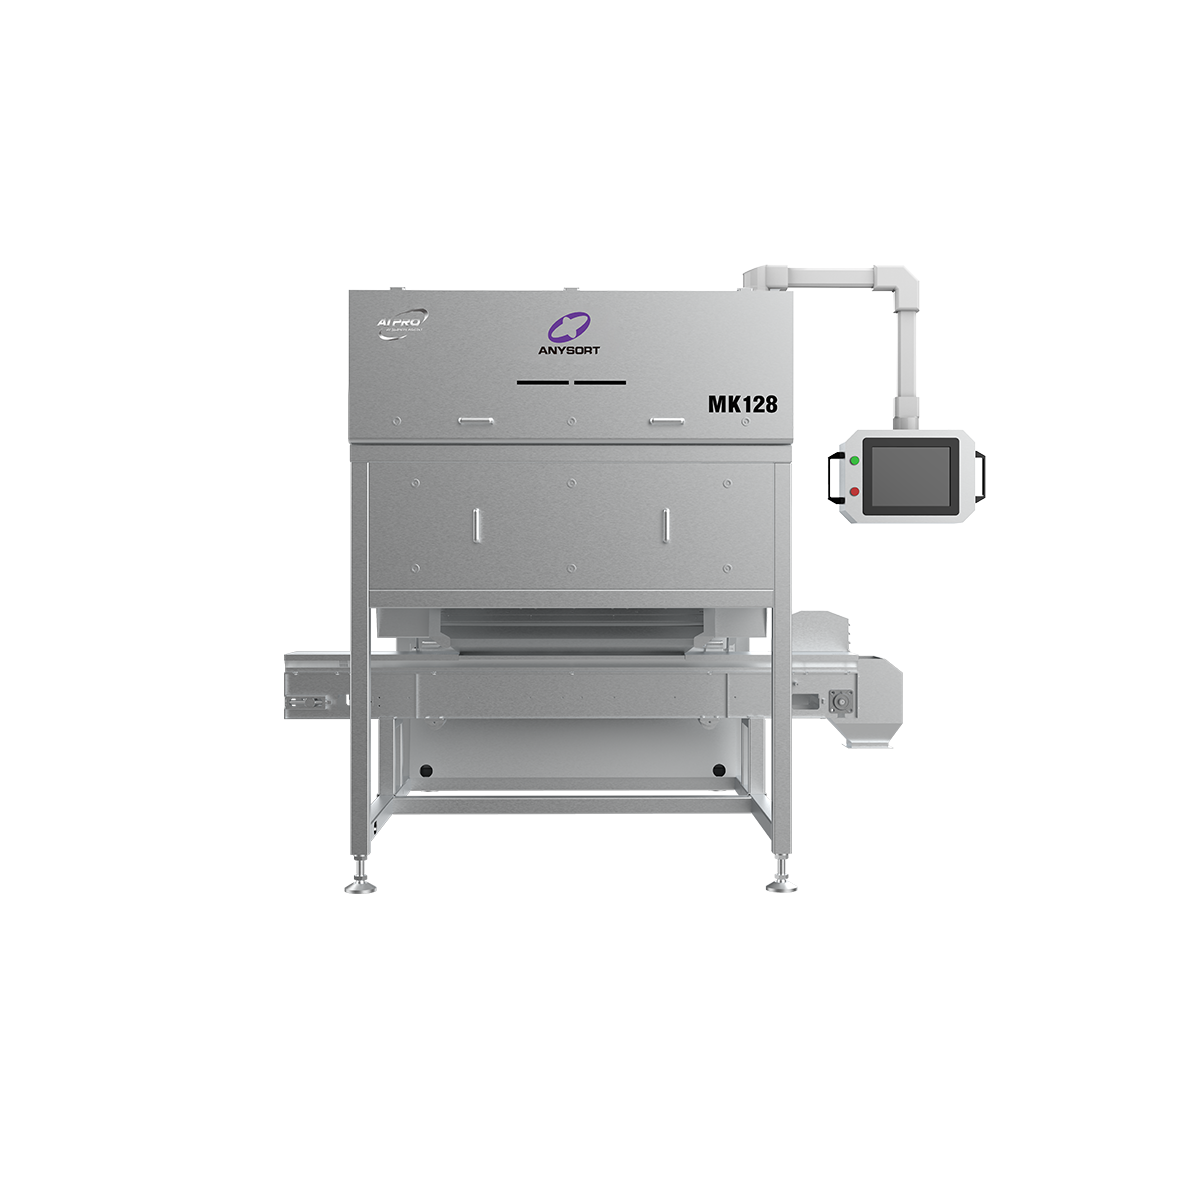
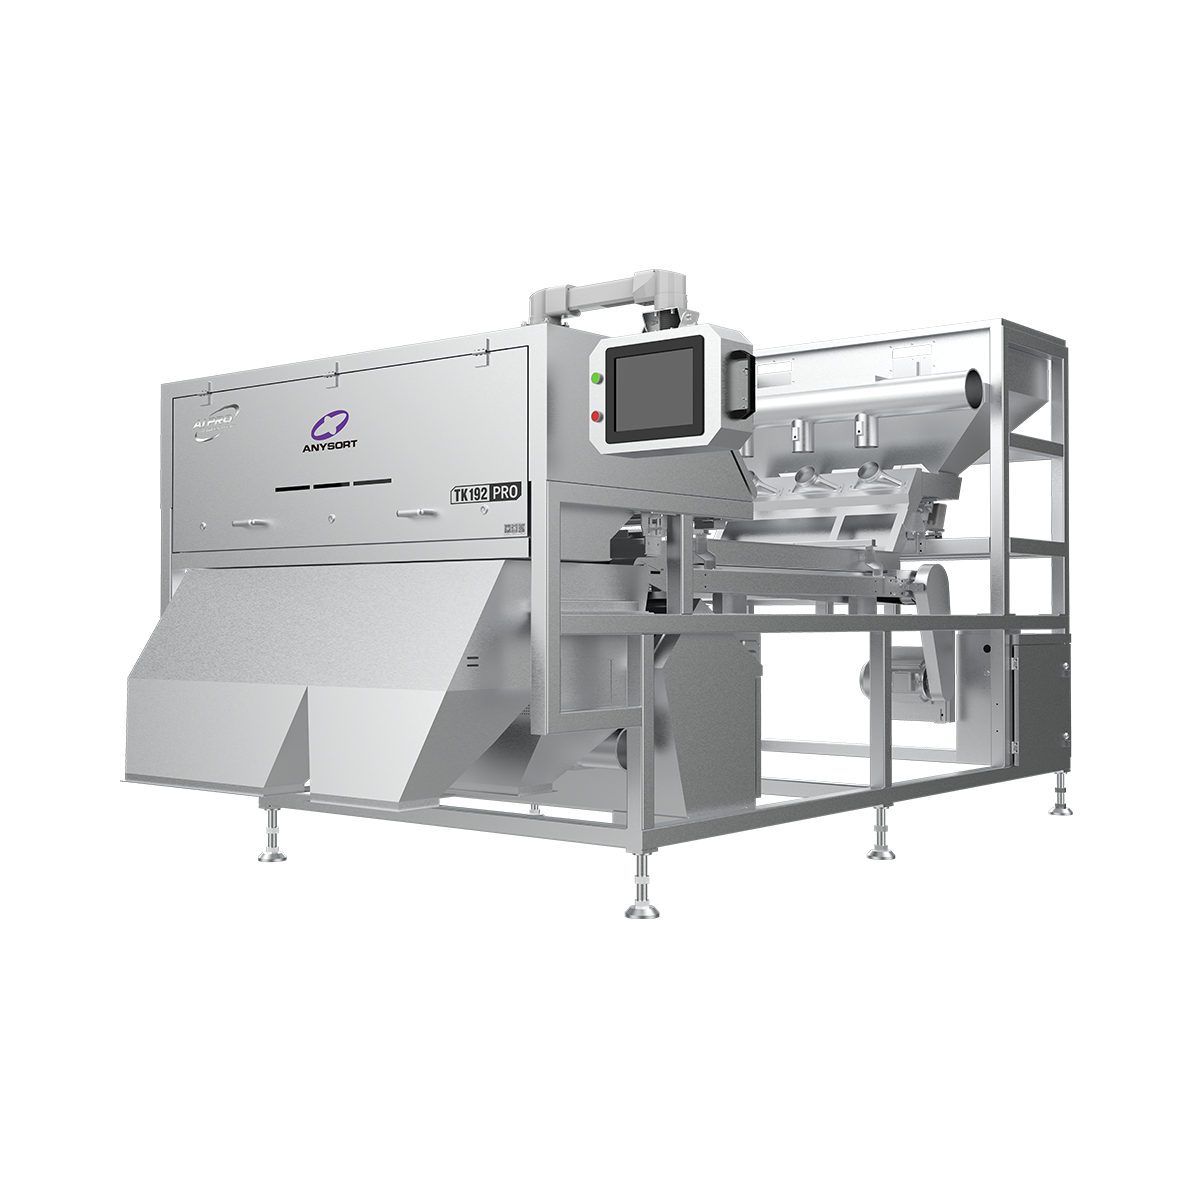
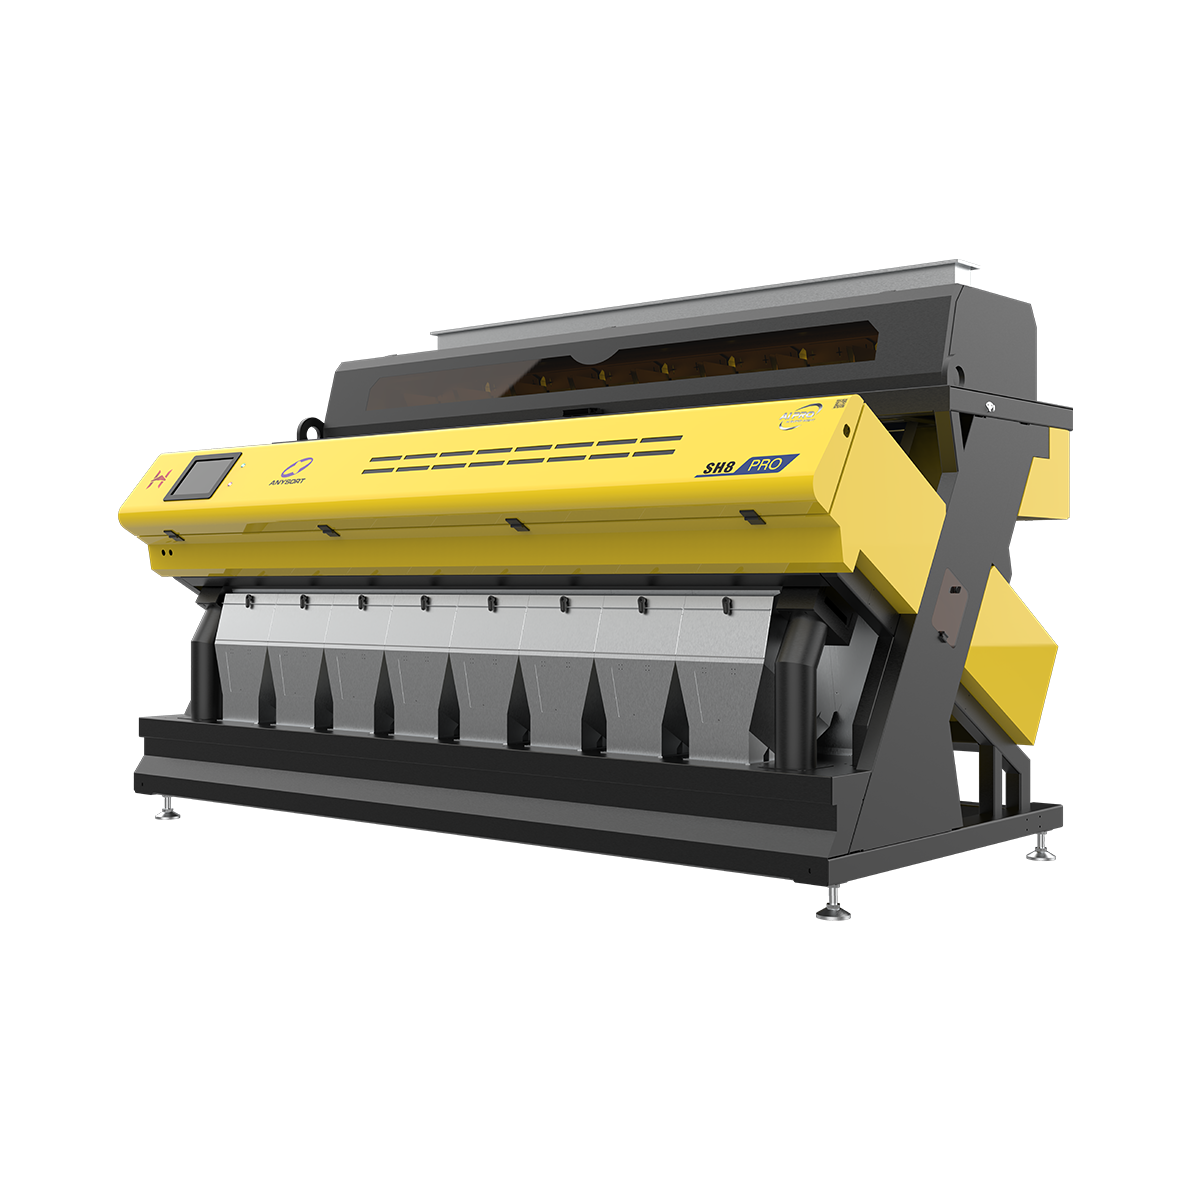
A classificação por qualidade representa uma solução tecnológica avançada projetada para identificar, classificar e separar produtos com base em parâmetros e normas específicos de qualidade. Esse processo automatizado utiliza sensores sofisticados, sistemas de imagem e inteligência artificial para avaliar itens em tempo real, garantindo que apenas os produtos que atendam às especificações predeterminadas cheguem aos consumidores. O sistema de classificação por qualidade funciona analisando múltiplas características, incluindo cor, tamanho, forma, defeitos e composição. Equipamentos modernos de classificação por qualidade integram tecnologia de visão computacional com mecanismos mecânicos precisos para entregar resultados consistentes e confiáveis em diversos setores industriais. A classificação por qualidade opera por meio de várias funcionalidades tecnológicas que aprimoram a exatidão e a eficiência. Câmeras avançadas capturam imagens detalhadas de cada produto, enquanto algoritmos de software especializados processam os dados visuais instantaneamente. As capacidades de aprendizado de máquina permitem que o sistema se adapte e melhore continuamente a precisão da classificação ao longo do tempo. Sistemas pneumáticos de ejeção removem itens não conformes com cronometragem precisa. A classificação por qualidade possui aplicações extensivas nos setores de processamento de alimentos, fabricação farmacêutica, operações de reciclagem e agricultura. Nas indústrias alimentares, a classificação por qualidade inspeciona vegetais, frutas, grãos e castanhas quanto à contaminação, descoloração e danos. Empresas farmacêuticas empregam a classificação por qualidade para verificar a integridade dos comprimidos, a dosagem correta e a precisão da embalagem. Instalações de reciclagem utilizam a classificação por qualidade para separar materiais conforme sua composição e nível de contaminação. Fábricas de manufatura integram a classificação por qualidade nas linhas de produção para manter a consistência da qualidade dos produtos e reduzir a quantidade de itens defeituosos que chegam aos clientes. A tecnologia monitora continuamente a saída da produção, sinalizando anomalias e mantendo os padrões de qualidade durante todos os processos operacionais. A classificação por qualidade proporciona melhorias mensuráveis na eficiência da produção e na consistência dos produtos.

 EN