Rynek sortowników optycznych: rozwiązania

Wszystkie kategorie

rynek sortera optycznego

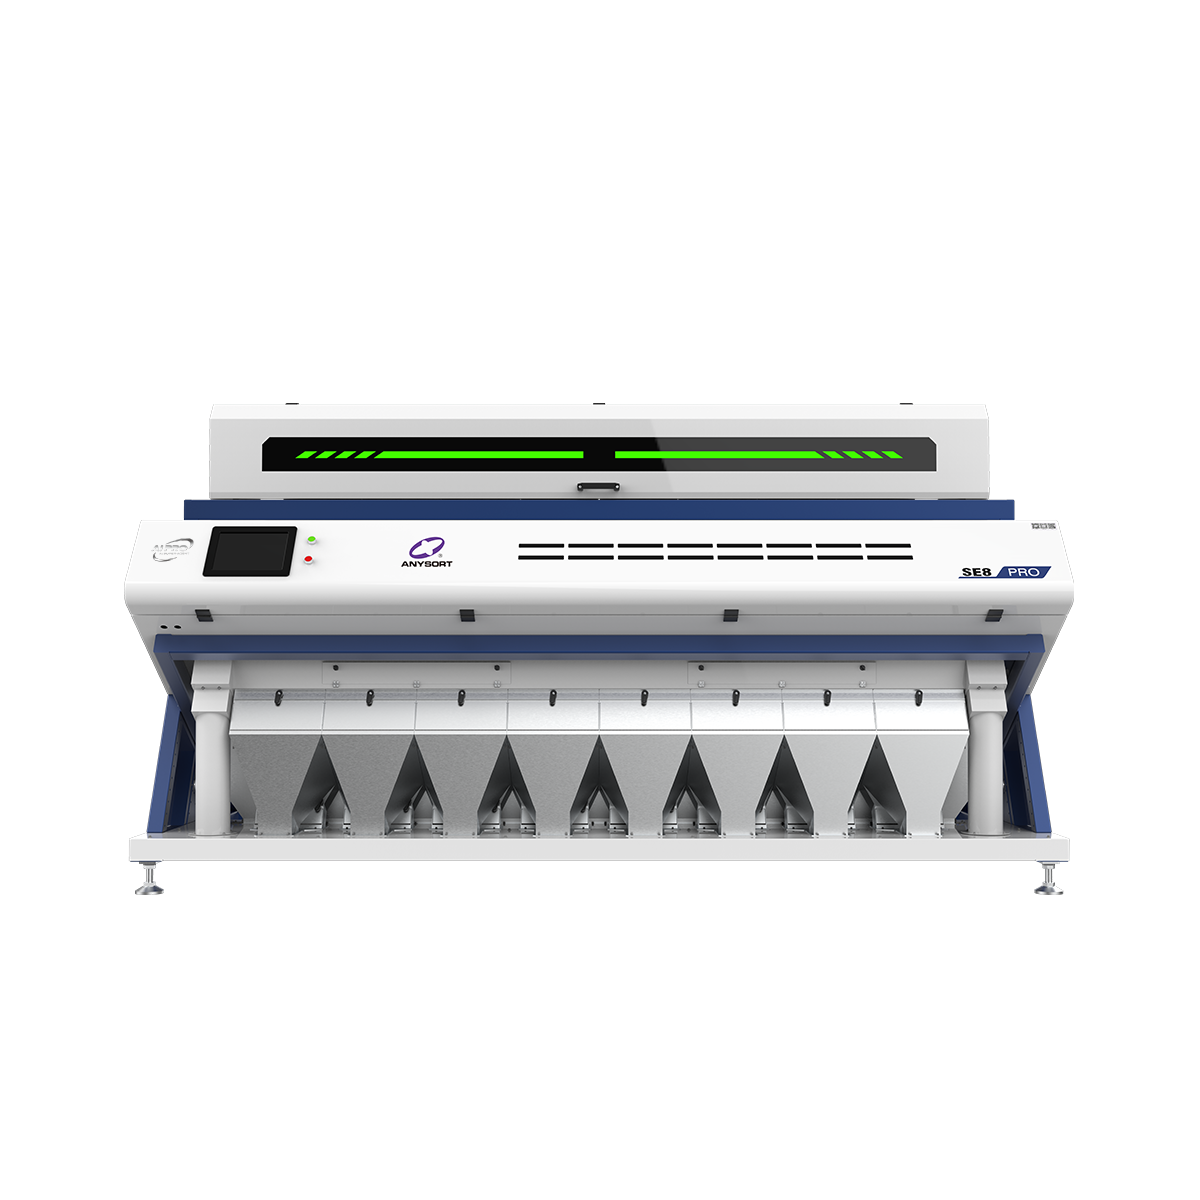
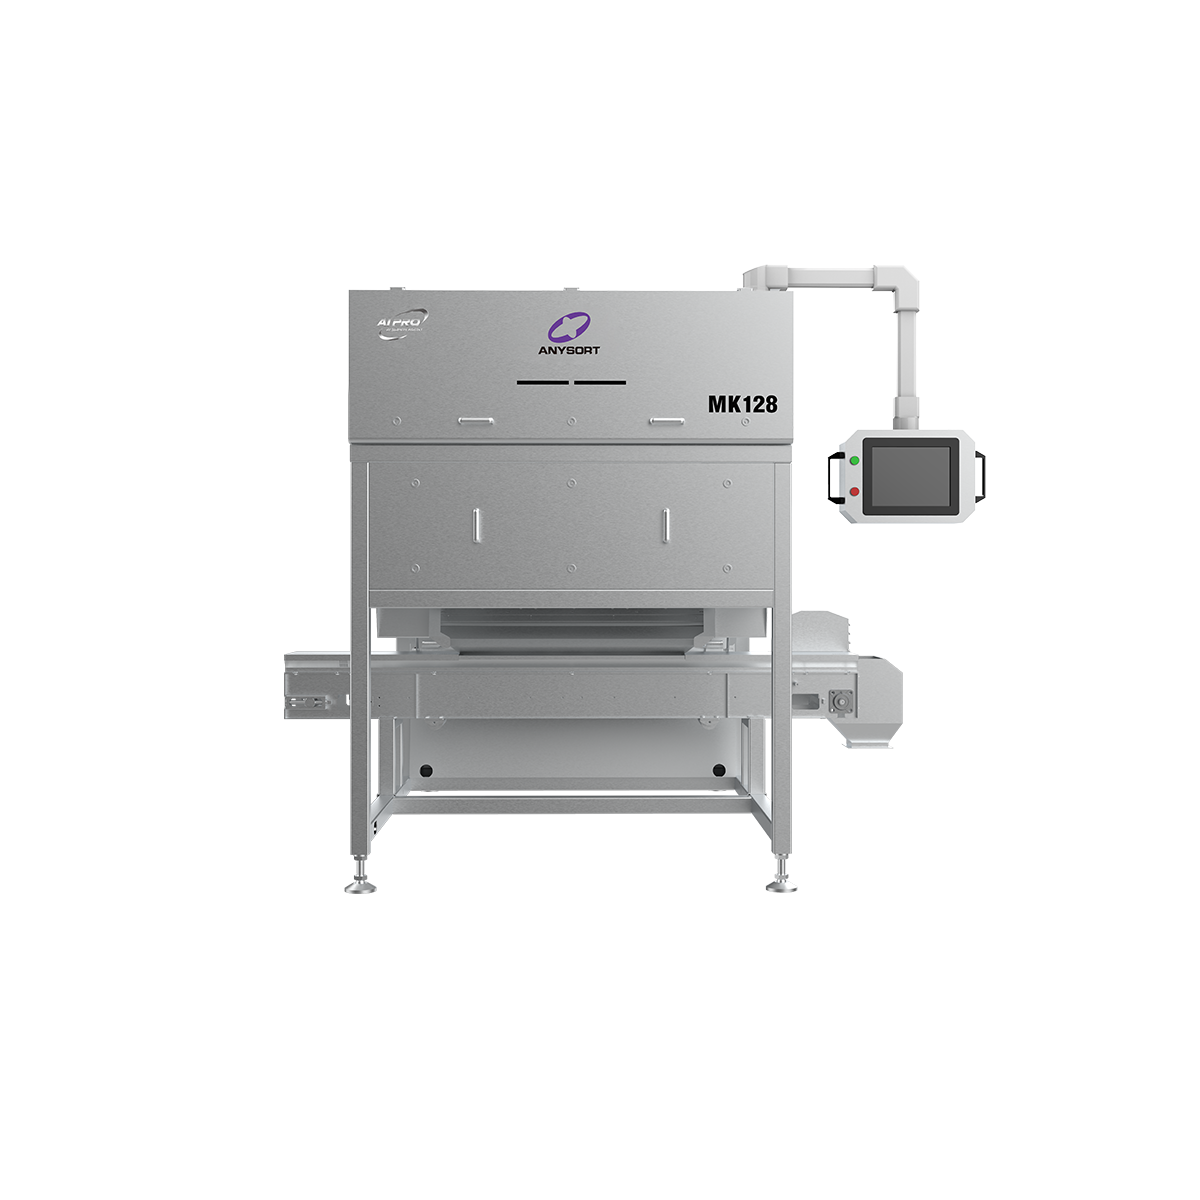
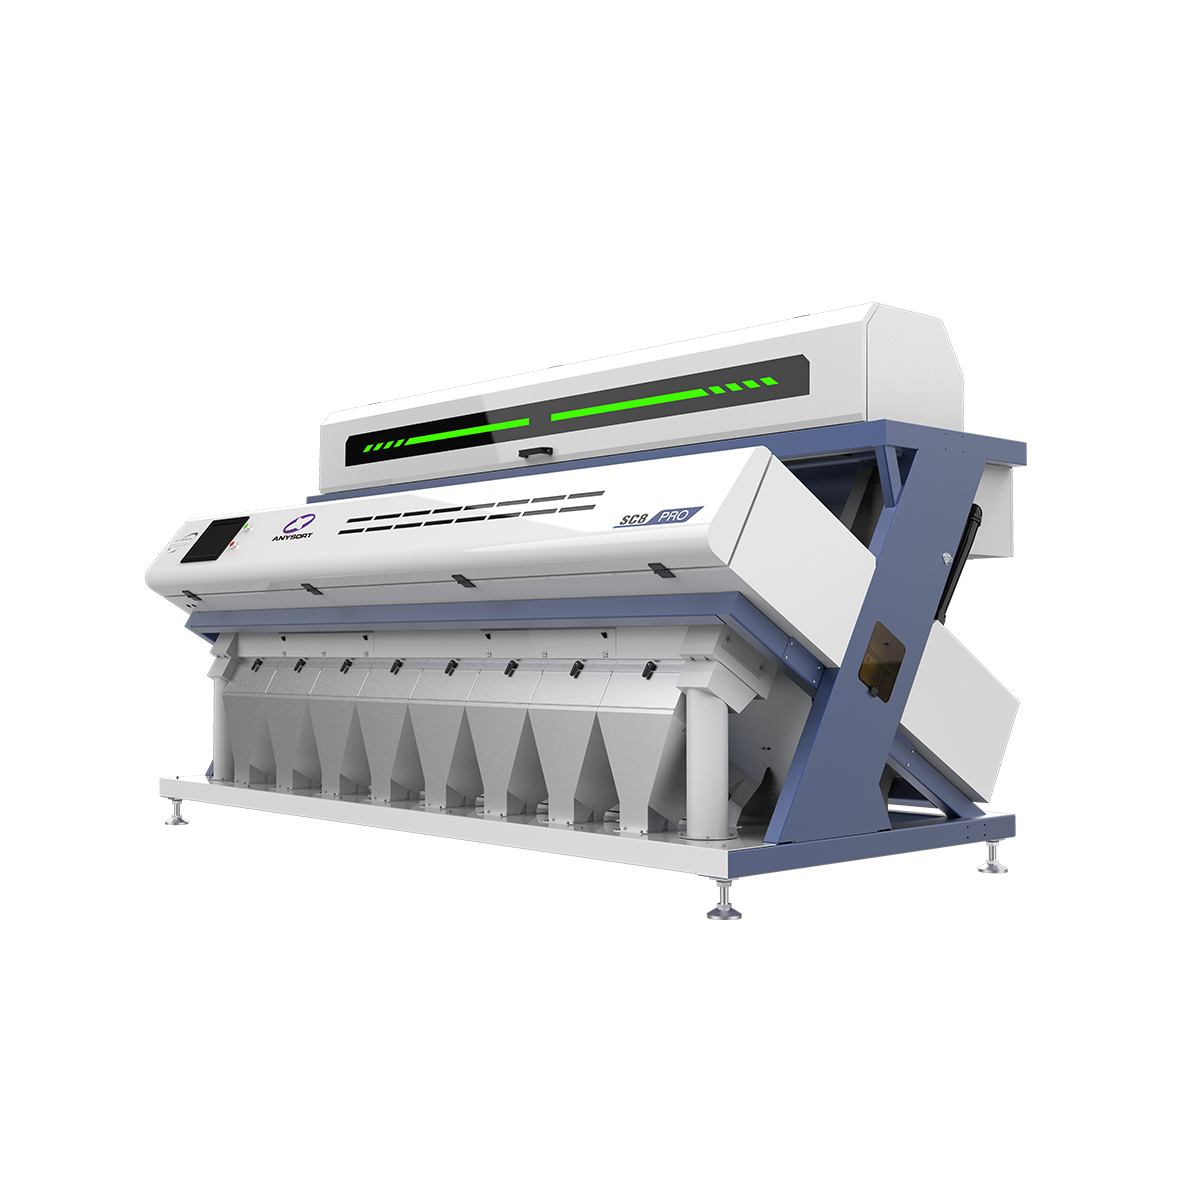
Rynek sortowników optycznych reprezentuje przełomową technologię rewolucjonizującą procesy sortowania i klasyfikacji materiałów w wielu branżach. Rozwiązanie z zakresu rynku sortowników optycznych wykorzystuje zaawansowaną technologię obrazowania i czujników do wykrywania, analizowania oraz rozdzielania materiałów na podstawie koloru, rozmiaru, kształtu i składu z wyjątkową precyzją i prędkością. Te inteligentne maszyny stosują zaawansowane algorytmy oraz możliwości przetwarzania w czasie rzeczywistym, aby identyfikować zanieczyszczenia, wady i odchylenia, które mogłyby umknąć uwadze operatorów ludzkich. Systemy z zakresu rynku sortowników optycznych działają poprzez skanowanie produktów poruszających się z dużą prędkością po taśmach transportowych. Wielokrotne kamery i czujniki pozyskują szczegółowe obrazy z różnych kątów, podczas gdy sztuczna inteligencja natychmiastowo przetwarza te dane. Następnie system aktywuje pneumatyczne lub mechaniczne mechanizmy odrzutu, aby usunąć niepożądane elementy z zadziwiającą dokładnością. Ta technologia z zakresu rynku sortowników optycznych znajduje szerokie zastosowanie w przetwórstwie spożywczym, recyklingu, górnictwie, rolnictwie oraz przemyśle produkcyjnym. Kluczowe cechy technologiczne obejmują systemy obrazowania o wysokiej rozdzielczości, czujniki wielospektralne, algorytmy uczenia maszynowego oraz szybkie mechanizmy reagowania. Rynek sortowników optycznych charakteryzuje się zadziwiającą uniwersalnością, umożliwiając obróbkę wszystkiego – od zbóż i orzechów po tworzywa sztuczne i minerały. Nowoczesne urządzenia z zakresu rynku sortowników optycznych integrują się bezproblemowo z istniejącymi liniami produkcyjnymi, oferując elastyczne konfiguracje dostosowane do różnych wymagań operacyjnych. Ciągła innowacyjność w ramach rynku sortowników optycznych zapewnia przedsiębiorstwom utrzymanie przewagi konkurencyjnej oraz znaczne poprawy jakości produktów i efektywności operacyjnej.

Nowe produkty

Rynek sortowników optycznych oferuje znaczne korzyści praktyczne, które bezpośrednio poprawiają wyniki działalności gospodarczej oraz zadowolenie klientów. Automatyzacja procesu sortowania pozwala firmom na drastyczne obniżenie kosztów pracy oraz minimalizację błędów ludzkich przy klasyfikacji materiałów. Dzięki tej automatyzacji wzrasta szybkość przetwarzania, co umożliwia zakładom obsługę większych objętości bez proporcjonalnego zwiększania wydatków na personel. Korzyści operacyjne wynikające z wyboru rozwiązania z zakresu rynku sortowników optycznych obejmują poprawę spójności produktu oraz zapewnienie jakości. Te systemy wykrywają i usuwają wadliwe przedmioty jeszcze przed ich dotarciem do konsumentów, chroniąc tym samym renomę marki oraz ograniczając ryzyko odpowiedzialności prawnej. Technologia rynku sortowników optycznych umożliwia przedsiębiorstwom odzyskiwanie wartościowych materiałów, które przy ręcznym sortowaniu mogłyby zostać pominięte, skutecznie zwiększając przychody z odpadów. Przystosowanie do zastosowań stanowi kolejną przekonującą zaletę rynku sortowników optycznych. Niezależnie od tego, czy przetwarzane są produkty rolnicze, materiały przeznaczone do recyklingu czy towary przemysłowe, te systemy dostosowują się do różnorodnych wymagań. Przetwórcom żywności korzyści przynosi wykrywanie zanieczyszczeń, zapewniające bezpieczeństwo konsumentów, podczas gdy instalacje recyklingowe zwiększają czystość materiałów oraz ich wartość rynkową dzięki precyzyjnemu rozdzieleniu. Kontekst produktowy przydatny w podejmowaniu decyzji wskazuje, że inwestycja w rynek sortowników optycznych przynosi szybką zwrot z inwestycji dzięki zwiększonej przepustowości oraz zmniejszeniu odpadów. Energooszczędne działanie minimalizuje jednocześnie wpływ na środowisko oraz koszty operacyjne. Technologia rynku sortowników optycznych zapewnia analitykę danych w czasie rzeczywistym, umożliwiając operatorom monitorowanie wskaźników wydajności oraz ciągłą optymalizację procesów. Długa niezawodność działania oraz minimalne wymagania serwisowe czynią te systemy ekonomicznie atrakcyjnymi, zapewniając przedsiębiorstwom trwałe przewagi konkurencyjne przy jednoczesnym utrzymaniu ścisłych standardów jakości w całym cyklu operacyjnym.

Praktyczne wskazówki

W jaki sposób sortowniki kolorów ryżu mogą poprawić jakość ziaren?

08

Aug

W jaki sposób sortowniki kolorów ryżu mogą poprawić jakość ziaren?

Sortery kolorowe do ryżu to przełomowa technologia w nowoczesnym przetwarzaniu zbóż, która zasadniczo zmienia sposób, w jaki producenci zapewniają i podnoszą jakość swojej produkcji ryżu. Dzięki zastosowaniu zaawansowanego skanowania optycznego oraz sztucznej inteligencji sortery te...
POKAŻ WIĘCEJ
Ile kosztuje maszyna do sortowania kolorów?

12

Aug

Ile kosztuje maszyna do sortowania kolorów?

Zrozumienie inwestycji wymaganej do zakupu maszyny sortującej według koloru jest kluczowe dla przedsiębiorstw działających w sektorach rolnictwa, przetwórstwa spożywczego oraz recyklingu. Koszt maszyny sortującej według koloru różni się znacznie w zależności od jej wydajności, zaawansowania technologicznego,...
POKAŻ WIĘCEJ
Jak technologia sortowania optycznego wykrywa wadliwe ziarna ryżu?

22

Aug

Jak technologia sortowania optycznego wykrywa wadliwe ziarna ryżu?

Nowoczesne przetwarzanie ryżu wymaga precyzji i spójności, dlatego zrozumienie mechanizmów wykrywania w zaawansowanym sprzęcie stało się kluczowe dla producentów. Sorter kolorowy do ryżu to jedno z najważniejszych osiągnięć technologicznych w tej dziedzinie…
POKAŻ WIĘCEJ
Jak sortowniki kolorowe poprawiają jakość produktu?

26

Aug

Jak sortowniki kolorowe poprawiają jakość produktu?

Jakość produktu stanowi kluczowy czynnik różnicujący na konkurencyjnych rynkach przemysłowych, a osiągnięcie spójności w dużych skalach wymaga więcej niż nadzoru ręcznego. Sortownik kolorowy jest jedną z najskuteczniejszych technologii do identyfikowania i usuwania...
POKAŻ WIĘCEJ

Uzyskaj bezpłatną ofertę

Nasz przedstawiciel skontaktuje się z Państwem wkrótce.
Wymagany produkt
Imię i nazwisko
E-mail
WhatsApp
Wiadomość
0/1000

rynek sortera optycznego

Zaawansowana wizualizacja i integracja czujników

Zaawansowana wizualizacja i integracja czujników

Rynek sortowników optycznych wyróżnia się nowoczesną technologią obrazowania, która pozyskuje szczegółowe dane o produktach z niezwykłą precyzją. Wielokrotne kamery o wysokiej rozdzielczości skanują materiały równocześnie pod różnymi kątami, tworząc szczegółowe trójwymiarowe profile. Te czujniki wykrywają najmniejsze różnice w kolorze, fakturze i składzie, które byłyby niewidoczne dla ludzkich inspektorów. Możliwości wielospektralnego obrazowania w ramach rynku sortowników optycznych wykraczają poza zakres światła widzialnego, umożliwiając identyfikację czynników jakościowych wewnętrznych oraz ukrytych wad. Czujniki podczerwieni wykrywają zmiany temperatury wskazujące na zepsucie lub uszkodzenie, podczas gdy technologia rentgenowska przenika materiały nieprzezroczyste, aby ocenić ich strukturę wewnętrzną. Systemy rynku sortowników optycznych przetwarzają miliony punktów danych na sekundę, zapewniając, że żaden produkt nie uniknie dogłębnej oceny. Tak zaawansowana technologicznie konstrukcja umożliwia osiągnięcie przez rynek sortowników optycznych współczynnika wykrywania zanieczyszczeń przekraczającego 99 procent dokładności. Przetwarzanie obrazów w czasie rzeczywistym w połączeniu z zaawansowanymi algorytmami zapewnia podejmowanie decyzji dotyczących sortowania w ciągu milisekund, co pozwala utrzymać prędkość linii produkcyjnej bez kompromisów w zakresie jakości. Integracja sztucznej inteligencji zapewnia ciągłe poprawianie dokładności dzięki adaptacji opartej na uczeniu maszynowym.
Efektywność i redukcja kosztów

Efektywność i redukcja kosztów

Inwestycje w rynku sortowników optycznych generują natychmiastowe korzyści finansowe dzięki znacznym poprawom efektywności. Sortowanie zautomatyzowane eliminuje koszty pracy ręcznej, jednocześnie przetwarzając objętości materiałów, które wymagałyby zaangażowania licznych pracowników. Rynek sortowników optycznych obniża koszty operacyjne poprzez skracanie czasu sortowania i zwiększanie przepustowości, umożliwiając zakładom osiąganie wyższych wyników przy istniejącej infrastrukturze. Redukcja odpadów stanowi kluczową korzyść finansową rynku sortowników optycznych. Dzięki dokładnemu identyfikowaniu wartościowych materiałów w strumieniach odpadów firmy odzyskują produkty, które wcześniej były usuwane. Ta funkcjonalność przekształca zarządzanie odpadami z centrum kosztów w centrum zysków. Rynek sortowników optycznych pozwala zakładom recyklingu na osiąganie wyższych standardów czystości materiałów, co umożliwia uzyskiwanie wyższych cen na rynkach surowców. Efektywność energetyczna daje dodatkowy impuls finansowy do wdrażania sortowników optycznych. Nowoczesne systemy zoptymalizowały zużycie energii przy jednoczesnym utrzymaniu maksymalnej wydajności, co znacznie obniża koszty eksploatacji zakładu. Rynek sortowników optycznych zapewnia przewidywalne oszczędności kosztów dzięki zmniejszeniu konieczności ponownej obróbki, mniejszej liczbie wycofań produktów oraz wyeliminowaniu skarg klientów związanych z problemami jakościowymi. Wydłużona żywotność sprzętu minimalizuje koszty jego wymiany, maksymalizując wartość inwestycji długoterminowej i gwarantując utrzymywanie się konkurencyjności.
Precyzyjna kontrola jakości i zapewnienie bezpieczeństwa

Precyzyjna kontrola jakości i zapewnienie bezpieczeństwa

Rynek sortowników optycznych zasadniczo przekształca kontrolę jakości, wprowadzając obiektywne i spójne standardy oceny. W przeciwieństwie do subiektywnej oceny przez człowieka technologia sortowników optycznych stosuje identyczne kryteria do każdego produktu, zapewniając jednolitą jakość wyjściową. Ta spójność wzmocnia reputację marki, ponieważ klienci otrzymują przewidywalnie wysoką jakość produktów. Bezpieczeństwo żywności stanowi kluczowy problem, który rynek sortowników optycznych rozwiązuje w sposób doskonały. Wykrywanie zanieczyszczeń zapobiega przedostaniu się niebezpiecznych materiałów obcych do konsumentów, chroniąc zdrowie publiczne oraz ograniczając odpowiedzialność prawno-cywilną firmy. Sortowniki optyczne identyfikują wady naturalne, niestandardowe usterki procesu produkcyjnego oraz wskaźniki zepsucia jeszcze przed wprowadzeniem produktów na rynek, utrzymując surowe standardy bezpieczeństwa w całym cyklu produkcji. Dokumentacja zgodności generowana przez systemy sortowników optycznych tworzy przejrzyste ścieżki audytu spełniające wymagania regulacyjne. Zakłady działające w ramach technologii sortowników optycznych wykazują zaangażowanie w zapewnienie jakości oraz ochronę konsumentów. Ta podstawa technologiczna umożliwia przedsiębiorstwom pewne spełnianie międzynarodowych standardów oraz dostarczanie klientom udokumentowanych dowodów rygorystycznych protokołów jakości i środków bezpieczeństwa w całym procesie produkcji.

Uzyskaj bezpłatną ofertę

Nasz przedstawiciel skontaktuje się z Państwem wkrótce.
Wymagany produkt
Imię i nazwisko
E-mail
WhatsApp
Wiadomość
0/1000

Prawa autorskie © 2026 Anhui Jiexun Optoelectronic Technology Co., Ltd. Wszelkie prawa zastrzeżone.  -  Polityka prywatności