Clasificador óptico de colores | Tecnología industrial de clasificación

Todas las categorías

clasificador óptico de color

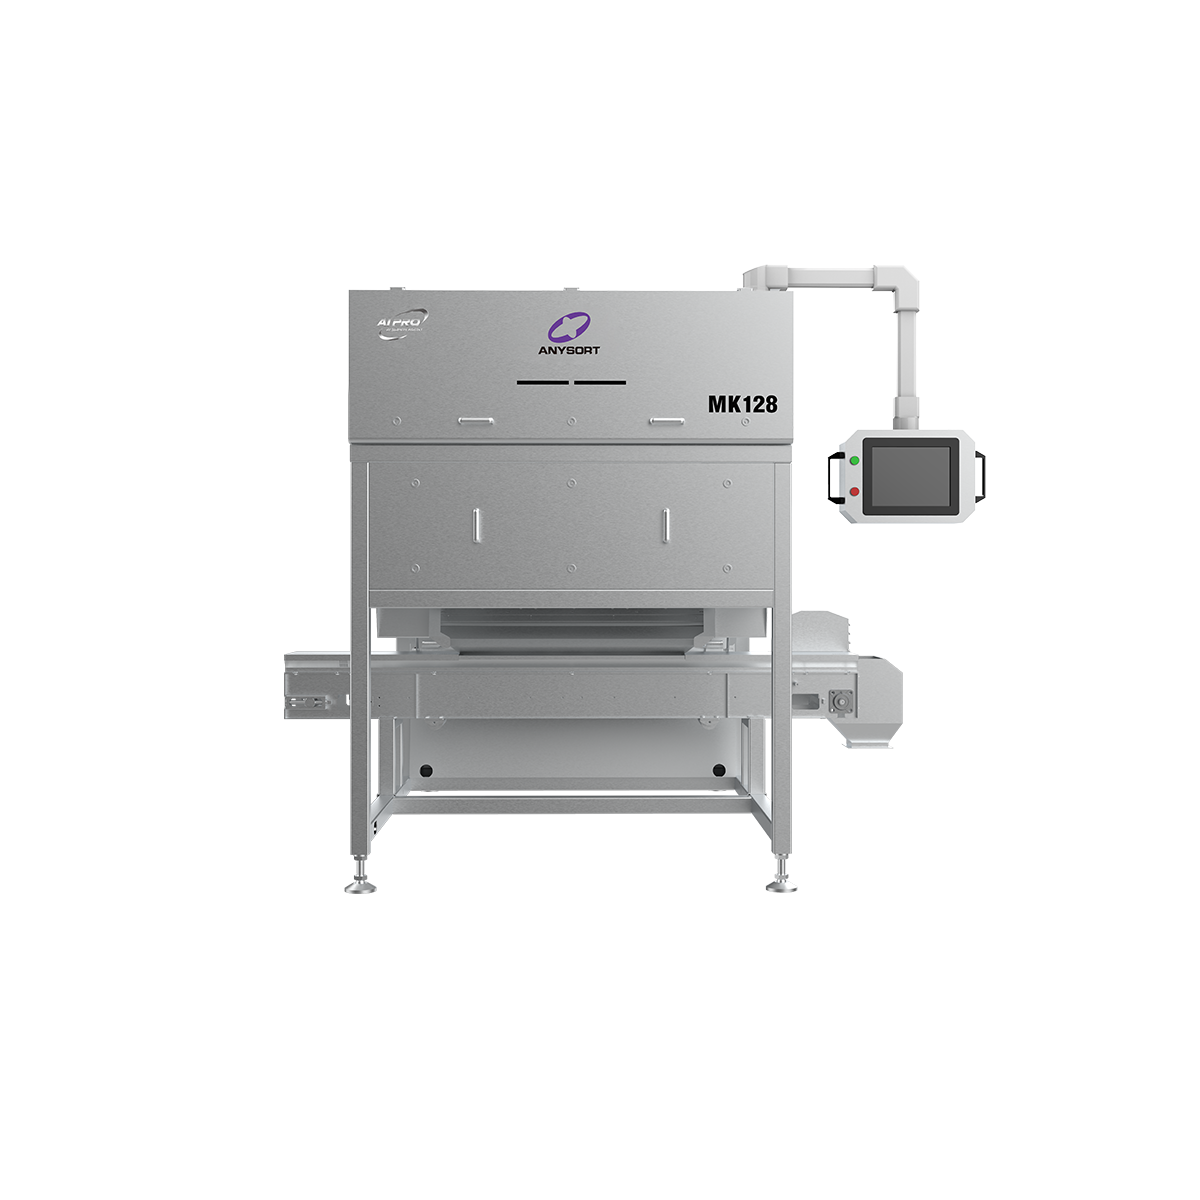
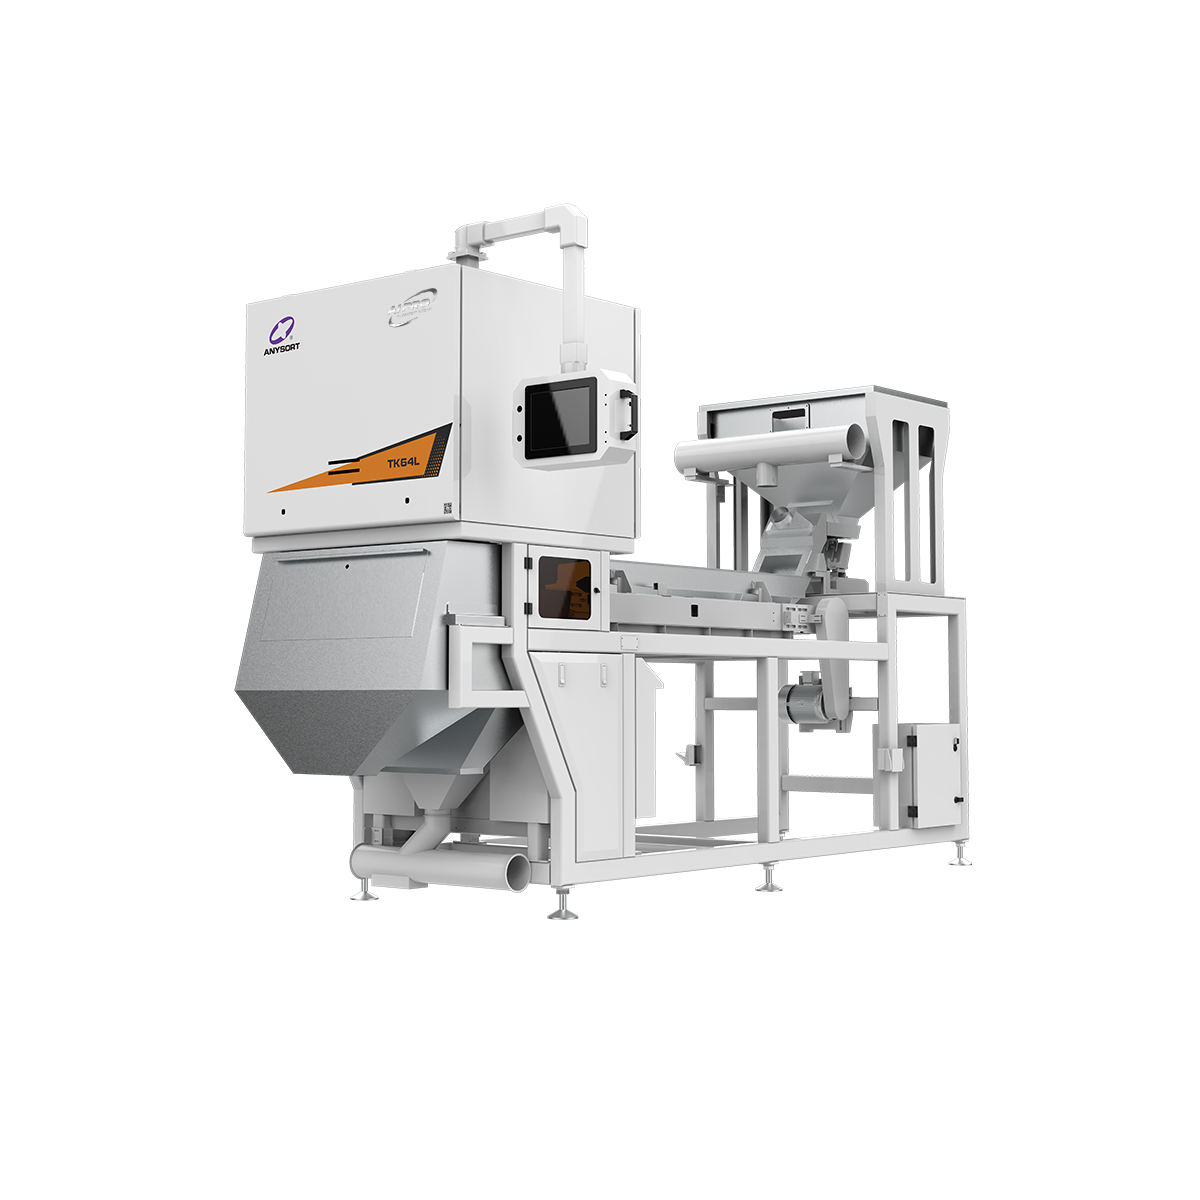
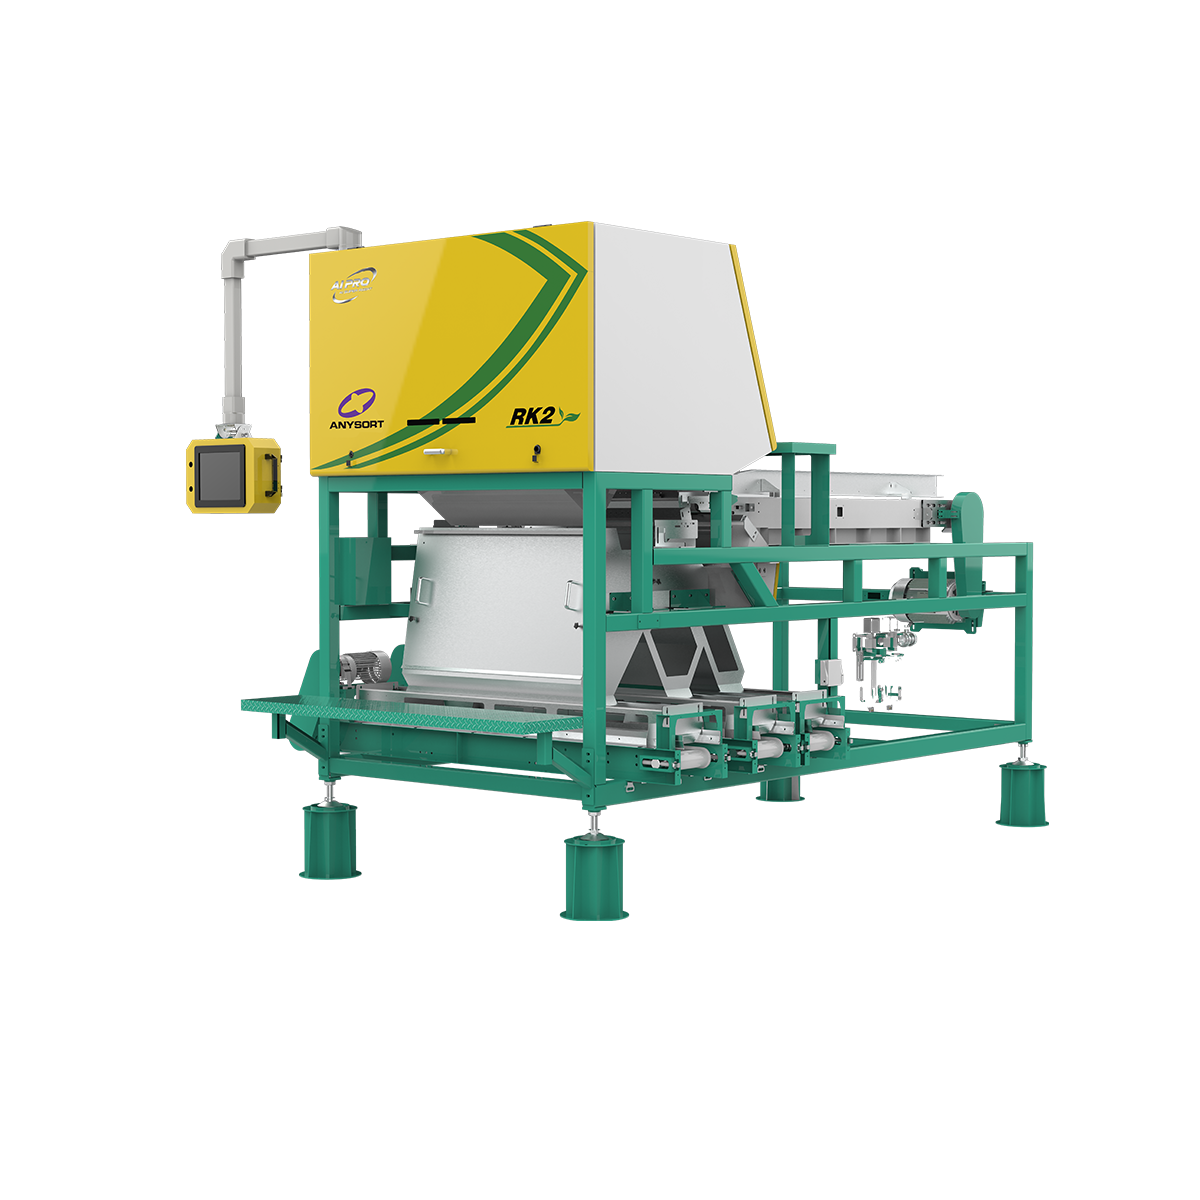
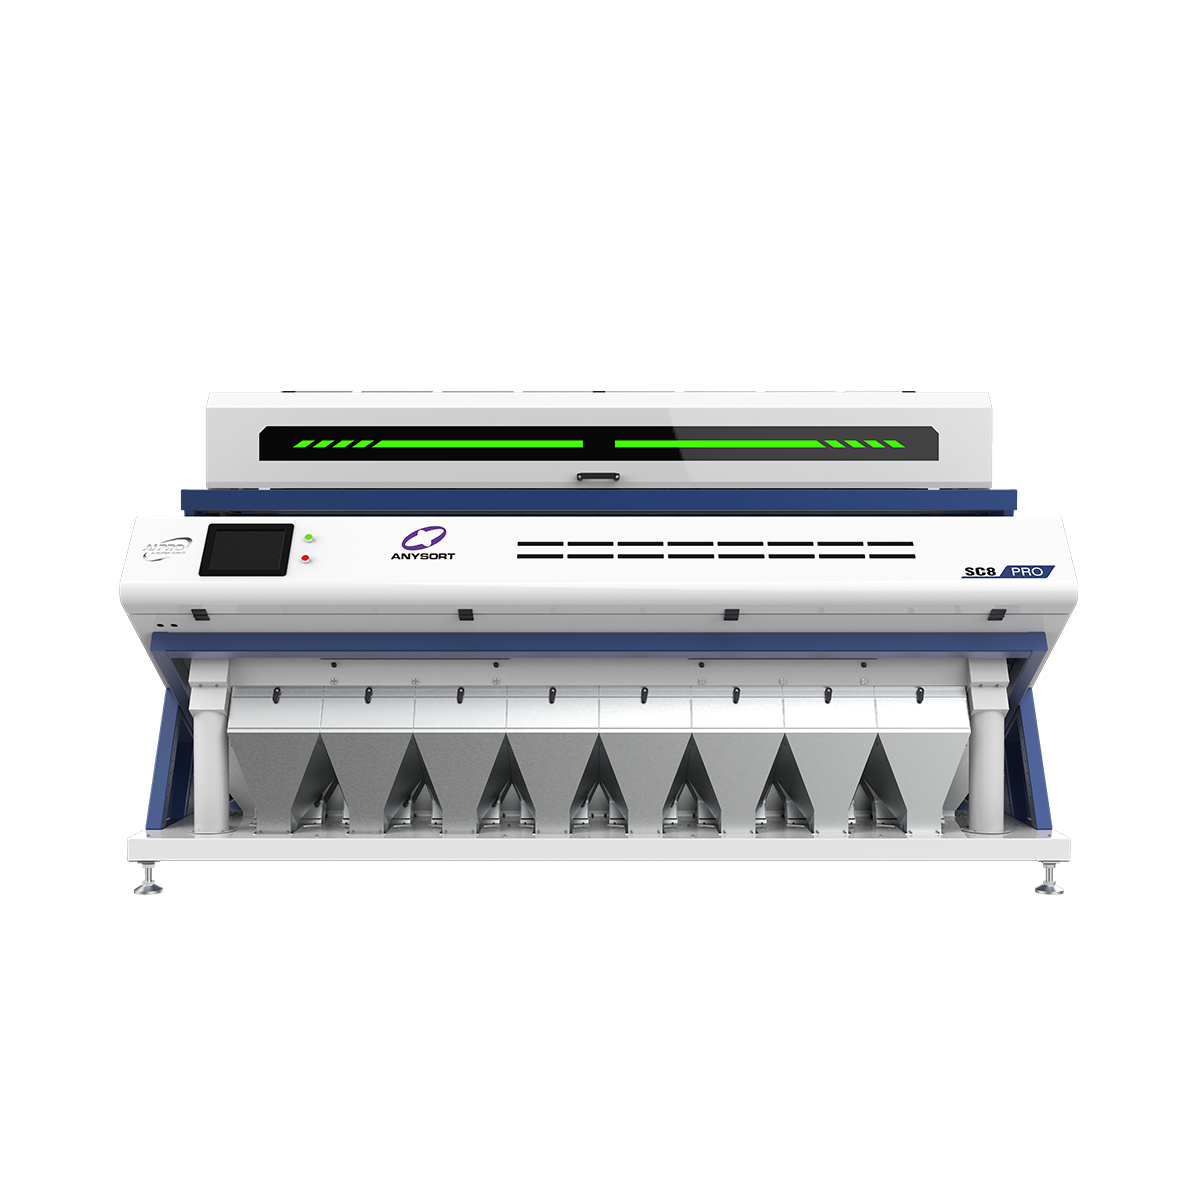
Un clasificador óptico de color es una máquina automatizada avanzada diseñada para separar y clasificar materiales según su color, composición y características de calidad. Esta tecnología innovadora utiliza cámaras de alta resolución y algoritmos sofisticados de procesamiento de imágenes para analizar en tiempo real cada elemento que pasa por el sistema. El clasificador óptico de color inspecciona miles de partículas por segundo, tomando decisiones de clasificación con una precisión excepcional que supera ampliamente las capacidades de la clasificación manual. Su función principal consiste en detectar defectos, contaminantes y variaciones de color en diversos materiales, como cereales, semillas, plásticos, minerales y materiales reciclados. La tecnología emplea imágenes multiespectrales y sensores avanzados para identificar diferencias sutiles invisibles al ojo humano. Una vez que el clasificador óptico de color identifica materiales no deseados, sistemas neumáticos de eyección los eliminan con una sincronización precisa. Entre sus características tecnológicas clave se incluyen cámaras de alta velocidad, sistemas de iluminación LED, procesadores potentes y algoritmos inteligentes de clasificación. Estos componentes trabajan conjuntamente de forma fluida para ofrecer resultados constantes en distintos entornos productivos. El clasificador óptico de color puede personalizarse para clasificar diversos materiales, lo que lo hace versátil para múltiples aplicaciones industriales. Los sistemas modernos ofrecen interfaces intuitivas, monitoreo en tiempo real y reportes detallados de clasificación que ayudan a los operadores a optimizar la calidad y la eficiencia productiva, reduciendo significativamente los residuos.

Recomendaciones de nuevos productos

Un clasificador óptico de color aporta importantes beneficios operativos y financieros a empresas de numerosos sectores. La ventaja más significativa es la mejora drástica de la calidad del producto mediante la detección automatizada de defectos y contaminantes que una inspección manual pasaría por alto. Al implementar un clasificador óptico de color, las empresas reducen considerablemente los residuos y garantizan que únicamente materiales de categoría premium lleguen a los clientes, lo que refuerza la reputación de la marca y la satisfacción del cliente. La reducción de costes constituye otro beneficio convincente de invertir en un clasificador óptico de color. Aunque existe una inversión inicial de capital, esta tecnología elimina los elevados costes laborales manuales asociados a las operaciones de clasificación. Un clasificador óptico de color procesa materiales las 24 horas del día sin fatiga, requiere una supervisión mínima y reduce sustancialmente los gastos generales de producción. Las instalaciones experimentan velocidades de clasificación más rápidas, lo que permite una mayor capacidad de procesamiento y mayores ingresos generados con la misma línea de producción. Las mejoras en la eficiencia operativa convierten al clasificador óptico de color en un recurso invaluable para la fabricación moderna. El sistema ofrece análisis de datos y métricas de rendimiento en tiempo real, lo que permite a los operarios tomar decisiones informadas con rapidez. Un clasificador óptico de color mantiene estándares de calidad constantes en cada lote de producción, eliminando errores humanos y variabilidad propios de los métodos manuales de clasificación. Esta tecnología se integra perfectamente en las líneas de producción existentes, requiriendo un tiempo de inactividad mínimo durante la instalación y la puesta en marcha. Sus aplicaciones abarcan múltiples sectores, como el procesamiento de alimentos, el reciclaje, la minería, la agricultura y la fabricación de plásticos. Un clasificador óptico de color resulta especialmente beneficioso en operaciones de alto volumen, donde mantener estándares de calidad constantes es fundamental. Las empresas obtienen ventajas competitivas gracias a una calidad superior del producto, tiempos de entrega más rápidos y menores costes de producción. La inversión en un clasificador óptico de color se amortiza rápidamente mediante una mayor eficiencia y una reducción de residuos.

Últimas noticias

¿Qué factores afectan el rendimiento y la precisión de un clasificador por color del té?

05

Aug

¿Qué factores afectan el rendimiento y la precisión de un clasificador por color del té?

La precisión de un clasificador por color del té determina directamente la consistencia de la calidad de los productos terminados de té. Comprender los factores que influyen en el rendimiento y la precisión de un clasificador por color del té es fundamental para los procesadores de té que buscan mantener su competitividad...
Ver más
¿Cómo pueden mejorar los clasificadores por color del arroz la calidad del grano?

08

Aug

¿Cómo pueden mejorar los clasificadores por color del arroz la calidad del grano?

Los clasificadores por color del arroz representan una tecnología transformadora en el procesamiento moderno de cereales, cambiando radicalmente la forma en que los productores mantienen y mejoran la calidad de su producción de arroz. Al utilizar escaneo óptico avanzado e inteligencia artificial, un...
Ver más
¿Cuál es el costo de una máquina clasificadora de color?

12

Aug

¿Cuál es el costo de una máquina clasificadora de color?

Comprender la inversión requerida para una máquina clasificadora por color es fundamental para las empresas de los sectores agrícola, de procesamiento de alimentos y de reciclaje. El costo de una máquina clasificadora por color varía considerablemente según su capacidad, el nivel de sofisticación tecnológica,...
Ver más
¿Cómo puede un clasificador de frutos secos mejorar su producción?

15

Aug

¿Cómo puede un clasificador de frutos secos mejorar su producción?

Un clasificador de frutos secos representa una de las inversiones más significativas que puede realizar una operación de procesamiento de alimentos para potenciar la calidad de la producción y la eficiencia operativa. El clasificador moderno de frutos secos emplea tecnología avanzada de imágenes y sensores para identificar y separar...
Ver más

Solicitar un presupuesto gratuito

Nuestro representante se pondrá en contacto con usted pronto.
Producto requerido
Nombre
Email
WhatsApp
Mensaje
0/1000

clasificador óptico de color

Tecnología avanzada de detección para una precisión superior

Tecnología avanzada de detección para una precisión superior

Los sistemas modernos de clasificadores ópticos por color utilizan tecnología de imagen multi-espectral de vanguardia que detecta variaciones mínimas en color, composición e integridad estructural. Las cámaras capturan imágenes detalladas de cada partícula y procesan la información mediante algoritmos de inteligencia artificial que aprenden y se adaptan a requisitos específicos de clasificación. Un clasificador óptico por color alcanza tasas de precisión superiores al 99,9 %, identificando defectos, descoloración y contaminación invisibles para los operadores humanos. Esta precisión garantiza que únicamente los materiales que cumplen con especificaciones rigurosas de calidad pasen al siguiente proceso, protegiendo así la reputación de su marca. Las capacidades de detección del clasificador óptico por color van más allá de la luz visible, incorporando infrarrojos y otros tipos de sensores para identificar defectos ocultos. Las empresas que utilizan esta tecnología experimentan reducciones significativas en quejas de clientes y devoluciones de productos. Los sistemas avanzados de clasificadores ópticos por color generan informes detallados de clasificación y paneles de monitoreo en tiempo real.
Procesamiento de alta velocidad y rendimiento máximo

Procesamiento de alta velocidad y rendimiento máximo

Un clasificador óptico de color procesa miles de artículos individuales cada segundo, ofreciendo un rendimiento excepcional que incrementa la capacidad de producción sin ampliar la superficie física de la instalación. Las capacidades de velocidad del sistema dependen del tipo de material y de la complejidad de la clasificación, pero las unidades modernas de clasificadores ópticos de color manejan eficientemente hasta quince toneladas por hora. Este procesamiento rápido se traduce directamente en mayores ingresos y una entrega más ágil de pedidos para empresas que gestionan cronogramas de producción sensibles al tiempo. El clasificador óptico de color mantiene una velocidad constante durante todas las horas de operación, brindando un rendimiento fiable que la clasificación manual no puede igualar. Las instalaciones experimentan reducciones sustanciales en cuellos de botella productivos al implementar tecnología avanzada de clasificadores ópticos de color. Los diseños eficientes desde el punto de vista energético garantizan que la operación a alta velocidad no genere costos excesivos en servicios públicos. Las capacidades de procesamiento del clasificador óptico de color se escalan para satisfacer las demandas empresariales en crecimiento, sin requerir la sustitución del equipo.
Integración sencilla y operación intuitiva

Integración sencilla y operación intuitiva

Instalar un clasificador óptico de color en entornos de producción existentes requiere modificaciones mínimas y prácticamente no interrumpe las operaciones. Estos sistemas cuentan con interfaces de control intuitivas, diseñadas para operadores con distintos niveles de experiencia técnica. Un clasificador óptico de color se conecta a suministros eléctricos estándar e integra con sistemas automatizados de transporte mediante fijaciones mecánicas sencillas. Los requisitos de formación para operar el clasificador óptico de color siguen siendo mínimos, lo que permite que el personal existente domine rápidamente las funciones del sistema y los procedimientos de resolución de incidencias. El clasificador óptico de color ofrece supervisión en tiempo real mediante paneles de control intuitivos que muestran métricas de rendimiento en la clasificación y estadísticas de los materiales. Los procedimientos de mantenimiento son sencillos: los componentes son de fácil acceso y los sistemas de diagnóstico claros ayudan a los operadores a identificar posibles problemas de inmediato. El clasificador óptico de color garantiza un rendimiento fiable con tiempos de inactividad mínimos, respaldado por documentación exhaustiva del fabricante y equipos técnicos de soporte disponibles para resolver consultas.

Solicitar un presupuesto gratuito

Nuestro representante se pondrá en contacto con usted pronto.
Producto requerido
Nombre
Email
WhatsApp
Mensaje
0/1000

Copyright © 2026 Anhui Jiexun Optoelectronic Technology Co., Ltd. Todos los derechos reservados.  -  Política de privacidad