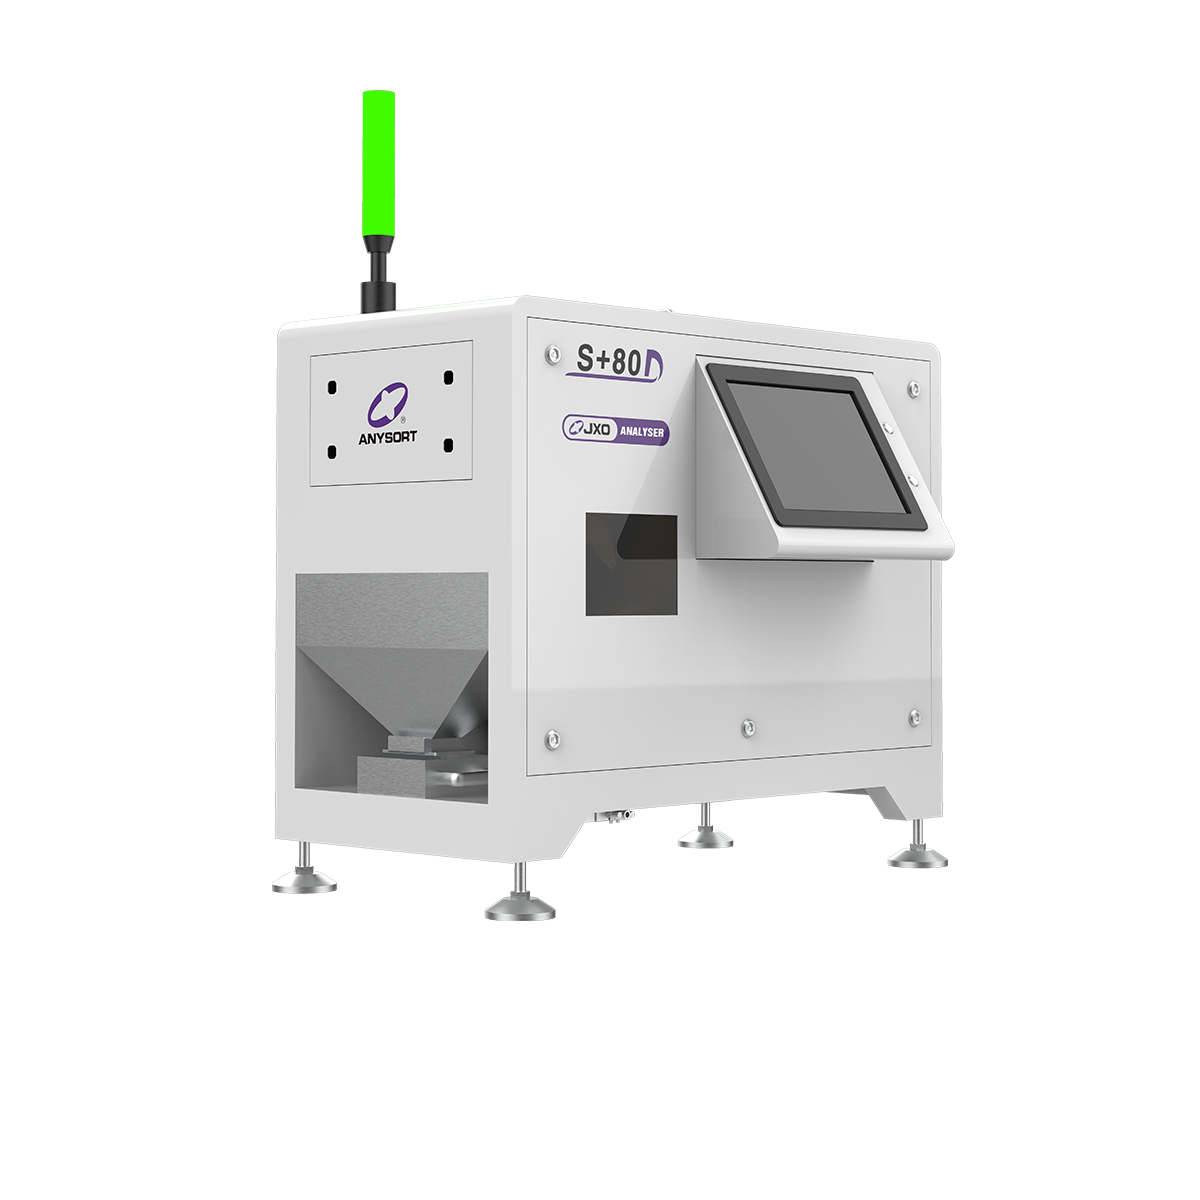
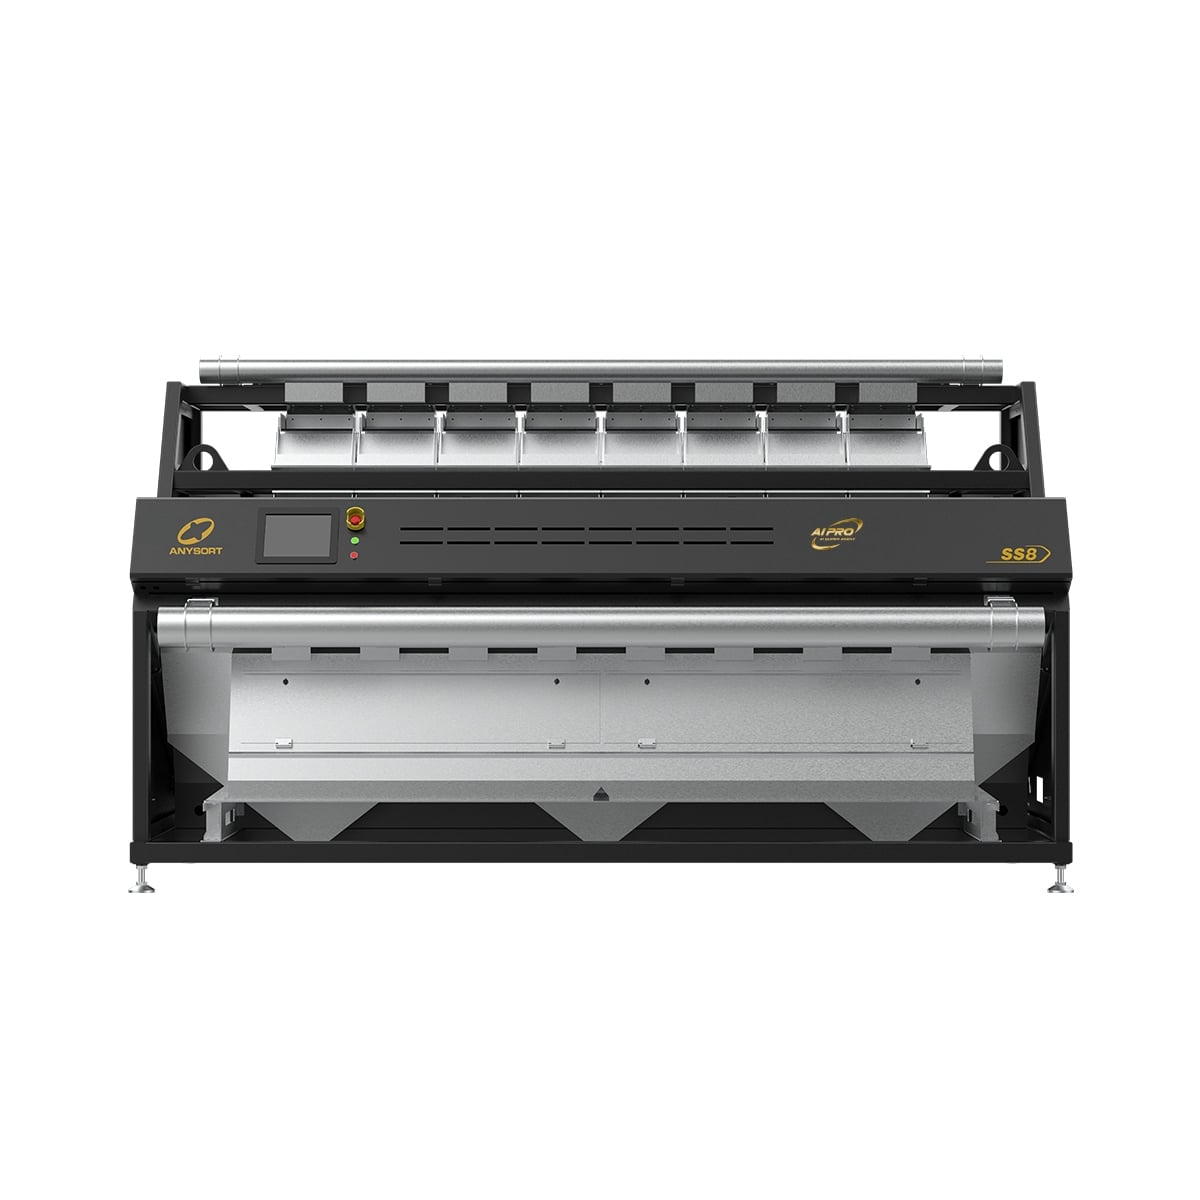
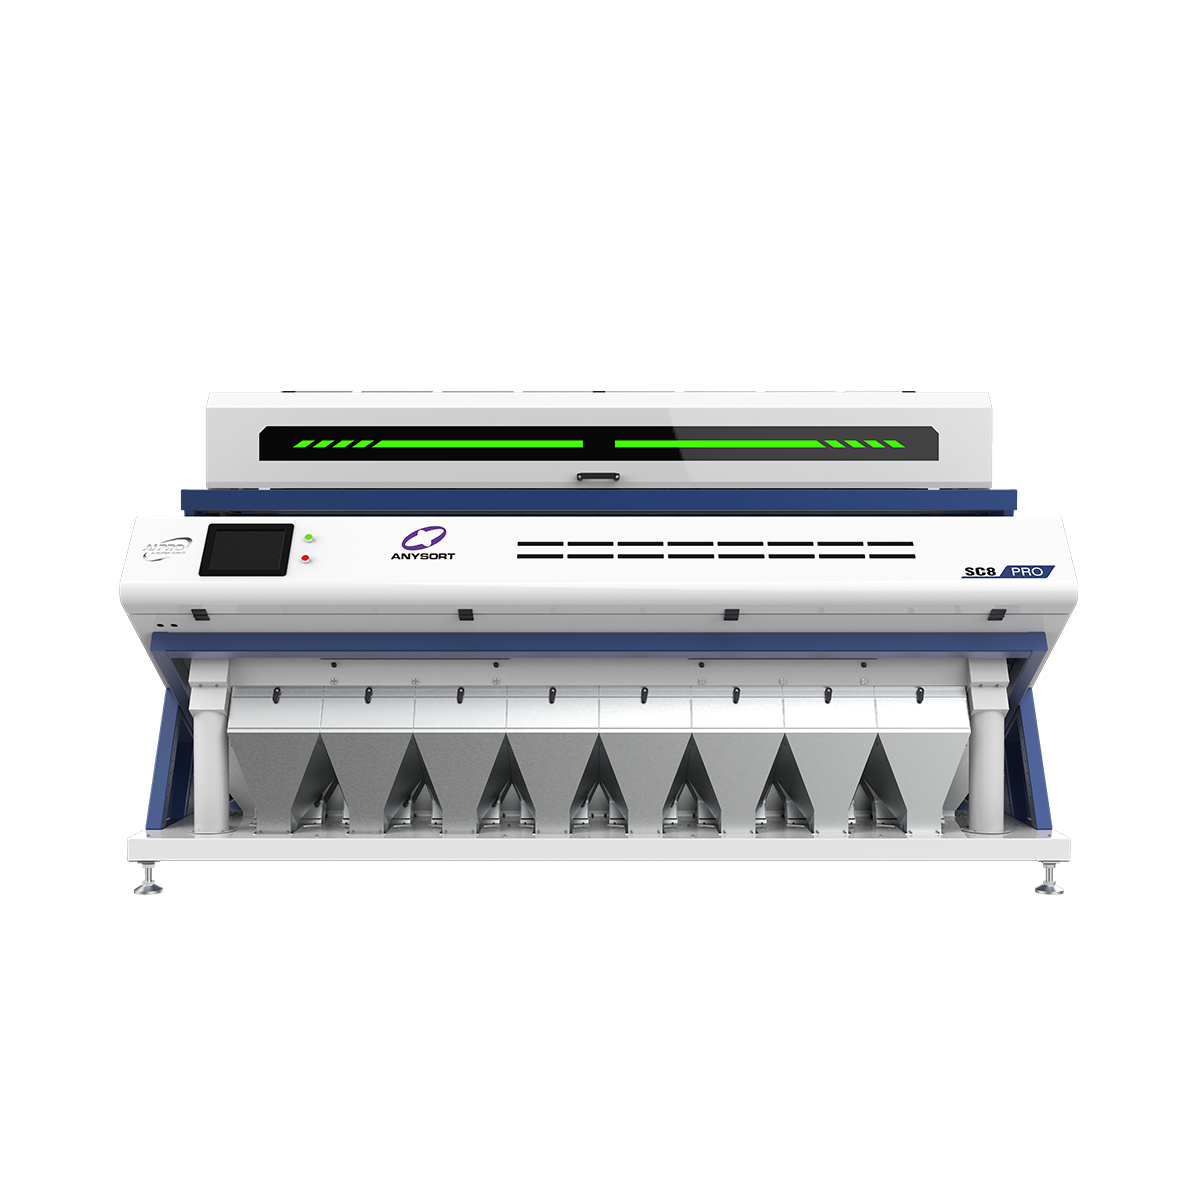
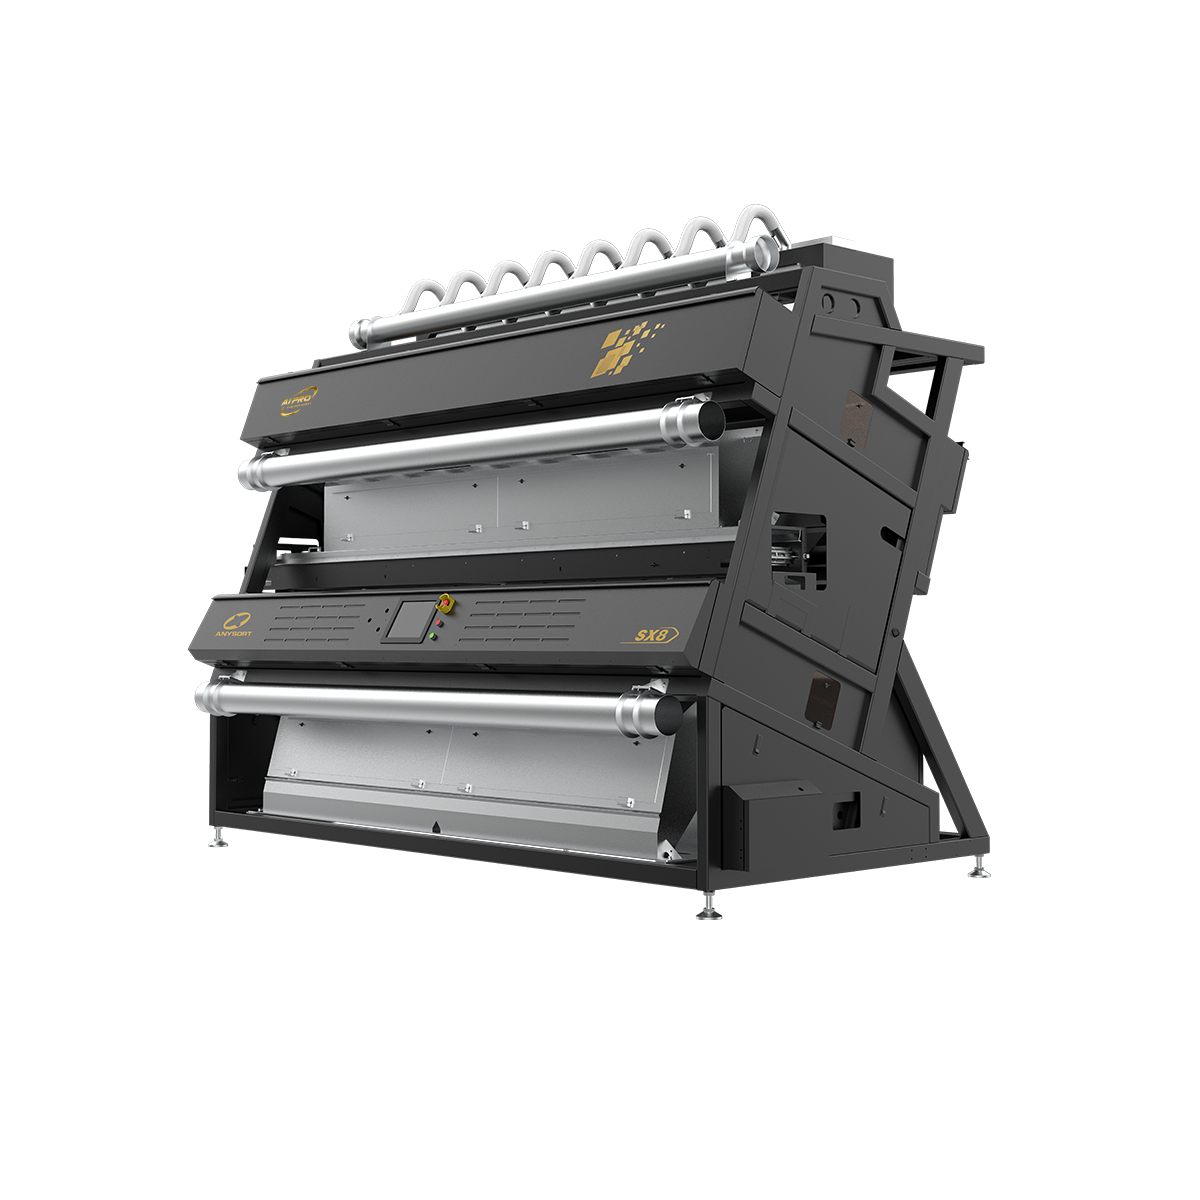
equipo de clasificación óptica
El equipo de clasificación óptica representa un avance revolucionario en la tecnología de separación de materiales, diseñado para identificar y clasificar automáticamente los artículos según sus propiedades ópticas. Esta maquinaria sofisticada utiliza sistemas avanzados de cámaras e inteligencia artificial para analizar los materiales en tiempo real, garantizando una categorización precisa sin intervención humana. El equipo de clasificación óptica opera capturando imágenes de alta resolución de los materiales en movimiento y aplicando luego algoritmos complejos para detectar variaciones de color, diferencias de tamaño y composición material. Su función principal consiste en eliminar del flujo productivo artículos contaminados, dañados o no deseados con una precisión extraordinaria. Los equipos modernos de clasificación óptica integran múltiples tecnologías de sensores, incluidas cámaras de luz visible, sensores infrarrojos y sistemas de detección láser, lo que permite un análisis integral de los materiales. Entre sus características tecnológicas destacan sus capacidades de procesamiento a alta velocidad, que permiten inspeccionar miles de artículos por minuto. Los sistemas avanzados de clasificación óptica emplean el aprendizaje automático para mejorar continuamente la precisión de la clasificación y adaptarse a las variaciones en las características de los materiales. Estas máquinas se utilizan en numerosos sectores, como el procesamiento de alimentos, instalaciones de reciclaje, operaciones mineras y fabricación farmacéutica. La versatilidad del equipo de clasificación óptica lo convierte en un recurso invaluable para los procesos de control de calidad, eliminación de contaminantes y recuperación de materiales. Al implementar este equipo, las empresas pueden mejorar significativamente la calidad de sus productos, reducir los residuos y disminuir los costes operativos asociados a los procedimientos manuales de clasificación.

 EN