optischer Sortierer
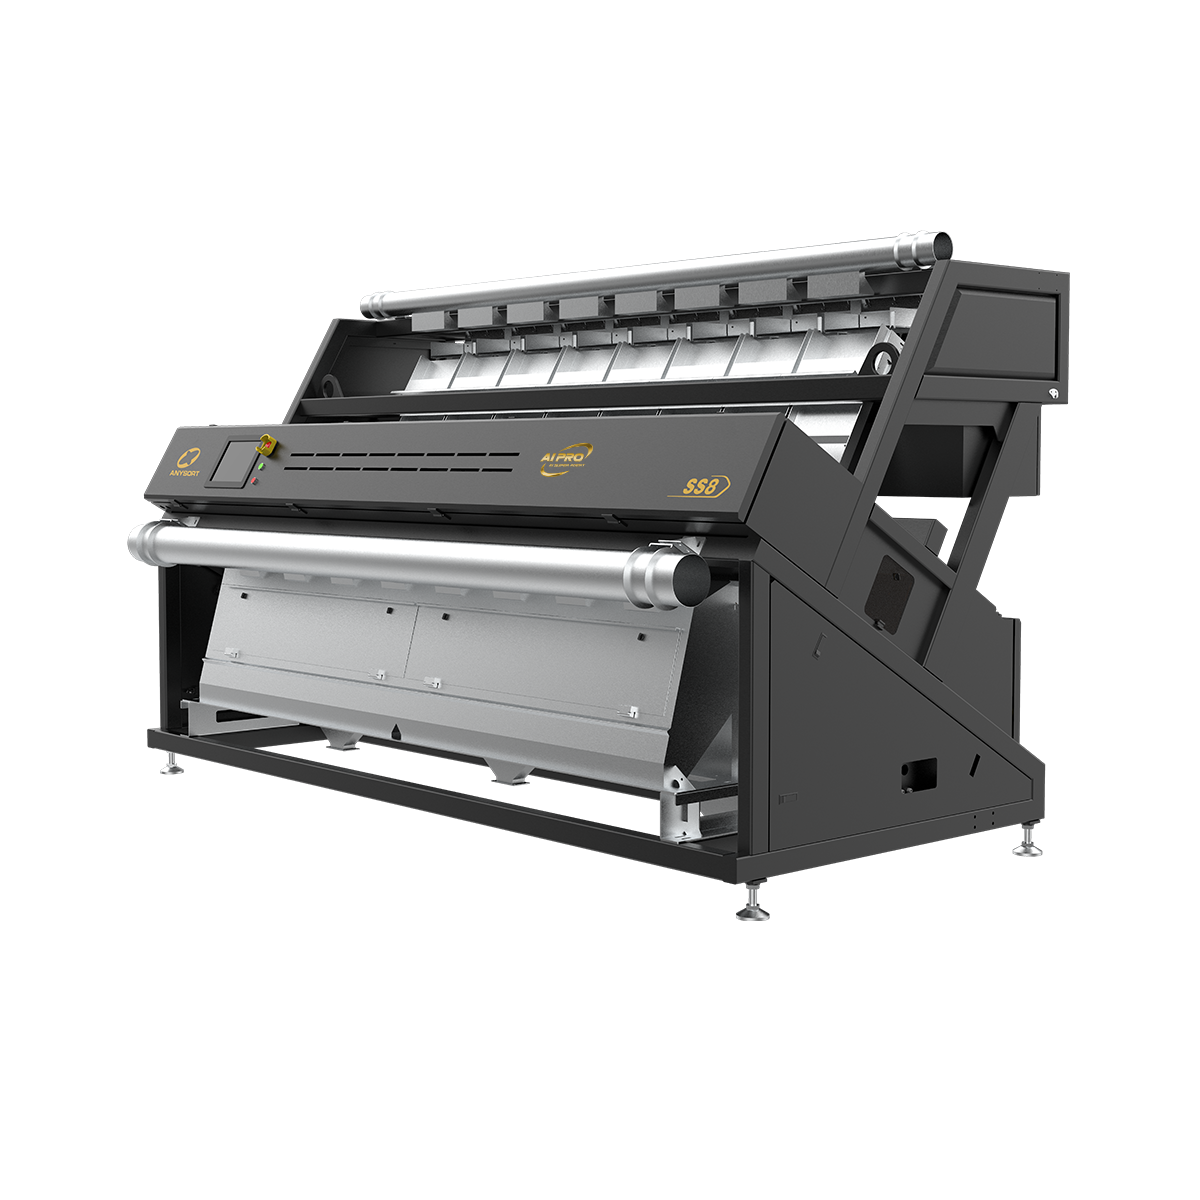
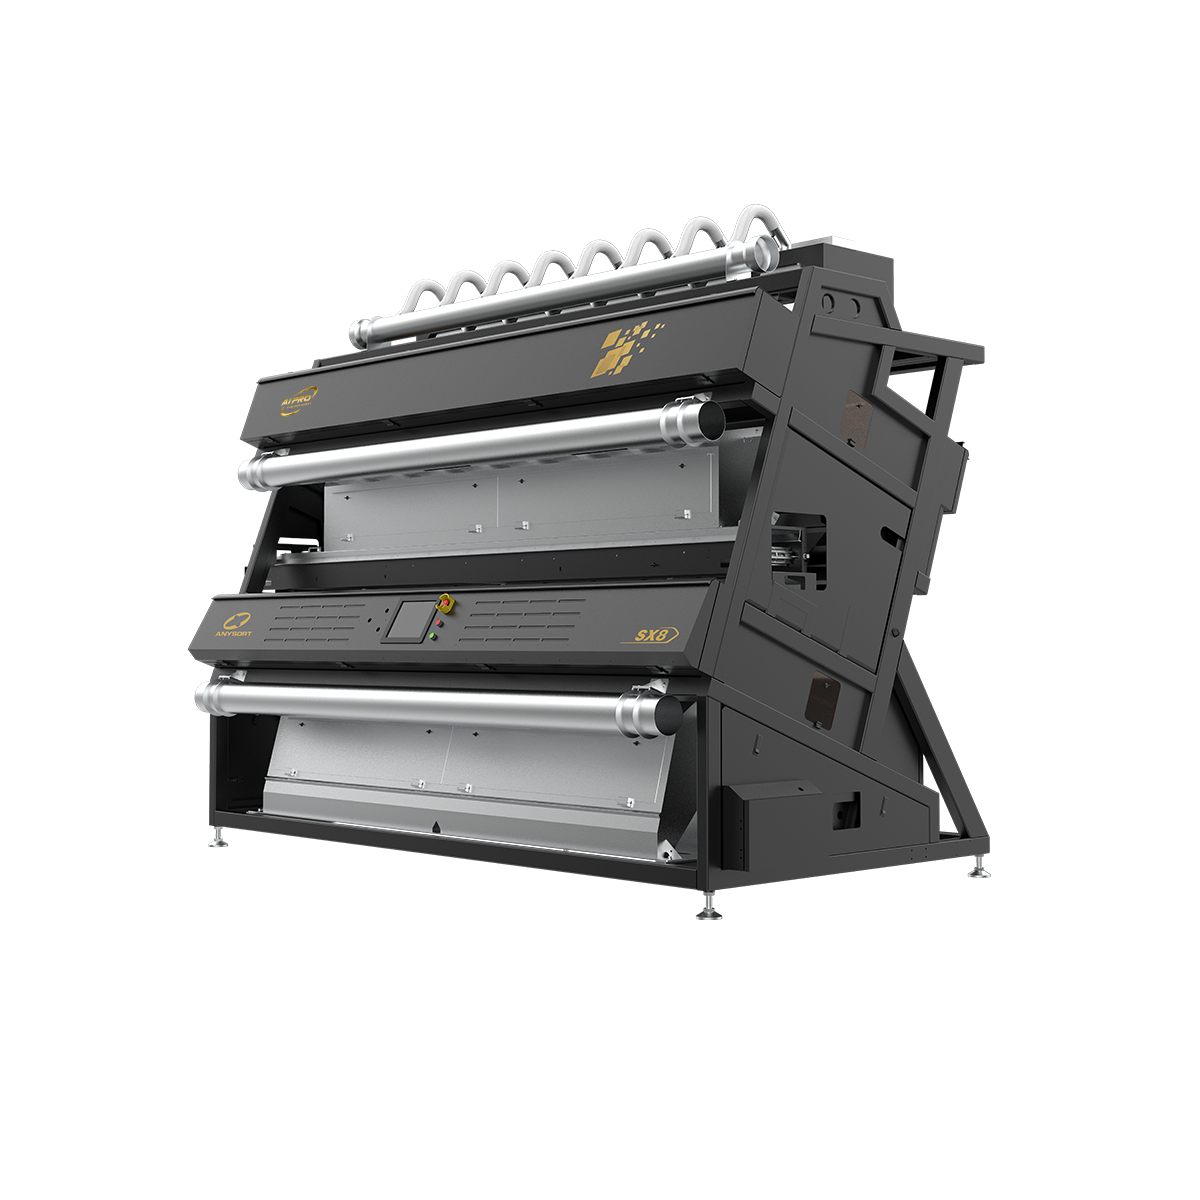
Ein optischer Sortierer stellt eine hochentwickelte Sortiertechnologie dar, die die Qualitätskontrolle in zahlreichen Branchen revolutioniert. Dieses fortschrittliche optische Sortiersystem nutzt modernste Bildgebung und künstliche Intelligenz, um Produkte automatisch zu erkennen, zu analysieren und gemäß vordefinierter Qualitätsstandards einzustufen. Der optische Sortierer arbeitet, indem er hochauflösende Bilder von Gegenständen aufnimmt, während diese durch das System laufen, und anschließend maschinelle Lernalgorithmen einsetzt, um in Echtzeit Fehler, Farbabweichungen, Größenunterschiede sowie weitere Qualitätsparameter zu identifizieren. Die zentrale Funktionalität eines optischen Sortierers besteht in der kontinuierlichen Produktinspektion ohne manuelle Eingriffe. Die Technologie des optischen Sortierers kombiniert Hochgeschwindigkeitskameras mit anspruchsvatter Software, um Tausende von Artikeln pro Minute zu verarbeiten und so während der gesamten Produktion konsistente Qualitätsstandards sicherzustellen. Ob zur Klassifizierung landwirtschaftlicher Erzeugnisse, Mineralien, recycelter Materialien oder industriell gefertigter Güter – der optische Sortierer liefert präzise Klassifizierungsergebnisse, die menschliche Bediener hinsichtlich Geschwindigkeit und Genauigkeit nicht erreichen können. Zu den wesentlichen technologischen Merkmalen eines optischen Sortierers zählen Multispektral-Bildgebungsfunktionen, anpassbare Sortierparameter sowie nahtlose Integration in bestehende Fertigungslinien. Der optische Sortierer lässt sich an branchenspezifische Anforderungen anpassen und ist daher vielseitig einsetzbar. Moderne optische Sortiersysteme bieten intuitive Benutzeroberflächen, minimale Kalibrierzeiten sowie umfassende Datenaufzeichnung für Rückverfolgbarkeit und Dokumentation im Rahmen der Qualitätssicherung.

 EN