Optische Lebensmittel-Sortierplattform | Qualitätskontrolle

Alle Kategorien

optische Lebensmittelsortierplattform

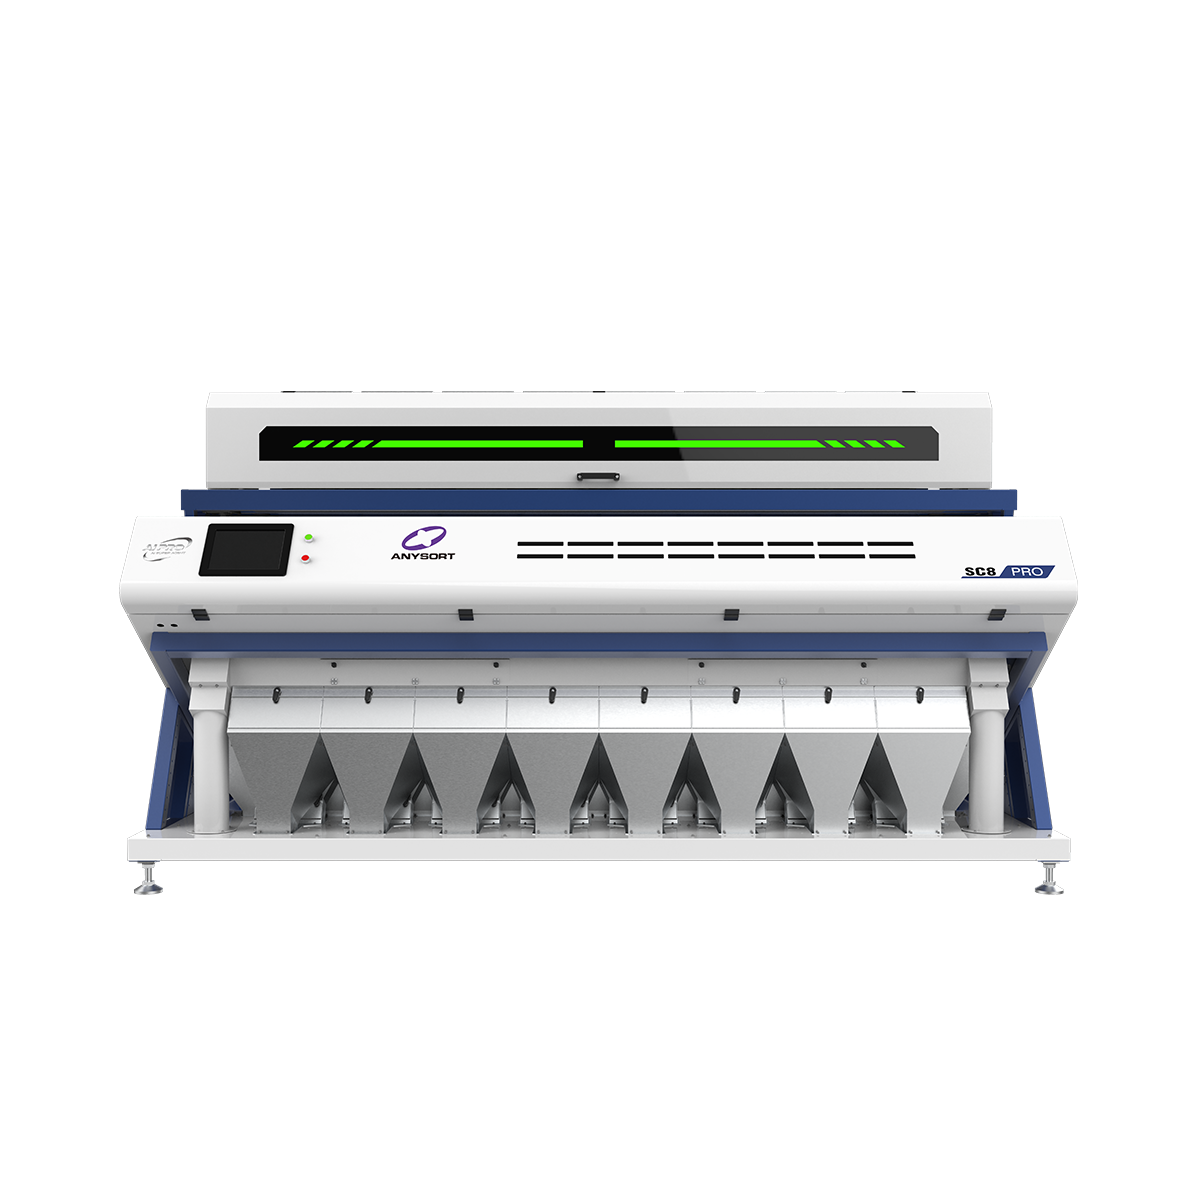
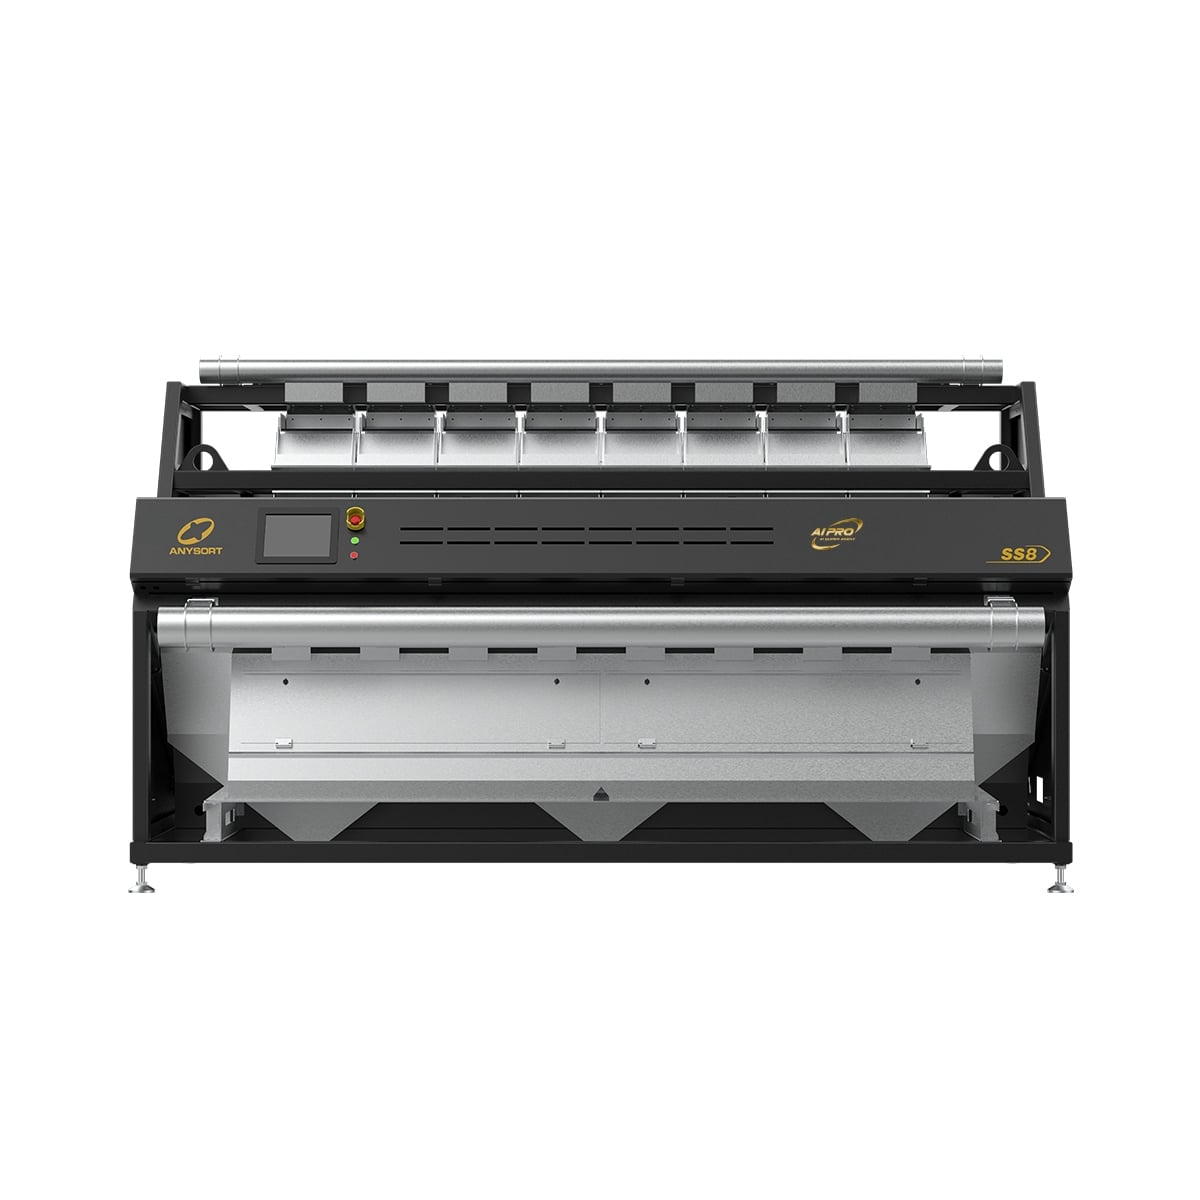
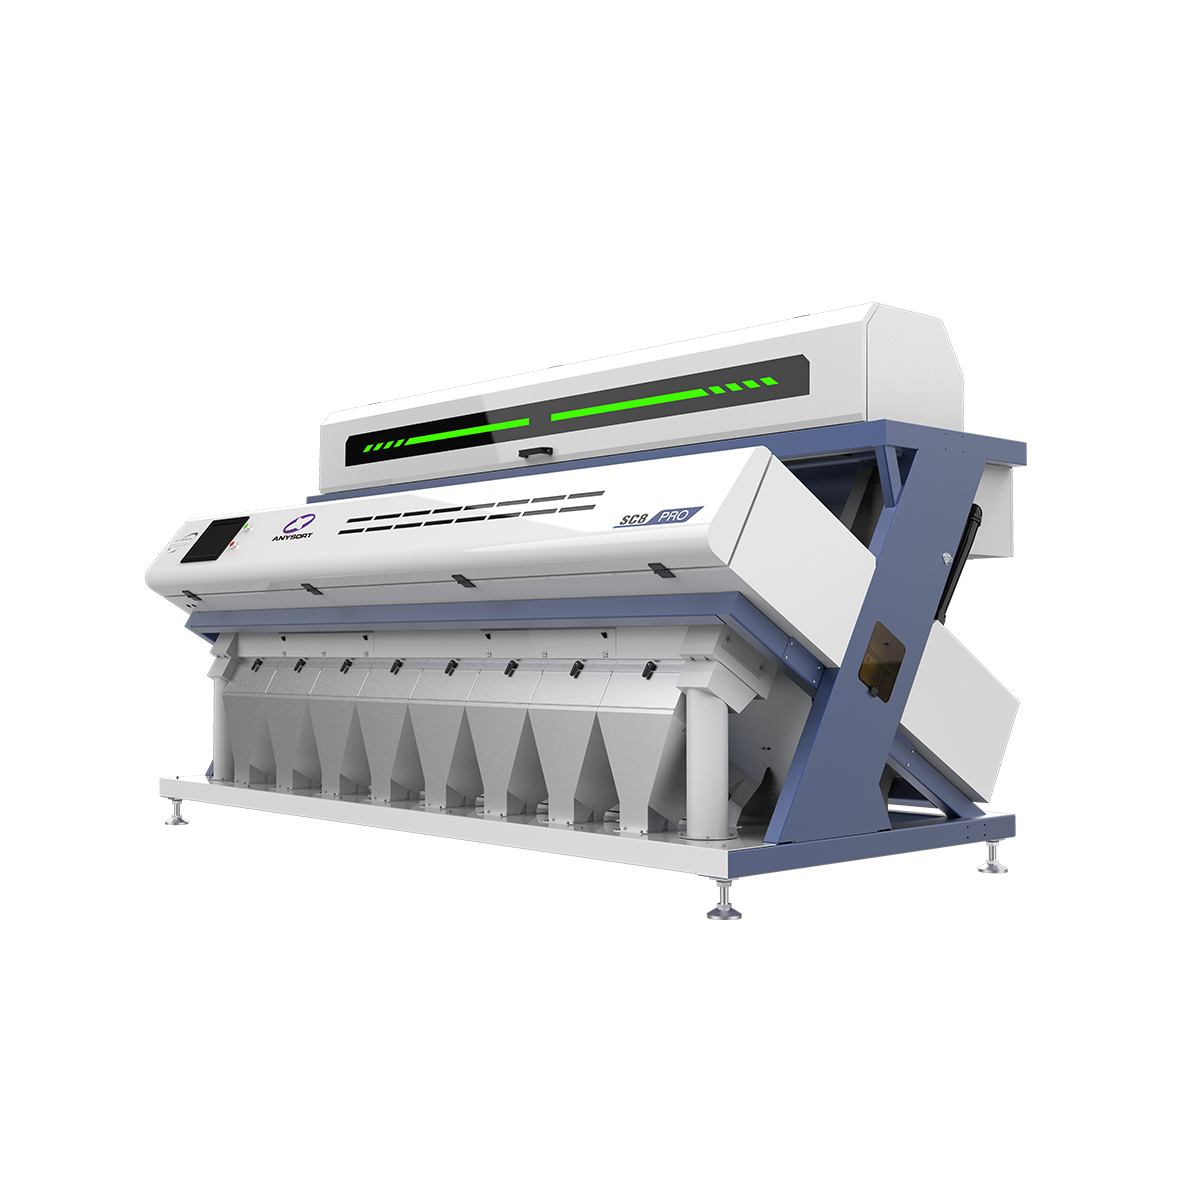
Eine optische Lebensmittel-Sortierplattform stellt eine revolutionäre Technologie dar, die verändert, wie Lebensmittelverarbeitungsbetriebe Qualitätskontrolle und Produktkonsistenz managen. Dieses fortschrittliche System nutzt modernste optische Scanning-Verfahren und künstliche Intelligenz, um fehlerhafte Artikel automatisch und mit außergewöhnlicher Präzision von Produktionslinien auszusortieren. Die optische Lebensmittel-Sortierplattform setzt hochauflösende Kameras und ausgefeilte Bildverarbeitungsalgorithmen ein, um jedes Produkt einzeln zu analysieren und Verunreinigungen, Verfärbungen, Beschädigungen sowie Unregelmäßigkeiten zu erkennen, die menschliche Inspektoren möglicherweise übersehen würden. Zu den zentralen Funktionen einer optischen Lebensmittel-Sortierplattform gehören Echtzeitanalyse der Produkte, automatisches Aussortieren minderwertiger Artikel sowie umfassende Datenaufzeichnung für Rückverfolgbarkeit. Die Plattform integriert sich nahtlos in bestehende Produktionsanlagen und erfordert nur geringfügige Anpassungen an der Linie, während sie maximale Effizienzsteigerungen liefert. Mithilfe fortschrittlicher Spektralanalyse und maschineller Lernfähigkeiten kann die optische Lebensmittel-Sortierplattform Tausende von Artikeln pro Minute verarbeiten und dabei während gesamter Produktionsläufe konstante Qualitätsstandards gewährleisten. Anwendungen erstrecken sich über vielfältige Lebensmittelbranchen, darunter Getreide, Nüsse, Hülsenfrüchte, Reis, Trockenfrüchte und Gemüse. Die optische Lebensmittel-Sortierplattform richtet sich an Lebensmittelhersteller, -verarbeiter und -exporteure, die höchste Qualitätssicherung verlangen. Die Installation ist unkompliziert; benutzerfreundliche Schnittstellen ermöglichen es Bedienern, Sortierparameter je nach spezifischen Produktanforderungen anzupassen. Die Technologie senkt die Personalkosten deutlich, minimiert Abfall und stellt die Einhaltung internationaler Lebensmittelsicherheitsstandards sicher – zugleich steigert sie die gesamte Betriebseffizienz und das Produktimage.

Neue Produkte

Die optische Lebensmittel-Sortierplattform bietet transformative Vorteile, die Ihre Gewinnspanne und operative Exzellenz direkt verbessern. Erstens senkt sie die Kosten für manuelle Inspektionen drastisch, indem sie Qualitätskontrollprozesse automatisiert, die traditionell einen erheblichen Aufwand an menschlicher Arbeitskraft erforderten. Ihre Anlage kann deutlich höhere Mengen verarbeiten, während gleichzeitig höchste Qualitätsstandards eingehalten werden – ohne proportionale Steigerung der Personalkosten. Die Verbesserung der operativen Effizienz ist beträchtlich und sofort spürbar. Eine optische Lebensmittel-Sortierplattform arbeitet kontinuierlich, ohne Ermüdung, und gewährleistet konsistente Leistung über alle Schichten und Produktionszyklen hinweg. Das System arbeitet mit außergewöhnlicher Geschwindigkeit, verarbeitet Hunderte von Artikeln pro Minute und trifft dabei augenblicklich präzise Sortierentscheidungen. Diese Zuverlässigkeit führt unmittelbar zu höherer Durchsatzleistung und reduziert Engpässe in der Produktion, wie sie bei herkömmlichen Sortiermethoden typischerweise auftreten. Die Qualitätssicherung erreicht mit der optischen Lebensmittel-Sortierplattform beispiellose Niveaus: Durch die Erkennung von Fehlern, die dem menschlichen Auge unsichtbar bleiben – etwa innere Schäden, subtile Verfärbungen oder Kontamination – stellen Sie sicher, dass ausschließlich Premium-Produkte Kunden erreichen. Diese Fähigkeit stärkt den Markennamen, verringert Rücksendungen und fördert die Kundentreue durch konstante Exzellenz. Die optische Lebensmittel-Sortierplattform bietet bemerkenswerte Flexibilität hinsichtlich Produkttypen und Spezifikationen. Bediener können die Sortierparameter mühelos an verschiedene Artikel, Größen und Qualitätsanforderungen anpassen – ohne aufwendige Neukalibrierung oder Stillstandszeiten. Diese Anpassungsfähigkeit maximiert die Auslastung der Anlage über Ihr gesamtes Produktportfolio hinweg. Kosteneinsparungen gehen über die Reduzierung von Arbeitskosten hinaus: Die Plattform minimiert Produktverschwendung, indem sie genau jene Artikel als wiederverwertbar identifiziert, während ausschließlich tatsächlich fehlerhafte Produkte entfernt werden. Erweiterte Rückverfolgbarkeitsfunktionen liefern umfassende Dokumentation für regulatorische Konformität und Qualitätsaudits, was den administrativen Aufwand senkt und die Verantwortlichkeit entlang Ihrer gesamten Lieferkette stärkt.

Tipps und Tricks

Welche Faktoren beeinflussen Leistung und Genauigkeit einer Tee-Farbsortiermaschine?

05

Aug

Welche Faktoren beeinflussen Leistung und Genauigkeit einer Tee-Farbsortiermaschine?

Die Präzision einer Tee-Farbsortiermaschine bestimmt unmittelbar die Konsistenz der Qualität fertiger Teeprodukte. Das Verständnis der Faktoren, die Leistung und Genauigkeit einer Tee-Farbsortiermaschine beeinflussen, ist für Teeverarbeiter entscheidend, die wettbewerbsfähig bleiben möchten...
MEHR ANZEIGEN
Wie hoch sind die Kosten für eine Farbsortiermaschine?

12

Aug

Wie hoch sind die Kosten für eine Farbsortiermaschine?

Das Verständnis der erforderlichen Investition für eine Farbsortiermaschine ist für Unternehmen in den Bereichen Landwirtschaft, Lebensmittelverarbeitung und Recycling unerlässlich. Die Kosten für eine Farbsortiermaschine variieren erheblich je nach Kapazität und technologischem Fortschrittsgrad,...
MEHR ANZEIGEN
Wie kann ein Nusssortierer Ihre Produktion verbessern?

15

Aug

Wie kann ein Nusssortierer Ihre Produktion verbessern?

Ein Nusssortierer stellt eine der bedeutendsten Investitionen dar, die ein Lebensmittelverarbeitungsunternehmen tätigen kann, um Produktionsqualität und betriebliche Effizienz zu steigern. Der moderne Nusssortierer nutzt fortschrittliche Bild- und Sensortechnologie, um zu identifizieren und zu trennen…
MEHR ANZEIGEN
Führende Hersteller von KI-basierten Farbsortiermaschinen in China (2026)

30

Aug

Führende Hersteller von KI-basierten Farbsortiermaschinen in China (2026)

Die weltweite Nachfrage nach Präzisionssortiertechnologie ist stark gestiegen; chinesische Hersteller von Farbsortiermaschinen treiben die Innovation in landwirtschaftlichen und industriellen Bereichen voran. Chinesische Hersteller von Farbsortiermaschinen haben sich als...
MEHR ANZEIGEN

Kostenloses Angebot anfordern

Unser Vertreter wird Sie in Kürze kontaktieren.
Erforderliches Produkt
Name
E-Mail
WhatsApp
Nachricht
0/1000

optische Lebensmittelsortierplattform

Fortgeschrittene optische Erkennungstechnologie

Fortgeschrittene optische Erkennungstechnologie

Die optische Lebensmittel-Sortierplattform integriert hochmoderne Bildsensoren und KI-Algorithmen, die Produkte mit außergewöhnlicher Präzision analysieren. Diese fortschrittlichen optischen Systeme erfassen detaillierte visuelle Informationen aus mehreren Blickwinkeln und ermöglichen es der Plattform, selbst mikroskopisch kleine Fehler zu erkennen, die dem menschlichen Auge entgehen. Die maschinellen Lernfunktionen steigern die Genauigkeit kontinuierlich durch Erfahrung mit vielfältigen Produktvarianten und Sortierszenarien. Diese technologische Grundlage erlaubt es der optischen Lebensmittel-Sortierplattform, zwischen geringfügigen Oberflächenfehlern und schwerwiegenden Qualitätsproblemen zu unterscheiden und intelligente Sortierentscheidungen auf Basis anpassbarer Kriterien zu treffen. Das System passt sich unterschiedlichen Lichtverhältnissen, Produktgrößen und Materialzusammensetzungen an und gewährleistet so zuverlässige Leistung über die gesamte Produktionsumgebung hinweg. Hochgeschwindigkeits-Verarbeitungskapazitäten ermöglichen es der Plattform, Tausende von Artikeln pro Minute zu bewerten, während sie außergewöhnlich hohe Genauigkeitsraten von über neunundneunzig Prozent aufrechterhält – was konsistente Qualitätskontrolle garantiert, ohne Durchsatz oder Zuverlässigkeit in anspruchsvollen Lebensmittelverarbeitungsprozessen einzuschränken.
Nahtlose Integration und benutzerfreundliche Bedienung

Nahtlose Integration und benutzerfreundliche Bedienung

Die Installation einer optischen Lebensmittelsortierplattform in Ihre bestehende Produktionslinie erfordert nur minimale Störungen des laufenden Betriebs. Das System zeichnet sich durch ein modulares Design aus, das sich an verschiedene Förderkonfigurationen und Anlagenlayouts anpasst, ohne teure Infrastrukturmodifikationen zu erfordern. Integrationsspezialisten arbeiten eng mit Ihrem Team zusammen, um eine reibungslose Inbetriebnahme sicherzustellen und gleichzeitig die Produktionspläne während des gesamten Übergangsprozesses einzuhalten. Die Bediener interagieren mit der optischen Lebensmittelsortierplattform über intuitive Touchscreen-Oberflächen, die nur minimale Schulung erfordern. Das System zeigt Echtzeit-Leistungskennzahlen, Sortierstatistiken und Diagnoseinformationen in klarer, leicht zugänglicher Form an. Anpassbare Sortierparameter ermöglichen schnelle Anpassungen zwischen verschiedenen Produkten oder Qualitätsstandards – ohne technisches Fachwissen. Umfassende Support-Systeme umfassen Fernüberwachungsfunktionen, sodass Wartungsteams potenzielle Probleme proaktiv erkennen und Serviceeinsätze gezielt während geplanter Stillstandszeiten terminieren können. Dadurch wird die Verfügbarkeit der Anlage maximiert und kostspielige Produktionsunterbrechungen minimiert – zugleich werden Ihre betrieblichen Ziele unterstützt.
Messbare Kosteneinsparungen und ROI-Vorteile

Messbare Kosteneinsparungen und ROI-Vorteile

Die Investition in eine optische Lebensmittel-Sortierplattform erzielt über mehrere Einnahmequellen attraktive finanzielle Renditen. Die Senkung der Personalkosten stellt den unmittelbarsten Vorteil dar, da die automatisierte Qualitätskontrolle teure manuelle Inspektionspositionen eliminiert und den gesamten Personalbedarf reduziert. Diese Einsparungen summieren sich im Zeitverlauf beträchtlich – insbesondere in Hochvolumenanlagen, die täglich Tausende von Artikeln in mehreren Schichten verarbeiten. Die Reduzierung von Abfall wird ein weiterer bedeutender finanzieller Vorteil bei Einsatz einer optischen Lebensmittel-Sortierplattform. Durch präzise Fehlererkennung wird die Aussortierung akzeptabler Produkte minimiert, während gleichzeitig gewährleistet ist, dass tatsächlich fehlerhafte Artikel konsequent entfernt werden. Diese verbesserte Genauigkeit führt direkt zu höheren Ausbeuteraten und geringeren Materialverlusten. Eine gesteigerte Produktqualität verringert Kundenbeschwerden, Rücksendungen und Gewährleistungsansprüche, schützt damit die Umsätze und stärkt die Marktposition. Zusätzlich senken umfassende Dokumentationsfunktionen die Compliance-Kosten und potenzielle regulatorische Sanktionen, während die gesteigerte Effizienz eine höhere Verarbeitungskapazität ohne proportionale Kapitalinvestition ermöglicht – mit einer starken ROI bereits im ersten Betriebsjahr.

Kostenloses Angebot anfordern

Unser Vertreter wird Sie in Kürze kontaktieren.
Erforderliches Produkt
Name
E-Mail
WhatsApp
Nachricht
0/1000

Urheberrecht © 2026 Anhui Jiexun Optoelectronic Technology Co., Ltd. Alle Rechte vorbehalten.  -  Datenschutzrichtlinie