optisk klassificeringsanläggning
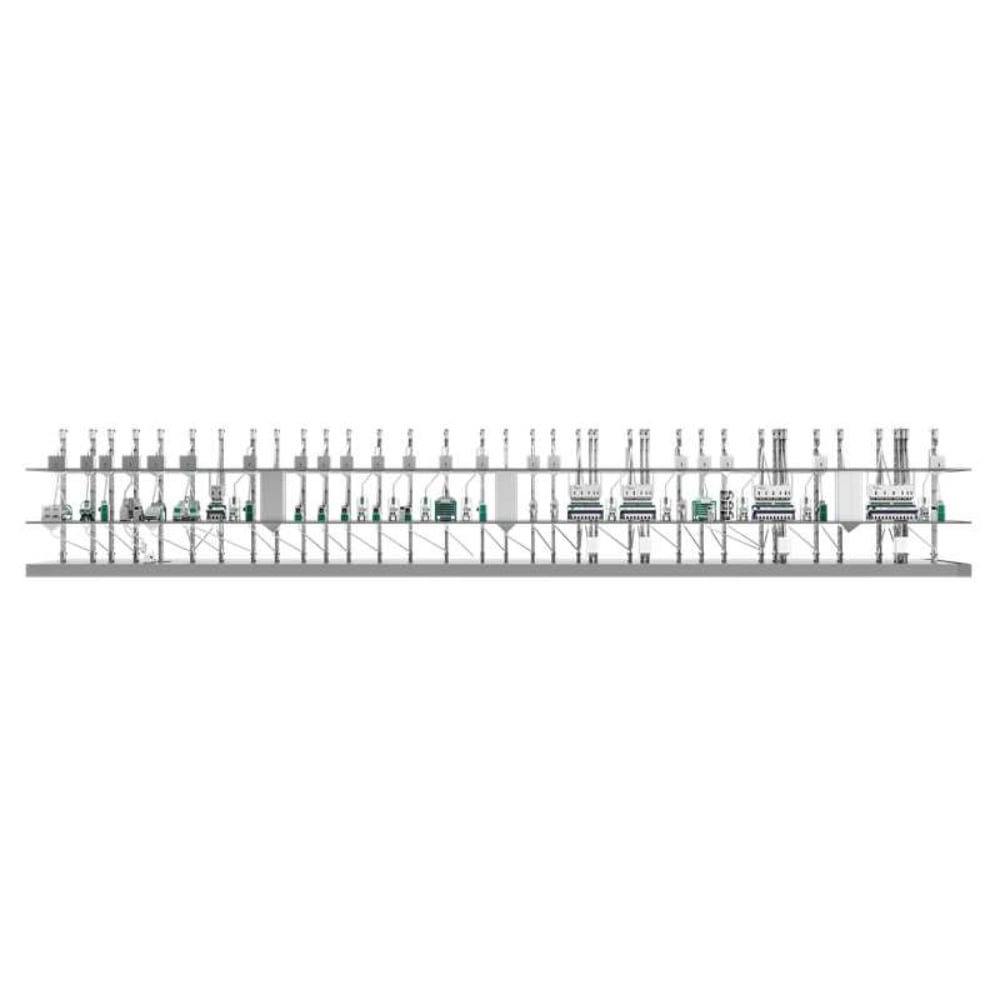
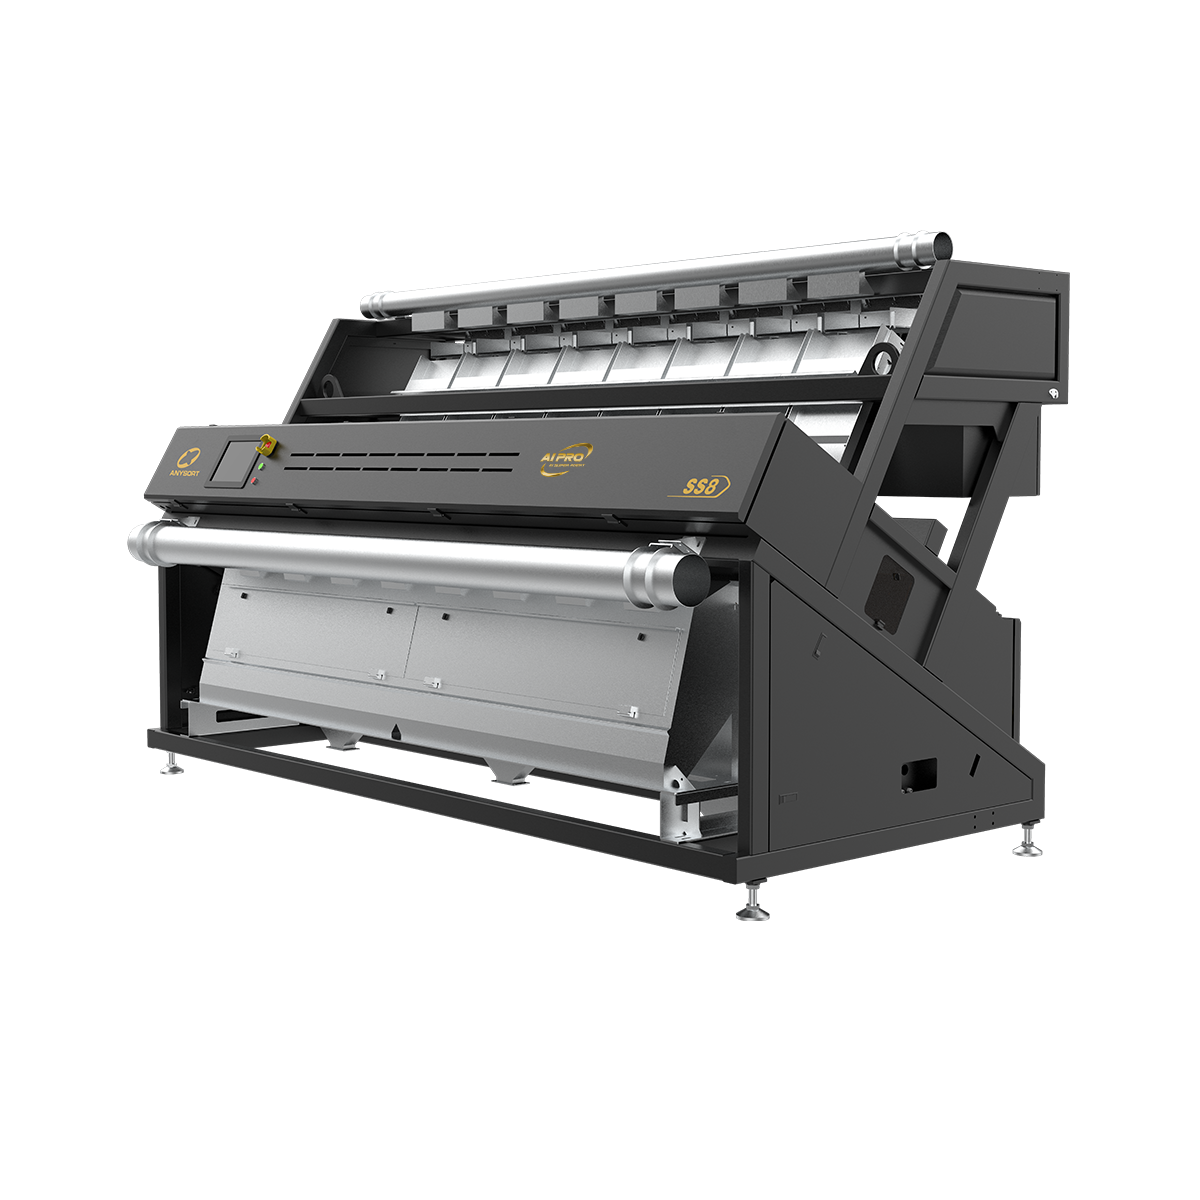
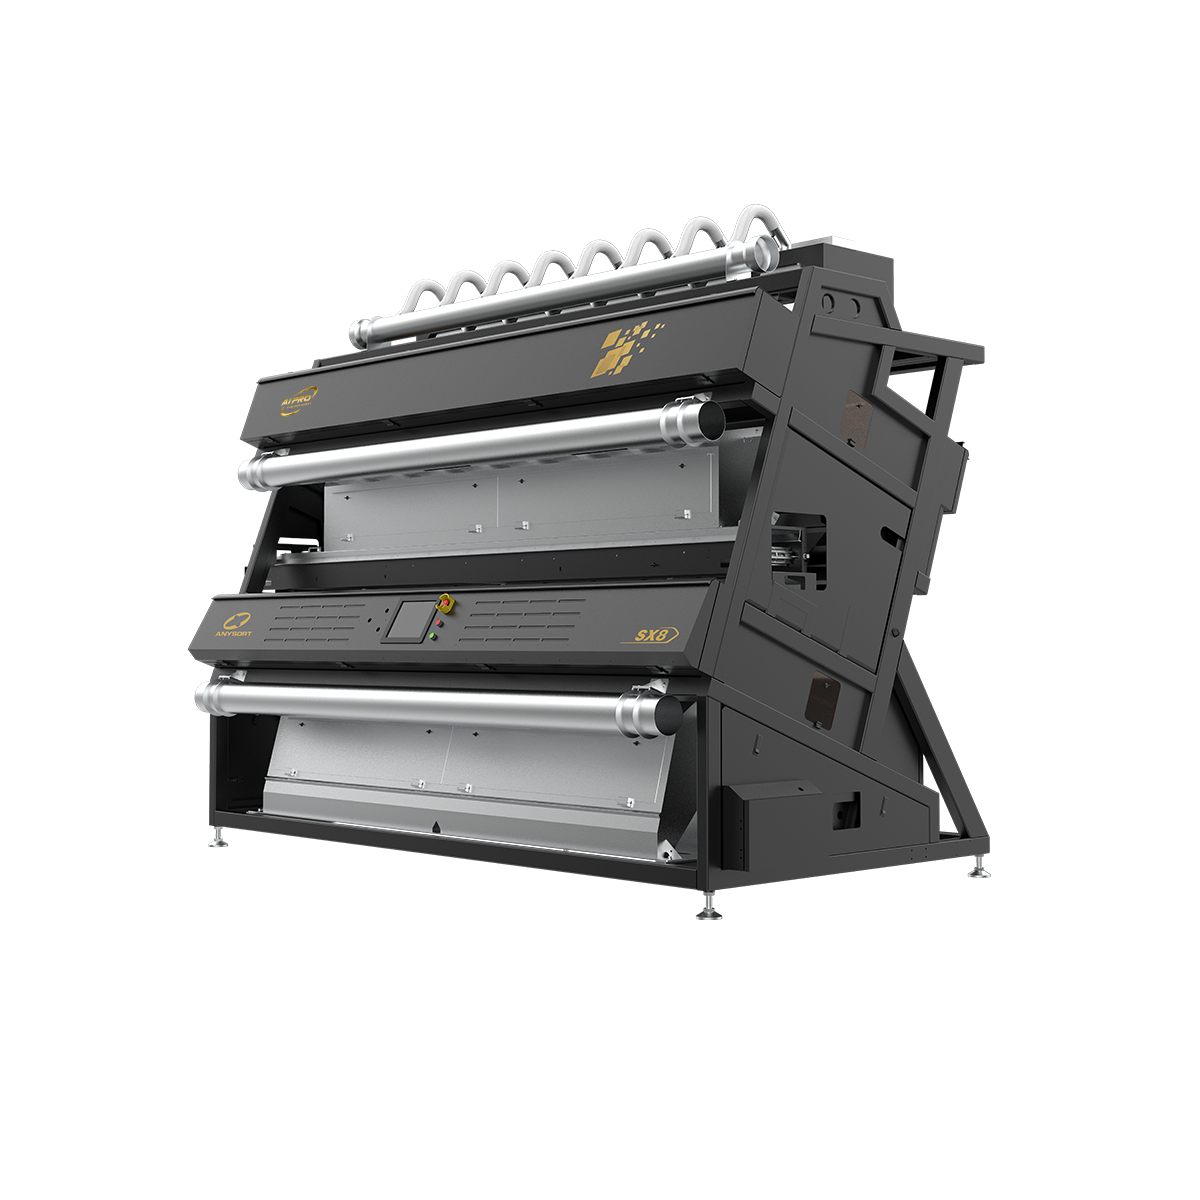
En optisk sorteringssystem är en sofistikerad sorteringsteknologi som omvandlar kvalitetskontrollen inom flera branscher. Detta avancerade optiska sorteringssystem använder modern bildteknik och artificiell intelligens för att automatiskt upptäcka, analysera och kategorisera produkter utifrån fördefinierade kvalitetskrav. Sorteringssystemet fungerar genom att ta högupplösta bilder av föremål medan de passerar genom systemet, och använder sedan maskininlärningsalgoritmer för att i realtid identifiera defekter, färgvariationer, storleksojämnheter och andra kvalitetsparametrar. Den centrala funktionen hos ett optiskt sorteringssystem är kontinuerlig produktinspektion utan krav på manuell ingripande. Tekniken kombinerar höghastighetskameror med sofistikerad programvara för att bearbeta tusentals föremål per minut, vilket säkerställer konsekventa kvalitetskrav under hela produktionsprocessen. Oavsett om det gäller jordbruksprodukter, mineraler, återvunna material eller tillverkade varor ger det optiska sorteringssystemet exakta klassificeringsresultat som mänskliga operatörer inte kan matcha i antingen hastighet eller noggrannhet. Viktiga tekniska egenskaper hos ett optiskt sorteringssystem inkluderar multispektral bildteknik, justerbara sorteringparametrar samt sömlös integration med befintliga produktionslinjer. Sorteringssystemet kan anpassas efter specifika branschkrav, vilket gör det mångsidigt för olika tillämpningar. Moderna optiska sorteringssystem erbjuder intuitiva gränssnitt, minimal kalibreringstid samt omfattande dataloggningsfunktioner för spårbarhet och dokumentation av kvalitetssäkring.

 EN