Preisführer für optische Sortierer

Alle Kategorien

preis für optischen Sortierer

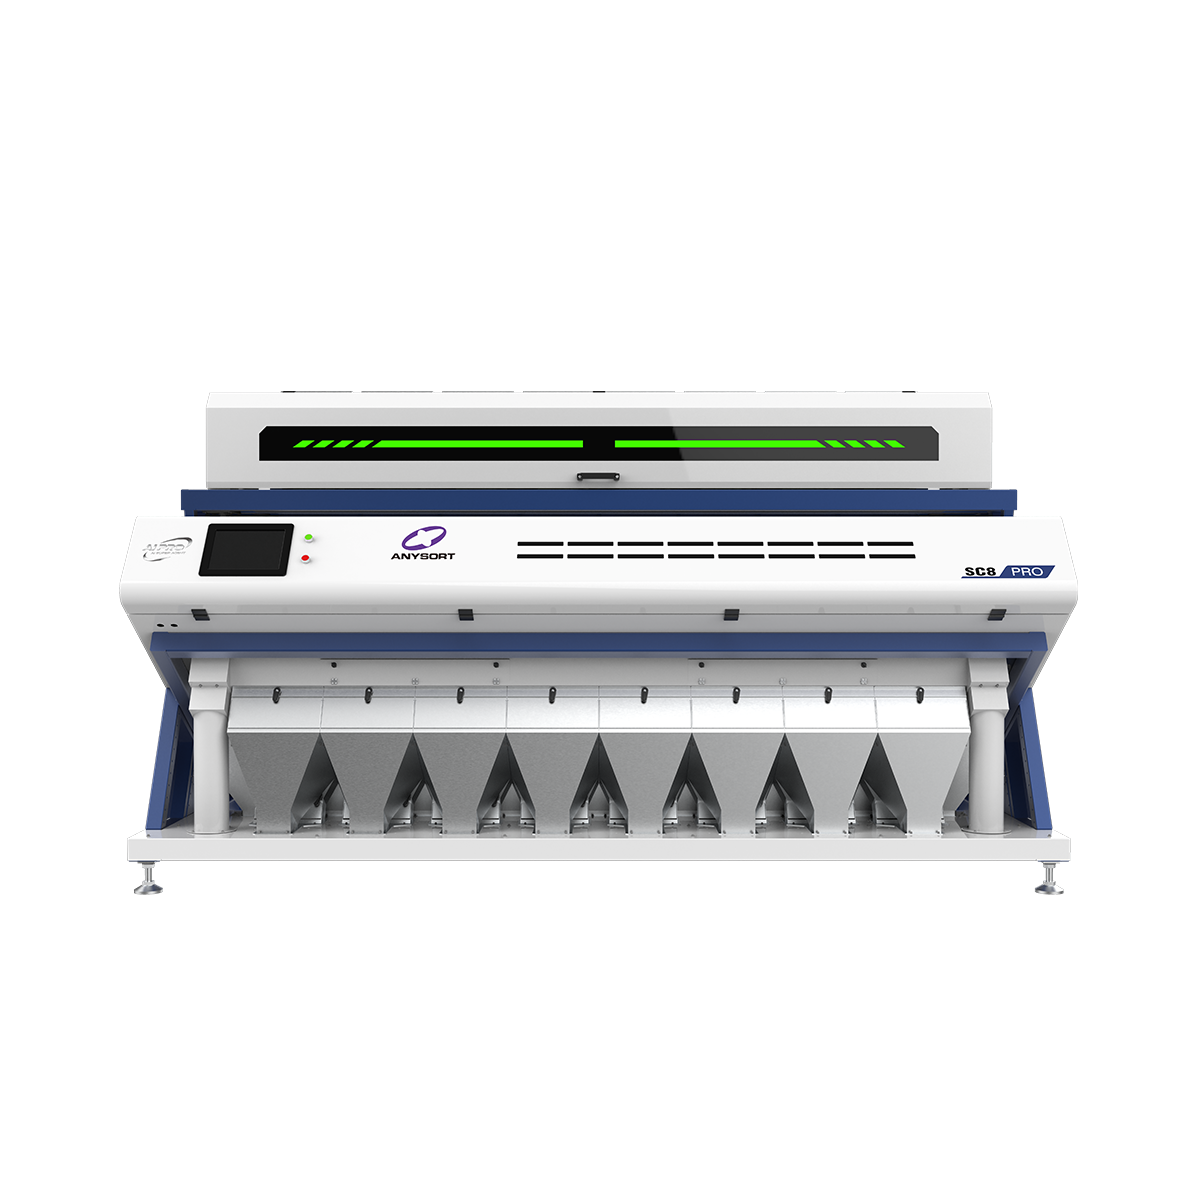
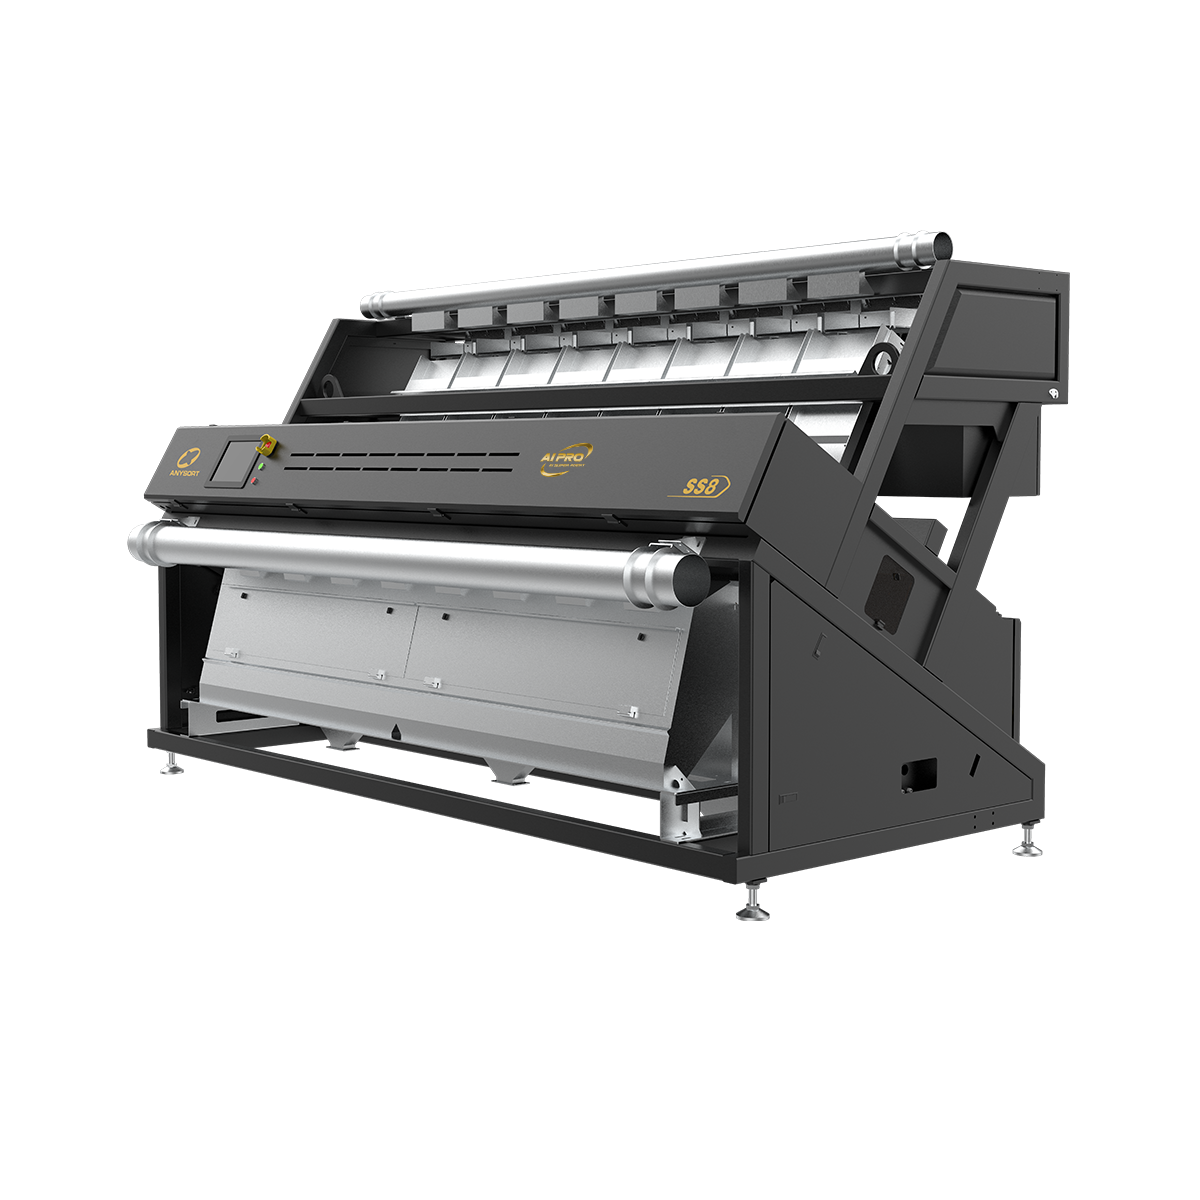
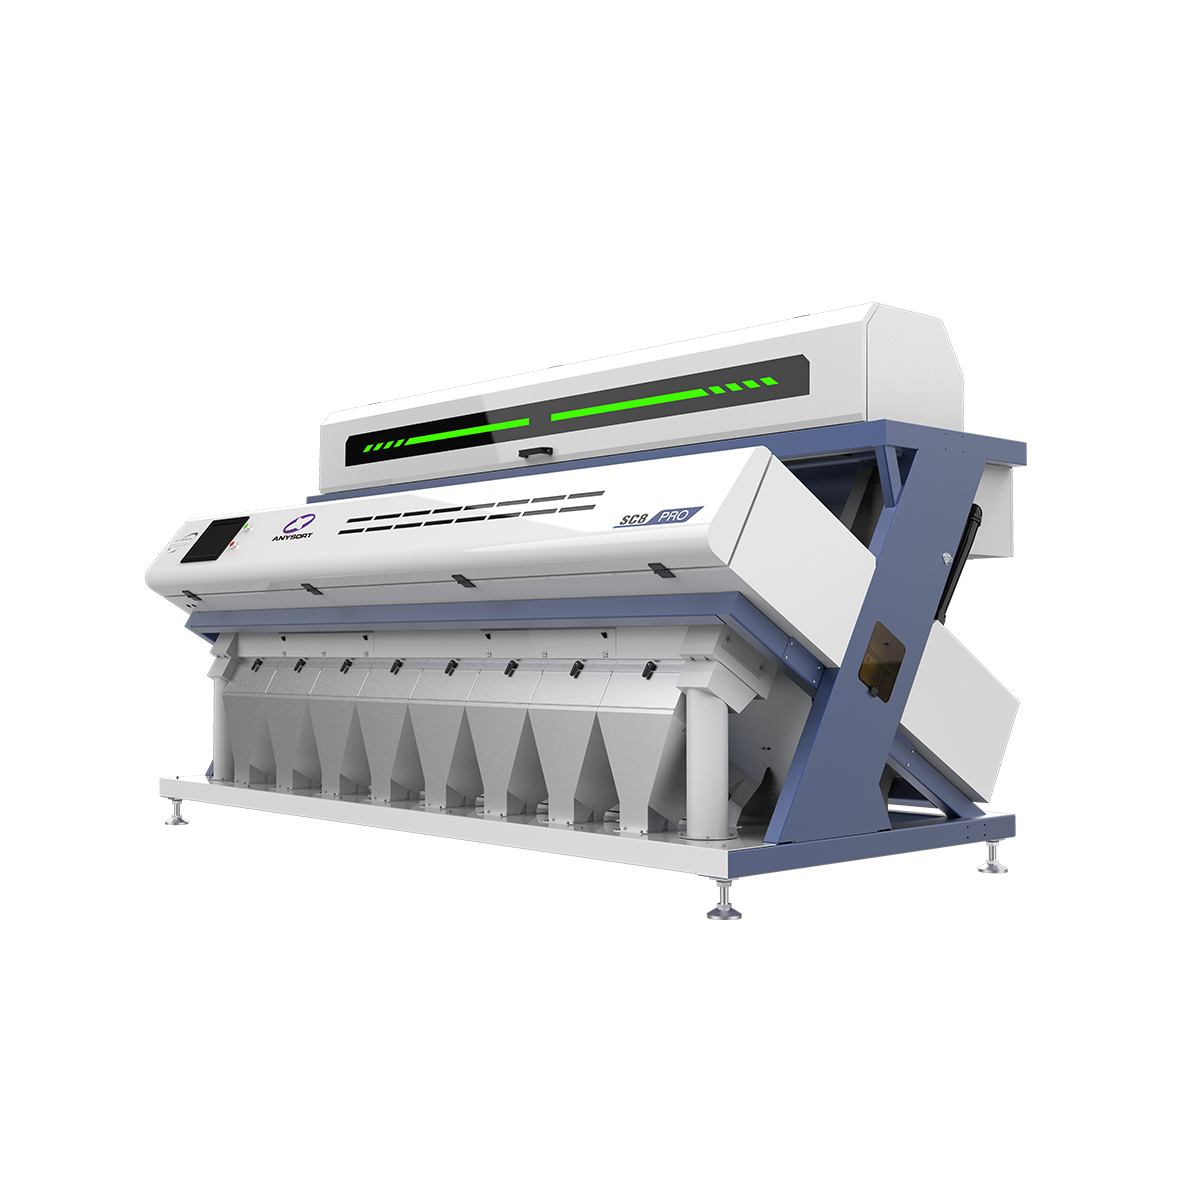
Das Verständnis des Preises für optische Sortiermaschinen ist entscheidend für Unternehmen, die effiziente Sortierungslösungen suchen. Eine optische Sortiermaschine ist eine hochentwickelte Maschine, die fortschrittliche visuelle Erkennungstechnologie nutzt, um Materialien automatisch nach Farbe, Größe und Qualitätsmerkmalen zu trennen. Der Preis für optische Sortiermaschinen variiert je nach Kapazität, Ausstattung und technologischem Stand. Diese Maschinen verwenden Hochgeschwindigkeitskameras und künstliche Intelligenz, um pro Sekunde Tausende von Partikeln zu analysieren, wodurch sie für zahlreiche Branchen unverzichtbar werden. Der Preis für optische Sortiermaschinen spiegelt die Investition in Präzisionsengineering und modernste Sensortechnologie wider. Moderne optische Sortiermaschinen nutzen Spektralanalyse und maschinelle Lernalgorithmen, um eine Sortiergenauigkeit von über 99 Prozent zu erreichen. Anwendungsbereiche reichen von der Lebensmittelverarbeitung und dem Recycling bis hin zum Bergbau und der Landwirtschaft. Bei der Preisbetrachtung für optische Sortiermaschinen sind die Erstinvestition, die Betriebskosten sowie langfristige Produktivitätssteigerungen zu berücksichtigen. Das Verständnis des Preises für optische Sortiermaschinen hilft Organisationen, fundierte Kaufentscheidungen zu treffen, die mit ihrem Budget und ihren betrieblichen Anforderungen übereinstimmen. Solche Systeme reduzieren die manuelle Arbeit erheblich, minimieren Produktverschwendung und verbessern die Qualität der Endprodukte. Unternehmen, die den Preis für optische Sortiermaschinen bewerten, sollten Durchsatzkapazität, Wartungsanforderungen sowie Integrationsmöglichkeiten in bestehende Fertigungslinien berücksichtigen. Die Technologie hinter den Investitionen in optische Sortiermaschinen stellt einen bedeutenden Fortschritt im Bereich Automatisierung und Qualitätskontrolle dar.

Beliebte Produkte

Die Investition in einen optischen Sortierer bietet bemerkenswerte betriebliche Vorteile, die sich unmittelbar auf Ihr Ergebnis auswirken. Der Preis für den optischen Sortierer bietet außergewöhnlichen Wert, da komplexe Sortieraufgaben automatisiert werden, die traditionell umfangreiche manuelle Arbeit erfordern. Sie erzielen sofortige Effizienzsteigerungen: Materialien werden schneller verarbeitet, bei gleichzeitig hervorragender Genauigkeit. Die Investition in den optischen Sortierer beseitigt Sortierinkonsistenzen, die durch menschliche Ermüdung entstehen, und gewährleistet so durchgängig einheitliche Produktqualität über alle Produktionszyklen hinweg. Zu den betrieblichen Vorteilen zählen erhebliche Senkungen der Personalkosten sowie eine verbesserte Arbeitssicherheit, da Mitarbeiter von sich wiederholenden, körperlich belastenden Tätigkeiten entlastet werden. Ihre Produktionslinie wird flexibler und reagiert schneller auf Marktanforderungen – dank gesteigerter Durchsatzleistung und größerer Anpassungsfähigkeit. Mit zunehmendem Betriebsumfang wird der Preis für den optischen Sortierer wirtschaftlicher: Die Sortierkosten pro Einheit sinken deutlich. Entscheidungsrelevante Kontextinformationen zeigen, dass moderne optische Sortierer ihre Anschaffungskosten typischerweise allein durch Produktivitätsgewinne innerhalb von zwei bis drei Jahren amortisieren. Diese Maschinen arbeiten kontinuierlich ohne Pausen und maximieren so Auslastungsgrad und Produktionskapazität. Die Einsatzfähigkeit umfasst vielfältige Branchen – von der Lebensmittel- und Getränkeherstellung über Recyclinganlagen bis hin zu landwirtschaftlichen Betrieben. Die Rechtfertigung des Preises für den optischen Sortierer verstärkt sich zusätzlich durch die Vorteile bei der Abfallvermeidung: Solche Systeme minimieren Produktverluste und maximieren die Rückgewinnung von Materialien. Echtzeit-Funktionen zur Qualitätsüberwachung stellen sicher, dass Sie konstante Standards einhalten – sowohl zur Erfüllung der Kundenanforderungen als auch zur Einhaltung gesetzlicher Vorgaben. Ihre betriebliche Zuverlässigkeit steigt deutlich: Ausfallzeiten und Wartungskosten reduzieren sich im Vergleich zu manuellen Alternativen. Der Preis für den optischen Sortierer stellt somit eine strategische Investition in den Wettbewerbsvorteil und die langfristige Nachhaltigkeit Ihres Betriebs dar.

Praktische Tipps

Wie wählt man die richtige Tee-Farbsortiermaschine für seine Anforderungen aus?

01

Aug

Wie wählt man die richtige Tee-Farbsortiermaschine für seine Anforderungen aus?

Die Auswahl des richtigen Teefarbsortiergeräts ist eine der entscheidendsten Entscheidungen, mit denen sich Teeverarbeiter bei der Modernisierung ihrer Betriebe konfrontiert sehen. Ein Teefarbsortiergerät beeinflusst unmittelbar die Produktqualität, die betriebliche Effizienz und die Wettbewerbsfähigkeit am Markt. Die falsche Wahl …
MEHR ANZEIGEN
Wie können Reis-Farbsortiermaschinen die Kornqualität verbessern?

08

Aug

Wie können Reis-Farbsortiermaschinen die Kornqualität verbessern?

Reis-Farbsortiermaschinen stellen eine transformative Technologie in der modernen Getreideverarbeitung dar und verändern grundlegend, wie Erzeuger die Qualität ihres Reisertrags bewahren und steigern. Durch den Einsatz fortschrittlicher optischer Scanning-Technologie und künstlicher Intelligenz erkennt eine Reis-...
MEHR ANZEIGEN
Wie gewährleistet die Nusssortiertechnologie Qualität?

19

Aug

Wie gewährleistet die Nusssortiertechnologie Qualität?

Die globale Nussverarbeitungsindustrie ist auf Präzision und Konsistenz angewiesen, um strenge Qualitätsstandards und behördliche Anforderungen zu erfüllen. Ein Nusssortierer ist für Verarbeiter, die Fehler, Verunreinigungen und minderwertige Produkte aussortieren möchten, mittlerweile unverzichtbar…
MEHR ANZEIGEN
Wie verbessern Farbsortiergeräte die Produktqualität?

26

Aug

Wie verbessern Farbsortiergeräte die Produktqualität?

Die Produktqualität stellt einen entscheidenden Differenzierungsfaktor in wettbewerbsintensiven Industriemärkten dar; konsistente Qualität im Großmaßstab erfordert mehr als nur manuelle Überwachung. Ein Farbsortiergerät zählt zu den effektivsten Technologien zur Erkennung und Entfernung...
MEHR ANZEIGEN

Kostenloses Angebot anfordern

Unser Vertreter wird Sie in Kürze kontaktieren.
Erforderliches Produkt
Name
E-Mail
WhatsApp
Nachricht
0/1000

preis für optischen Sortierer

Fortgeschrittene optische Technologie und präzise Genauigkeit

Fortgeschrittene optische Technologie und präzise Genauigkeit

Der Preis für den optischen Sortierer umfasst hochmoderne visuelle Erkennungssysteme, die eine unübertroffene Sortiergenauigkeit liefern. Diese Maschinen nutzen Multispektral-Bildgebungstechnologie in Kombination mit künstlichen Intelligenz-Algorithmen, um jedes Teilchen einzeln zu analysieren. Die Investition in den optischen Sortierer gewährleistet eine Sortiergenauigkeit von über 99 Prozent und stellt sicher, dass ausschließlich fehlerhafte oder falsch klassifizierte Materialien aus Ihrer Produktionslinie entfernt werden. Hochentwickelte Sensoren erkennen subtile Farbunterschiede, Oberflächenfehler und Größeninkonsistenzen, die für menschliche Inspektoren unsichtbar sind. Die Qualität Ihres Produkts verbessert sich sofort, da der optische Sortierer Abfall reduziert und konsistente Ausgabestandards sicherstellt. Echtzeit-Datenanalysen überwachen kontinuierlich die Sortierleistung und ermöglichen es den Bedienern, unverzüglich Anpassungen vorzunehmen. Die Technologie passt sich unterschiedlichen Materialeigenschaften an und behält ihre Genauigkeit unabhängig von Verarbeitungsbedingungen oder Umgebungsparametern bei. Diese Präzisionsfähigkeit rechtfertigt den Preis für den optischen Sortierer, indem sie Ihren Markennamen und Ihre Kundenzufriedenheitskennzahlen schützt.
Erhebliche Kosteneinsparungen und schnelle Kapitalrendite

Erhebliche Kosteneinsparungen und schnelle Kapitalrendite

Der Preis für den optischen Sortierer rechtfertigt sich wirtschaftlich durch erhebliche Senkungen der Betriebskosten und Steigerungen der Effizienz. Durch die Automatisierung der Sortiervorgänge entfällt arbeitsintensives manuelles Sortieren, wodurch die Personalkosten um bis zu 80 Prozent gesenkt werden. Die meisten Installationen amortisieren die Investition in den optischen Sortierer allein durch Produktivitätssteigerungen innerhalb von 24 bis 36 Monaten. Der kontinuierliche Betrieb ohne Unterbrechungen maximiert die Auslastung der Anlage, erhöht den Durchsatz und senkt gleichzeitig die Verarbeitungskosten pro Einheit. Die Preisanalyse für den optischen Sortierer zeigt zusätzliche Einsparungen durch geringeren Materialverlust und verbesserte Produktrückgewinnungsraten. Energiesparende Konstruktionen minimieren die laufenden Betriebskosten, ohne dabei Spitzenleistungsstandards einzubüßen. Die Wartungskosten bleiben vorhersehbar und angemessen, da die meisten Systeme lediglich regelmäßige Kalibrierung und Reinigung der Sensoren erfordern. Der Preis für den optischen Sortierer verdeutlicht überzeugende finanzielle Vorteile – insbesondere für Produktionsstätten mit hohem Durchsatz, die täglich Tausende von Einheiten verarbeiten.
Vielseitige Anwendungen in verschiedenen Industrien

Vielseitige Anwendungen in verschiedenen Industrien

Der Preis für optische Sortierer macht diese Technologie für vielfältige industrielle Anwendungen und Betriebsumgebungen zugänglich. Lebensmittelverarbeitungsbetriebe nutzen optische Sortierer zur Inspektion und Klassifizierung von Obst, Gemüse, Nüssen, Getreide und verpackten Produkten mit außergewöhnlicher Konsistenz. Recyclingbetriebe investieren in optische Sortierer, um Kunststoffe, Metalle und andere Materialien effizient zu trennen. Bergbauunternehmen setzen diese Technologie ein, um Erzkonzentrationen und wertvolle Mineralien von Abraum zu separieren. Landwirtschaftliche Betriebe profitieren vom Preis für optische Sortierer bei der Aufbereitung von Saatgut, Bohnen und Spezialkulturen zur Qualitätssicherung. Hersteller von Glas- und Keramikprodukten verwenden optische Sortierung, um Verunreinigungen und Fehler vor der Verpackung zu entfernen. Die Vielseitigkeit von Lösungen mit optischen Sortierern erstreckt sich auch auf pharmazeutische und chemische Anwendungen, bei denen die Erkennung von Kontaminationen erforderlich ist. Industrielle Abfallwirtschaftsbetriebe nutzen diese Technologie zur Rückgewinnung von Materialien und zur Einhaltung umweltrechtlicher Vorschriften. Unabhängig von Ihrer Branche bietet der Preis für optische Sortierer maßgeschneiderte Lösungen, die die Produktivität steigern, eine gleichbleibende Qualität sicherstellen und gesetzliche Anforderungen erfüllen.

Kostenloses Angebot anfordern

Unser Vertreter wird Sie in Kürze kontaktieren.
Erforderliches Produkt
Name
E-Mail
WhatsApp
Nachricht
0/1000

Urheberrecht © 2026 Anhui Jiexun Optoelectronic Technology Co., Ltd. Alle Rechte vorbehalten.  -  Datenschutzrichtlinie