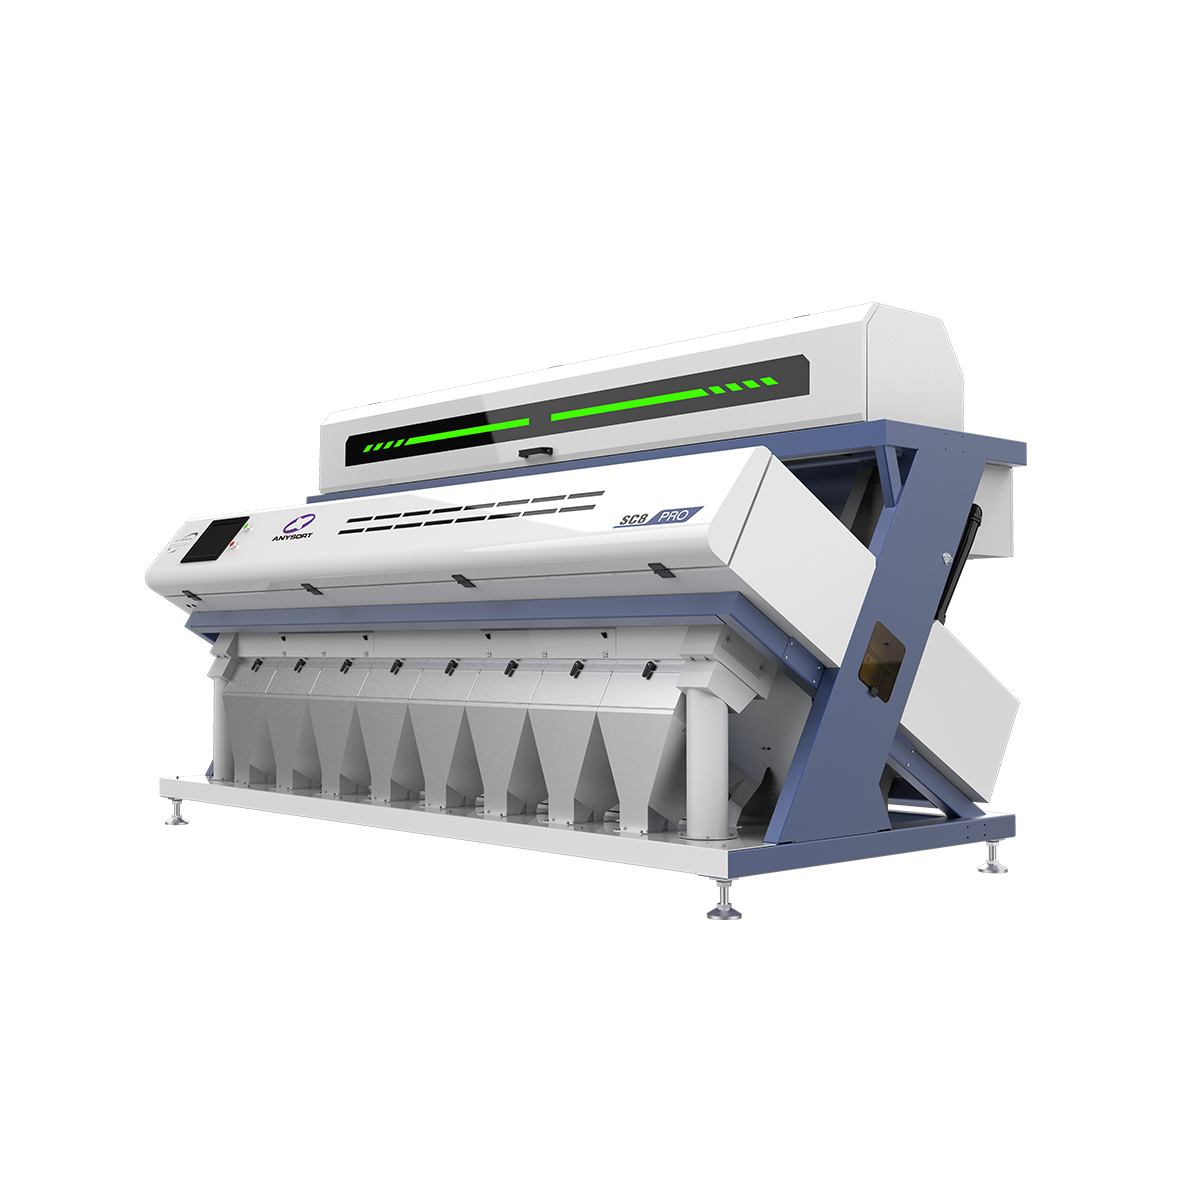
Hersteller optischer Sortiermaschinen

Alle Kategorien

Hersteller von optischen Sortiermaschinen

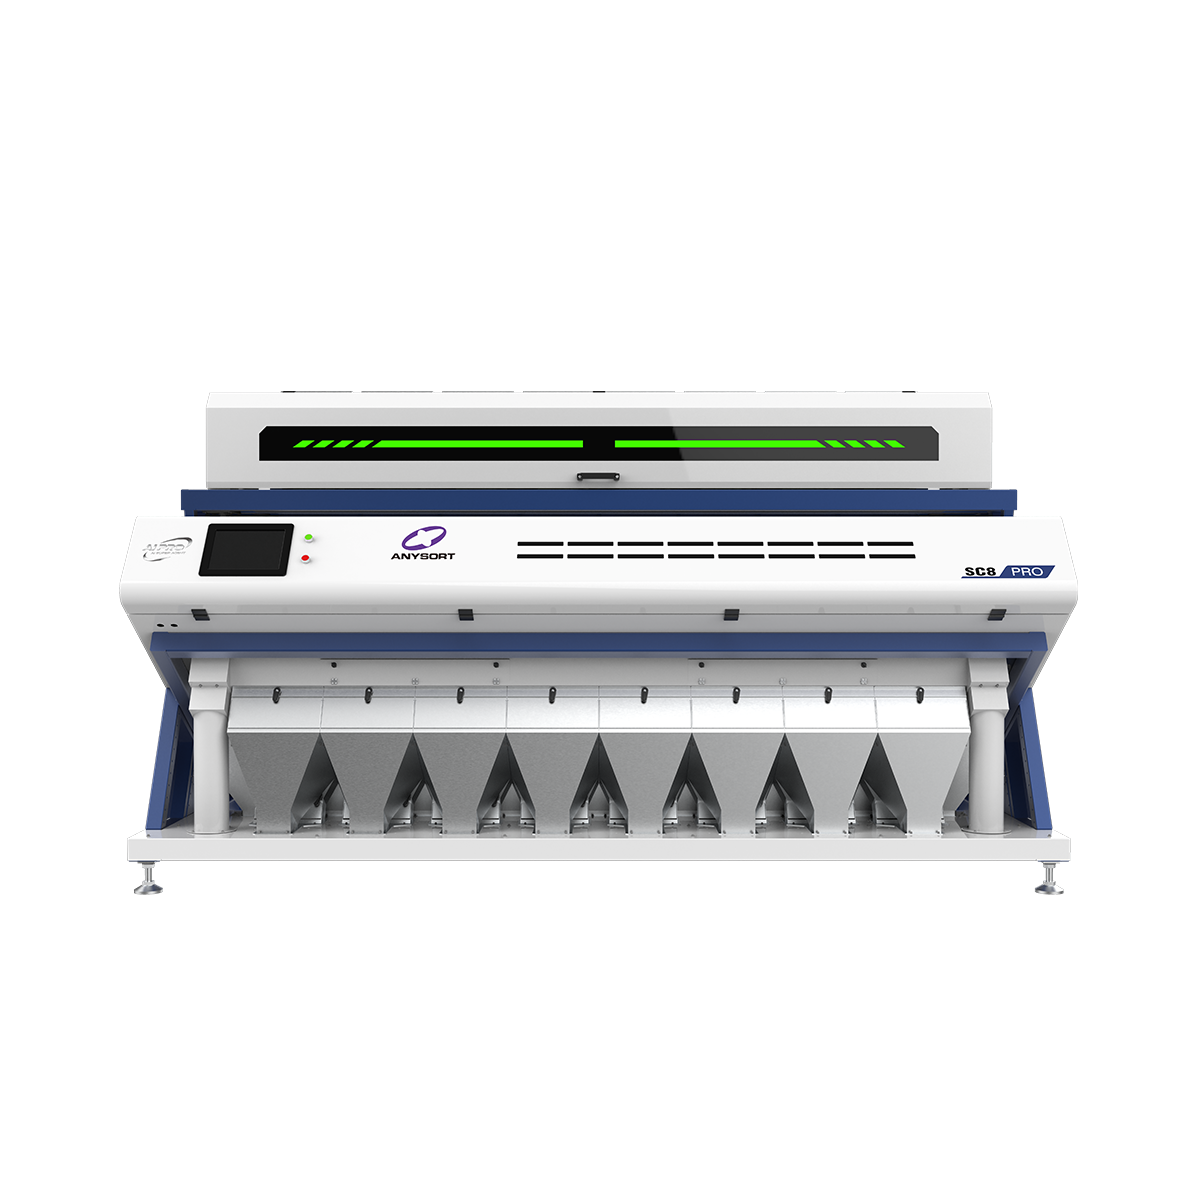
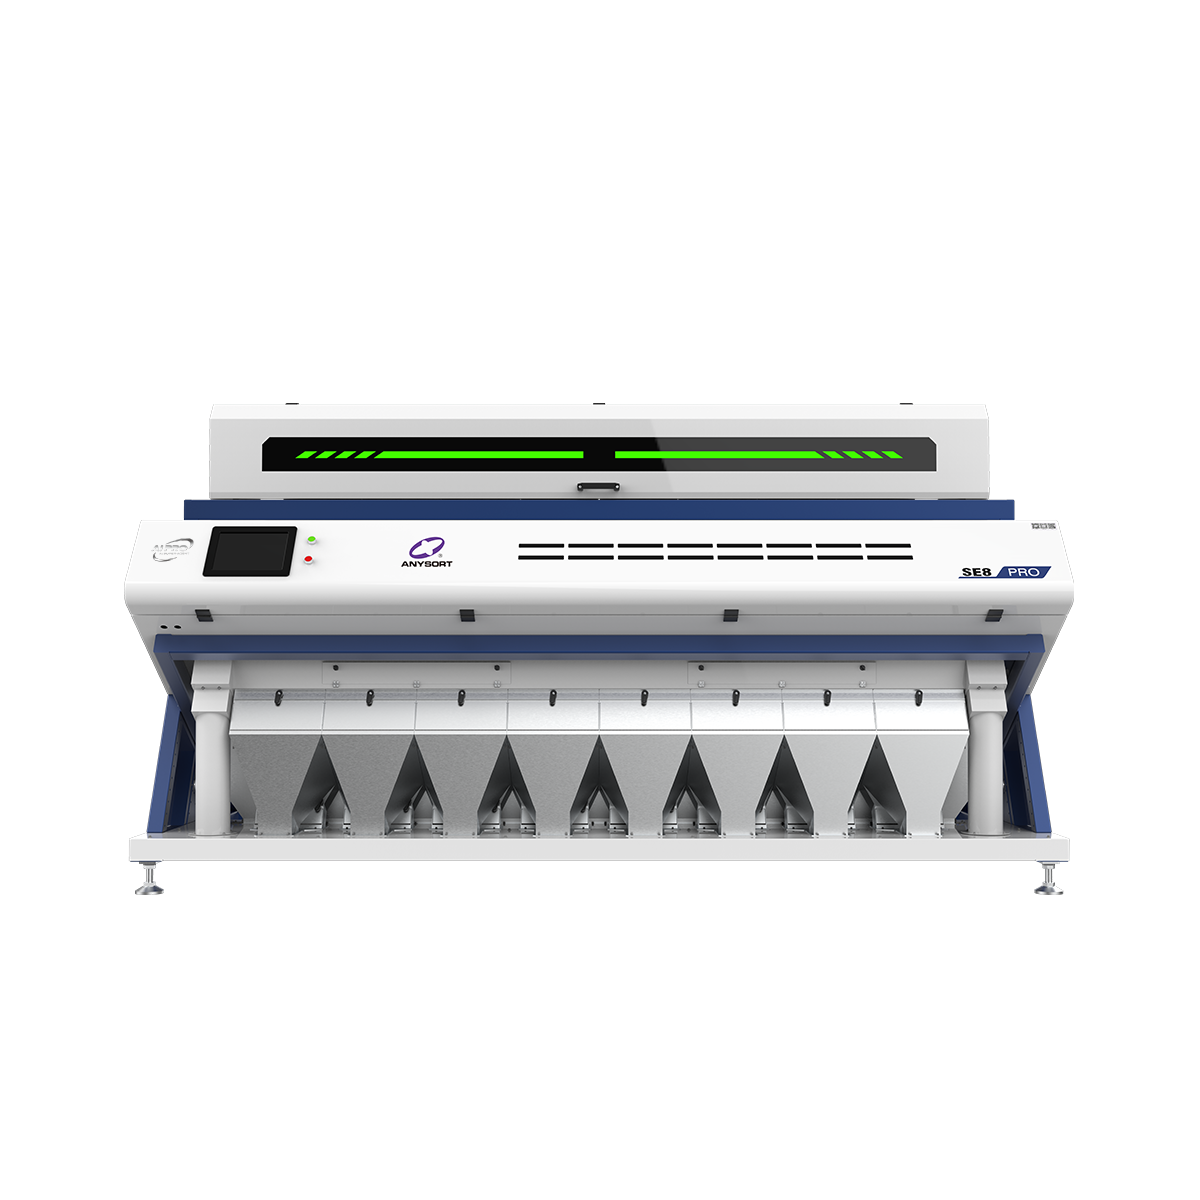
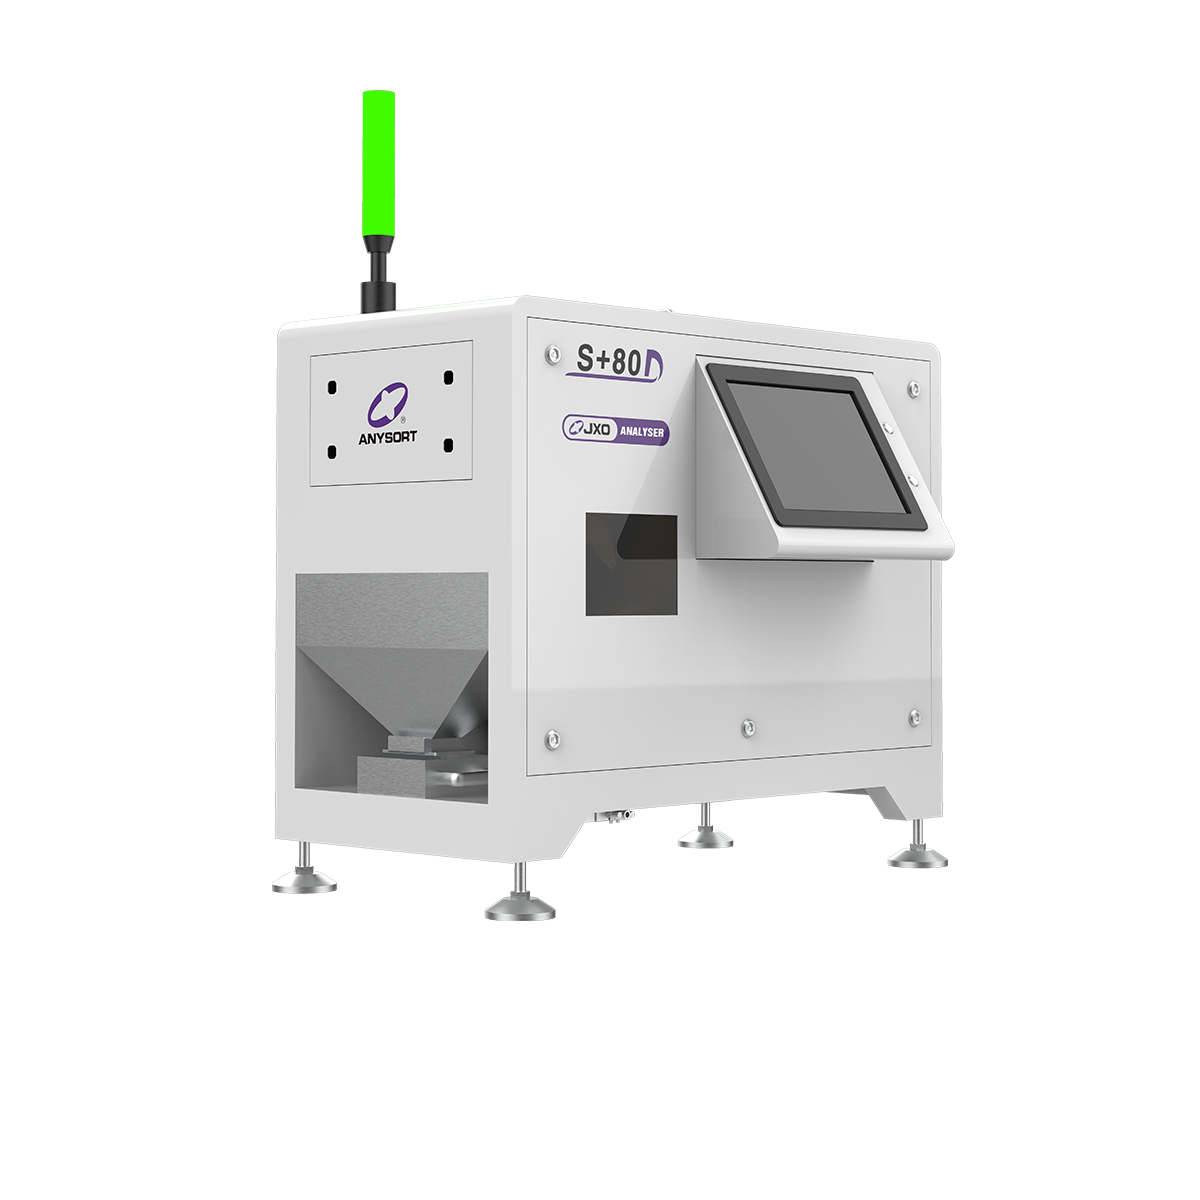
Hersteller optischer Sortiermaschinen entwerfen und produzieren hochentwickelte Anlagen, die die Materialtrennung in zahlreichen Branchen revolutionieren. Diese anspruchsvollen Systeme nutzen modernste optische Technologie, um Materialien präzise nach Farbe, Form, Größe und Zusammensetzung zu erkennen, zu analysieren und zu trennen. Führende Hersteller optischer Sortiermaschinen integrieren hochauflösende Kameras, künstliche Intelligenz sowie spezialisierte Algorithmen, um eine Sortiergenauigkeit von über 99 Prozent zu erreichen. Die Maschinen verarbeiten Tausende von Objekten pro Minute und steigern so die betriebliche Effizienz deutlich im Vergleich zu manuellen Sortierverfahren. Hersteller optischer Sortiermaschinen beliefern vielfältige Sektoren wie Lebensmittelverarbeitung, Recycling, Bergbau, Landwirtschaft und Pharmazie. Ihre Geräte bewältigen Materialien von Getreide und Nüssen bis hin zu Kunststoffabfällen und Erzvorkommen. Zu den technischen Merkmalen zählen LED-Beleuchtungssysteme, Echtzeit-Bildverarbeitung sowie automatisierte Aussortiermechanismen, die Verunreinigungen augenblicklich entfernen. Dadurch verringern diese Maschinen die Produktverschwendung erheblich und verbessern gleichzeitig die Konsistenz der Qualität. Hersteller optischer Sortiermaschinen treiben kontinuierlich Innovationen voran, um sich wandelnden Marktanforderungen gerecht zu werden – unter anderem durch den Einsatz von Machine-Learning-Funktionen und IoT-Konnektivität. Die Systeme liefern detaillierte Sortierberichte und Leistungsanalysen, sodass Betreiber ihre Produktionsprozesse optimieren können. Durch die Auswahl von Geräten renommierter Hersteller optischer Sortiermaschinen erhalten Unternehmen Zugang zu zuverlässiger Technologie, die Produktivität steigert, Personalkosten senkt und strenge Qualitätsstandards während des gesamten Betriebs gewährleistet.

Neue Produkt-Empfehlungen

Hersteller optischer Sortiermaschinen liefern erhebliche praktische Vorteile, die industrielle Abläufe und Rentabilität nachhaltig verändern. Erstens steigern diese Systeme die Sortiergenauigkeit und -geschwindigkeit deutlich: Sie verarbeiten Materialien weit schneller als menschliche Arbeitskräfte und gewährleisten dabei stets gleichbleibende Ergebnisse. Unternehmen spüren unmittelbare Kostensenkungen durch geringeren Personalbedarf und reduzierte Produktverschwendung. Die Technologie erkennt Fehler, die dem menschlichen Auge unsichtbar bleiben, sodass ausschließlich hochwertige Produkte beim Kunden ankommen. Hersteller optischer Sortiermaschinen liefern Geräte, die kontinuierlich ohne Ermüdung arbeiten und so eine rund-um-die-Uhr-Produktionsfähigkeit ermöglichen. Ihre Maschinen integrieren sich nahtlos in bestehende Fertigungslinien und erfordern nur minimale Anpassungen der aktuellen Arbeitsabläufe. Eine weitere bedeutende Stärke ist die betriebliche Flexibilität: Diese Systeme passen sich mühelos an unterschiedliche Materialien und Sortierkriterien an – lediglich einfache Softwareanpassungen sind erforderlich. Unternehmen senken das Kontaminationsrisiko erheblich und schützen damit ihren Markennamen sowie die Kundenzufriedenheit. Umweltvorteile ergeben sich durch höhere Recyclingeffizienz und geringere Abfallmengen. Hersteller optischer Sortiermaschinen gewährleisten die Einhaltung gesetzlicher Vorschriften, indem ihre Geräte Lebensmittelsicherheitsstandards, Recycling-Zertifizierungen sowie branchenspezifische Qualitätsanforderungen erfüllen. Die Wartung ist unkompliziert, da Ersatzteile rasch verfügbar sind und technischer Support seitens der Hersteller gewährleistet ist. Echtzeitüberwachungssysteme warnen die Bediener rechtzeitig vor möglichen Störungen – noch bevor es zu einem Ausfall kommt. Der Investitionsschutz ergibt sich aus Maschinen, die über lange Betriebszeiten hinweg sowohl ihren Wert als auch ihre Leistungsfähigkeit bewahren. Unternehmen erlangen einen Wettbewerbsvorteil, indem sie die Durchsatzleistung steigern und zugleich die Betriebskosten senken. Die Transparenz bei den Sortierentscheidungen liefert wertvolle Daten für Prozessoptimierung und Produktentwicklungsstrategien.

Neueste Nachrichten

Wie hoch sind die Kosten für eine Farbsortiermaschine?

12

Aug

Wie hoch sind die Kosten für eine Farbsortiermaschine?

Das Verständnis der erforderlichen Investition für eine Farbsortiermaschine ist für Unternehmen in den Bereichen Landwirtschaft, Lebensmittelverarbeitung und Recycling unerlässlich. Die Kosten für eine Farbsortiermaschine variieren erheblich je nach Kapazität und technologischem Fortschrittsgrad,...
MEHR ANZEIGEN
Wie kann ein Nusssortierer Ihre Produktion verbessern?

15

Aug

Wie kann ein Nusssortierer Ihre Produktion verbessern?

Ein Nusssortierer stellt eine der bedeutendsten Investitionen dar, die ein Lebensmittelverarbeitungsunternehmen tätigen kann, um Produktionsqualität und betriebliche Effizienz zu steigern. Der moderne Nusssortierer nutzt fortschrittliche Bild- und Sensortechnologie, um zu identifizieren und zu trennen…
MEHR ANZEIGEN
Wie verbessern Farbsortiergeräte die Produktqualität?

26

Aug

Wie verbessern Farbsortiergeräte die Produktqualität?

Die Produktqualität stellt einen entscheidenden Differenzierungsfaktor in wettbewerbsintensiven Industriemärkten dar; konsistente Qualität im Großmaßstab erfordert mehr als nur manuelle Überwachung. Ein Farbsortiergerät zählt zu den effektivsten Technologien zur Erkennung und Entfernung...
MEHR ANZEIGEN
Führende Hersteller von KI-basierten Farbsortiermaschinen in China (2026)

30

Aug

Führende Hersteller von KI-basierten Farbsortiermaschinen in China (2026)

Die weltweite Nachfrage nach Präzisionssortiertechnologie ist stark gestiegen; chinesische Hersteller von Farbsortiermaschinen treiben die Innovation in landwirtschaftlichen und industriellen Bereichen voran. Chinesische Hersteller von Farbsortiermaschinen haben sich als...
MEHR ANZEIGEN

Kostenloses Angebot anfordern

Unser Vertreter wird Sie in Kürze kontaktieren.
Erforderliches Produkt
Name
E-Mail
WhatsApp
Nachricht
0/1000

Hersteller von optischen Sortiermaschinen

Fortgeschrittene optische Erkennungstechnologie

Fortgeschrittene optische Erkennungstechnologie

Führende Hersteller optischer Sortiermaschinen setzen hochmoderne Erkennungssysteme ein, die Objekteigenschaften mit außergewöhnlicher Präzision erfassen und analysieren. Diese fortschrittlichen Kameras arbeiten im Mikrosekundenbereich und prüfen täglich Millionen von Artikeln, ohne Fehler oder Anomalien zu übersehen. Die Technologie nutzt multispektrale Bildgebung, um Merkmale wahrzunehmen, die über das menschliche Sehvermögen hinausgehen, und identifiziert dabei innere Mängel, Farbabweichungen sowie Unterschiede in der Materialzusammensetzung. Hersteller optischer Sortiermaschinen integrieren proprietäre Algorithmen, die sich an spezifische Sortieranforderungen lernend anpassen. Diese fortschrittliche Erkennungsfähigkeit gewährleistet eine konsistente Qualitätsausgabe unabhängig von Schwankungen der Ausgangsmaterialien oder saisonalen Veränderungen. Die Systeme ermöglichen eine umfassende Datenerfassung für Qualitätsmanagementabteilungen und unterstützen damit Initiativen zur kontinuierlichen Verbesserung sowie Strategien zur Produktentwicklung.
Benutzerfreundliche Bedienung und Integration

Benutzerfreundliche Bedienung und Integration

Hersteller von optischen Sortiermaschinen entwickeln Geräte mit intuitiven Schnittstellen, die für das Bedienungspersonal nur minimale Schulung erfordern. Diese Maschinen verfügen über Touchscreen-Steuerungen, einfache Einrichtungsverfahren und leicht zugängliche Wartungsprotokolle. Hersteller von optischen Sortiermaschinen gewährleisten eine nahtlose Integration in bestehende Produktionsumgebungen durch standardisierte Anschlüsse und flexible Konfigurationen. Das Bedienungspersonal lernt den Maschinenbetrieb schnell, wodurch Ausfallzeiten aufgrund von Mitarbeiterschulungen reduziert werden. Das benutzerfreundliche Design minimiert Bedienerfehler und maximiert die Auslastungsrate der Geräte. Echtzeit-Dashboards zeigen Kennzahlen zur Sortierleistung, zum Materialdurchsatz und zu Systemzustandsindikatoren an. Die Hersteller stellen umfassende Dokumentation sowie schnelle technische Unterstützung bereit, um eine reibungslose Inbetriebnahme und eine kontinuierliche Optimierung der Geräteleistung sicherzustellen.
Kosteneffizienz und Return on Investment

Kosteneffizienz und Return on Investment

Hersteller optischer Sortiermaschinen erzielen beeindruckende finanzielle Renditen durch reduzierte Betriebskosten und gesteigerte Produktionskapazität. Die Anlagen amortisieren sich innerhalb von typischerweise 18 bis 36 Monaten durch Senkung der Personalkosten und Minimierung von Abfall. Hersteller optischer Sortiermaschinen entwickeln robuste Systeme, die über Jahre hinweg kontinuierlichen Einsatzes ihre Leistungsfähigkeit bewahren und so Kapitalinvestitionen schützen. Energiesparende Motoren und optimierte Verarbeitungsalgorithmen senken den Energieverbrauch deutlich. Diese Maschinen steigern die Durchsatzkapazität, ohne dass eine Erweiterung der Produktionsstätte erforderlich ist, sodass Unternehmen wachsende Nachfrage kostengünstig bedienen können. Geringere Ausschussraten verbessern die Gewinnmargen unmittelbar, indem sie die Menge verkaufsfähiger Produkte maximieren. Langfristige Partnerschaften mit Herstellern optischer Sortiermaschinen bieten Upgrade-Möglichkeiten und technologische Weiterentwicklungen, die die Relevanz der Anlagen langfristig sichern.

Kostenloses Angebot anfordern

Unser Vertreter wird Sie in Kürze kontaktieren.
Erforderliches Produkt
Name
E-Mail
WhatsApp
Nachricht
0/1000

Urheberrecht © 2026 Anhui Jiexun Optoelectronic Technology Co., Ltd. Alle Rechte vorbehalten.  -  Datenschutzrichtlinie