klasyfikator optyczny
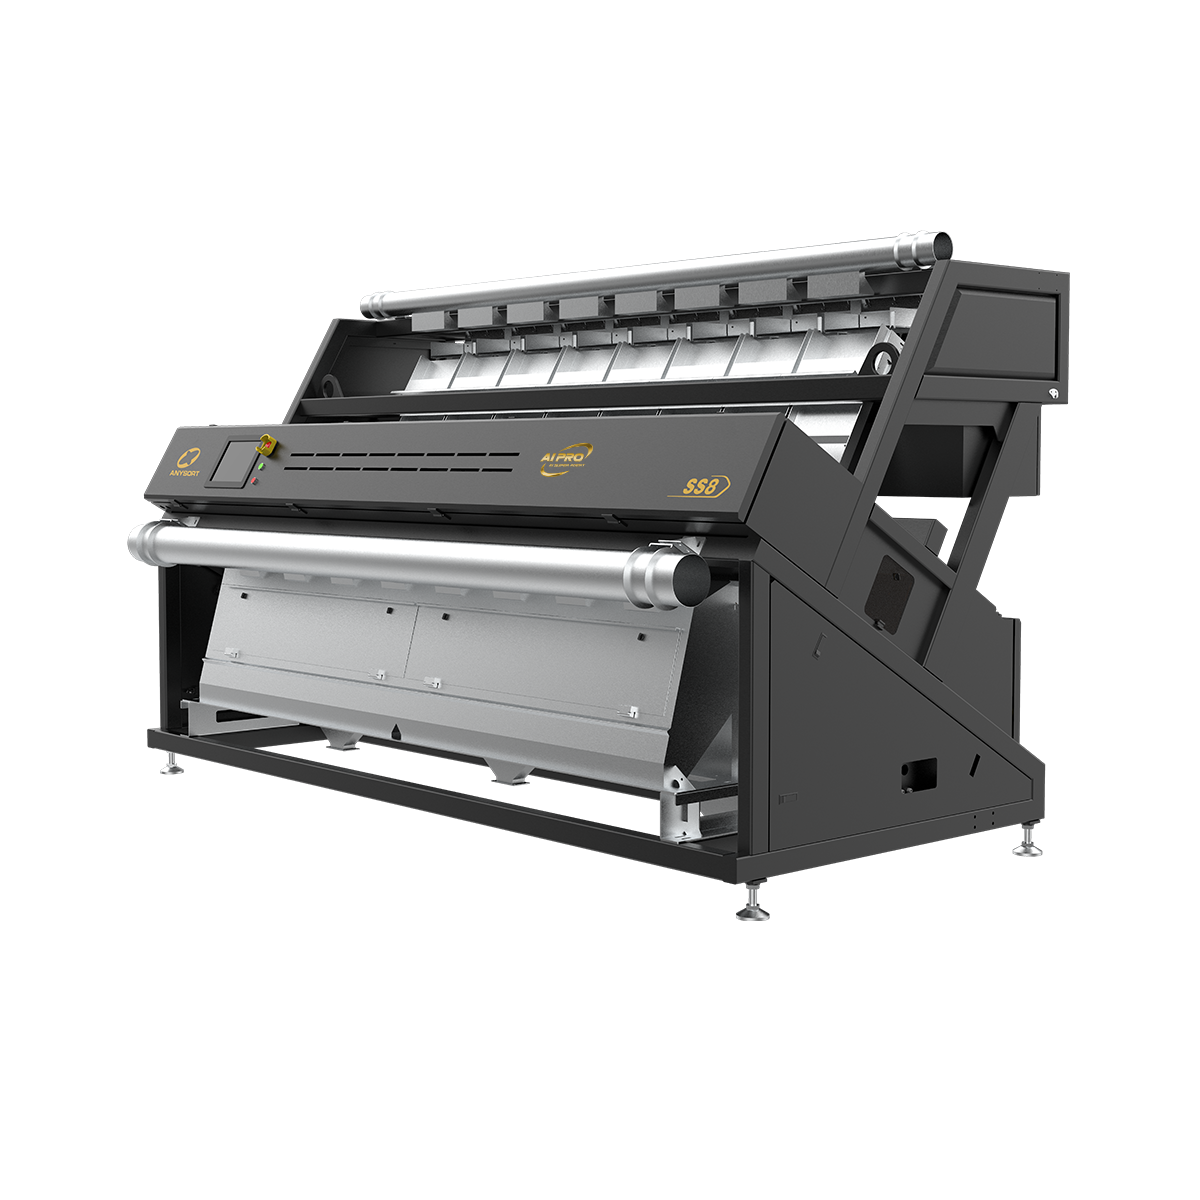
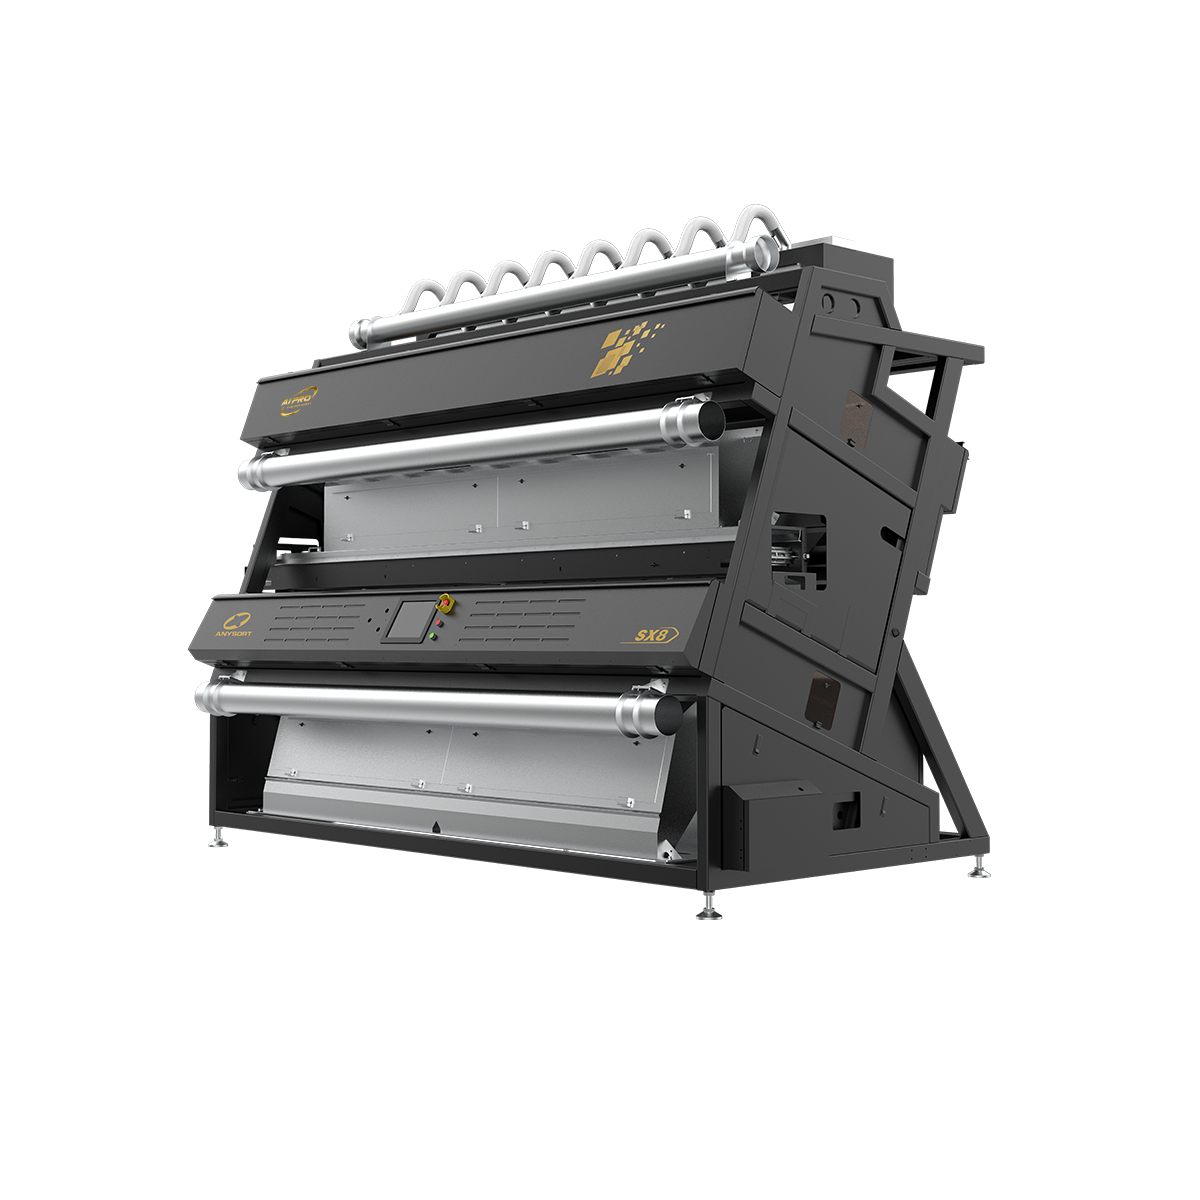
Optyczny sortownik to zaawansowana technologia sortowania, która przekształca kontrolę jakości w wielu branżach. Ten nowoczesny system optycznego sortowania wykorzystuje najnowocześniejsze technologie obrazowania oraz sztuczną inteligencję do automatycznego wykrywania, analizowania i klasyfikowania produktów zgodnie z ustalonymi wcześniej standardami jakości. Optyczny sortownik działa poprzez przechwytywanie wysokiej rozdzielczości obrazów przedmiotów przemieszczających się przez system, a następnie stosuje algorytmy uczenia maszynowego do identyfikacji wad, odmienności barwnych, niezgodności wymiarowych oraz innych parametrów jakości w czasie rzeczywistym. Podstawową funkcją optycznego sortownika jest ciągła inspekcja produktów bez konieczności ingerencji człowieka. Technologia optycznego sortownika łączy szybkie kamery z zaawansowanym oprogramowaniem umożliwiającym przetwarzanie tysięcy przedmiotów na minutę, zapewniając spójne standardy jakości w całym procesie produkcyjnym. Niezależnie od tego, czy sortowane są produkty rolnicze, minerały, materiały wtórne czy towary przemysłowe, optyczny sortownik zapewnia precyzyjne wyniki klasyfikacji, których człowiek nie jest w stanie osiągnąć pod względem ani szybkości, ani dokładności. Kluczowe cechy technologiczne optycznego sortownika obejmują możliwości wielospektralnego obrazowania, regulowalne parametry sortowania oraz bezproblemową integrację z istniejącymi liniami produkcyjnymi. Optyczny sortownik można dostosować do konkretnych wymagań branżowych, co czyni go uniwersalnym rozwiązaniem dla różnorodnych zastosowań. Nowoczesne systemy optycznych sortowników oferują intuicyjne interfejsy użytkownika, minimalny czas kalibracji oraz kompleksowe rejestrowanie danych w celu śledzenia i dokumentowania zapewnienia jakości.

 EN