 EN
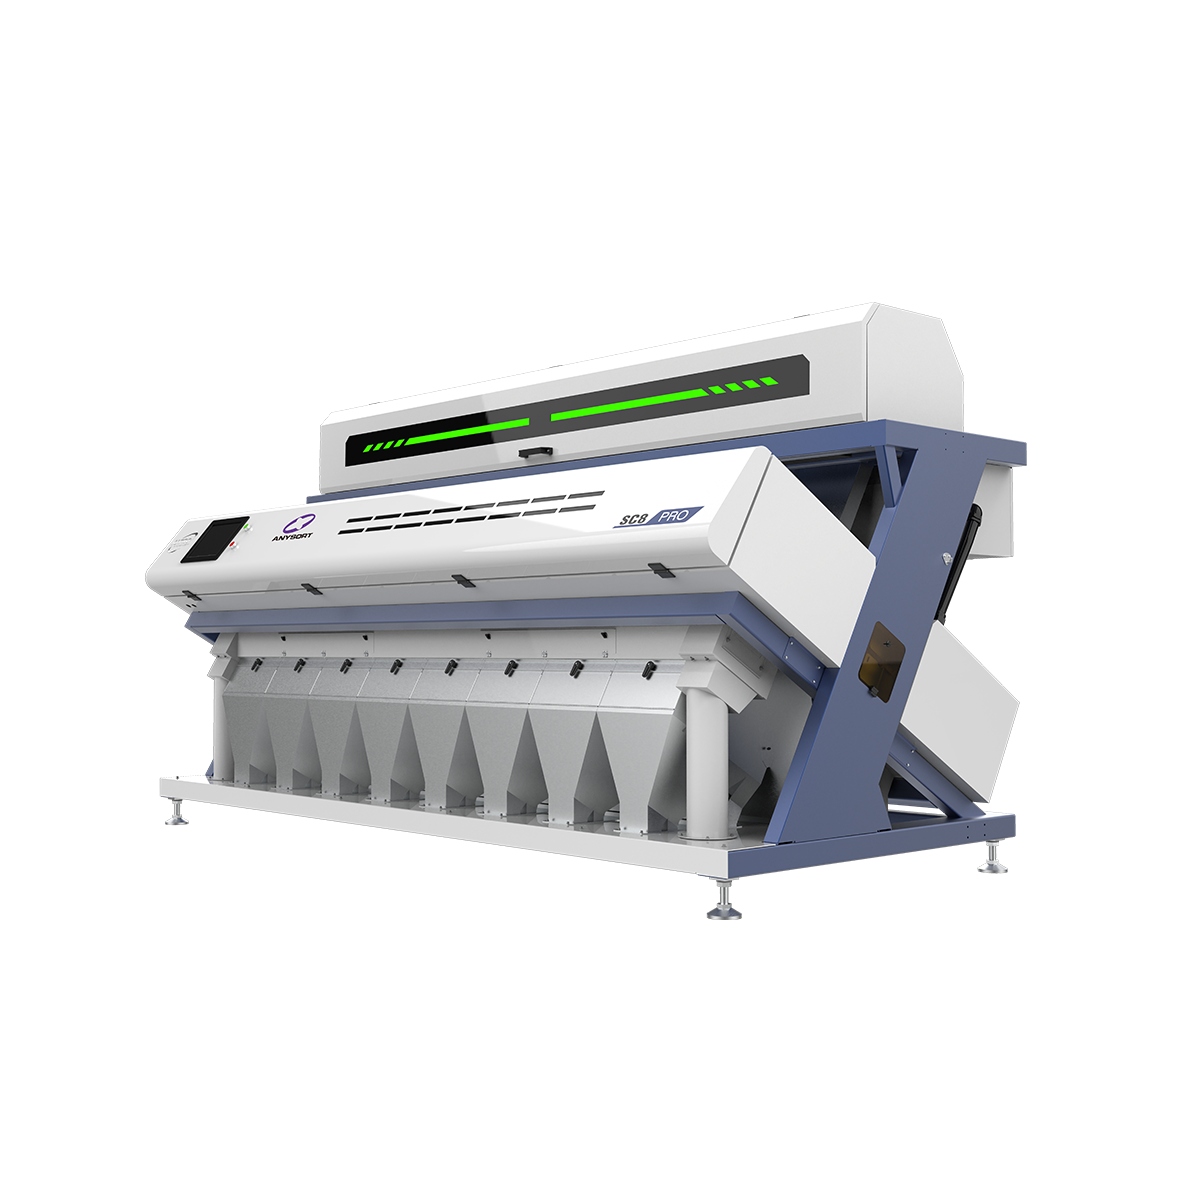
Modern risbearbetning kräver precision och konsekvens, vilket är anledningen till att förstå detektionsmekanismerna bakom avancerad utrustning blivit avgörande för producenter. En risfärtsorterare utgör en av de viktigaste teknologiska genombrotten inom kornkvalitetsstyrning och gör det möjligt för mollar och bearbetningsanläggningar att automatiskt identifiera och ta bort defekta korn med imponerande noggrannhet. Dessa systems sofistikerade konstruktion går långt bortom enkel visuell inspektion och använder avancerad optisk teknik samt intelligenta algoritmer för att säkerställa att endast ris av premiumkvalitet når konsumenterna.

Den grundläggande funktionen hos en risfärtsorterare är att upptäcka och separera korn som avviker från godkända kvalitetskrav. Dessa fel inkluderar färgavvikelser, skador, föroreningar av främmande material samt strukturella avvikelser som skulle försämra det slutliga produkten. Genom att automatisera denna upptäcktsprocess förbättrar risfärtsorterartekniken kraftigt genomströmningen, konsekvensen och lönsamheten jämfört med manuell sortering.
Optiska upptäcktsprinciper bakom risfärtsorterarteknik
Hur ljus och kameror fungerar i moderna risfärtsorterarsystem
I kärnan av varje risfärgsorterare finns ett sofistikerat optiskt bildsystem. Kameror med hög upplösning fångar detaljerade bilder av enskilda riskorn när de passerar genom sorteringsskåpet i hög hastighet. Varje risfärgsorterare använder flera våglängder av ljus, inklusive synligt spektrum och infraröd strålning, för att belysa kornen från olika vinklar och avslöja ytegenskaper som är osynliga för det mänskliga ögat. Bildsensorerna i en risfärgsorterare bearbetar dessa ljusreflektioner och -transmissioner på millisekunder och skapar detaljerade digitala profiler av varje korn.
Den avancerade tekniken för färgsortering av ris använder linjescannings- eller fullbildskameror som arbetar tillsammans med LED-ljuskällor som är optimerade för kornanalys. När ljus träffar ett korn som passerar genom en risfärgsorterare varierar den optiska responsen beroende på kornets sammansättning, fukthalt och yttillstånd. Friska korn reflekterar och transmitterar ljus i förutsägbara mönster, medan defekta korn visar avvikande optiska signaturer. Denna grundläggande princip gör att risfärgsorteraren kan skilja mellan kvalitetskorn och korn som ska avlägsnas med en noggrannhet som överstiger 99 procent.
Signalbehandling och feligenkänning i risfärgsorteringsenheter
När risfärgsorteraren fångar optiska data analyserar sofistikerade bearbetningsalgoritmer informationen i realtid. Systemet i varje risfärgsorterare omvandlar rå bilddata till numeriska värden som representerar färgintensitet, struktur mönster och dimensionella egenskaper. Maskininlärningsmodeller som tränats på tusentals kornprov gör att risfärgsorteraren kan identifiera subtila defektindikatorer som utbildade mänskliga inspektörer kanske missar. Dessa algoritmer jämför kontinuerligt de infångade kornprofilerna med lagrade referensstandarder i risfärgsorterarens databas.
Detektionsmotorn i en modern risfärtsorterare identifierar flera kategorier av defekter samtidigt. Kromatiska defekter inkluderar färgförändringar, gulfärgning och pigmentationsavvikelser som indikerar åldrande, mögelskador eller skador orsakade av skadedjur. En risfärtsorterare upptäcker också strukturella skador, såsom sprickor, avslitna delar och trasiga kärnor, vilka påverkar tillagningsegenskaperna och kundnöjdheten. Dessutom identifierar risfärtsorteraren främmande föremål, inklusive stenar, metallfragment och icke-kornmaterial som utgör säkerhets- och kvalitetsrisker.
Mekanisk exekvering och avvisningsmekanismer
Precis kornsortering och utkastning vid drift av risfärtsorterare
När sorteringen av ris på färg upptäcker en defekt korn aktiverar mekaniska system avvisningen med millisekundsnoggrannhet. Högdtrycksluftstrålar som är integrerade i kammaren för sortering av ris på färg aktiveras i svar på optiska detekteringssignaler och driver exakt de markerade kornen in i avvisningsrännor, samtidigt som godkända korn fortsätter längs sin avsedda bana. Tidsinställningen mellan optisk detektering och mekanisk utskott i en sortering av ris på färg måste ske inom 50–100 millisekunder, vilket kräver sofistikerad samordning mellan bildsystem, bearbetningssystem och pneumatiska system.
Varje risfärgsorterare underhåller flera utgående strömmar, vanligtvis för att separera kornen i primär klass, sekundär klass och avkastningskategorier baserat på allvarlighetsgraden av upptäckta defekter. Vissa avancerade modeller av risfärgsorterare har inställbara känslighetsnivåer för avkastning, vilket gör att operatörer kan justera upptäcktnivåerna enligt marknadskrav och specifikationer. Denna flexibilitet i konfigurationen av risfärgsorterare säkerställer att bearbetare kan bibehålla olika kvalitetsklasser utan att behöva använda flera maskiner, vilket avsevärt förbättrar driftseffektiviteten och avkastningen på investeringen.
Genomströmning och bearbetningshastighet för risfärgsorterarsystem
Utrustning för färgsortering av ris i industriell skala behandlar mellan 3 och 8 ton spannmål per timme, beroende på modellspecifikationer och kornens egenskaper. Den imponerande hastigheten hos modern risfärgsorteringsteknik uppnås genom en parallell bearbetningsarkitektur, där flera detekteringskanaler analyserar olika kornströmmar samtidigt. Avancerade risfärgsorteringssystem med flerradskonfiguration kan undersöka hundratals enskilda korn varje sekund och bibehålla produktionshastigheter som skulle vara omöjliga att uppnå med traditionella manuella sorteringmetoder.
Effektivitetsvinster som tillhandahålls av en risfärtsorterare omvandlas direkt till kostnadsminskning och konkurrensfördel inom kornbearbetning. Genom att automatisera identifiering och avvisning eliminerar en risfärtsorterare den arbetskrävande manuella inspektionen, vilket minskar bearbetningskostnaderna per enhet med upp till 40 procent. Dessutom säkerställer konsekvensen som uppnås med en risfärtsorterare att kvalitetskraven förblir enhetliga under hela produktionen, vilket eliminerar variation mellan partier – ett problem som historiskt sett plågat manuell sortering.
Tillämpningsfördelar och kvalitetssäkring genom införande av risfärtsorterare
Ekonomiska och kommersiella fördelar med risfärtsorterarteknologi
Antagandet av risfärtsorterare utrustning utgör en strategisk investering som ger mätbara avkastningar inom flera dimensioner. Mjölkgårdar som är utrustade med en risfärtsorterare uppnår högre marknadspriser tack vare konsekvent bättre produktkvalitet, förbättrad varumärkesreputation och färre kundklagomål. En risfärtsorterare gör det möjligt for producenter att kräva premiumpriser på exportmarknader där kvalitetskraven är strikta, särskilt i utvecklade länder med krävande konsumentpreferenser och regleringsstandarder.
Miljöfördelar följer också införandet av risfärgsorterare, eftersom tekniken minskar slöseri genom att fånga korn av marginal kvalitet som annars kanske skulle kasseras. En risfärgsorterare maximerar avkastningen från insatta rismängder genom att omvandla korn av gränsfallskvalitet till säljbara sekundärprodukter. Denna minskning av slöseri förbättrar hållbarhetsmått och bidrar till en mer effektiv användning av jordbruksresurser, vilket stämmer överens med allt starkare företagliga initiativ för miljöansvar.
Kvalitetskontroll och kundnöjdhet levererade av lösningar för risfärgsortering
Konsumenternas förväntningar på livsmedelskvalitet och säkerhet har aldrig varit högre, vilket gör tillförlitligheten hos en risfärgsorterare absolut avgörande för producenter som söker differentiering på marknaden. En risfärgsorterare eliminerar det mänskliga felet som är inbyggt i manuell inspektion och säkerställer att varje parti uppfyller dokumenterade kvalitetsspecifikationer. Denna konsekvens bygger kundlojalitet och minskar risken för produktåterkallanden, kvalitetsgranskningar och ryktesskador som kan förinta företag inom livsmedelssektorn.
De omfattande möjligheterna att upptäcka fel hos en risfärgsorterare tar itu med säkerhetsfrågor inom livsmedelssektorn, inklusive upptäckt av föroreningar och borttagning av främmande material. Genom att identifiera och ta bort skadade riskorn innan förpackning skyddar en risfärgsorterare konsumenter och skyddar producenter mot ansvarsutlägg. Försäkringsbolag och reglerande myndigheter erkänner alltmer risfärgsorterarteknologi som en bästa praxis för kvalitetssäkring, och i vissa marknader förväntas eller krävs nu verifiering med risfärgsorterare i kommersiella kornverksamheter som levererar till institutionella eller exportkunder.
Vanliga frågor
Vilka typer av fel kan en risfärgsorterare pålitligt upptäcka?
En risfärgsorterare kan identifiera flera felkategorier, inklusive färgförändringar, mjölka korn, röda riskärnor, skadade eller trasiga korn, okänt mogna kärnor, indikatorer på svampkontamination samt främmande föremål såsom stenar och skräp. Den optiska känsligheten hos en risfärgsorterare gör det möjligt att upptäcka fel så små som ytskrapor eller mikroskopiska färgförändringar som skulle vara osynliga eller omärkbara vid manuell inspektion. Avancerade modeller av risfärgsorterare med multispektral bildbehandling kan till och med upptäcka kemisk kontamination eller rester av bekämpningsmedel genom subtila förändringar i optiska signaturer.
Hur jämför sig en risfärgsorterare med manuella korninspektionsmetoder?
Manuell korninspektion är arbetskrävande, subjektiv och påverkas av mänsklig trötthet och inkonsekvens, medan en risfärgsorterare ger objektiva och konsekventa resultat under 24-timmarsdrift. En risfärgsorterare behandlar material 100–200 gånger snabbare än manuella metoder samtidigt som den bibehåller en överlägsen noggrannhet på över 98 procent. Risfärgsorteraren minskar också arbetskostnaderna väsentligt samtidigt som den förbättrar arbetarsäkerheten genom att eliminera återkommande belastningsskador som uppstår vid manuell inspektion. Investeringen i en risfärgsorterare återbetalar sig vanligtvis inom 18–36 månader tack vare förbättrad effektivitet och ökad produktvärde.
Kan en risfärgsorterare integreras i befintliga mälloperationer?
Ja, modern utrustning för färgsortering av ris är utformad för flexibel integration i befintliga bearbetningslinjer. En färgsorterare för ris kan placeras efter rengörings- och torkningssteg för att utföra den slutliga kvalitetskontrollen innan påfyllning i påsar och lagring. Många tillverkare av färgsorterare för ris erbjuder anpassade installations- och kalibreringstjänster för att säkerställa optimal prestanda inom specifika anläggningskonfigurationer. Den modulära designen hos moderna färgsorteringssystem för ris möjliggör enkel utbyte och uppgraderingar när tekniken utvecklas, vilket skyddar det långsiktiga värdet av kapitalinvesteringen.