Optyczny sortownik kolorów | Przemysłowa technologia sortowania

Wszystkie kategorie

sorter optyczny kolorów

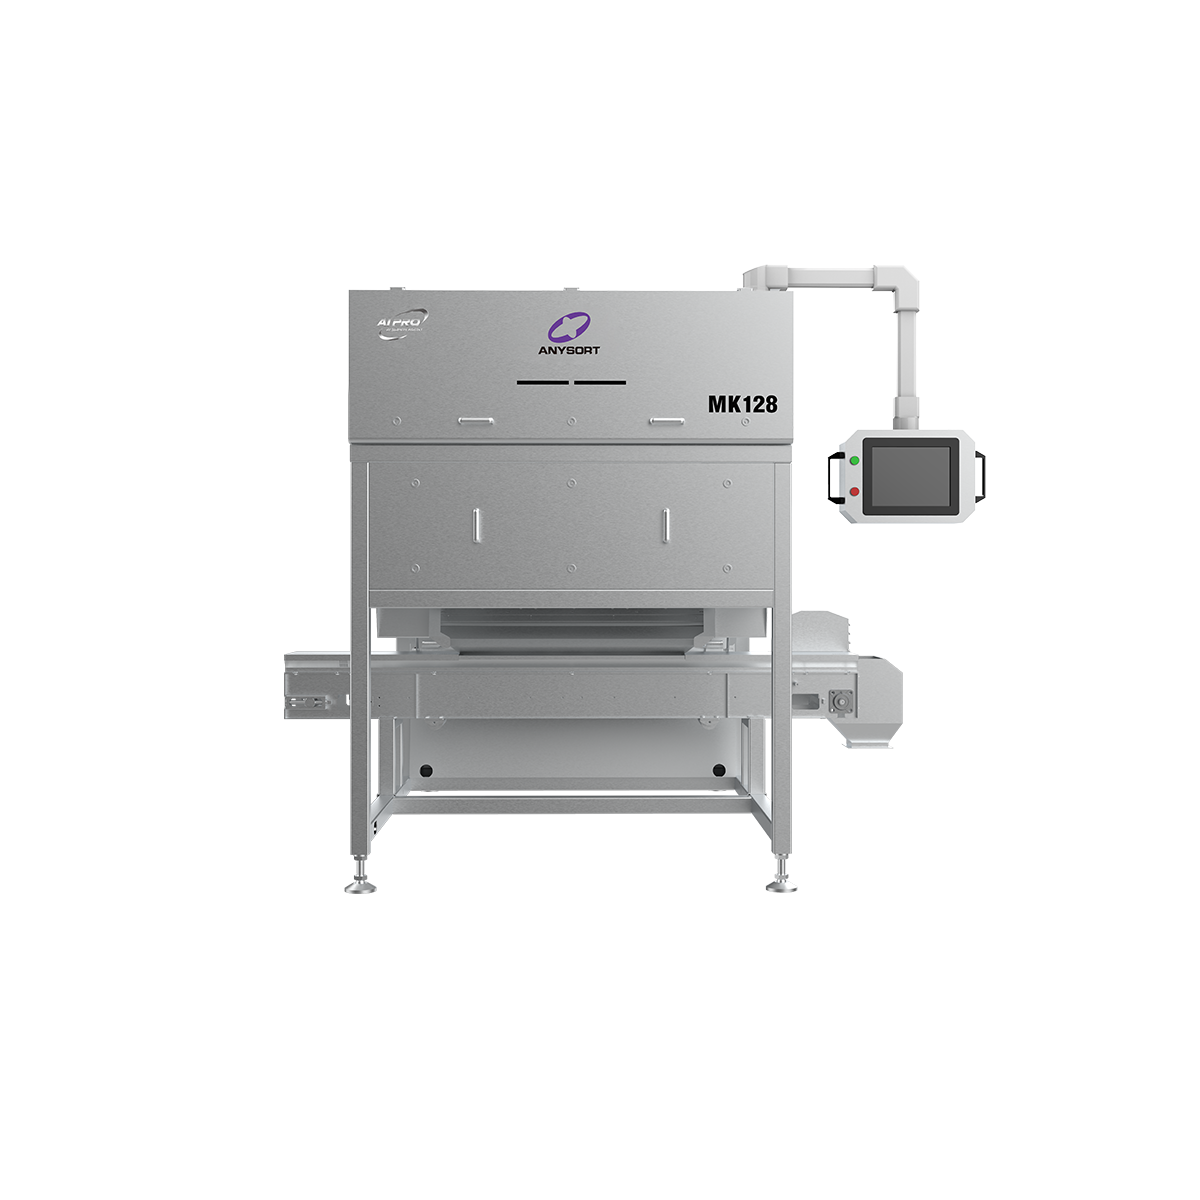
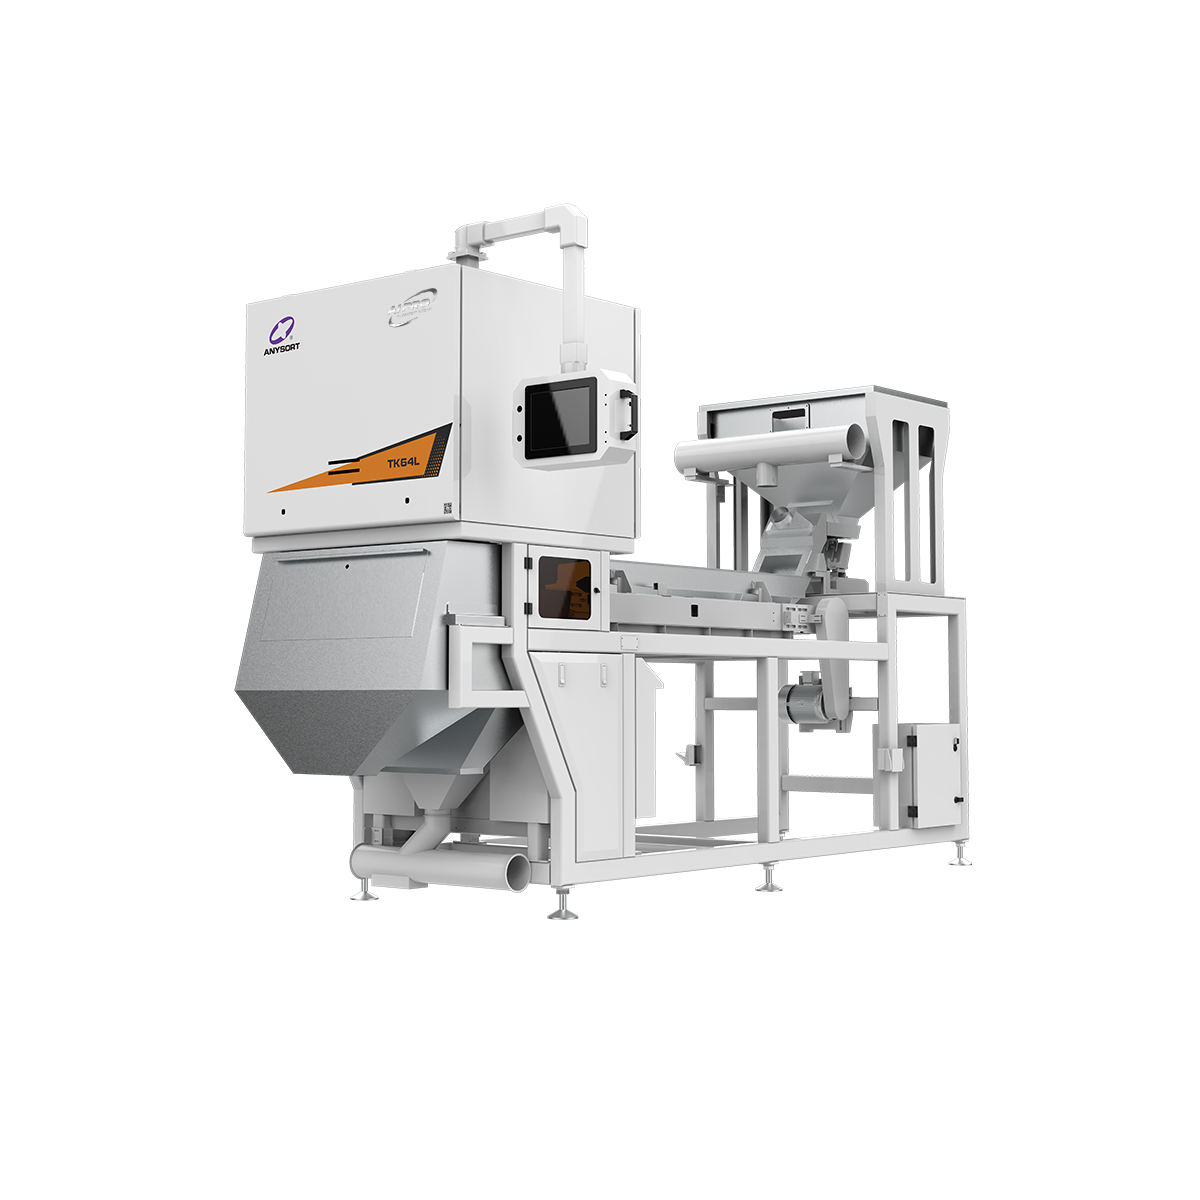
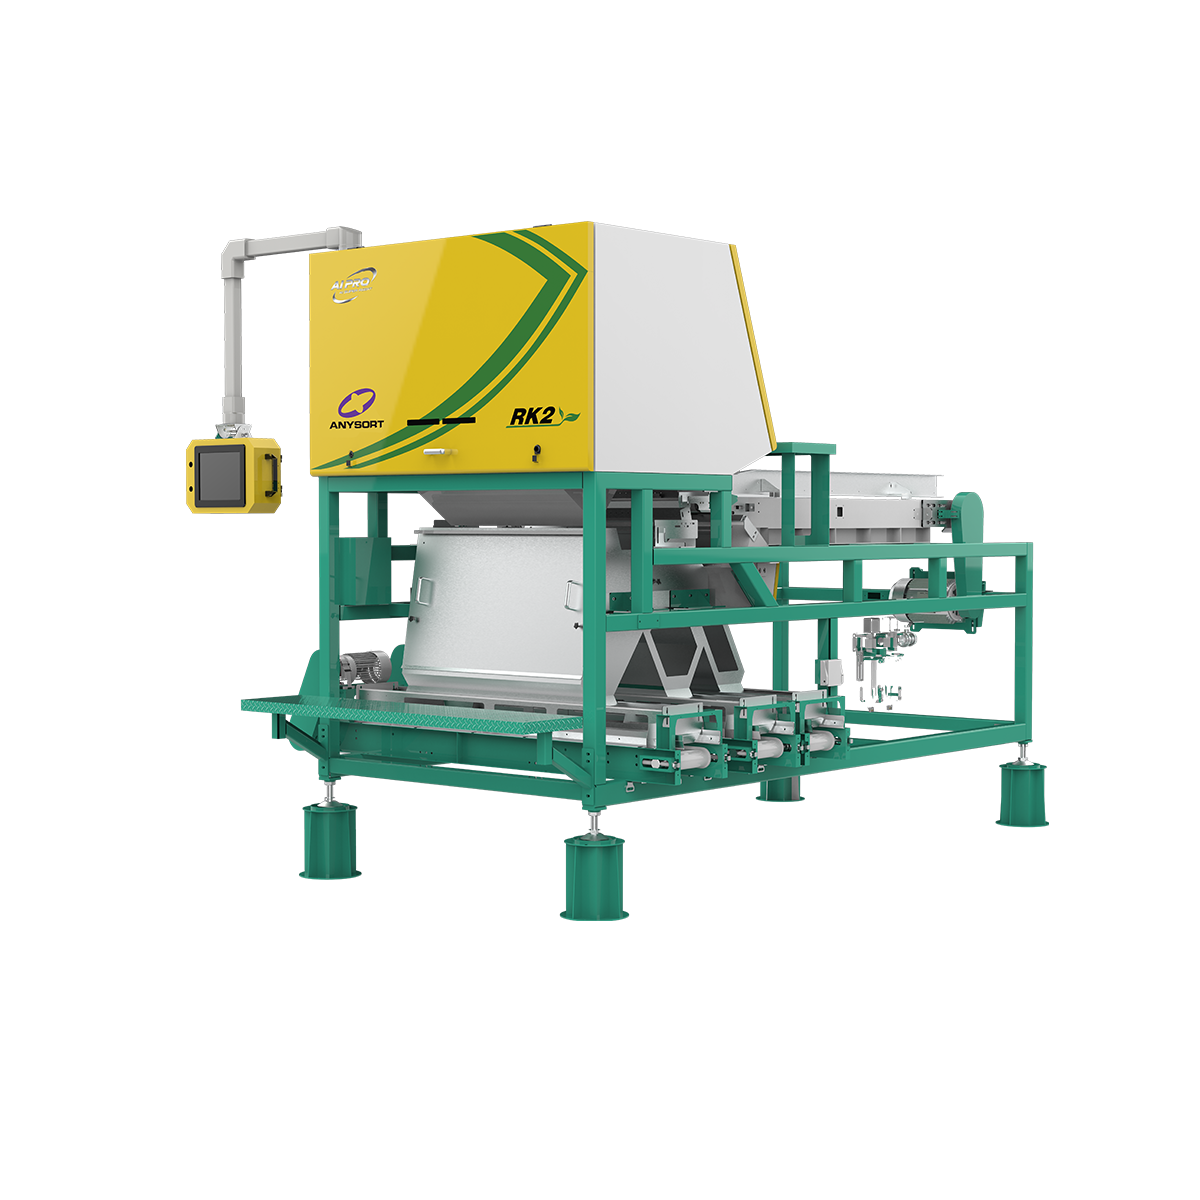
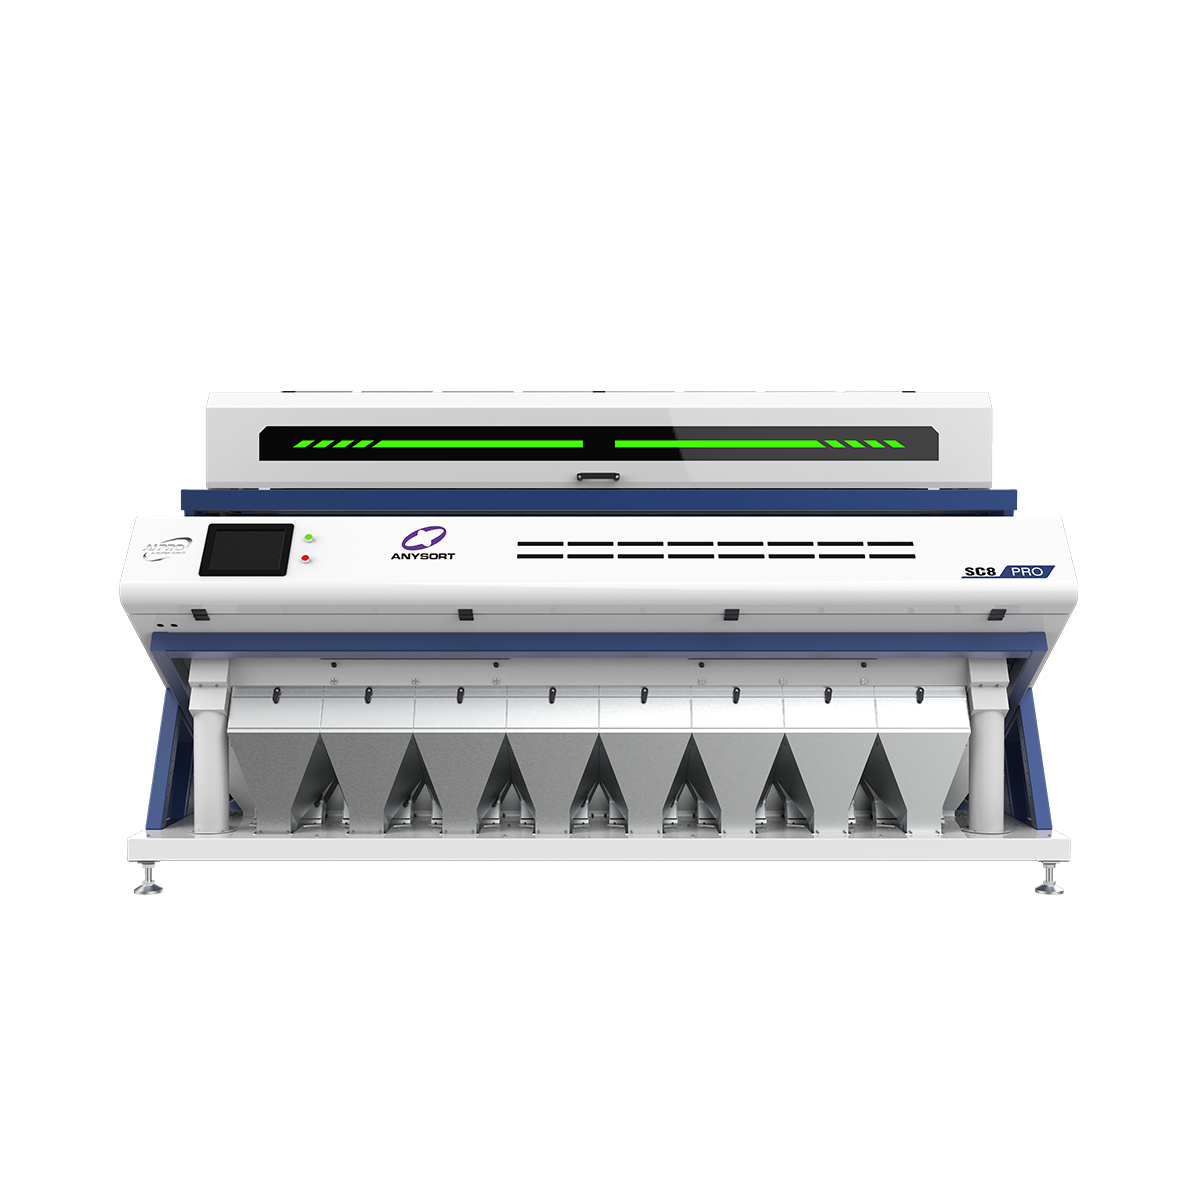
Sorter optyczny do kolorów to zaawansowana, zautomatyzowana maszyna przeznaczona do rozdzielania i klasyfikowania materiałów na podstawie ich koloru, składu oraz cech jakościowych. Ta innowacyjna technologia wykorzystuje kamery o wysokiej rozdzielczości oraz zaawansowane algorytmy przetwarzania obrazów w celu analizy każdego elementu przechodzącego przez system w czasie rzeczywistym. Sorter optyczny do kolorów sprawdza tysiące cząstek na sekundę, podejmując decyzje sortujące z wyjątkową dokładnością, znacznie przewyższającą możliwości sortowania ręcznego. Główne zadanie sortera optycznego do kolorów polega na wykrywaniu wad, zanieczyszczeń oraz odmienności kolorystycznych w różnych materiałach, takich jak ziarna, nasiona, tworzywa sztuczne, minerały oraz materiały pochodzące z recyklingu. Technologia ta wykorzystuje obrazowanie wielospektralne oraz zaawansowane czujniki do identyfikacji subtelnych różnic niewidocznych gołym okiem. Gdy sorter optyczny do kolorów wykrywa niepożądane materiały, systemy pneumatycznego odrzutu usuwają je z precyzyjnymi interwałami czasowymi. Kluczowe cechy technologiczne sortera optycznego do kolorów obejmują kamery o wysokiej prędkości, systemy oświetlenia LED, wydajne procesory oraz inteligentne algorytmy sortowania. Te komponenty współpracują ze sobą bezproblemowo, zapewniając spójne rezultaty w różnych środowiskach produkcyjnych. Sorter optyczny do kolorów można dostosować do sortowania różnych materiałów, co czyni go uniwersalnym rozwiązaniem dla wielu zastosowań przemysłowych. Nowoczesne systemy oferują intuicyjne interfejsy użytkownika, monitorowanie w czasie rzeczywistym oraz szczegółowe raporty sortowania, które pomagają operatorom zoptymalizować jakość i wydajność produkcji, jednocześnie znacznie ograniczając odpady.

Polecane nowe produkty

Optyczny sortownik kolorów przynosi znaczne korzyści operacyjne i finansowe przedsiębiorstwom z wielu branż. Najważniejszą zaletą jest znacznie lepsza jakość produktu dzięki automatycznemu wykrywaniu wad i zanieczyszczeń, których inspekcja ręczna nie byłaby w stanie zauważyć. Wdrożenie optycznego sortownika kolorów pozwala firmom na znaczne zmniejszenie odpadów oraz zapewnienie klientów wyłącznie materiałami najwyższej klasy, co poprawia renomę marki i zadowolenie klientów. Redukcja kosztów stanowi kolejną przekonującą korzyść inwestycji w optyczny sortownik kolorów. Choć początkowy wkład kapitałowy istnieje, technologia eliminuje kosztowne koszty pracy ręcznej związane z operacjami sortowania. Optyczny sortownik kolorów przetwarza materiały 24/7 bez zmęczenia, wymagając minimalnego nadzoru i znacznie obniżając ogólne koszty produkcji. Zakłady osiągają szybsze prędkości sortowania, co umożliwia wyższą wydajność i zwiększone generowanie przychodów z tej samej linii produkcyjnej. Poprawa efektywności operacyjnej czyni optyczny sortownik kolorów nieocenionym narzędziem współczesnej produkcji. System dostarcza analityki danych w czasie rzeczywistym oraz wskaźników wydajności, umożliwiając operatorom szybkie podejmowanie uzasadnionych decyzji. Optyczny sortownik kolorów zapewnia stałe standardy jakości w każdej partii produkcyjnej, eliminując błędy ludzkie i zmienność związane z metodami sortowania ręcznego. Technologia integruje się bezproblemowo z istniejącymi liniami produkcyjnymi, wymagając minimalnego przestoju podczas instalacji i konfiguracji. Zastosowania obejmują wiele branż, w tym przetwórstwo spożywcze, recykling, górnictwo, rolnictwo oraz produkcję tworzyw sztucznych. Optyczny sortownik kolorów okazuje się szczególnie korzystny w operacjach o wysokim natężeniu, gdzie utrzymanie stałych standardów jakości ma kluczowe znaczenie. Firmy zdobywają przewagę konkurencyjną dzięki wyższej jakości produktów, krótszym czasom dostawy oraz niższym kosztom produkcji. Inwestycja w optyczny sortownik kolorów szybko się zwraca dzięki poprawie efektywności i redukcji odpadów.

Najnowsze wiadomości

Jakie czynniki wpływają na wydajność i dokładność sortownika kolorów herbaty?

05

Aug

Jakie czynniki wpływają na wydajność i dokładność sortownika kolorów herbaty?

Dokładność sortera kolorowego do herbaty decyduje bezpośrednio o spójności jakości gotowych produktów herbacianych. Zrozumienie czynników wpływających na wydajność i dokładność takiego sortera jest niezbędne dla przetwórców herbaty dążących do utrzymania konkurencyjności...
POKAŻ WIĘCEJ
W jaki sposób sortowniki kolorów ryżu mogą poprawić jakość ziaren?

08

Aug

W jaki sposób sortowniki kolorów ryżu mogą poprawić jakość ziaren?

Sortery kolorowe do ryżu to przełomowa technologia w nowoczesnym przetwarzaniu zbóż, która zasadniczo zmienia sposób, w jaki producenci zapewniają i podnoszą jakość swojej produkcji ryżu. Dzięki zastosowaniu zaawansowanego skanowania optycznego oraz sztucznej inteligencji sortery te...
POKAŻ WIĘCEJ
Ile kosztuje maszyna do sortowania kolorów?

12

Aug

Ile kosztuje maszyna do sortowania kolorów?

Zrozumienie inwestycji wymaganej do zakupu maszyny sortującej według koloru jest kluczowe dla przedsiębiorstw działających w sektorach rolnictwa, przetwórstwa spożywczego oraz recyklingu. Koszt maszyny sortującej według koloru różni się znacznie w zależności od jej wydajności, zaawansowania technologicznego,...
POKAŻ WIĘCEJ
W jaki sposób sorter do orzechów może poprawić Państwa produkcję?

15

Aug

W jaki sposób sorter do orzechów może poprawić Państwa produkcję?

Sorter do orzechów to jedna z najważniejszych inwestycji, jaką może podjąć przedsiębiorstwo przetwórstwa spożywczego w celu podniesienia jakości produkcji i efektywności operacyjnej. Nowoczesny sorter do orzechów wykorzystuje zaawansowane technologie obrazowania i czujników do identyfikacji oraz oddzielania…
POKAŻ WIĘCEJ

Uzyskaj bezpłatną ofertę

Nasz przedstawiciel skontaktuje się z Państwem wkrótce.
Wymagany produkt
Imię i nazwisko
E-mail
WhatsApp
Wiadomość
0/1000

sorter optyczny kolorów

Zaawansowana technologia wykrywania zapewniająca wyjątkową dokładność

Zaawansowana technologia wykrywania zapewniająca wyjątkową dokładność

Nowoczesne optyczne systemy sortujące kolor wykorzystują nowoczesną technologię wielospektralnego obrazowania, która wykrywa najmniejsze różnice w kolorze, składzie i integralności strukturalnej. Kamery przechwytują szczegółowe obrazy każdej cząstki, przetwarzając informacje za pomocą algorytmów sztucznej inteligencji, które uczą się i dopasowują się do konkretnych wymagań sortowania. Optyczny sorter kolorów osiąga dokładność przekraczającą 99,9 procenta, identyfikując wady, przebarwienia oraz zanieczyszczenia niewidoczne dla operatorów ludzkich. Ta precyzja zapewnia, że tylko materiały spełniające ścisłe specyfikacje jakościowe przechodzą dalej, chroniąc reputację Twojej marki. Możliwości wykrywania optycznego sortera kolorów wykraczają poza światło widzialne, obejmując także podczerwień i inne typy czujników do identyfikacji ukrytych wad. Firmy wykorzystujące tę technologię odnotowują znaczne zmniejszenie liczby skarg klientów oraz zwrotów produktów. Zaawansowane systemy optycznych sortersów kolorów dostarczają szczegółowych raportów sortowania oraz pulpitów monitoringu w czasie rzeczywistym.
Przetwarzanie w wysokiej prędkości i maksymalna przepustowość

Przetwarzanie w wysokiej prędkości i maksymalna przepustowość

Optyczny sortownik kolorów przetwarza tysiące pojedynczych przedmiotów co sekundę, zapewniając wyjątkową wydajność, która zwiększa moc produkcyjną bez konieczności rozszerzania powierzchni obiektu. Prędkość działania systemu zależy od rodzaju materiału i złożoności sortowania, ale nowoczesne jednostki optycznych sortowników kolorów obsługują do piętnastu ton na godzinę w sposób wydajny. Ta szybka obróbka przekłada się bezpośrednio na wyższe przychody oraz szybsze realizowanie zamówień przez firmy zarządzające produkcją w ramach terminowych harmonogramów. Optyczny sortownik kolorów utrzymuje stałą prędkość działania przez cały czas pracy, zapewniając niezawodną wydajność, której nie jest w stanie dorównać sortowanie ręczne. Zakłady odnotowują znaczne zmniejszenie wąskich gardeł produkcyjnych po wdrożeniu zaawansowanej technologii optycznych sortowników kolorów. Energooszczędne konstrukcje gwarantują, że wysoka prędkość działania nie wiąże się z nadmiernymi kosztami energii. Możliwości przetwarzania optycznego sortownika kolorów są skalowalne, aby spełnić rosnące potrzeby biznesowe bez konieczności wymiany sprzętu.
Łatwa integracja i przyjazna obsługa

Łatwa integracja i przyjazna obsługa

Instalacja optycznego sortera kolorów w istniejących środowiskach produkcyjnych wymaga minimalnych modyfikacji i praktycznie nie zakłóca działania linii. Systemy te są wyposażone w intuicyjne interfejsy sterowania, zaprojektowane z myślą o operatorach o różnym stopniu zaawansowania technicznego. Optyczny sorter kolorów podłącza się do standardowych źródeł zasilania elektrycznego i integruje się z automatycznymi systemami taśmociągowymi poprzez proste połączenia mechaniczne. Wymagania szkoleniowe dotyczące obsługi optycznego sortera kolorów pozostają minimalne, co umożliwia istniejącym pracownikom szybkie opanowanie funkcji systemu oraz procedur rozwiązywania problemów. Optyczny sorter kolorów zapewnia monitorowanie w czasie rzeczywistym za pośrednictwem intuicyjnych paneli kontrolnych wyświetlających metryki wydajności sortowania oraz statystyki materiałów. Procedury konserwacji są proste: łatwo dostępne komponenty oraz przejrzyste systemy diagnostyczne pomagają operatorom natychmiast zidentyfikować potencjalne usterki. Optyczny sorter kolorów zapewnia niezawodną pracę przy minimalnym czasie przestoju, wspierany kompleksową dokumentacją producenta oraz zespołami technicznego wsparcia, gotowymi udzielić odpowiedzi na wszelkie pytania.

Uzyskaj bezpłatną ofertę

Nasz przedstawiciel skontaktuje się z Państwem wkrótce.
Wymagany produkt
Imię i nazwisko
E-mail
WhatsApp
Wiadomość
0/1000

Prawa autorskie © 2026 Anhui Jiexun Optoelectronic Technology Co., Ltd. Wszelkie prawa zastrzeżone.  -  Polityka prywatności