optischer Sortierschlüssel
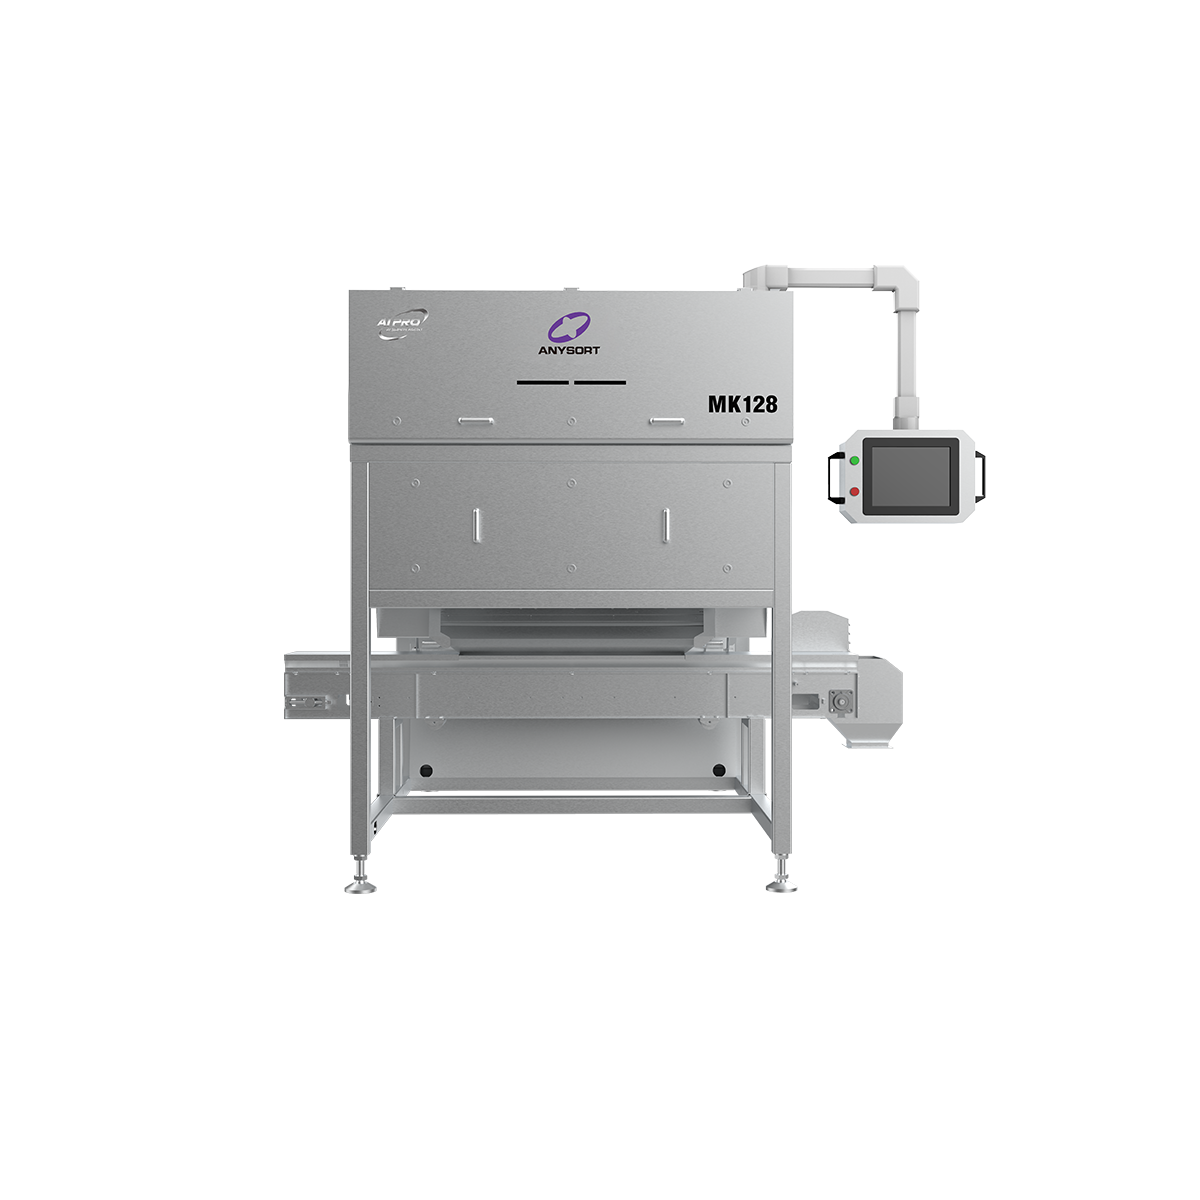
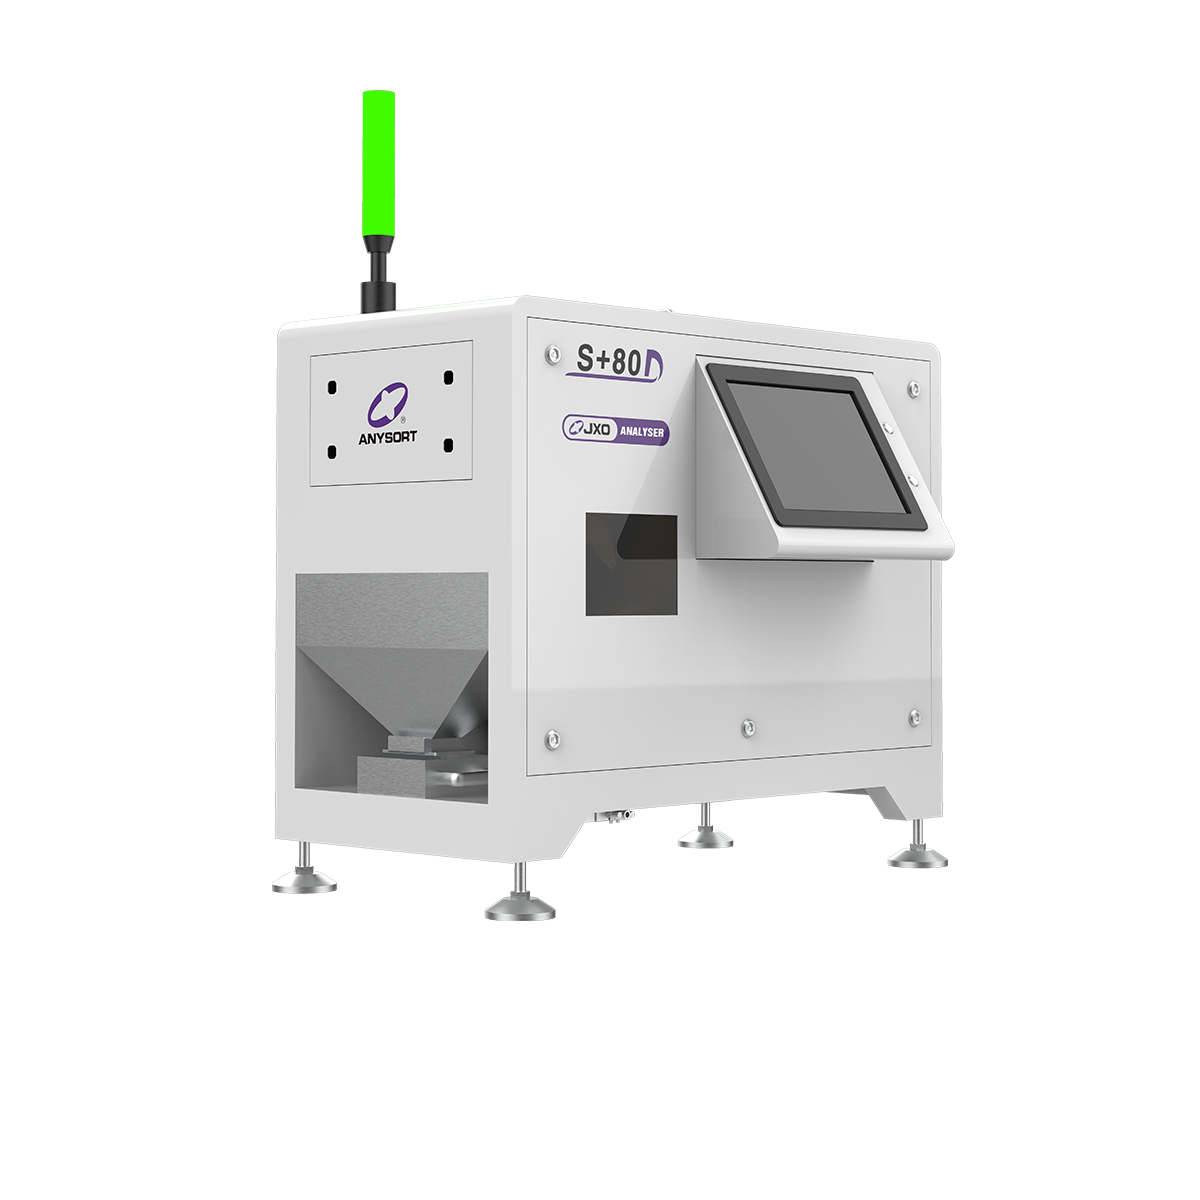
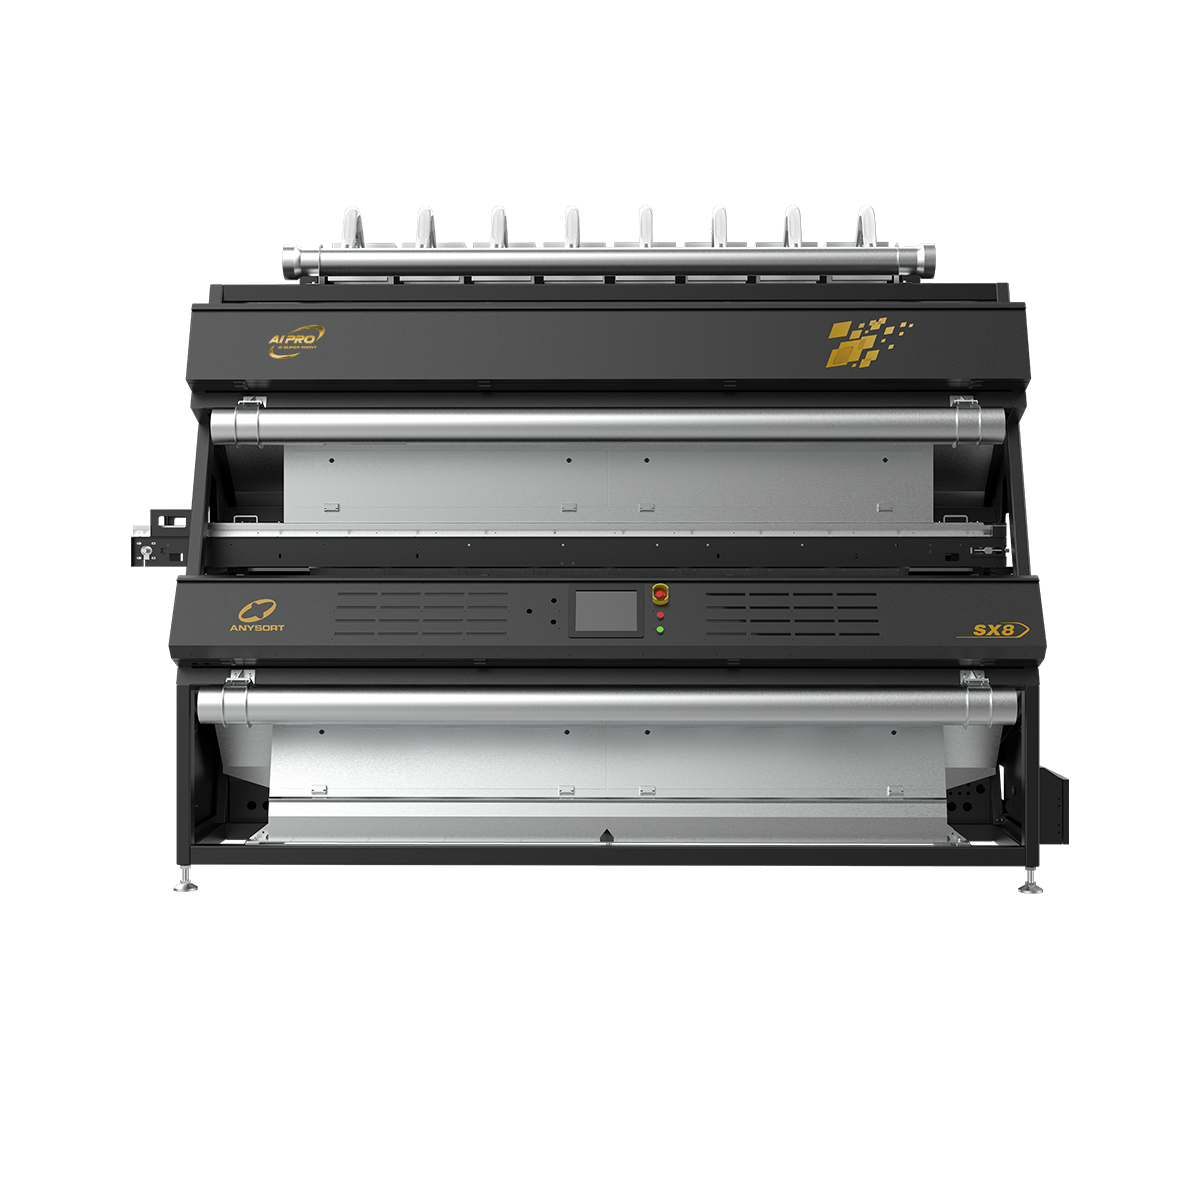
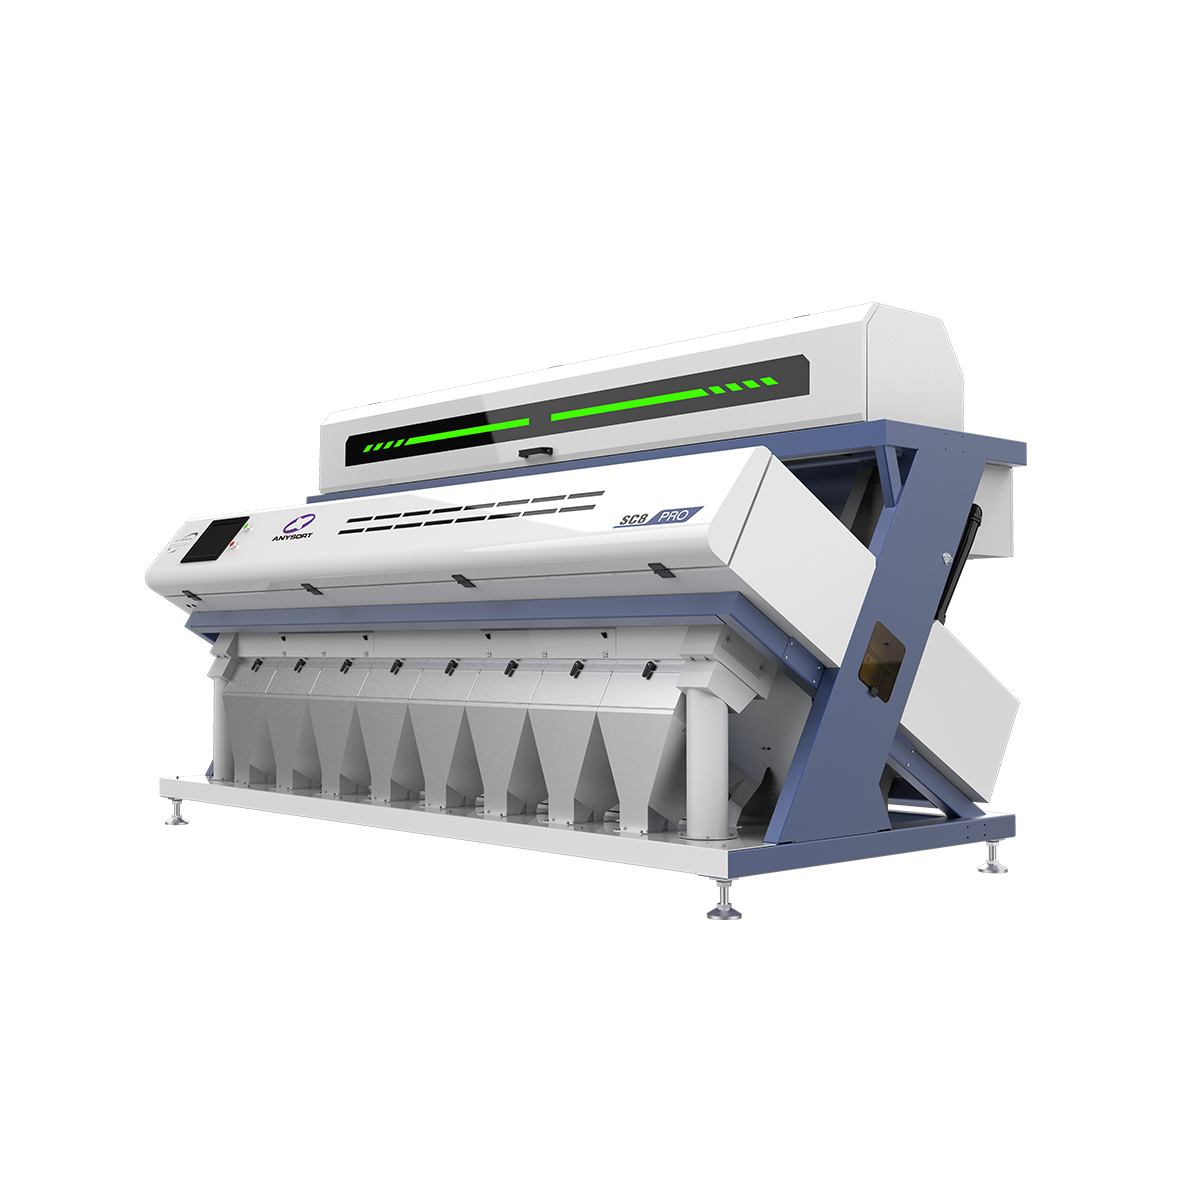
Ein zentraler optischer Sortierer stellt eine fortschrittliche technologische Lösung dar, die speziell dafür entwickelt wurde, Materialien automatisch anhand ihrer optischen Eigenschaften zu identifizieren, zu klassifizieren und zu trennen. Dieser zentrale optische Sortierer nutzt hochentwickelte Bildgebungs- und Sensortechnologie, um mit außergewöhnlicher Präzision zwischen verschiedenen Materialarten, Farben, Größen und Qualitätsstufen zu unterscheiden. Der zentrale optische Sortierer arbeitet, indem er einzelne Objekte beim Durchlaufen des Sortiersystems abtastet – hierbei kommen Hochgeschwindigkeitskameras und spektrale Analyse zum Einsatz, um detaillierte Informationen über jedes Objekt zu erfassen. Anschließend verarbeitet der zentrale optische Sortierer diese Daten mithilfe von Künstlicher-Intelligenz-Algorithmen, um in Echtzeit Entscheidungen über die Sortierung zu treffen und die Materialien mit bemerkenswerter Genauigkeit zu den jeweils passenden Austragstellen zu lenken. Zentrale optische Sortiersysteme integrieren mehrere technologische Merkmale, darunter LED-Beleuchtungssysteme, hochauflösende Bildsensoren, Echtzeit-Verarbeitungskapazitäten sowie pneumatische Auswurfsysteme. Diese Komponenten arbeiten nahtlos zusammen, um eine konsistente Leistung bei den unterschiedlichsten Materialarten sicherzustellen. Der zentrale optische Sortierer findet Anwendung in vielfältigen Branchen, darunter Lebensmittelverarbeitung, Recycling, Bergbau, Getreidehandhabung und Kunststoffabfallmanagement. In der Lebensmittelproduktion entfernt ein zentraler optischer Sortierer effizient Verunreinigungen und sortiert Produkte nach Qualität. In Recyclinganlagen trennt der zentrale optische Sortierer verschiedene Kunststoffarten und Metalle mit hoher Effizienz. Die Fähigkeit des zentralen optischen Sortierers, Hunderte von Objekten pro Sekunde zu verarbeiten, macht ihn für Sortiervorgänge mit hohem Durchsatz unverzichtbar. Moderne Geräte für zentrale optische Sortierung zeichnen sich durch benutzerfreundliche Schnittstellen, individuell anpassbare Sortierparameter sowie Funktionen zur Datenanalyse zur Leistungsüberwachung aus. Diese Kombination aus Geschwindigkeit, Genauigkeit und Vielseitigkeit macht den zentralen optischen Sortierer zu einer wesentlichen Investition für Unternehmen, die ihre Materialhandhabungsprozesse optimieren möchten.

 EN