Tecnologia-chave de Classificador Óptico

Todas as Categorias

classificador óptico principal

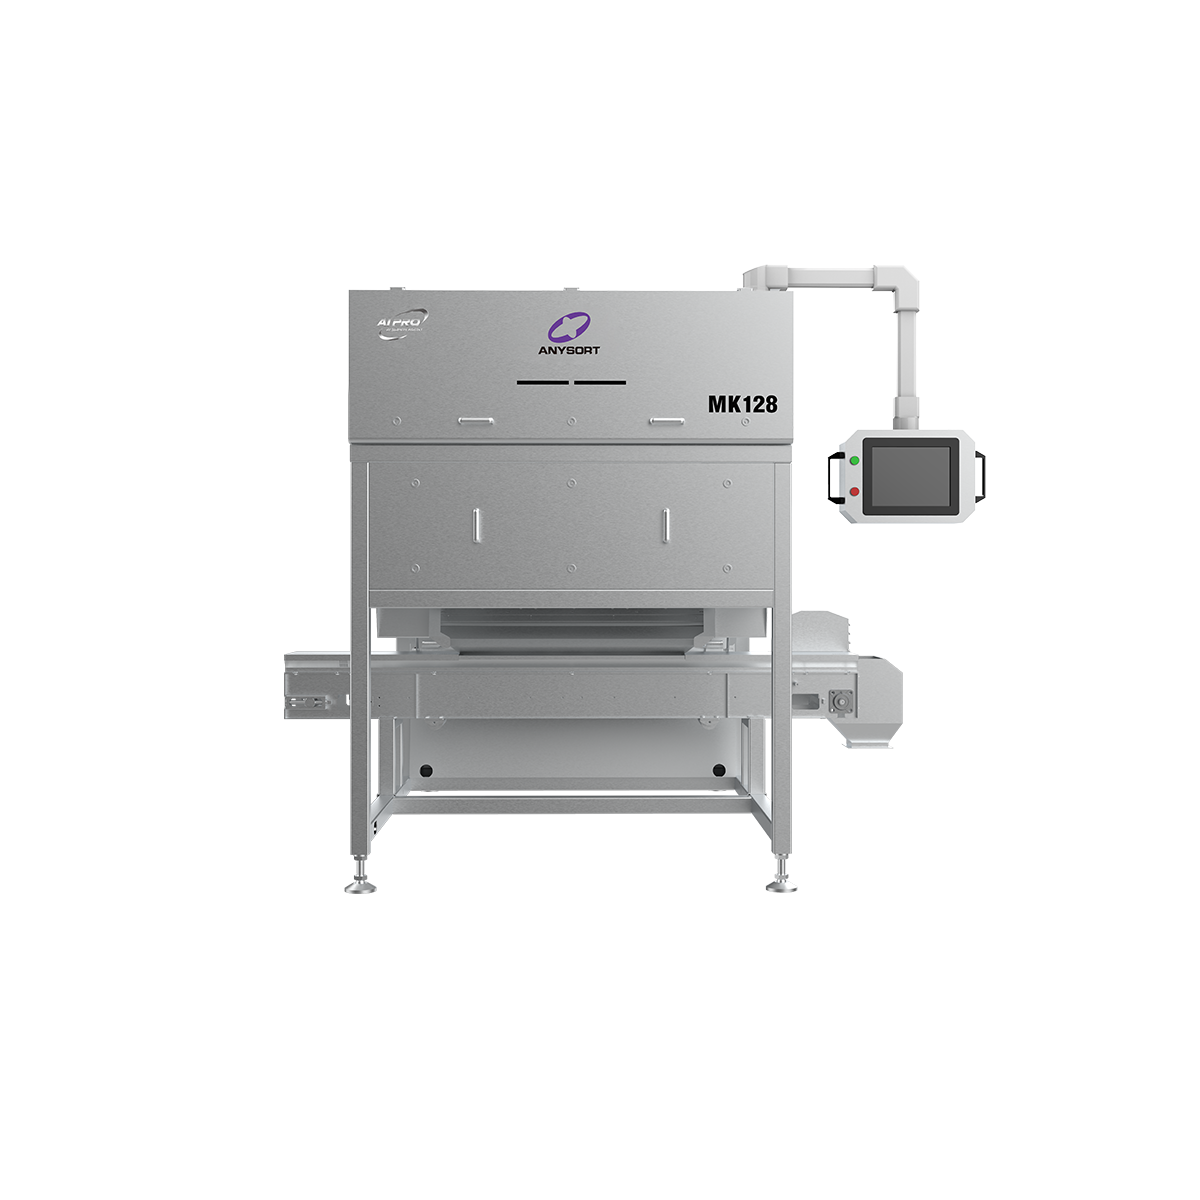
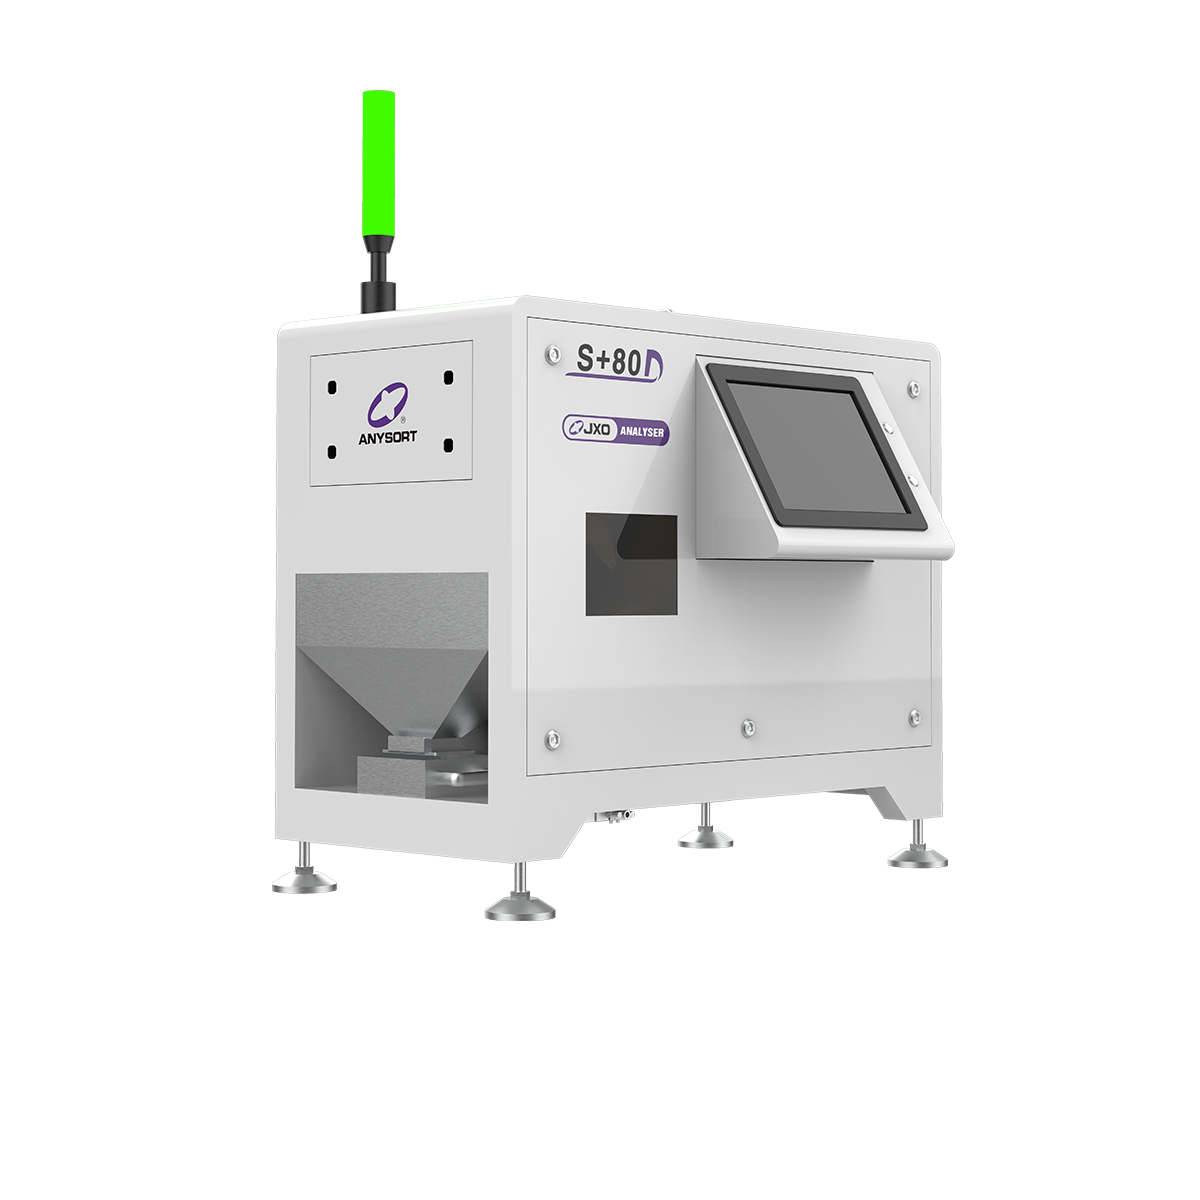
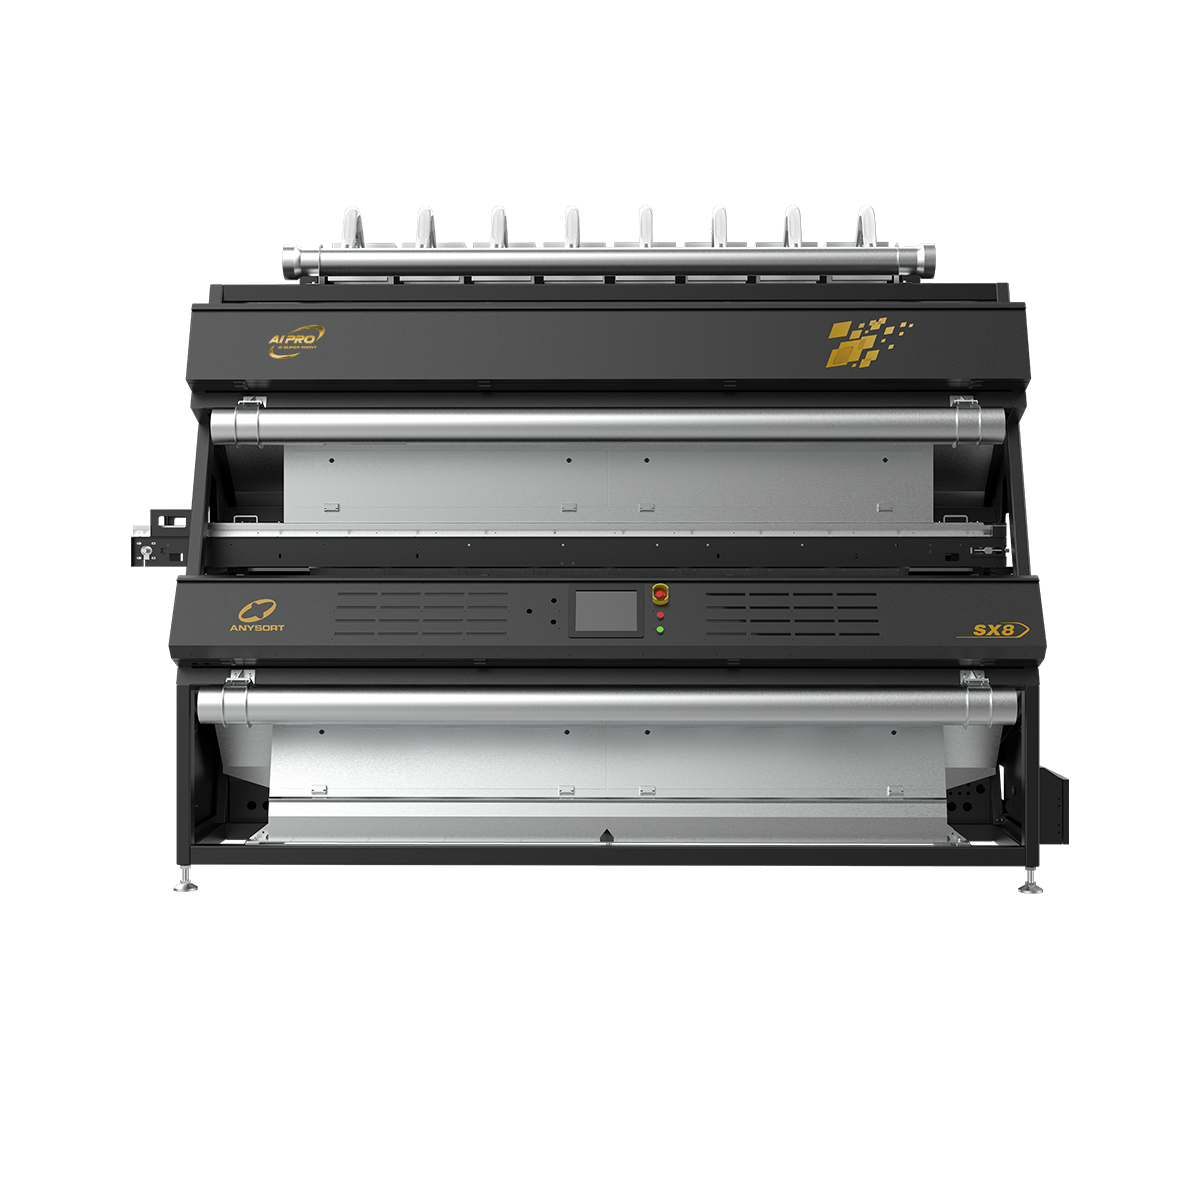
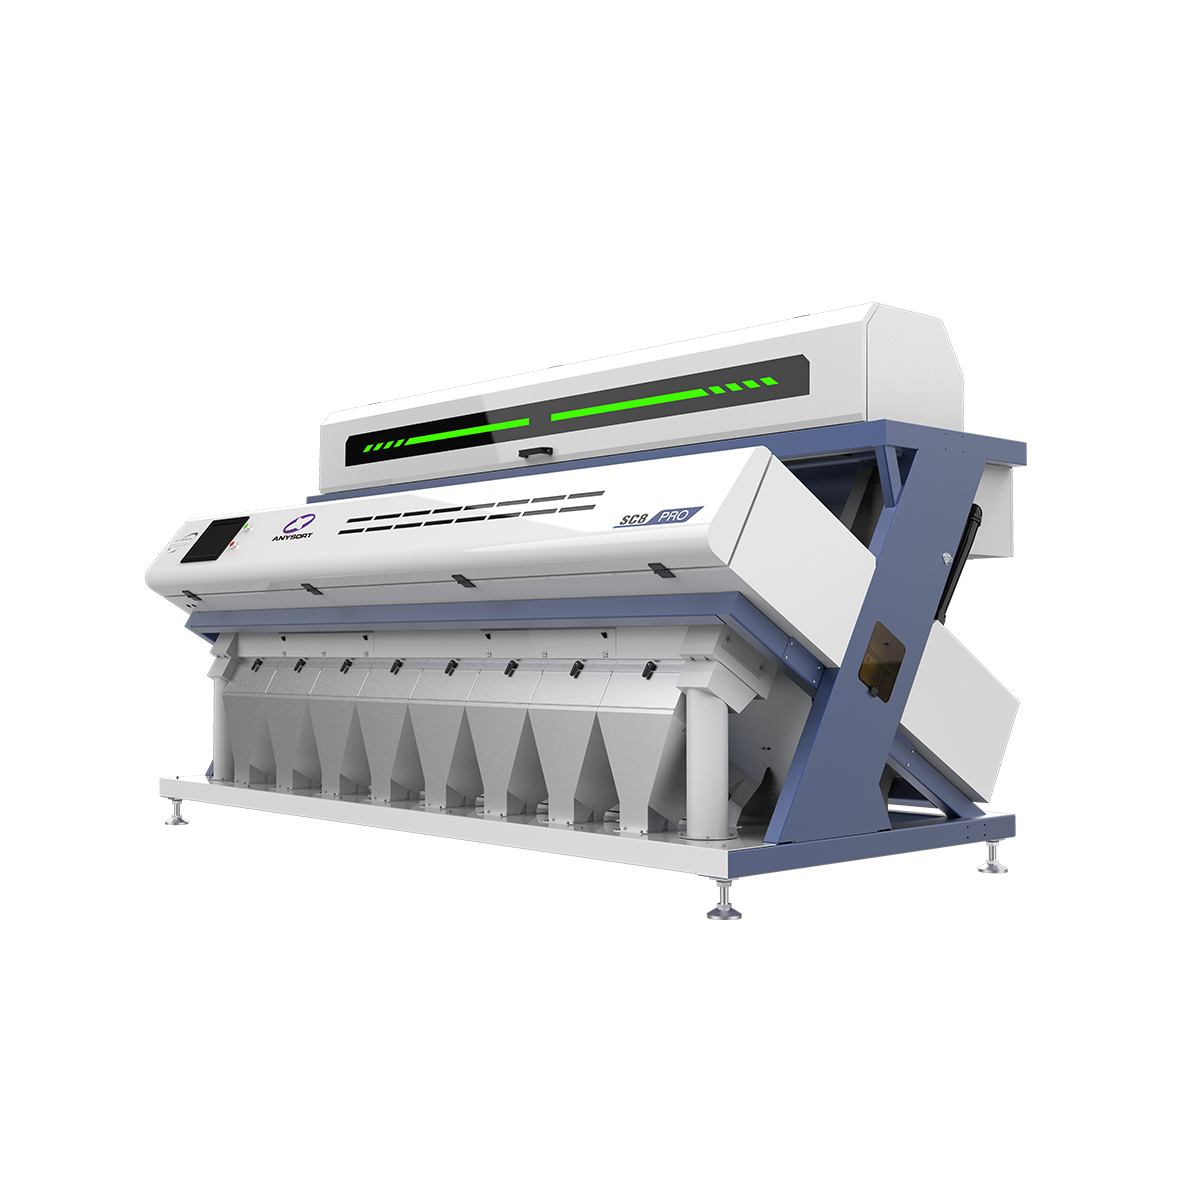
Um classificador óptico principal representa uma solução tecnológica avançada concebida para identificar, classificar e separar materiais automaticamente com base nas suas propriedades ópticas. Esse classificador óptico principal utiliza tecnologia sofisticada de imagens e sensores para distinguir entre diferentes tipos de materiais, cores, tamanhos e níveis de qualidade com precisão excepcional. O classificador óptico principal opera ao digitalizar itens individuais à medida que estes atravessam o sistema de classificação, empregando câmaras de alta velocidade e análise espectral para capturar informações detalhadas sobre cada objeto. Em seguida, o classificador óptico principal processa esses dados por meio de algoritmos de inteligência artificial para tomar decisões de classificação instantâneas, direcionando os materiais para os pontos de descarga apropriados com notável exatidão. Os sistemas de classificadores ópticos principais incorporam múltiplas funcionalidades tecnológicas, incluindo sistemas de iluminação LED, sensores de imagem de alta resolução, capacidades de processamento em tempo real e mecanismos pneumáticos de ejeção. Esses componentes funcionam em perfeita sincronia para garantir desempenho consistente em diversos tipos de materiais. O classificador óptico principal é aplicado em setores variados, como processamento de alimentos, reciclagem, mineração, manuseio de grãos e gestão de resíduos plásticos. Na produção alimentar, um classificador óptico principal remove eficientemente contaminantes e classifica produtos conforme sua qualidade. Nas operações de reciclagem, o classificador óptico principal separa diferentes tipos de plásticos e metais com elevada eficiência. A capacidade do classificador óptico principal de processar centenas de itens por segundo torna-o indispensável em operações de classificação de grande volume. Os equipamentos modernos de classificadores ópticos principais apresentam interfaces intuitivas, parâmetros de classificação personalizáveis e funcionalidades de análise de dados para monitoramento de desempenho. Essa combinação de velocidade, precisão e versatilidade torna o classificador óptico principal um investimento essencial para empresas que buscam otimizar seus processos de manuseio de materiais.

Produtos Populares

Investir em um classificador óptico-chave proporciona benefícios operacionais e financeiros substanciais que impactam diretamente seu resultado líquido. O classificador óptico-chave aumenta a produtividade ao processar grandes volumes de materiais com intervenção humana mínima, permitindo que sua equipe se concentre em tarefas de maior valor. A velocidade representa uma das vantagens mais convincentes de um classificador óptico-chave, pois esses sistemas avaliam e classificam centenas de itens por segundo, reduzindo drasticamente o tempo de processamento em comparação com métodos manuais de classificação. O classificador óptico-chave melhora a qualidade do produto ao identificar e remover consistentemente defeitos, contaminantes e itens abaixo do padrão que operadores humanos poderiam deixar passar. Essa melhoria na qualidade protege a reputação da sua marca e reduz recalls onerosos ou reclamações de clientes. A precisão é outro benefício crítico do uso de um classificador óptico-chave, pois a tecnologia avançada de sensores e algoritmos de IA alcançam precisão de classificação superior a 99 por cento na maioria das aplicações. O classificador óptico-chave reduz significativamente os custos com mão de obra ao automatizar tarefas repetitivas de classificação, permitindo realocar funcionários para funções mais estratégicas. A consistência operacional torna-se garantida ao implantar um classificador óptico-chave, eliminando a variabilidade associada ao julgamento humano e à fadiga. O classificador óptico-chave minimiza o desperdício de materiais ao identificar com precisão e recuperar componentes valiosos que, de outra forma, seriam descartados. Benefícios ambientais acompanham o uso de um classificador óptico-chave em aplicações de reciclagem, pois a maior precisão na classificação aumenta as taxas de recuperação de materiais e reduz os volumes destinados a aterros sanitários. O investimento em um classificador óptico-chave oferece excelente retorno sobre o investimento por meio de maior capacidade de produção, redução de despesas com mão de obra e minimização de desperdícios. Sistemas modernos de classificadores ópticos-chave oferecem flexibilidade para ajustar parâmetros de classificação com base nas especificações dos materiais e nas demandas sazonais. A confiabilidade de longo prazo e os baixos requisitos de manutenção tornam o classificador óptico-chave um ativo confiável para operações contínuas.

Dicas e Truques

Como as classificadoras por cor de arroz podem melhorar a qualidade dos grãos?

08

Aug

Como as classificadoras por cor de arroz podem melhorar a qualidade dos grãos?

As classificadoras por cor de arroz representam uma tecnologia transformadora no processamento moderno de grãos, alterando fundamentalmente a forma como os produtores mantêm e aprimoram a qualidade de sua produção de arroz. Ao utilizar digitalização óptica avançada e inteligência artificial, uma...
VER MAIS
Como a tecnologia de classificadores de castanhas garante a qualidade?

19

Aug

Como a tecnologia de classificadores de castanhas garante a qualidade?

A indústria global de processamento de castanhas depende de precisão e consistência para atender rigorosos padrões de qualidade e requisitos regulatórios. Um classificador de castanhas tornou-se indispensável para processadores que buscam eliminar defeitos, contaminantes e produtos subpadronizados...
VER MAIS
Como a tecnologia de classificação óptica detecta grãos defeituosos de arroz?

22

Aug

Como a tecnologia de classificação óptica detecta grãos defeituosos de arroz?

O processamento moderno de arroz exige precisão e consistência, razão pela qual compreender os mecanismos de detecção por trás de equipamentos avançados tornou-se essencial para os produtores. Um classificador de cor de arroz representa um dos avanços tecnológicos mais significativos...
VER MAIS
Quais fatores você deve considerar ao selecionar um classificador por cor para arroz?

29

Aug

Quais fatores você deve considerar ao selecionar um classificador por cor para arroz?

Selecionar o classificador por cor adequado para arroz é uma decisão crítica que afeta diretamente a eficiência do seu processamento de grãos, a qualidade do produto e a lucratividade a longo prazo. Um classificador por cor para arroz remove grãos descoloridos, danificados e partículas estranhas dos lotes de arroz...
VER MAIS

Obtenha um Orçamento Gratuito

O nosso representante entrará em contacto consigo brevemente.
Produto exigido
Nome
Email
WhatsApp
Mensagem
0/1000

classificador óptico principal

Tecnologia Avançada de Imagem para Detecção Precisa

Tecnologia Avançada de Imagem para Detecção Precisa

O classificador óptico principal incorpora sistemas de imagem de última geração equipados com câmeras de alta resolução e sensores multiespectrais que capturam informações visuais detalhadas sobre todos os materiais que passam pelo sistema. Essa base tecnológica permite que o classificador óptico principal detecte variações mínimas em cor, textura e composição, indicando diferenças de qualidade ou contaminação. A capacidade de imagem do classificador óptico principal funciona em conjunto com sistemas de iluminação sofisticados, projetados para otimizar o contraste e realçar características distintivas. Algoritmos de processamento de imagem em tempo real integrados ao classificador óptico principal analisam instantaneamente os dados capturados, permitindo decisões de classificação em frações de segundo. O classificador óptico principal consegue diferenciar materiais visualmente semelhantes com base em assinaturas ópticas sutis, invisíveis aos inspetores humanos. Essa precisão garante que o classificador óptico principal mantenha taxas excepcionais de acurácia em diversos tipos de materiais e cenários desafiadores de classificação, oferecendo controle de qualidade consistente em todas as suas operações.
Classificação Inteligente Impulsionada por Inteligência Artificial

Classificação Inteligente Impulsionada por Inteligência Artificial

Sistemas modernos de classificadores ópticos-chave utilizam tecnologias de inteligência artificial e aprendizado de máquina para melhorar continuamente a precisão da classificação e adaptar-se às variadas características dos materiais. O classificador óptico-chave emprega redes neurais treinadas em extensos conjuntos de dados para reconhecer padrões complexos e tomar decisões inteligentes de classificação. Essa integração de IA permite que o classificador óptico-chave aprenda com os resultados da classificação e refine seus algoritmos, proporcionando desempenho aprimorado ao longo do tempo. O classificador óptico-chave pode avaliar simultaneamente múltiplos critérios de classificação, possibilitando decisões sofisticadas com múltiplos parâmetros, algo inatingível por processos manuais. Os operadores podem personalizar os modelos de IA do classificador óptico-chave conforme requisitos específicos dos materiais, permitindo que o sistema ajuste limiares de sensibilidade e preferências de classificação. A abordagem inteligente do classificador óptico-chave minimiza rejeições incorretas e assegura que materiais valiosos permaneçam no fluxo do produto. Essa tecnologia avançada torna o classificador óptico-chave cada vez mais valioso à medida que acumula dados operacionais e otimiza continuamente seu desempenho.
Processamento de Alta Velocidade com Confiabilidade Consistente

Processamento de Alta Velocidade com Confiabilidade Consistente

O classificador óptico principal oferece capacidades excepcionais de produtividade, processando centenas ou até milhares de itens por minuto, conforme a configuração do sistema e o tipo de material. A vantagem de velocidade do classificador óptico principal traduz-se diretamente em maior capacidade de produção, sem exigir espaço adicional no piso ou investimentos em infraestrutura. O classificador óptico principal mantém consistência inabalável de desempenho durante períodos prolongados de operação, eliminando a fadiga e as quedas de concentração que afetam classificadores humanos. Os recursos de confiabilidade integrados ao classificador óptico principal incluem sistemas redundantes, monitoramento de garantia de qualidade e protocolos automatizados de calibração. A engenharia robusta do classificador óptico principal garante tempo de inatividade mínimo e tempo máximo de atividade para atender às exigências contínuas de produção. As capacidades avançadas de diagnóstico integradas ao classificador óptico principal permitem manutenção preditiva, prevenindo falhas inesperadas. A construção de grau industrial torna o classificador óptico principal adequado para ambientes exigentes, incluindo condições extremas de temperatura, alta umidade e exposição à poeira.

Obtenha um Orçamento Gratuito

O nosso representante entrará em contacto consigo brevemente.
Produto exigido
Nome
Email
WhatsApp
Mensagem
0/1000

Direitos autorais © 2026 Anhui Jiexun Optoelectronic Technology Co., Ltd. Todos os direitos reservados.  -  Política de Privacidade