Kluczowa technologia sortera optycznego

Wszystkie kategorie

kluczowy sorter optyczny

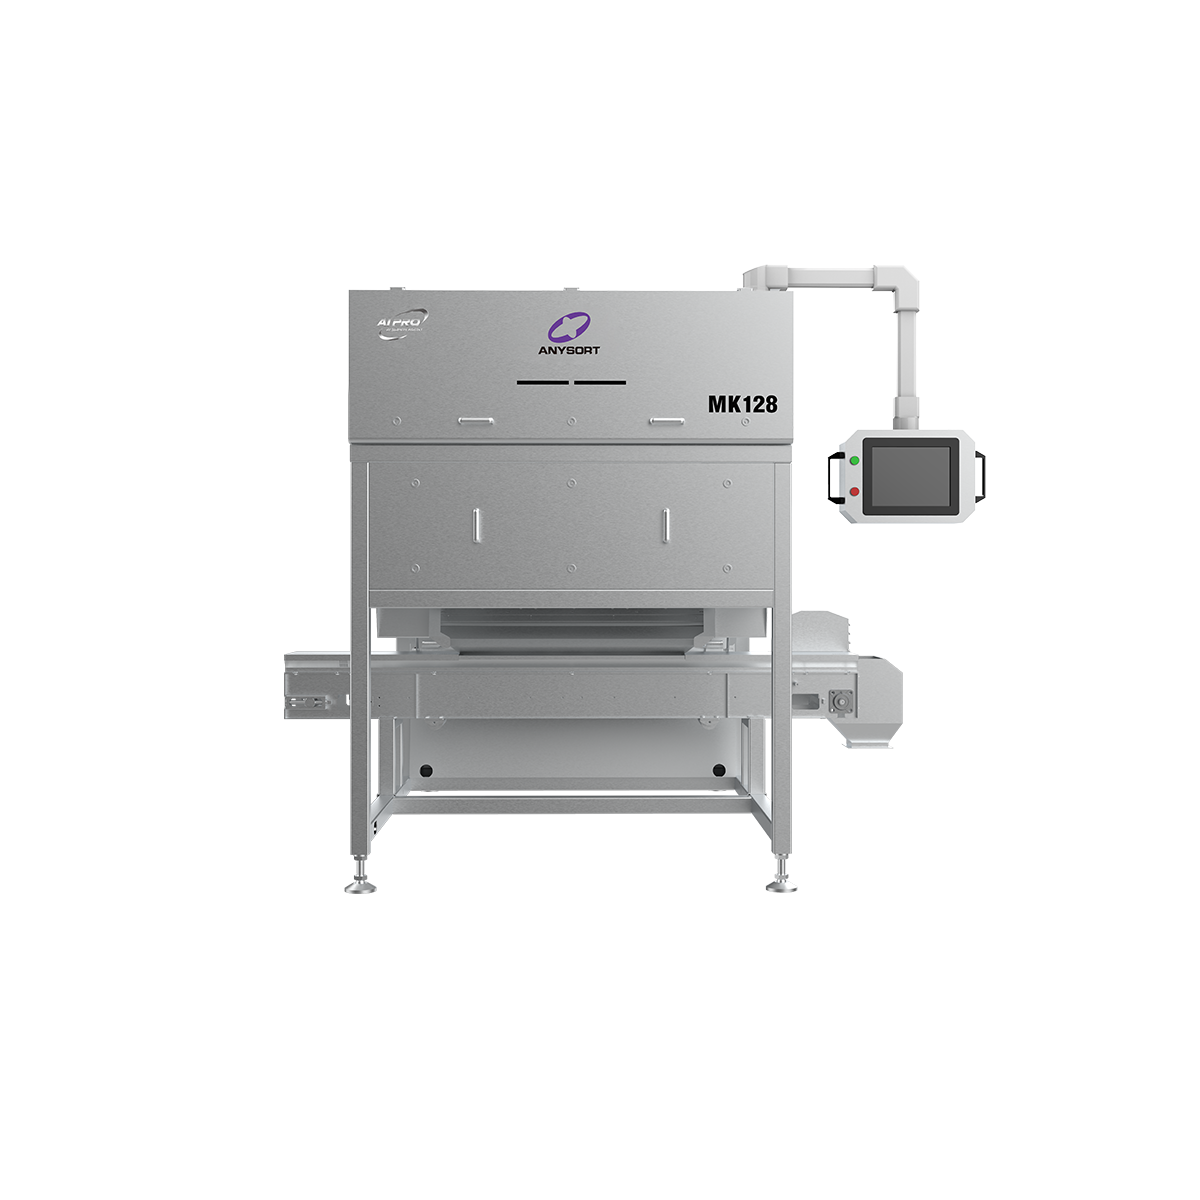
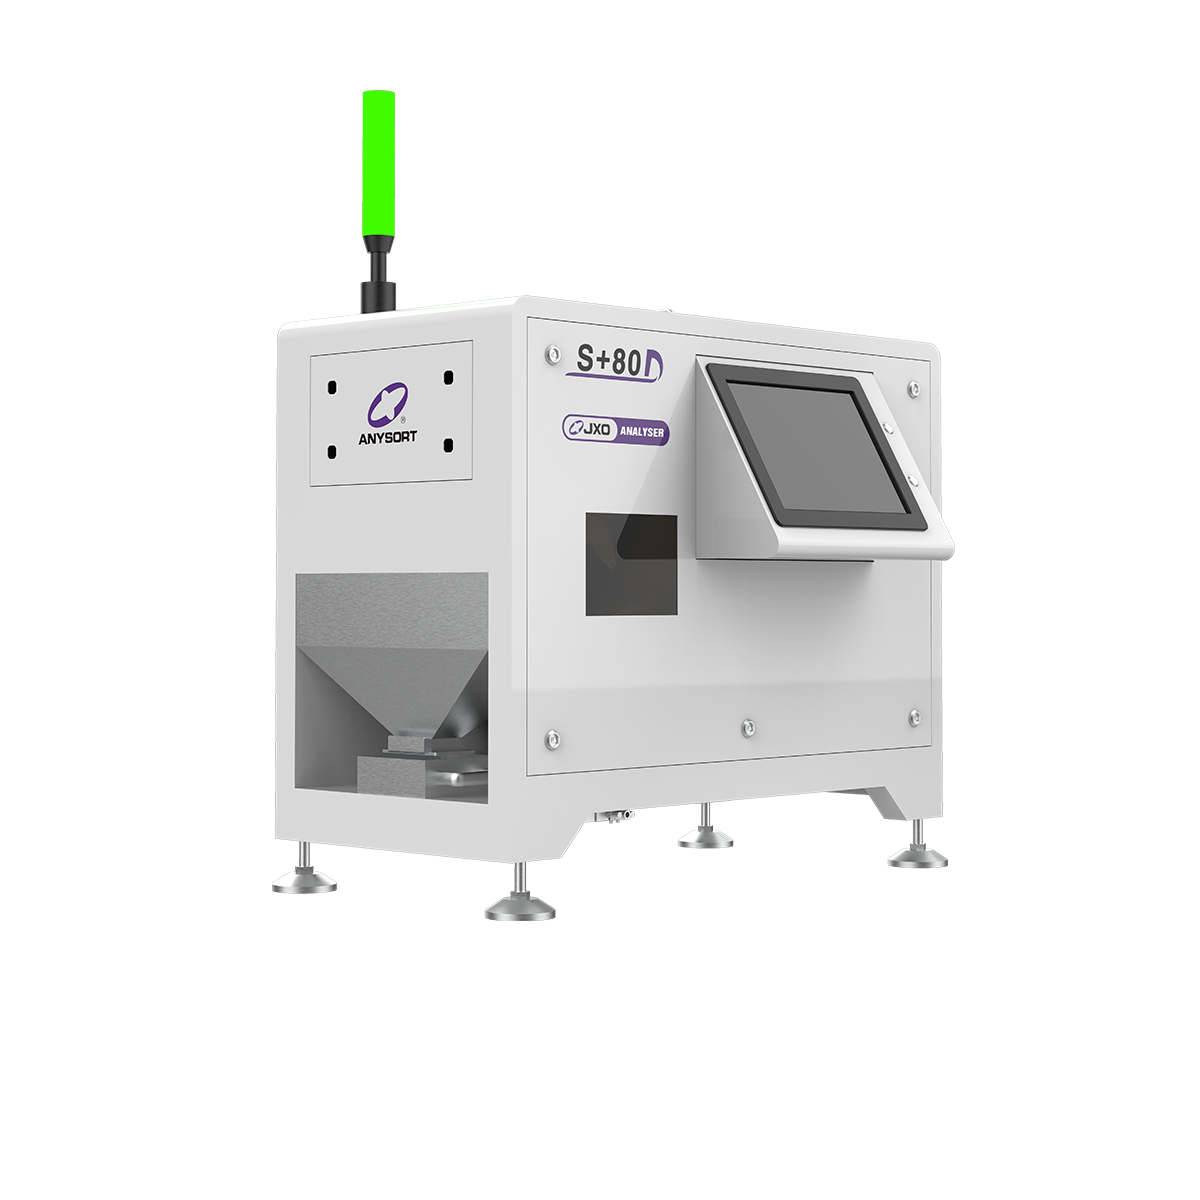
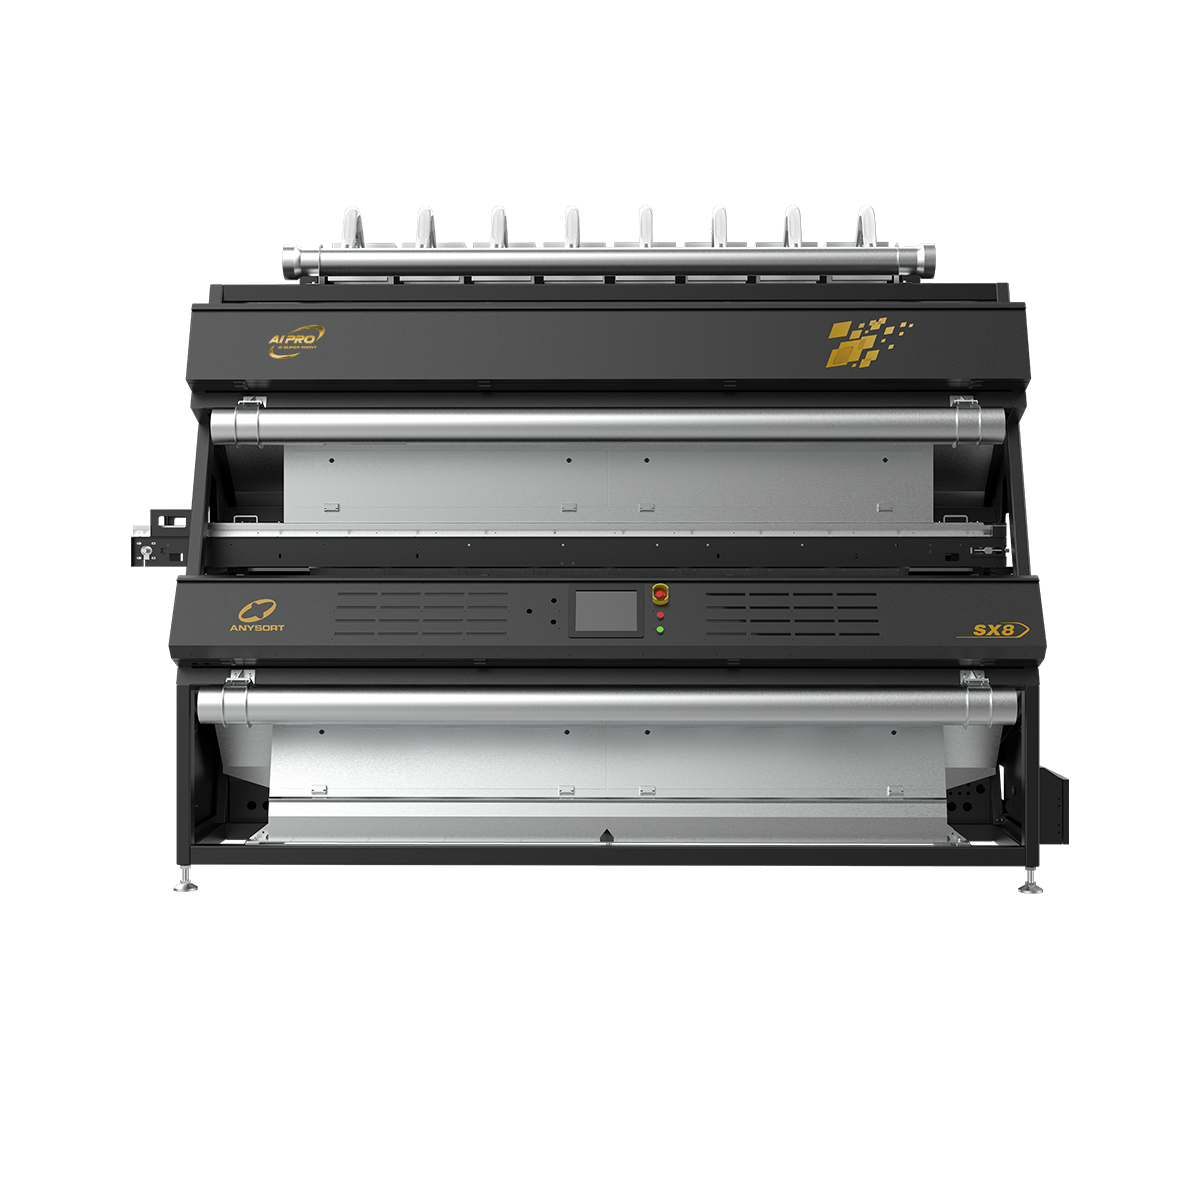
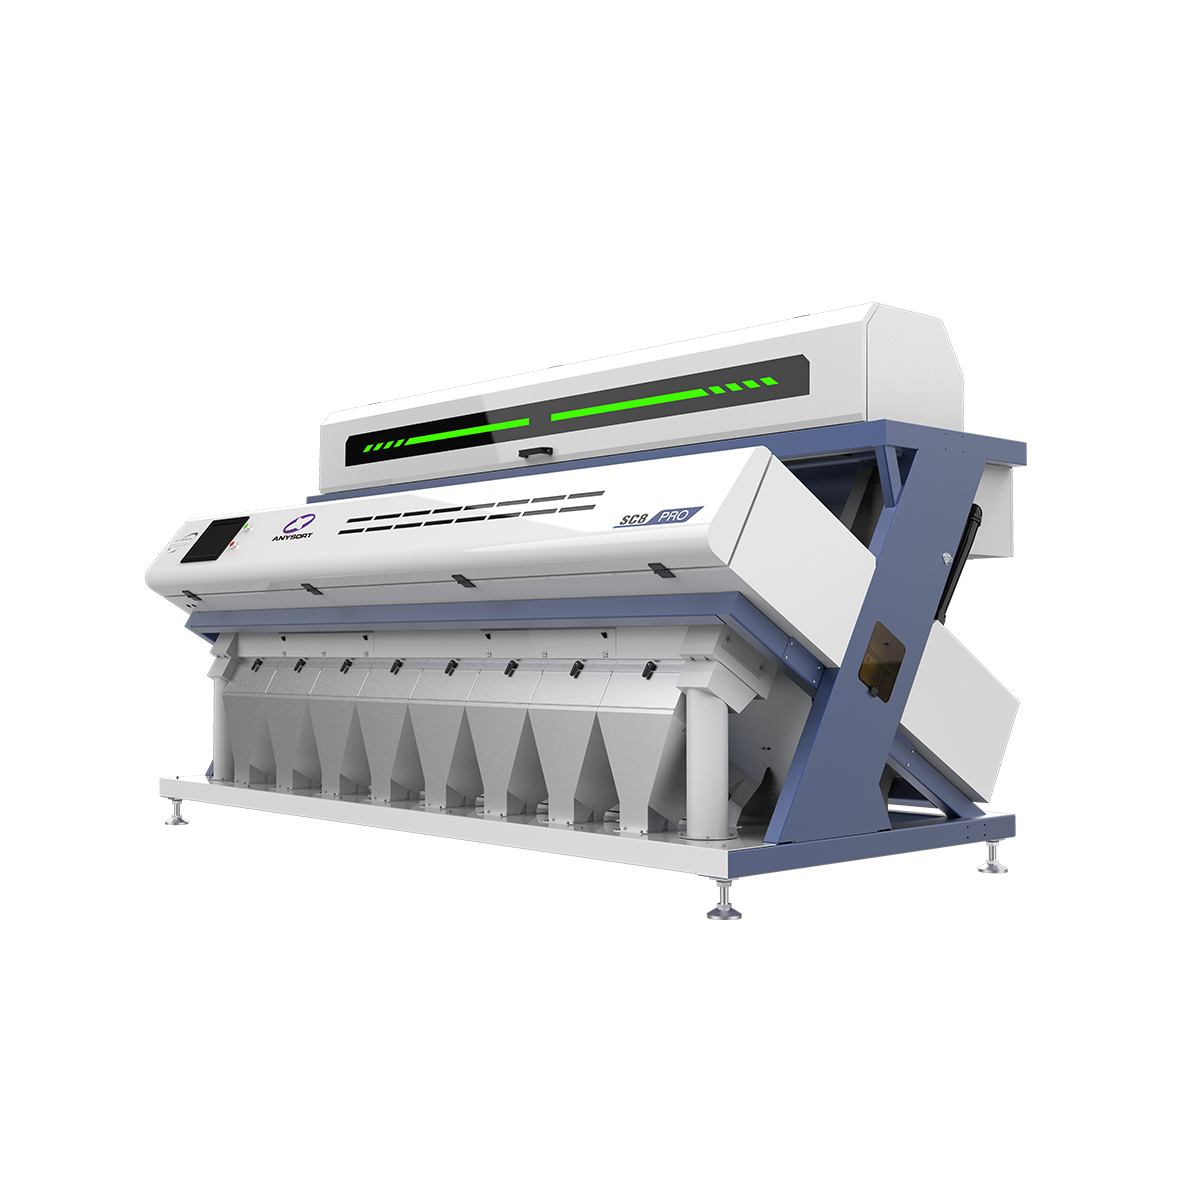
Kluczowy sortownik optyczny to zaawansowane rozwiązanie technologiczne zaprojektowane do automatycznego identyfikowania, klasyfikowania i rozdzielania materiałów na podstawie ich właściwości optycznych. Ten kluczowy sortownik optyczny wykorzystuje zaawansowane technologie obrazowania i czujników w celu rozróżnienia różnych typów materiałów, kolorów, rozmiarów oraz stopni jakości z wyjątkową precyzją. Kluczowy sortownik optyczny działa poprzez skanowanie poszczególnych przedmiotów podczas ich przemieszczania się przez system sortowania, wykorzystując szybkie kamery oraz analizę widmową do pozyskiwania szczegółowych informacji o każdym obiekcie. Następnie kluczowy sortownik optyczny przetwarza te dane za pomocą algorytmów sztucznej inteligencji, podejmując natychmiastowe decyzje sortujące i kierując materiały do odpowiednich punktów odprowadzania z niezwykłą dokładnością. Systemy kluczowych sortowników optycznych zawierają wiele funkcji technologicznych, w tym systemy oświetlenia LED, czujniki obrazu o wysokiej rozdzielczości, możliwości przetwarzania w czasie rzeczywistym oraz mechaniczne, pneumatyczne mechanizmy odrzutu. Te komponenty współpracują ze sobą bezproblemowo, zapewniając spójną wydajność przy różnorodnych typach materiałów. Kluczowy sortownik optyczny znajduje zastosowanie w wielu branżach, m.in. w przetwórstwie spożywczym, recyklingu, górnictwie, obsłudze zbóż oraz zarządzaniu odpadami plastikowymi. W produkcji żywności kluczowy sortownik optyczny skutecznie usuwa zanieczyszczenia oraz sortuje produkty według jakości. W operacjach recyklingu kluczowy sortownik optyczny rozdziela różne typy tworzyw sztucznych i metali z wysoką wydajnością. Możliwość przetwarzania setek przedmiotów na sekundę czyni kluczowy sortownik optyczny niezwykle wartościowym rozwiązaniem w operacjach sortowania o dużej objętości. Nowoczesne urządzenia kluczowych sortowników optycznych cechują się intuicyjnymi interfejsami użytkownika, dostosowywalnymi parametrami sortowania oraz możliwościami analityki danych służącymi do monitorowania wydajności. Ta kombinacja szybkości, dokładności i uniwersalności czyni kluczowy sortownik optyczny niezbędnym inwestycją dla firm dążących do zoptymalizowania swoich procesów obsługi materiałów.

Popularne produkty

Inwestycja w kluczowy sortownik optyczny przynosi znaczne korzyści operacyjne i finansowe, które bezpośrednio wpływają na wynik końcowy. Kluczowy sortownik optyczny zwiększa wydajność, przetwarzając ogromne ilości materiałów przy minimalnym zaangażowaniu ludzi, dzięki czemu personel może skupić się na zadaniach o wyższej wartości. Prędkość stanowi jedną z najbardziej przekonujących zalet kluczowego sortownika optycznego, ponieważ te systemy oceniają i sortują setki przedmiotów co sekundę, znacznie skracając czas przetwarzania w porównaniu z ręcznymi metodami sortowania. Kluczowy sortownik optyczny poprawia jakość produktów, konsekwentnie identyfikując i usuwając wady, zanieczyszczenia oraz elementy niskiej jakości, które mogą umknąć uwadze operatorów ludzkich. Ta poprawa jakości chroni renomę marki i zmniejsza kosztowne odwołania produktów lub skargi klientów. Dokładność to kolejna kluczowa zaleta stosowania kluczowego sortownika optycznego, ponieważ zaawansowana technologia czujników oraz algorytmy sztucznej inteligencji zapewniają precyzję sortowania przekraczającą 99 procent w większości zastosowań. Kluczowy sortownik optyczny znacznie obniża koszty pracy, automatyzując powtarzalne zadania sortowania i umożliwiając przekierowanie pracowników na role bardziej strategiczne. Spójność operacyjna staje się gwarantowana po wdrożeniu kluczowego sortownika optycznego, eliminując zmienność związaną z ludzką oceną i zmęczeniem. Kluczowy sortownik optyczny minimalizuje odpady materiałowe, dokładnie identyfikując i odzyskując cenne komponenty, które mogłyby zostać przypadkowo odrzucone. Korzyści środowiskowe towarzyszą zastosowaniu kluczowego sortownika optycznego w aplikacjach recyklingu, ponieważ poprawa dokładności sortowania zwiększa wskaźniki odzysku materiałów i redukuje objętość odpadów trafiających na składowiska. Inwestycja w kluczowy sortownik optyczny zapewnia doskonałą zwrot z inwestycji dzięki zwiększonej przepustowości, obniżonym wydatkom na pracę oraz zminimalizowanym odpadom. Nowoczesne systemy kluczowych sortowników optycznych oferują elastyczność dostosowywania parametrów sortowania w zależności od specyfikacji materiału i sezonowych zapotrzebowań. Długotrwała niezawodność oraz niskie wymagania serwisowe czynią kluczowy sortownik optyczny wiarygodnym aktywem dla ciągłych operacji.

Porady i triki

W jaki sposób sortowniki kolorów ryżu mogą poprawić jakość ziaren?

08

Aug

W jaki sposób sortowniki kolorów ryżu mogą poprawić jakość ziaren?

Sortery kolorowe do ryżu to przełomowa technologia w nowoczesnym przetwarzaniu zbóż, która zasadniczo zmienia sposób, w jaki producenci zapewniają i podnoszą jakość swojej produkcji ryżu. Dzięki zastosowaniu zaawansowanego skanowania optycznego oraz sztucznej inteligencji sortery te...
POKAŻ WIĘCEJ
Jak technologia sortera do orzechów zapewnia jakość?

19

Aug

Jak technologia sortera do orzechów zapewnia jakość?

Światowa branża przetwarzania orzechów opiera się na precyzji i spójności, aby spełniać surowe normy jakościowe i wymagania regulacyjne. Sorter do orzechów stał się nieodzowny dla przetwórców dążących do eliminacji wad, zanieczyszczeń oraz niskojakościowych produktów…
POKAŻ WIĘCEJ
Jak technologia sortowania optycznego wykrywa wadliwe ziarna ryżu?

22

Aug

Jak technologia sortowania optycznego wykrywa wadliwe ziarna ryżu?

Nowoczesne przetwarzanie ryżu wymaga precyzji i spójności, dlatego zrozumienie mechanizmów wykrywania w zaawansowanym sprzęcie stało się kluczowe dla producentów. Sorter kolorowy do ryżu to jedno z najważniejszych osiągnięć technologicznych w tej dziedzinie…
POKAŻ WIĘCEJ
Jakie czynniki należy wziąć pod uwagę podczas wybierania sortownika kolorowego do ryżu?

29

Aug

Jakie czynniki należy wziąć pod uwagę podczas wybierania sortownika kolorowego do ryżu?

Wybór odpowiedniego sortownika kolorowego do ryżu to kluczowa decyzja, która bezpośrednio wpływa na wydajność przetwarzania ziarna, jakość produktu oraz długoterminową rentowność. Sortownik kolorowy do ryżu usuwa przebarwione, uszkodzone i obce cząstki z partii ryżu...
POKAŻ WIĘCEJ

Uzyskaj bezpłatną ofertę

Nasz przedstawiciel skontaktuje się z Państwem wkrótce.
Wymagany produkt
Imię i nazwisko
E-mail
WhatsApp
Wiadomość
0/1000

kluczowy sorter optyczny

Zaawansowana technologia obrazowania do precyzyjnego wykrywania

Zaawansowana technologia obrazowania do precyzyjnego wykrywania

Kluczowy sortownik optyczny wykorzystuje nowoczesne systemy obrazowania wyposażone w kamery o wysokiej rozdzielczości oraz czujniki wielospektralne, które pozwalają na przechwytywanie szczegółowych informacji wizualnych dotyczących każdego materiału przepływającego przez system. Ta podstawa technologiczna umożliwia kluczowemu sortownikowi optycznemu wykrywanie najmniejszych różnic w kolorze, fakturze i składzie, które wskazują na różnice jakościowe lub zanieczyszczenia. Możliwości obrazowania kluczowego sortownika optycznego współpracują z zaawansowanymi systemami oświetlenia zaprojektowanymi tak, aby zoptymalizować kontrast i podkreślić charakterystyczne cechy. Algorytmy przetwarzania obrazów w czasie rzeczywistym wbudowane w kluczowy sortownik optyczny analizują przechwycone dane natychmiastowo, umożliwiając decyzje sortujące w ułamkach sekundy. Kluczowy sortownik optyczny potrafi rozróżniać materiały o podobnym wyglądzie na podstawie subtelnych sygnatur optycznych niewidocznych dla ludzkich inspektorów. Ta precyzja zapewnia, że kluczowy sortownik optyczny utrzymuje wyjątkowo wysokie wskaźniki dokładności przy różnorodnych typach materiałów oraz w trudnych scenariuszach sortowania, zapewniając spójną kontrolę jakości w całej Twojej działalności.
Sortowanie inteligentne sterowane sztuczną inteligencją

Sortowanie inteligentne sterowane sztuczną inteligencją

Nowoczesne systemy optyczne do sortowania kluczy wykorzystują technologie sztucznej inteligencji i uczenia maszynowego, aby nieustannie poprawiać dokładność sortowania oraz dostosowywać się do zmiennych cech materiałów. Kluczowy sorter optyczny wykorzystuje sieci neuronowe wytrenowane na obszernych zbiorach danych, umożliwiając rozpoznawanie złożonych wzorów i podejmowanie inteligentnych decyzji klasyfikacyjnych. Integracja sztucznej inteligencji pozwala kluczowemu sorterowi optycznemu uczyć się na podstawie wyników sortowania oraz doskonalić swoje algorytmy w celu uzyskania lepszej wydajności w czasie. Kluczowy sorter optyczny może jednoczesnie oceniać wiele kryteriów sortowania, co umożliwia zaawansowane decyzje wieloparametrowe, niedostępne w procesach ręcznych. Operatorzy mogą dostosowywać modele sztucznej inteligencji kluczowego sortera optycznego do konkretnych wymagań dotyczących materiałów, umożliwiając systemowi modyfikację progów czułości oraz preferencji sortowania. Inteligentne podejście kluczowego sortera optycznego minimalizuje fałszywe odrzucenia i zapewnia, że wartościowe materiały pozostają w strumieniu produktu. Ta zaawansowana technologia sprawia, że kluczowy sorter optyczny staje się coraz bardziej wartościowy w miarę gromadzenia danych operacyjnych oraz ciągłej optymalizacji swojej wydajności.
Przetwarzanie w wysokiej prędkości przy zachowaniu spójnej niezawodności

Przetwarzanie w wysokiej prędkości przy zachowaniu spójnej niezawodności

Kluczowy sortownik optyczny zapewnia wyjątkowe możliwości przepustowości, przetwarzając setki, a nawet tysiące przedmiotów na minutę – w zależności od konfiguracji systemu i rodzaju materiału. Przewaga prędkości kluczowego sortownika optycznego przekłada się bezpośrednio na zwiększoną zdolność produkcyjną bez konieczności dodatkowych inwestycji w powierzchnię zabudowy czy infrastrukturę. Kluczowy sortownik optyczny utrzymuje niezmienną spójność wydajności przez długotrwałe okresy pracy, eliminując zmęczenie oraz chwilowe braki skupienia, które wpływają na ludzkich sortowników. Funkcje niezawodności wbudowane w kluczowy sortownik optyczny obejmują systemy rezerwowe, monitorowanie zapewnienia jakości oraz zautomatyzowane protokoły kalibracji. Solidna konstrukcja kluczowego sortownika optycznego gwarantuje minimalny czas przestoju i maksymalny czas gotowości do pracy, spełniając wymagania ciągłej produkcji. Zaawansowane funkcje diagnostyczne kluczowego sortownika optycznego umożliwiają konserwację predykcyjną, zapobiegając niespodziewanym awariom. Konstrukcja przemysłowa czyni kluczowy sortownik optyczny odpowiednim do ekstremalnych warunków pracy, w tym wysokich i niskich temperatur, dużej wilgotności oraz narażenia na kurz.

Uzyskaj bezpłatną ofertę

Nasz przedstawiciel skontaktuje się z Państwem wkrótce.
Wymagany produkt
Imię i nazwisko
E-mail
WhatsApp
Wiadomość
0/1000

Prawa autorskie © 2026 Anhui Jiexun Optoelectronic Technology Co., Ltd. Wszelkie prawa zastrzeżone.  -  Polityka prywatności