Tecnología clave de clasificación óptica

Todas las categorías

clasificador óptico clave

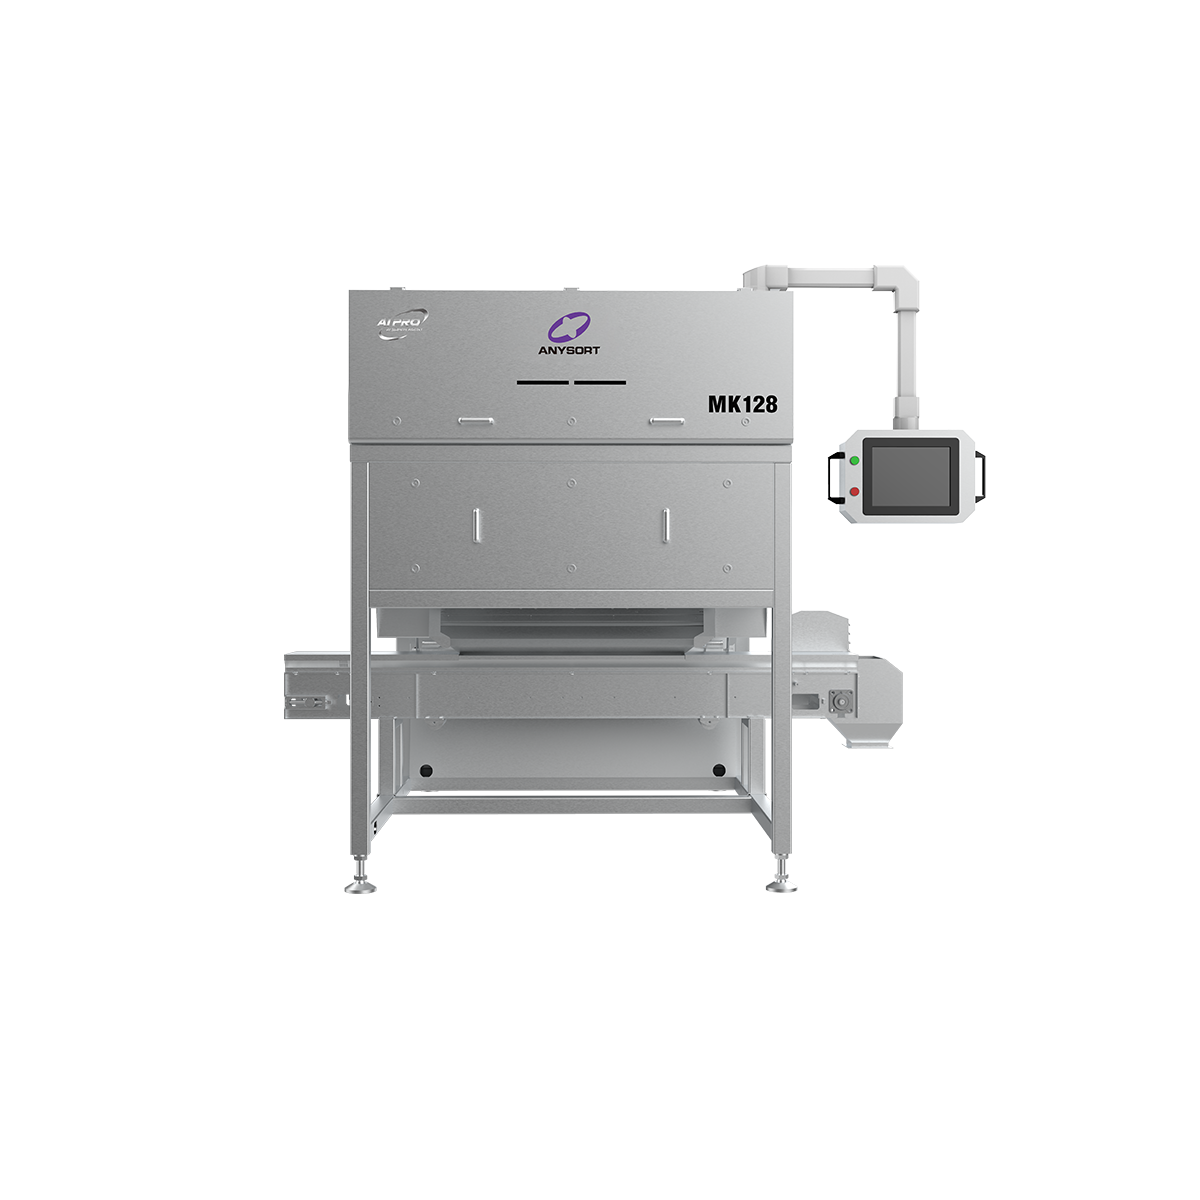
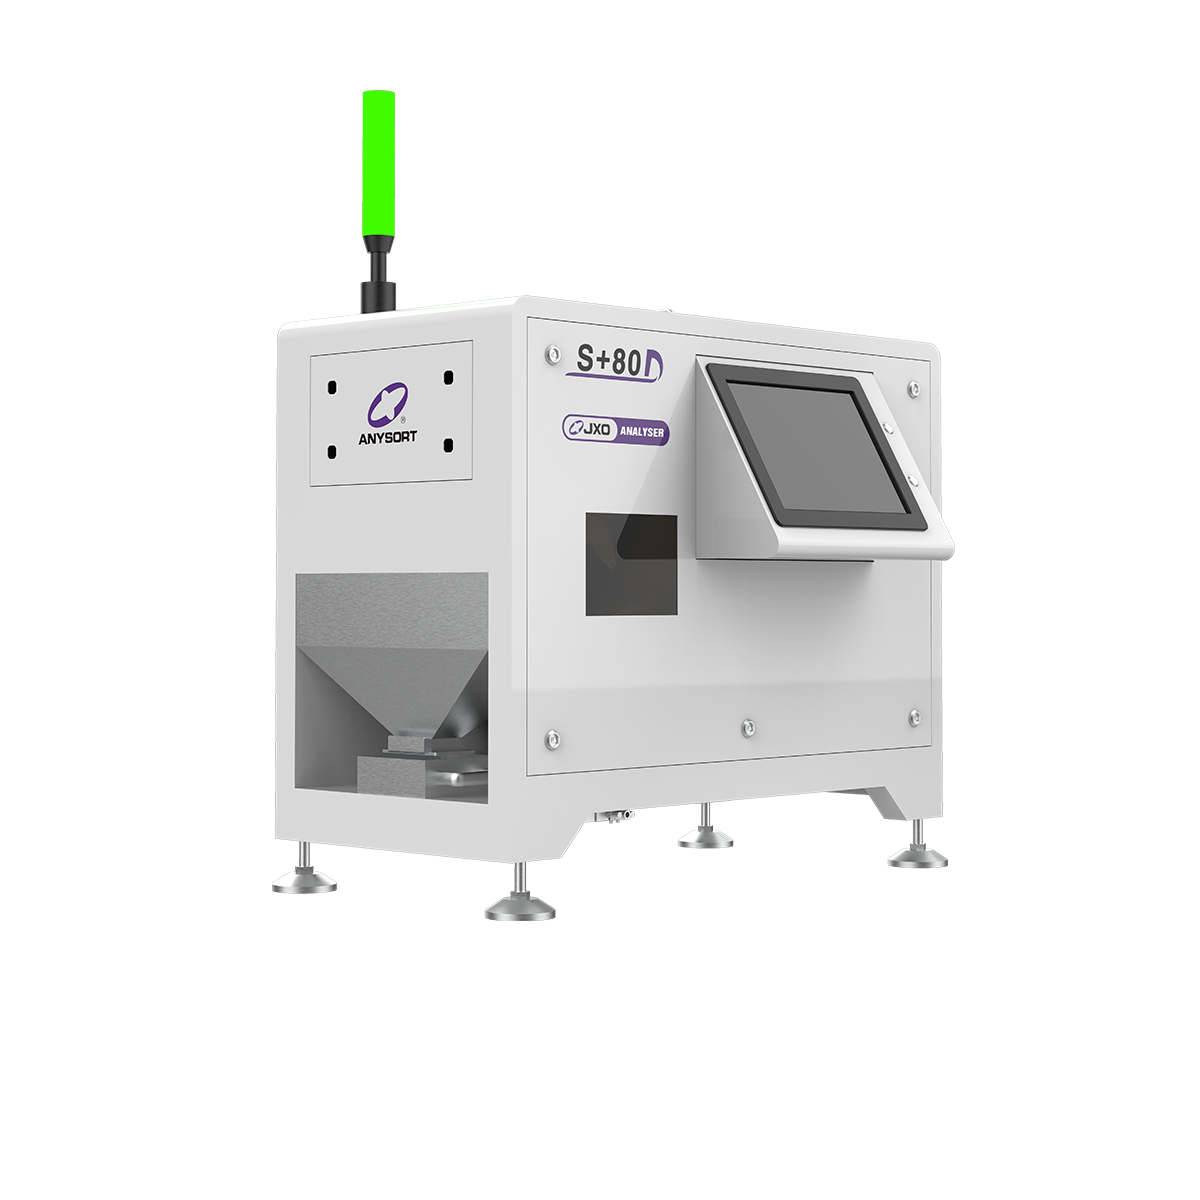
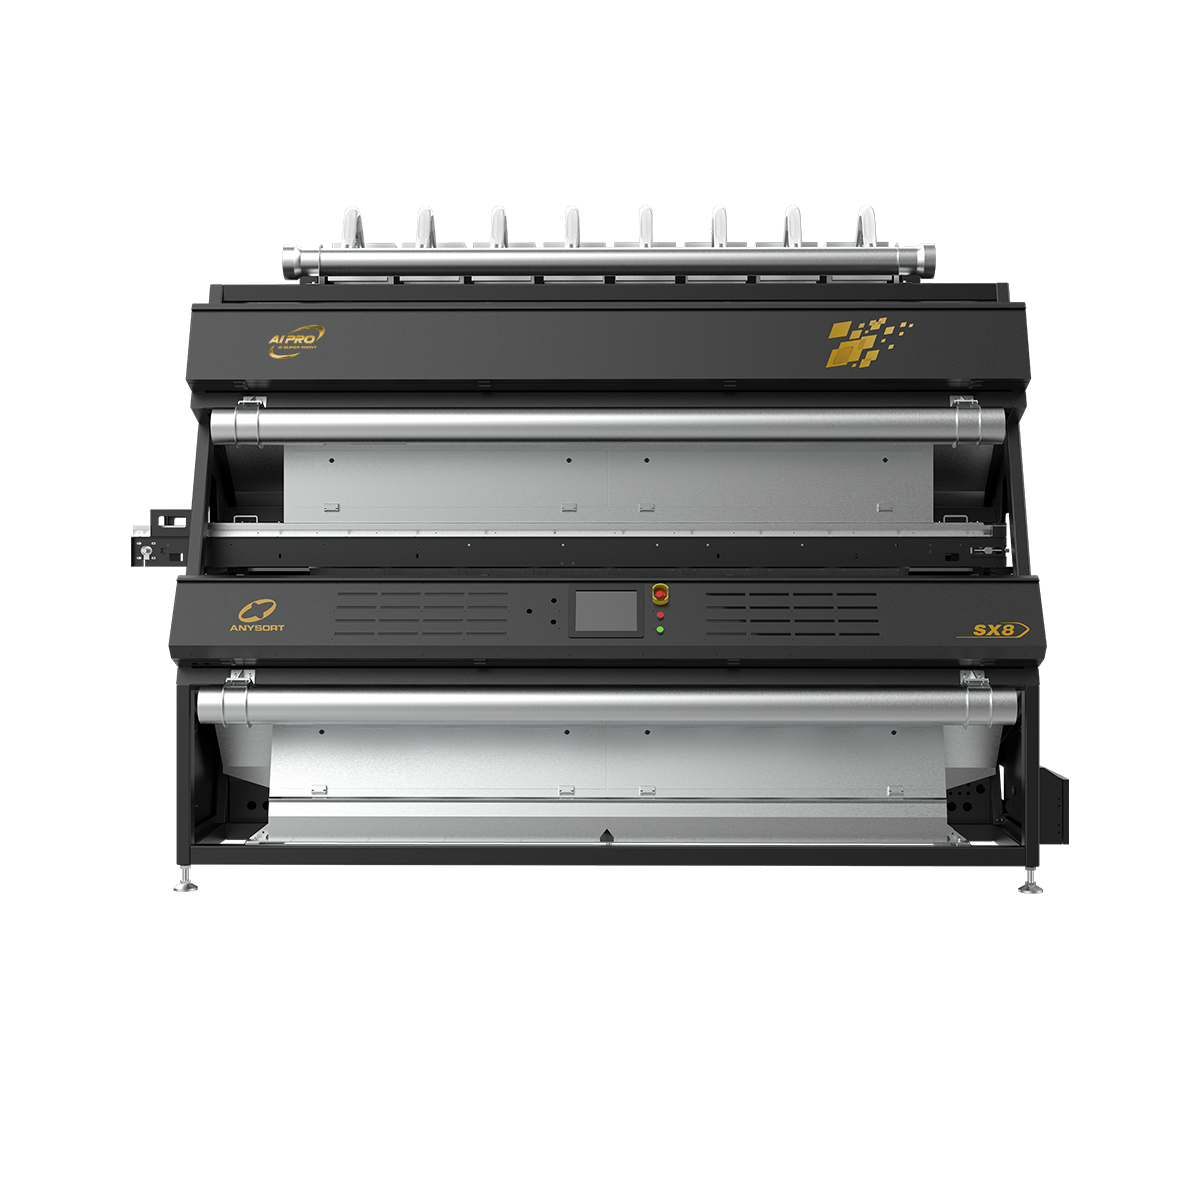
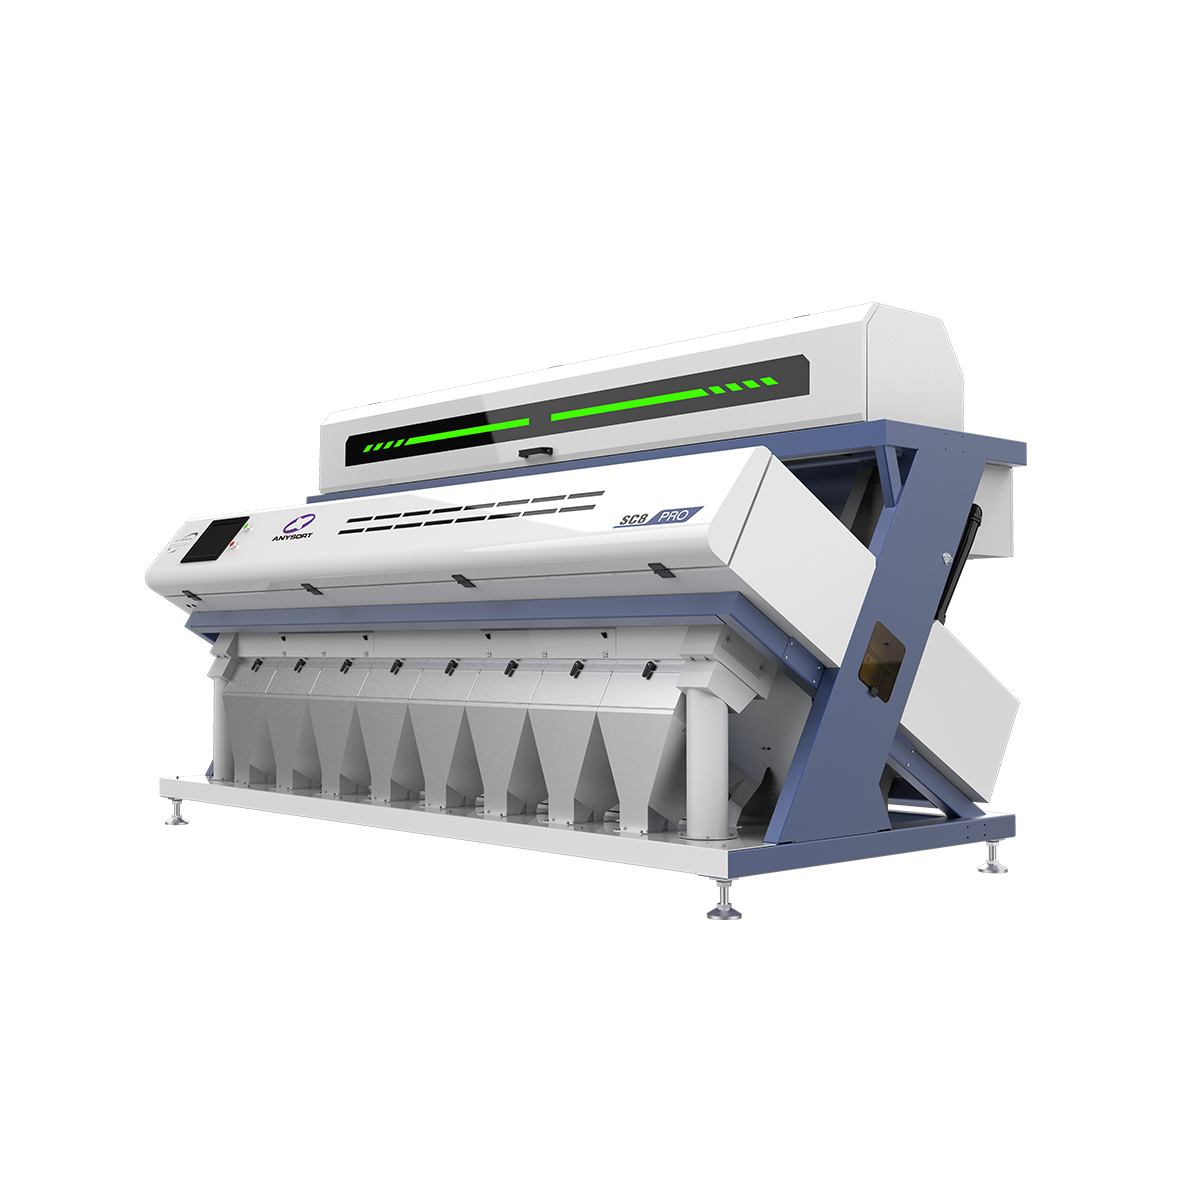
Un clasificador óptico clave representa una solución tecnológica avanzada diseñada para identificar, clasificar y separar materiales de forma automática según sus propiedades ópticas. Este clasificador óptico clave utiliza tecnología sofisticada de imagen y sensores para distinguir entre distintos tipos de materiales, colores, tamaños y grados de calidad con una precisión excepcional. El clasificador óptico clave opera escaneando cada artículo individualmente mientras pasa por el sistema de clasificación, empleando cámaras de alta velocidad y análisis espectral para capturar información detallada sobre cada objeto. A continuación, el clasificador óptico clave procesa estos datos mediante algoritmos de inteligencia artificial para tomar decisiones de clasificación instantáneas, dirigiendo los materiales hacia los puntos de descarga adecuados con una exactitud notable. Los sistemas de clasificadores ópticos clave incorporan múltiples características tecnológicas, como sistemas de iluminación LED, sensores de imagen de alta resolución, capacidades de procesamiento en tiempo real y mecanismos neumáticos de eyección. Estos componentes funcionan conjuntamente de forma fluida para garantizar un rendimiento constante en diversos tipos de materiales. El clasificador óptico clave se aplica en múltiples sectores industriales, entre ellos el procesamiento de alimentos, el reciclaje, la minería, la manipulación de cereales y la gestión de residuos plásticos. En la producción alimentaria, un clasificador óptico clave elimina eficazmente contaminantes y clasifica los productos según su calidad. En operaciones de reciclaje, el clasificador óptico clave separa distintos tipos de plásticos y metales con elevada eficiencia. La capacidad del clasificador óptico clave para procesar cientos de artículos por segundo lo convierte en un recurso invaluable para operaciones de clasificación de alto volumen. Los equipos modernos de clasificadores ópticos clave cuentan con interfaces intuitivas, parámetros de clasificación personalizables y funciones de análisis de datos para supervisar su rendimiento. Esta combinación de velocidad, precisión y versatilidad hace del clasificador óptico clave una inversión esencial para las empresas que buscan optimizar sus procesos de manipulación de materiales.

Productos populares

Invertir en un clasificador óptico clave ofrece importantes beneficios operativos y financieros que impactan directamente su resultado neto. El clasificador óptico clave incrementa la productividad al procesar grandes volúmenes de materiales con mínima intervención humana, lo que permite que su personal se centre en tareas de mayor valor. La velocidad constituye una de las ventajas más destacadas de un clasificador óptico clave, ya que estos sistemas evalúan y clasifican cientos de artículos cada segundo, reduciendo drásticamente el tiempo de procesamiento en comparación con los métodos manuales de clasificación. El clasificador óptico clave mejora la calidad del producto al identificar y eliminar de forma constante defectos, contaminantes y artículos subestándar que los operadores humanos podrían pasar por alto. Esta mejora de la calidad protege la reputación de su marca y reduce las costosas retiradas del mercado o las quejas de los clientes. La precisión es otro beneficio crítico del uso de un clasificador óptico clave, ya que la tecnología avanzada de sensores y los algoritmos de inteligencia artificial logran una precisión de clasificación superior al 99 % en la mayoría de las aplicaciones. El clasificador óptico clave reduce significativamente los costos laborales al automatizar tareas repetitivas de clasificación, lo que le permite reasignar al personal a funciones más estratégicas. La coherencia operativa queda garantizada al implementar un clasificador óptico clave, eliminando la variabilidad asociada al juicio humano y a la fatiga. El clasificador óptico clave minimiza los residuos de material al identificar con precisión y recuperar componentes valiosos que, de otro modo, se desecharían. Los beneficios ambientales que acompañan al uso de un clasificador óptico clave en aplicaciones de reciclaje incluyen mayores tasas de recuperación de materiales y menores volúmenes destinados a vertederos, gracias a una mayor precisión en la clasificación. La inversión en un clasificador óptico clave ofrece un excelente retorno de la inversión mediante un mayor volumen de producción, menores gastos laborales y una reducción de residuos. Los sistemas modernos de clasificadores ópticos clave ofrecen flexibilidad para ajustar los parámetros de clasificación según las especificaciones del material y las demandas estacionales. Su alta fiabilidad a largo plazo y sus bajos requerimientos de mantenimiento convierten al clasificador óptico clave en un activo confiable para operaciones continuas.

Consejos y trucos

¿Cómo pueden mejorar los clasificadores por color del arroz la calidad del grano?

08

Aug

¿Cómo pueden mejorar los clasificadores por color del arroz la calidad del grano?

Los clasificadores por color del arroz representan una tecnología transformadora en el procesamiento moderno de cereales, cambiando radicalmente la forma en que los productores mantienen y mejoran la calidad de su producción de arroz. Al utilizar escaneo óptico avanzado e inteligencia artificial, un...
Ver más
¿Cómo garantiza la tecnología de clasificadores de frutos secos la calidad?

19

Aug

¿Cómo garantiza la tecnología de clasificadores de frutos secos la calidad?

La industria global de procesamiento de frutos secos depende de la precisión y la consistencia para cumplir con estrictos estándares de calidad y requisitos reglamentarios. Un clasificador de frutos secos se ha vuelto indispensable para los procesadores que buscan eliminar defectos, contaminantes y productos subestándar...
Ver más
¿Cómo detecta la tecnología de clasificación óptica los granos de arroz defectuosos?

22

Aug

¿Cómo detecta la tecnología de clasificación óptica los granos de arroz defectuosos?

El procesamiento moderno del arroz exige precisión y consistencia, por lo que comprender los mecanismos de detección detrás de los equipos avanzados se ha vuelto esencial para los productores. Un clasificador de color para arroz representa uno de los avances tecnológicos más significativos...
Ver más
¿Qué factores debe considerar al seleccionar un clasificador por color para arroz?

29

Aug

¿Qué factores debe considerar al seleccionar un clasificador por color para arroz?

Seleccionar el clasificador por color adecuado para arroz es una decisión crítica que afecta directamente la eficiencia de su procesamiento de granos, la calidad del producto y su rentabilidad a largo plazo. Un clasificador por color para arroz elimina granos descoloridos, dañados y partículas extrañas de los lotes de arroz...
Ver más

Solicitar un presupuesto gratuito

Nuestro representante se pondrá en contacto con usted pronto.
Producto requerido
Nombre
Email
WhatsApp
Mensaje
0/1000

clasificador óptico clave

Tecnología de imagen avanzada para detección precisa

Tecnología de imagen avanzada para detección precisa

El clasificador óptico principal incorpora sistemas de imagen de vanguardia equipados con cámaras de alta resolución y sensores multiespectrales que capturan información visual detallada sobre cada material que pasa por el sistema. Esta base tecnológica permite al clasificador óptico principal detectar variaciones mínimas en color, textura y composición que indican diferencias de calidad o contaminación. La capacidad de imagen del clasificador óptico principal funciona en conjunto con sistemas de iluminación sofisticados diseñados para optimizar el contraste y resaltar las características distintivas. Algoritmos integrados de procesamiento de imágenes en tiempo real analizan instantáneamente los datos capturados, lo que posibilita decisiones de clasificación en fracciones de segundo. El clasificador óptico principal puede diferenciar entre materiales de apariencia similar basándose en firmas ópticas sutiles que son invisibles para los inspectores humanos. Esta precisión garantiza que el clasificador óptico principal mantenga tasas de exactitud excepcionales en diversos tipos de materiales y escenarios de clasificación desafiantes, ofreciendo un control de calidad constante en todas sus operaciones.
Clasificación Inteligente Impulsada por Inteligencia Artificial

Clasificación Inteligente Impulsada por Inteligencia Artificial

Los sistemas modernos de clasificadores ópticos clave aprovechan tecnologías de inteligencia artificial y aprendizaje automático para mejorar continuamente la precisión de la clasificación y adaptarse a las distintas características de los materiales. El clasificador óptico clave emplea redes neuronales entrenadas con extensas bases de datos para reconocer patrones complejos y tomar decisiones inteligentes de clasificación. Esta integración de IA permite al clasificador óptico clave aprender a partir de los resultados de clasificación y perfeccionar sus algoritmos para lograr un rendimiento superior con el tiempo. El clasificador óptico clave puede evaluar simultáneamente varios criterios de clasificación, lo que posibilita decisiones sofisticadas basadas en múltiples parámetros, algo que los procesos manuales no pueden lograr. Los operadores pueden personalizar los modelos de IA del clasificador óptico clave para ajustarlos a requisitos específicos de los materiales, permitiendo que el sistema modifique los umbrales de sensibilidad y las preferencias de clasificación. El enfoque inteligente del clasificador óptico clave minimiza los rechazos erróneos y garantiza que los materiales valiosos permanezcan en la corriente de producto. Esta tecnología avanzada hace que el clasificador óptico clave sea cada vez más valioso a medida que acumula datos operativos y optimiza continuamente su rendimiento.
Procesamiento de Alta Velocidad con Fiabilidad Consistente

Procesamiento de Alta Velocidad con Fiabilidad Consistente

El clasificador óptico principal ofrece capacidades excepcionales de rendimiento, procesando cientos o incluso miles de artículos por minuto, según la configuración del sistema y el tipo de material. La ventaja de velocidad del clasificador óptico principal se traduce directamente en una mayor capacidad de producción, sin requerir espacio adicional en planta ni inversiones en infraestructura. El clasificador óptico principal mantiene una consistencia inquebrantable de rendimiento durante períodos prolongados de operación, eliminando la fatiga y las distracciones que afectan a los clasificadores humanos. Las funciones de fiabilidad integradas en el clasificador óptico principal incluyen sistemas redundantes, supervisión de garantía de calidad y protocolos automatizados de calibración. La ingeniería robusta del clasificador óptico principal garantiza un tiempo de inactividad mínimo y un tiempo de actividad máximo para cumplir con exigencias de producción continua. Las capacidades diagnósticas avanzadas del clasificador óptico principal permiten el mantenimiento predictivo, evitando fallos inesperados. Su construcción de grado industrial hace que el clasificador óptico principal sea adecuado para entornos exigentes, como condiciones extremas de temperatura, alta humedad y exposición al polvo.

Solicitar un presupuesto gratuito

Nuestro representante se pondrá en contacto con usted pronto.
Producto requerido
Nombre
Email
WhatsApp
Mensaje
0/1000

Copyright © 2026 Anhui Jiexun Optoelectronic Technology Co., Ltd. Todos los derechos reservados.  -  Política de privacidad