sortownik optyczny do sprzedaży
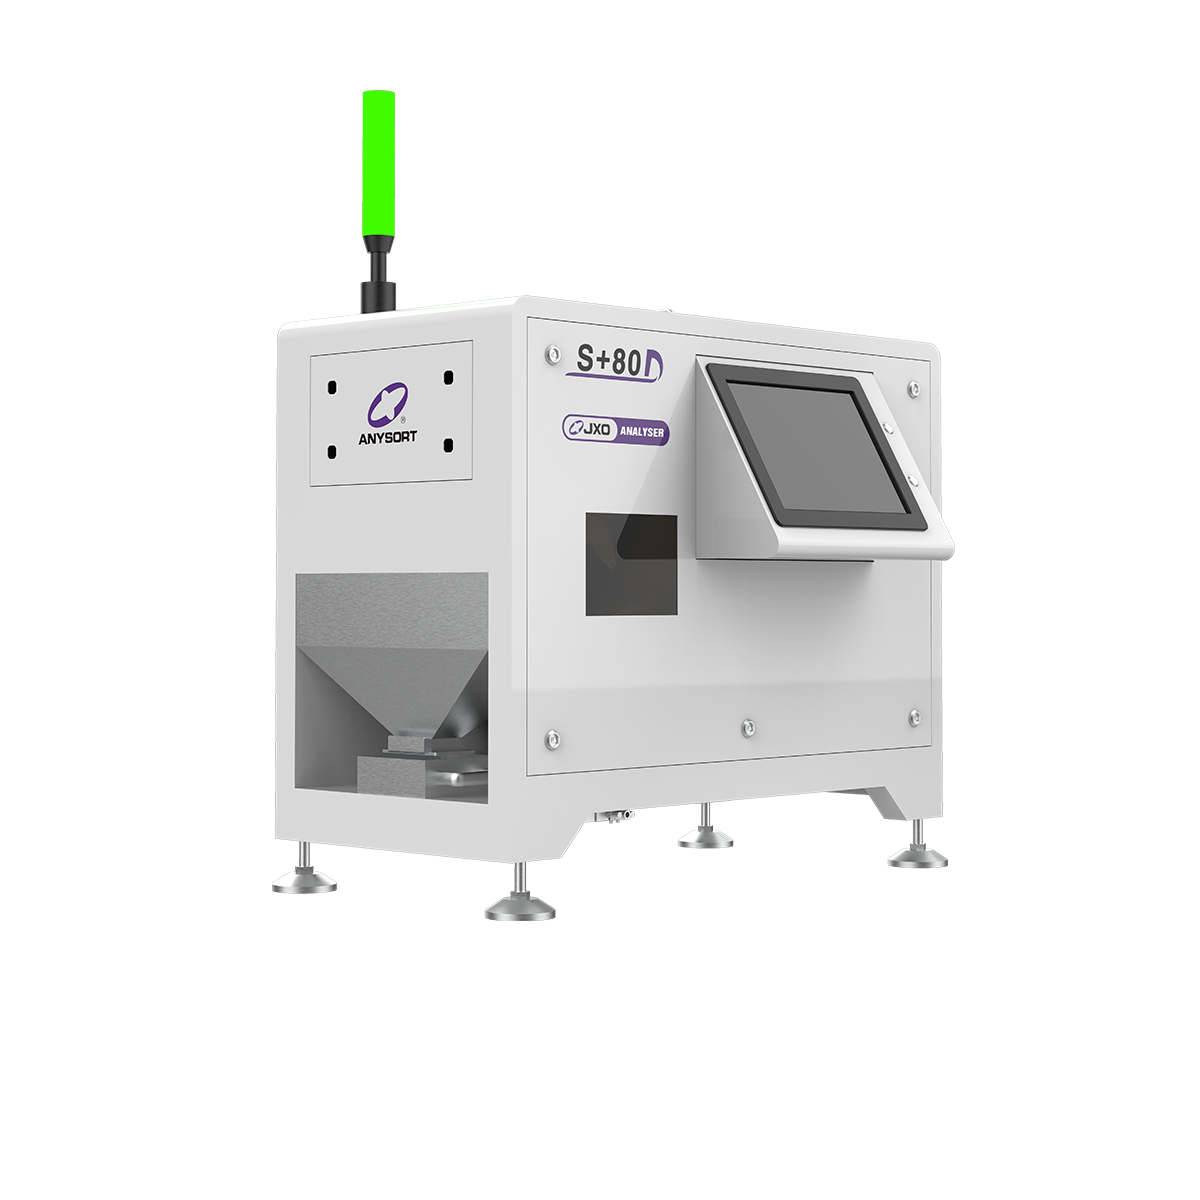
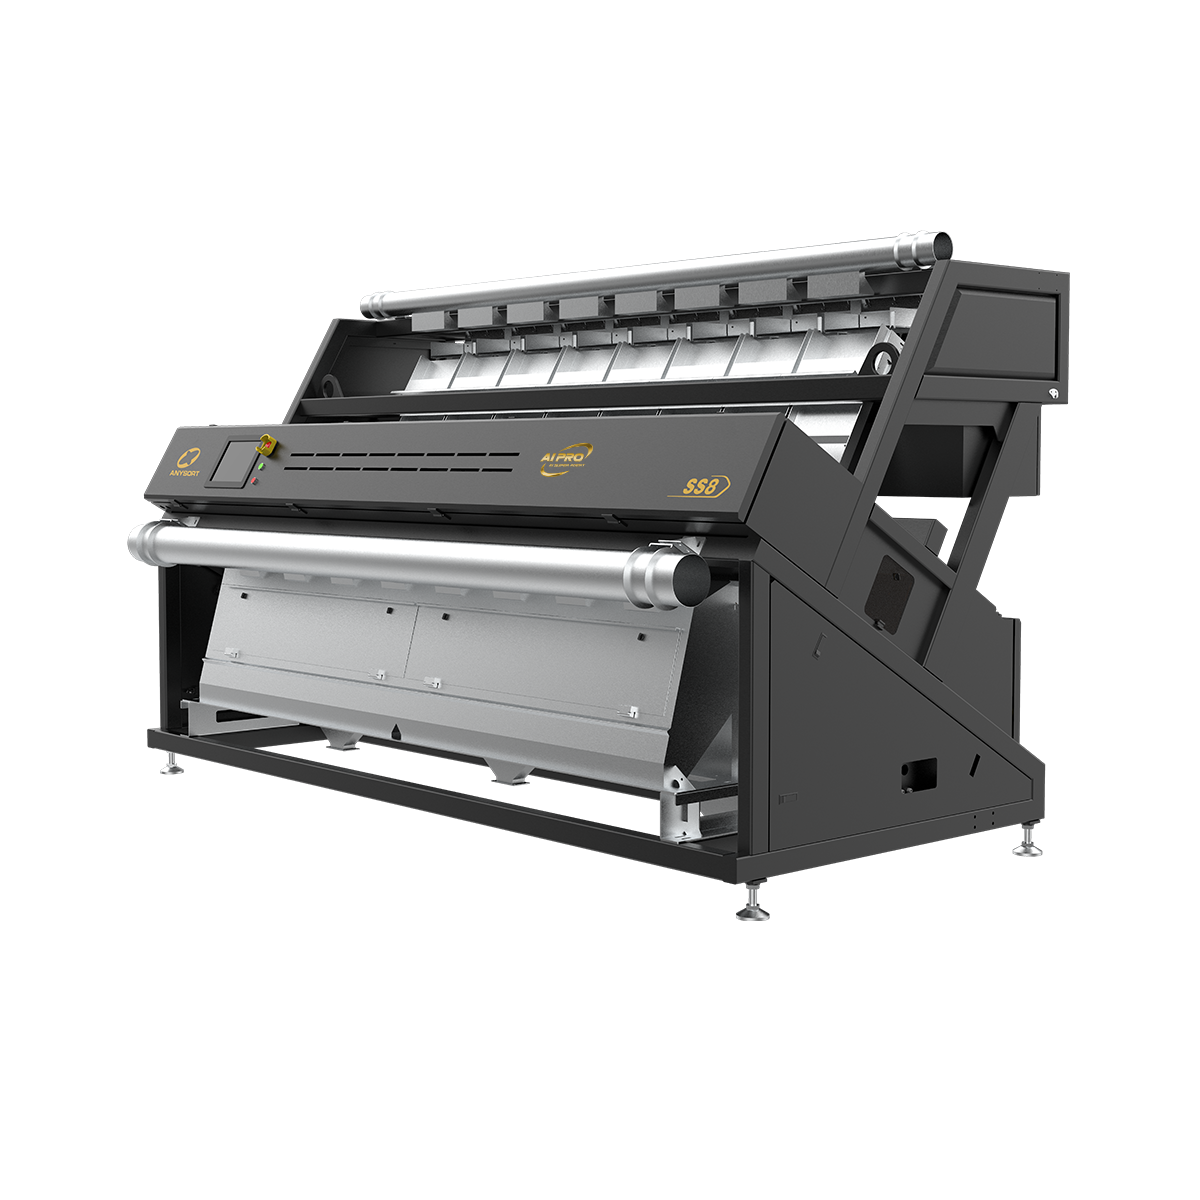
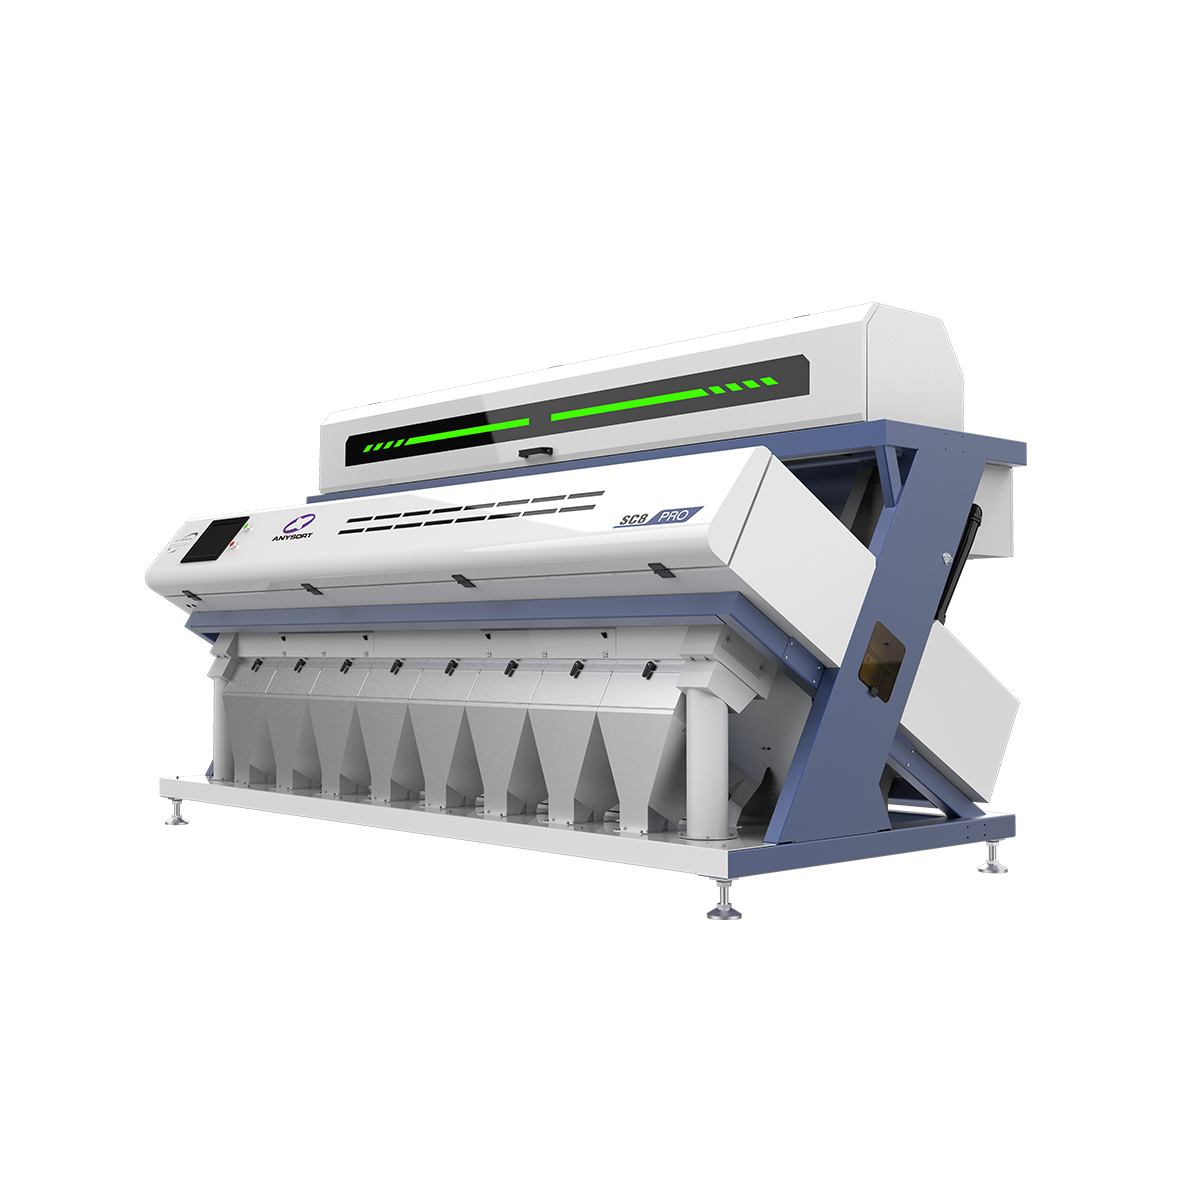
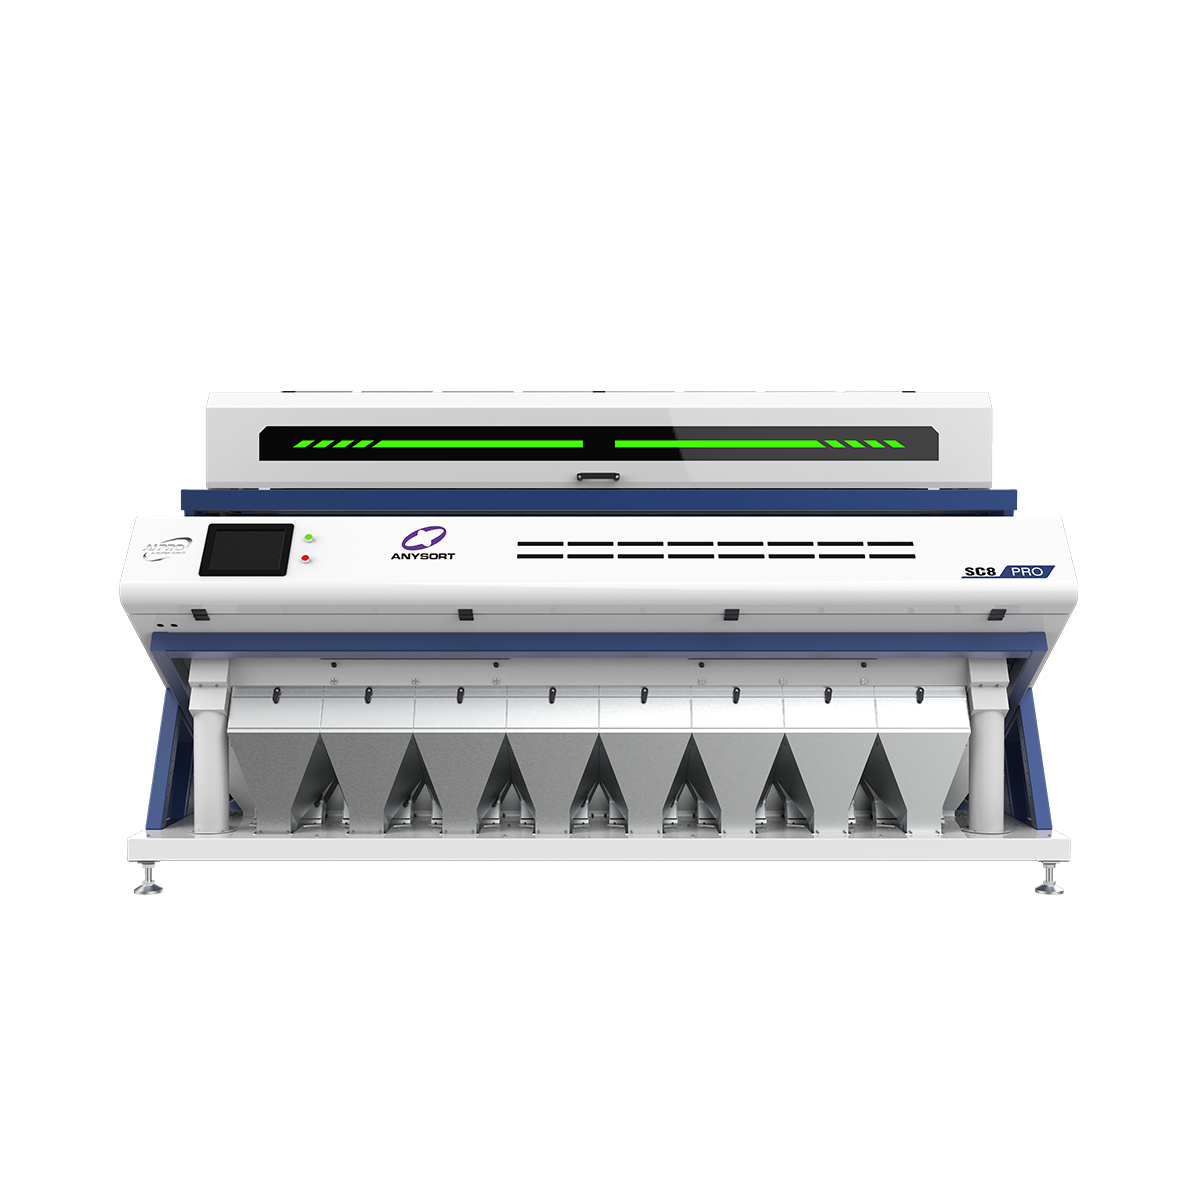
Sprzedawany sortownik optyczny to technologia najnowszej generacji, zaprojektowana w celu rewolucji w procesach separacji materiałów i kontroli jakości. Zaawansowany system sortownika optycznego do sprzedaży wykorzystuje kamery o wysokiej precyzji, zaawansowane algorytmy przetwarzania obrazów oraz sztuczną inteligencję do identyfikacji i separacji materiałów na podstawie ich cech koloru, kształtu, rozmiaru oraz gęstości. Sortownik optyczny do sprzedaży działa poprzez skanowanie materiałów poruszających się na taśmie transportowej, analizując każdy element w ciągu milisekund i usuwając niepożądane materiały z pneumatyczną precyzją. Ta technologia sortownika optycznego do sprzedaży znajduje szerokie zastosowanie w przetwórstwie spożywczym, recyklingu, rolnictwie oraz przemyśle produkcyjnym. System łączy wiele czujników obrazowania widmowego z możliwościami przetwarzania w czasie rzeczywistym, umożliwiając dokładne wykrywanie zanieczyszczeń, wad oraz materiałów obcych. Sprzedawany sortownik optyczny zapewnia wyjątkowo wysokie wydajności przetwarzania – setki kilogramów na godzinę – przy jednoczesnym zachowaniu najwyższej dokładności. Technologia ta zawiera intuicyjne interfejsy użytkownika, pozwalające operatorom programować parametry sortowania bez konieczności posiadania zaawansowanej wiedzy technicznej. Nowoczesne modele sortownika optycznego do sprzedaży charakteryzują się konstrukcją modułową, co umożliwia bezproblemową integrację z istniejącymi liniami produkcyjnymi. Inwestycja w sortownik optyczny do sprzedaży znacząco podnosi jakość produktów, redukuje odpady oraz poprawia efektywność operacyjną w różnych sektorach przemysłu. System wymaga minimalnego serwisu i zapewnia spójną wydajność nawet w trudnych warunkach przemysłowych.

 EN