Beste Farbsortiermaschine

Alle Kategorien

beste Farbsortiermaschine

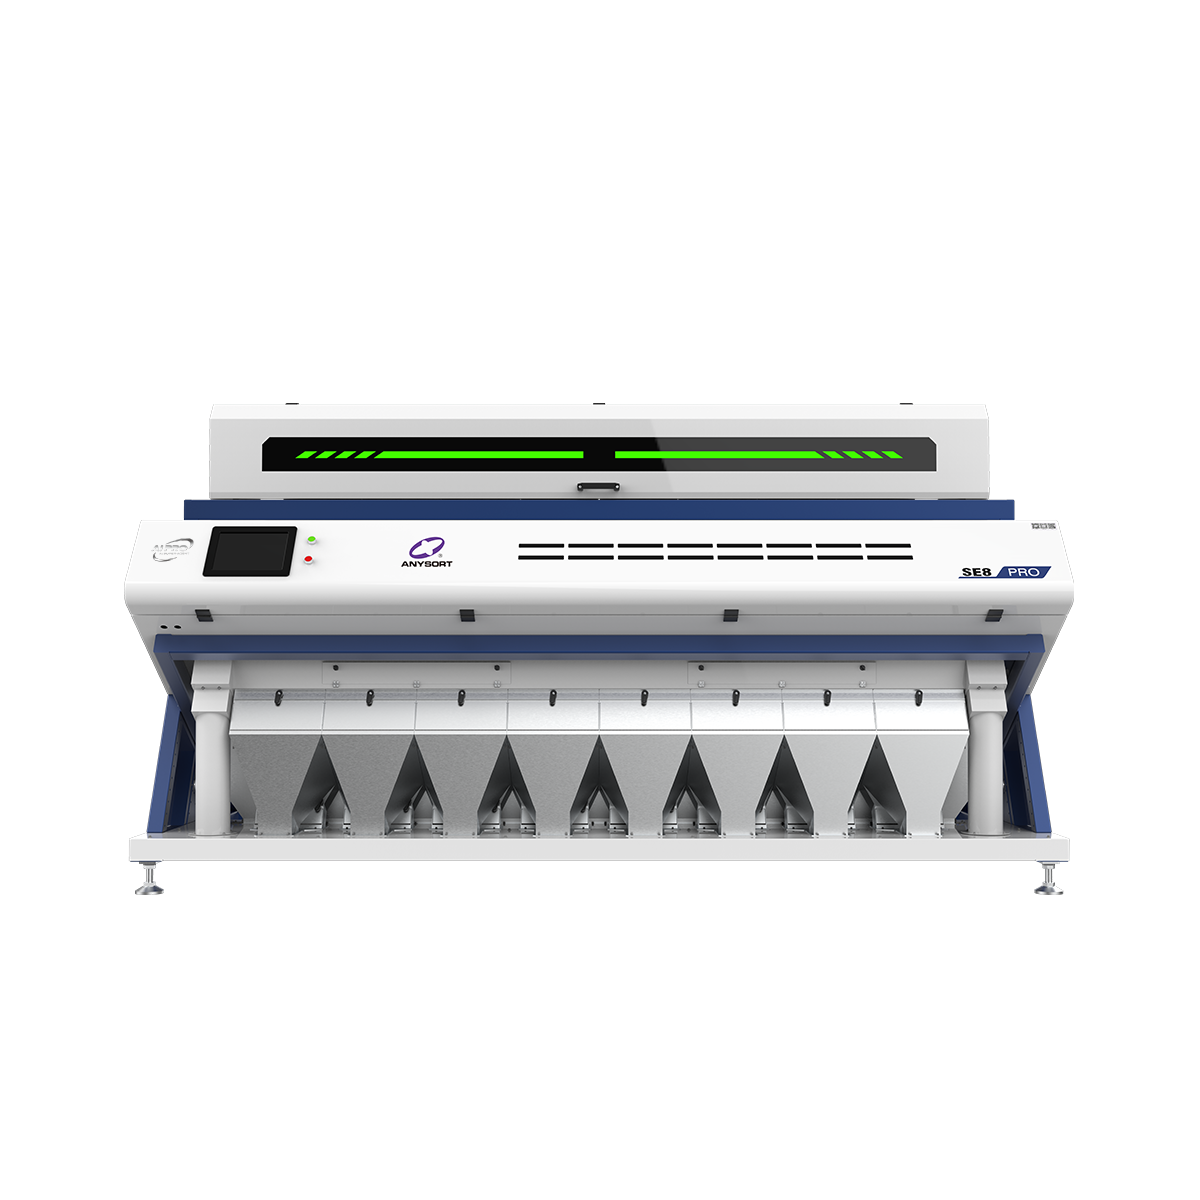
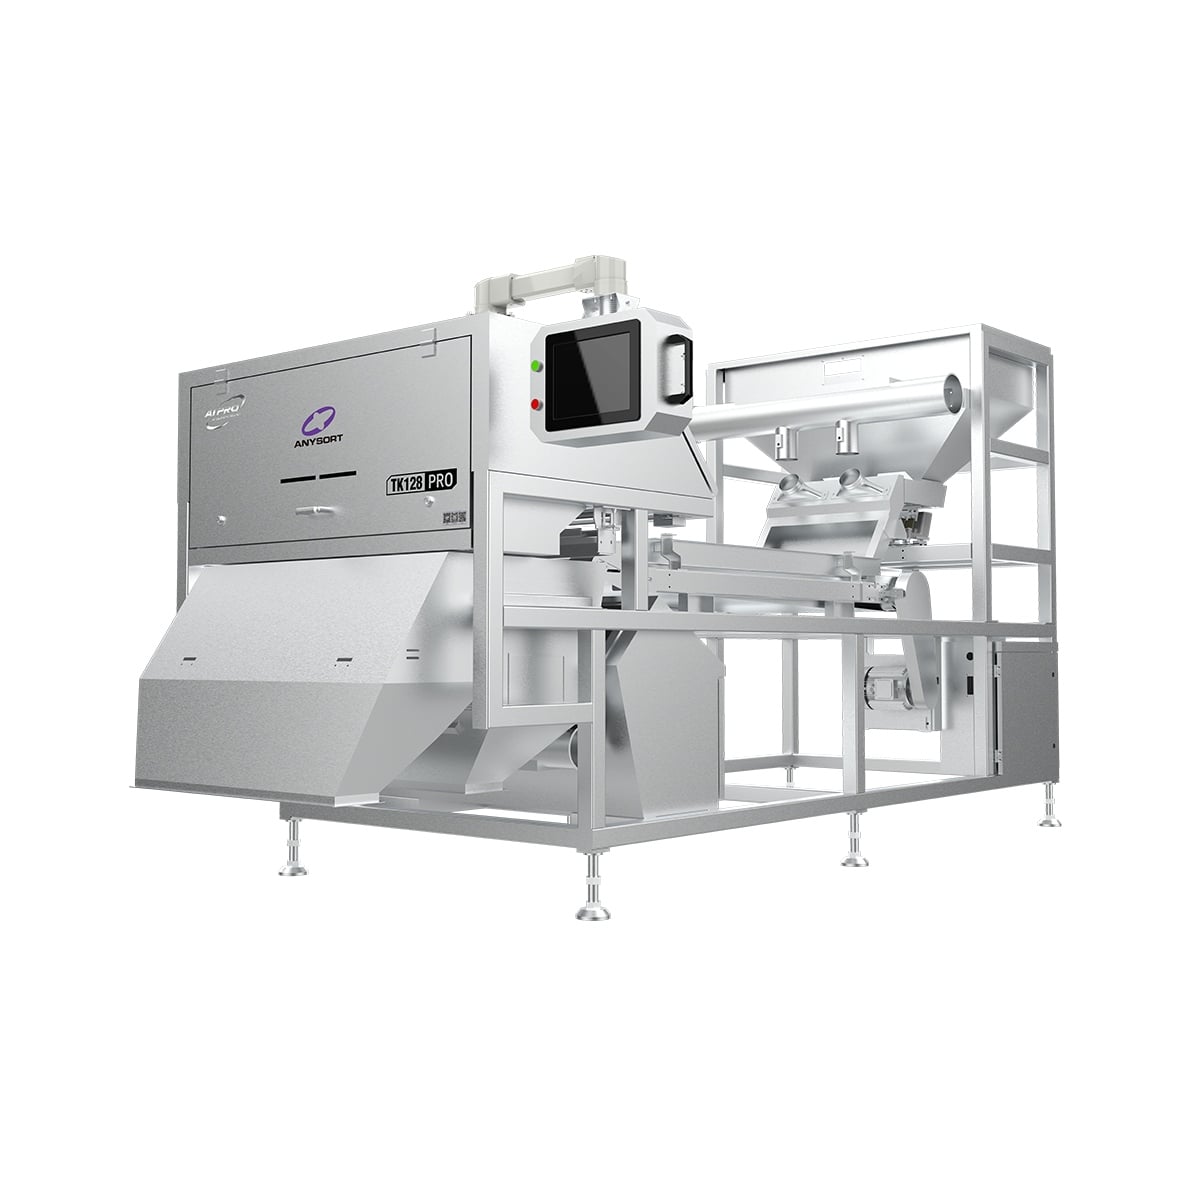
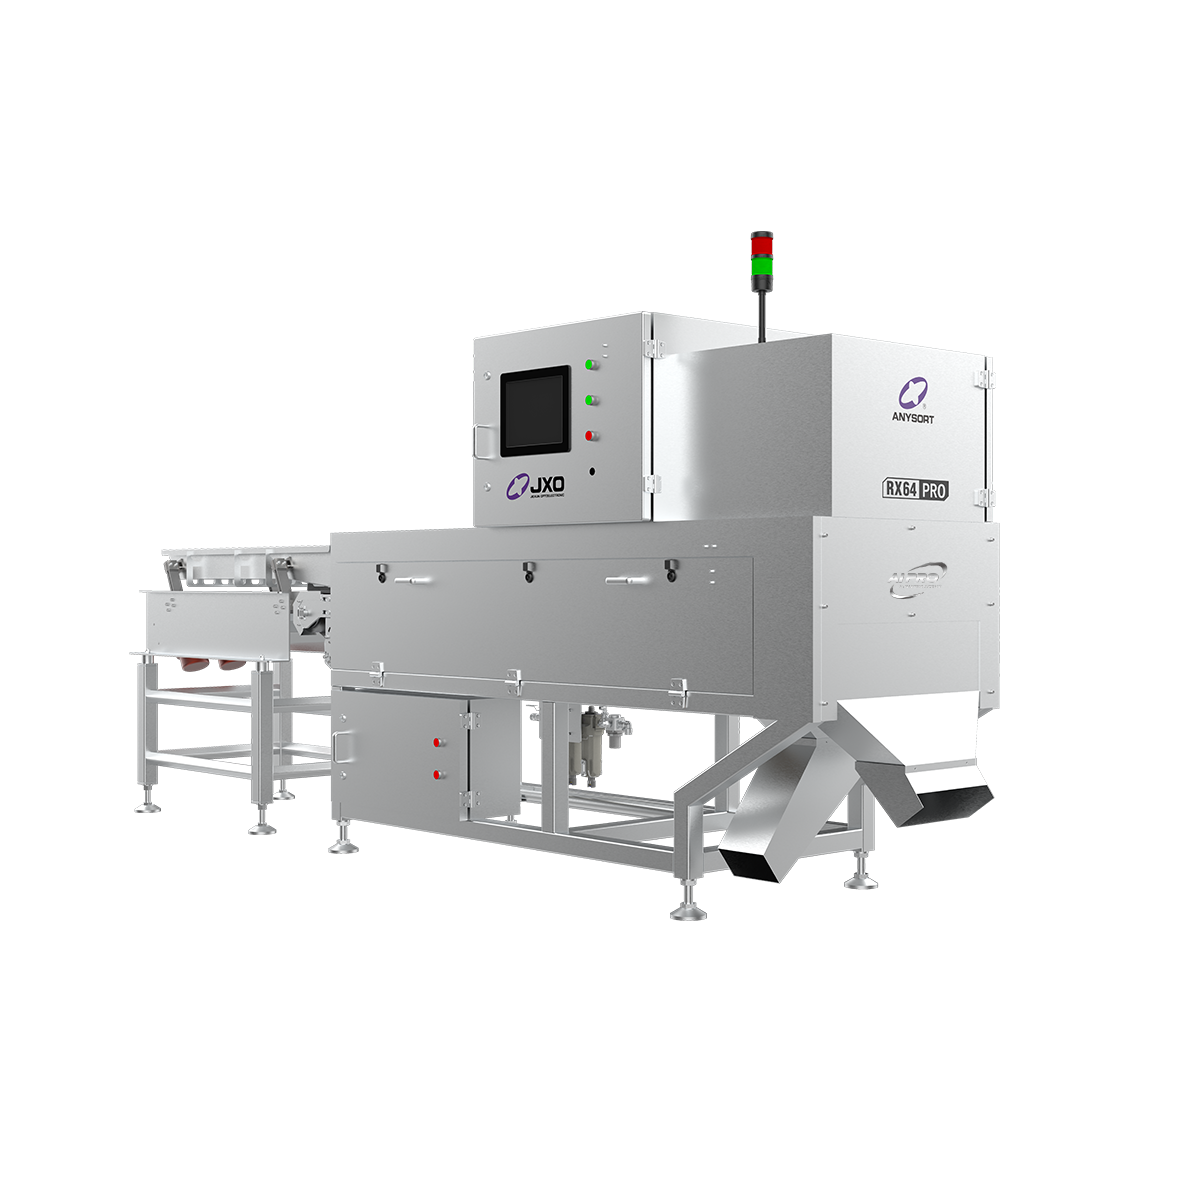
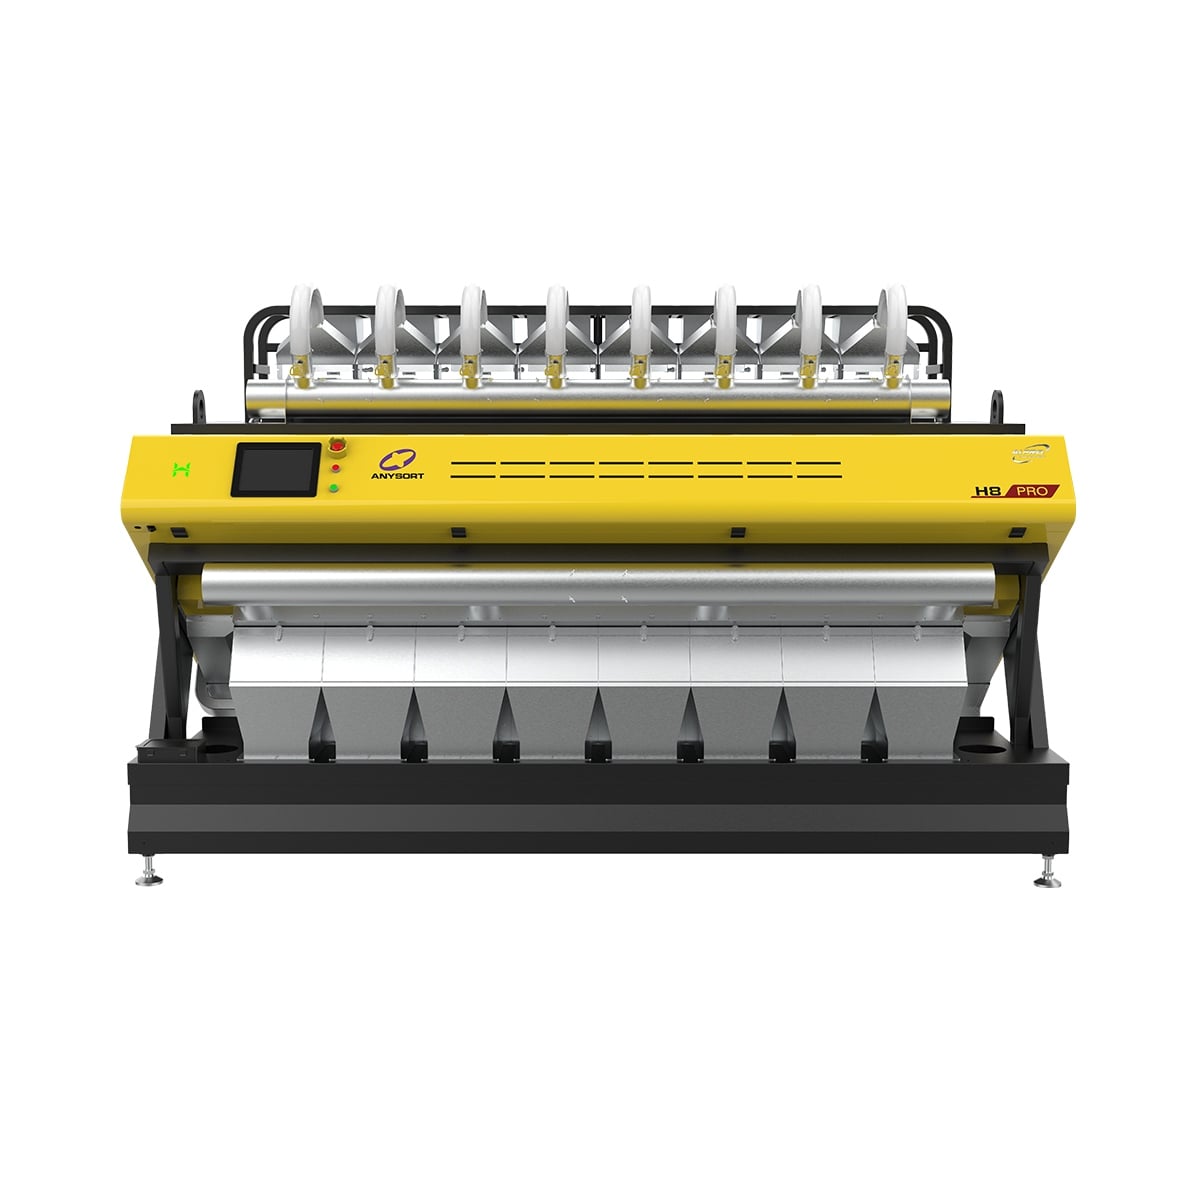
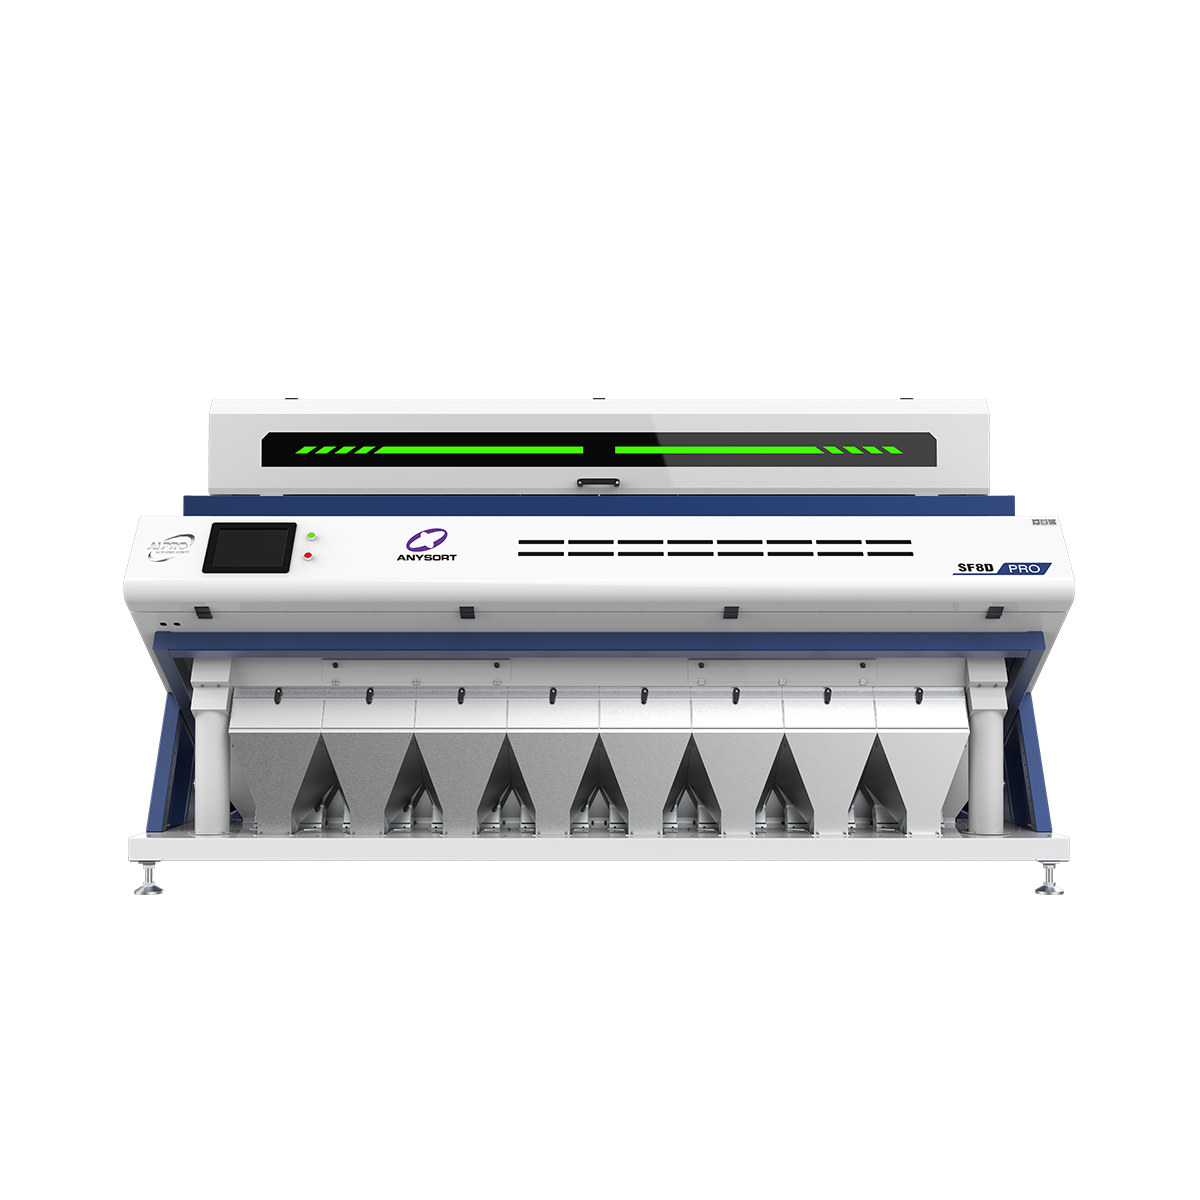
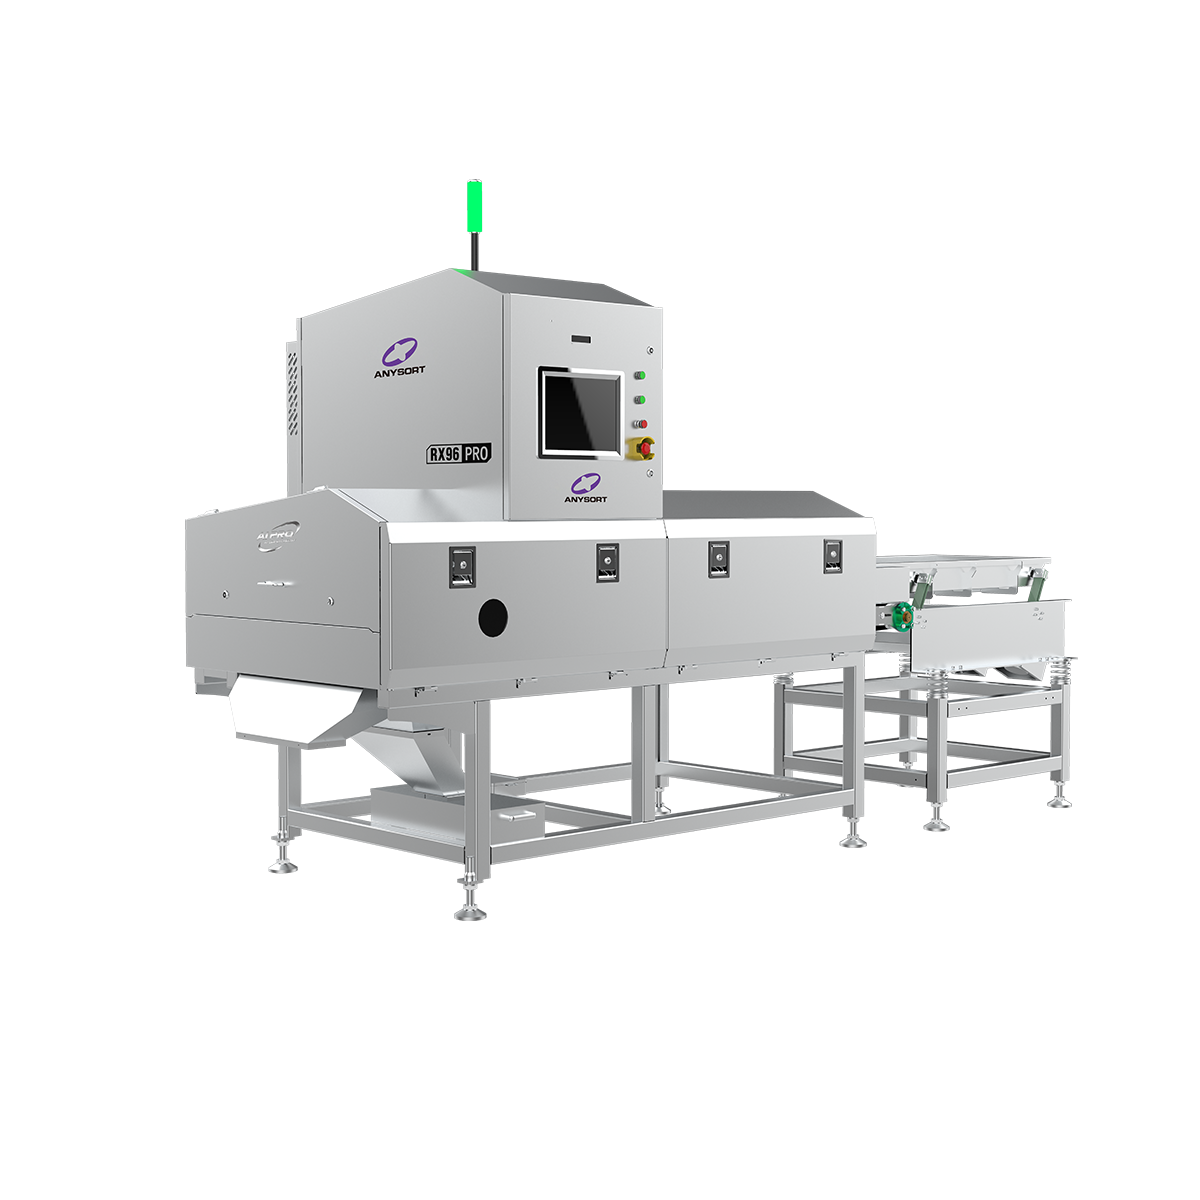
Die beste Farbsortiermaschine stellt einen bahnbrechenden Fortschritt in der landwirtschaftlichen und industriellen Verarbeitungstechnologie dar. Diese hochentwickelten Geräte nutzen fortschrittliche optische Sensoren und künstliche Intelligenz, um Materialien automatisch nach Farbe, Größe und Qualitätsmerkmalen zu trennen. Die beste Farbsortiermaschine arbeitet, indem sie hochauflösende Bilder jedes Partikels erfasst, das durch ihr Erkennungssystem läuft, und anschließend leistungsstarke Algorithmen einsetzt, um in Echtzeit mit außergewöhnlicher Genauigkeit Sortierentscheidungen zu treffen. Diese Technologie der besten Farbsortiermaschine ist mittlerweile in zahlreichen Branchen unverzichtbar geworden, darunter Lebensmittelverarbeitung, Recycling, Bergbau und Getreidehandhabung. Die beste Farbsortiermaschine kombiniert modernste Bildgebungstechnologie mit präzisen mechanischen Systemen, um stets konsistente und zuverlässige Ergebnisse zu liefern. Moderne Geräte verfügen über Hochgeschwindigkeitskameras, die mehrere tausend Partikel pro Sekunde scannen können, wodurch Abfall minimiert und die Durchsatzleistung maximiert wird. Die Technik hinter der besten Farbsortiermaschine ermöglicht es den Bedienern, Sortierparameter individuell an spezifische Materialien und Anwendungen anzupassen. Dank Touchscreen-Oberflächen und intuitiver Steuerungselemente macht die beste Farbsortiermaschine komplexe Sortiervorgänge auch für Bediener aller Erfahrungsstufen zugänglich. Diese Maschinen reduzieren den manuellen Arbeitsaufwand erheblich und verbessern gleichzeitig Qualität und Konsistenz der Produkte. Die beste Farbsortiermaschine entwickelt sich kontinuierlich weiter und integriert zunehmend Fähigkeiten des maschinellen Lernens, sodass die Systeme sich anpassen und ihre Leistung im Laufe der Zeit steigern können. Eine Investition in eine hochwertige beste Farbsortiermaschine erwirtschaftet messbare Erträge durch gesteigerte Effizienz, geringere Kontamination und erhöhten Produktwert.

Neue Produkt-Empfehlungen

Die Auswahl der besten Farbsortiermaschine bietet erhebliche betriebliche und finanzielle Vorteile, die Ihre Produktionskapazitäten nachhaltig verbessern. Erstens steigert die beste Farbsortiermaschine die Sortiergenauigkeit auf ein Niveau, das manuell nicht erreichbar ist, und entfernt fehlerhafte Materialien mit einer Präzision von über neunundneunzig Prozent. Diese Genauigkeit schützt direkt Ihren Markennamen und stellt sicher, dass Kunden ausschließlich Premium-Produkte erhalten, die strengen Qualitätsstandards entsprechen. Die beste Farbsortiermaschine arbeitet kontinuierlich mit hoher Geschwindigkeit und verarbeitet deutlich mehr Material als herkömmliche Sortierverfahren, wobei weniger menschliche Bediener erforderlich sind. Diese Effizienz führt zu niedrigeren Personalkosten und verbesserten Gewinnmargen für Unternehmen jeder Größe. Die beste Farbsortiermaschine minimiert Produktverschwendung, indem sie Materialien rettet, die andernfalls verworfen würden, und so den Wert jeder Produktionscharge maximiert. Durch die Reduzierung von Kontamination und die Verbesserung der Produktkonsistenz erzielt die beste Farbsortiermaschine höhere Marktpreise und stärkt die Kundenbeziehungen. Die Installation der besten Farbsortiermaschine gestaltet sich bemerkenswert unkompliziert und erfolgt nahtlos in bestehende Fertigungslinien, ohne umfangreiche Modifikationen oder Ausfallzeiten zu erfordern. Die Bediener benötigen nur eine geringe Schulung, um die intuitive Benutzeroberfläche und die anpassbaren Einstellungen der besten Farbsortiermaschine zu beherrschen. Die beste Farbsortiermaschine passt sich verschiedenen Materialien an – von landwirtschaftlichen Erzeugnissen bis hin zu recycelten Stoffen – und stellt daher eine vielseitige Investition für zahlreiche Anwendungen dar. Die Wartungsanforderungen bleiben vergleichsweise gering: Automatisierte Reinigungszyklen und leicht zugängliche Komponenten senken die Servicekosten. Die beste Farbsortiermaschine liefert detaillierte Berichte und Analysen, die wertvolle Einblicke in die Produktqualität und Optimierungsmöglichkeiten des Produktionsprozesses bieten und so kontinuierliche Verbesserung sowie Wettbewerbsvorteile fördern.

Tipps und Tricks

Wie wählt man die richtige Tee-Farbsortiermaschine für seine Anforderungen aus?

01

Aug

Wie wählt man die richtige Tee-Farbsortiermaschine für seine Anforderungen aus?

Die Auswahl des richtigen Teefarbsortiergeräts ist eine der entscheidendsten Entscheidungen, mit denen sich Teeverarbeiter bei der Modernisierung ihrer Betriebe konfrontiert sehen. Ein Teefarbsortiergerät beeinflusst unmittelbar die Produktqualität, die betriebliche Effizienz und die Wettbewerbsfähigkeit am Markt. Die falsche Wahl …
MEHR ANZEIGEN
Wie hoch sind die Kosten für eine Farbsortiermaschine?

12

Aug

Wie hoch sind die Kosten für eine Farbsortiermaschine?

Das Verständnis der erforderlichen Investition für eine Farbsortiermaschine ist für Unternehmen in den Bereichen Landwirtschaft, Lebensmittelverarbeitung und Recycling unerlässlich. Die Kosten für eine Farbsortiermaschine variieren erheblich je nach Kapazität und technologischem Fortschrittsgrad,...
MEHR ANZEIGEN
Wie erkennt die optische Sortiertechnologie fehlerhafte Reiskörner?

22

Aug

Wie erkennt die optische Sortiertechnologie fehlerhafte Reiskörner?

Moderne Reisverarbeitung erfordert Präzision und Konsistenz, weshalb das Verständnis der Erkennungsmechanismen hinter fortschrittlichen Geräten für Produzenten unerlässlich geworden ist. Ein Reis-Farbsortierer stellt eine der bedeutendsten technologischen Fortschritte dar…
MEHR ANZEIGEN
Wie verbessern Farbsortiergeräte die Produktqualität?

26

Aug

Wie verbessern Farbsortiergeräte die Produktqualität?

Die Produktqualität stellt einen entscheidenden Differenzierungsfaktor in wettbewerbsintensiven Industriemärkten dar; konsistente Qualität im Großmaßstab erfordert mehr als nur manuelle Überwachung. Ein Farbsortiergerät zählt zu den effektivsten Technologien zur Erkennung und Entfernung...
MEHR ANZEIGEN

Kostenloses Angebot anfordern

Unser Vertreter wird Sie in Kürze kontaktieren.
Erforderliches Produkt
Name
E-Mail
WhatsApp
Nachricht
0/1000

beste Farbsortiermaschine

Fortgeschrittenes optisches Erkennungssystem

Fortgeschrittenes optisches Erkennungssystem

Die beste Farbsortiermaschine verfügt über modernste optische Erkennungstechnologie, die mehrere hochauflösende Bilder jedes Partikels aufnimmt, das durch das System läuft. Diese fortschrittlichen Kameras arbeiten zusammen mit ausgeklügelten Beleuchtungssystemen, die Materialien aus verschiedenen Winkeln ausleuchten und so eine umfassende Analyse gewährleisten. Das Erkennungssystem der besten Farbsortiermaschine kann minimale Farbunterschiede, Oberflächenfehler und strukturelle Unregelmäßigkeiten identifizieren, die menschliche Inspektoren regelmäßig übersehen würden. Die Bildgebungstechnologie arbeitet mit bemerkenswerter Geschwindigkeit und scannt Tausende von Partikeln pro Sekunde, ohne Genauigkeit oder Zuverlässigkeit einzubüßen. Die beste Farbsortiermaschine verarbeitet diese visuellen Daten mithilfe leistungsstarker Prozessoren, auf denen fortschrittliche Algorithmen laufen, die sofortige Sortierentscheidungen treffen. Die Echtzeit-Bildverarbeitung ermöglicht es der besten Farbsortiermaschine, sich während der gesamten Produktionsläufe an sich ändernde Materialeigenschaften anzupassen und dabei eine konstant hohe Qualität zu gewährleisten. Die Präzision des optischen Systems vermeidet Fehlauswürfe und übersehene Fehler und maximiert so die Rückgewinnung wertvoller Produkte, während gleichzeitig sichergestellt wird, dass ausschließlich zugelassene Materialien in den nachfolgenden Prozessschritten weiterverarbeitet werden. Diese technologische Grundlage macht die beste Farbsortiermaschine für qualitätsempfindliche Anwendungen unverzichtbar.
Intelligente Sortierpräzision und -geschwindigkeit

Intelligente Sortierpräzision und -geschwindigkeit

Die beste Farbsortiermaschine liefert eine unübertroffene Sortiergenauigkeit durch maschinelle Lernalgorithmen, die die Leistung kontinuierlich verbessern. Diese intelligenten Systeme verarbeiten komplexe Sortierparameter gleichzeitig und treffen präzise Entscheidungen innerhalb von Millisekunden. Die beste Farbsortiermaschine kann zwischen Hunderten von Farbvariationen und Produktspezifikationen unterscheiden und führt anspruchsvolle Sortierlogik aus, die manuelle Entscheidungsfindung ersetzt. Die Verarbeitungsgeschwindigkeit der besten Farbsortiermaschine erreicht oder übertrifft kommerzielle Sortiervorgänge mit mehreren Tausend Partikeln pro Minute und steigert so die Produktivität erheblich. Die beste Farbsortiermaschine behält diese außergewöhnliche Geschwindigkeit bei, ohne dabei Genauigkeitsraten zu beeinträchtigen, die über den branchenüblichen Standards liegen. Echtzeit-Anpassungsfunktionen ermöglichen es der besten Farbsortiermaschine, unverzüglich auf sich ändernde Produktionsbedingungen oder geänderte Sortierkriterien zu reagieren. Bediener können Sortierparameter während des laufenden Betriebs anpassen, ohne die Anlage anhalten zu müssen, wodurch die betriebliche Flexibilität maximiert wird. Der Geschwindigkeitsvorteil der besten Farbsortiermaschine führt direkt zu einer höheren Durchsatzleistung und schnelleren Auftragsabwicklung. Diese Kombination aus Präzision und Geschwindigkeit macht die beste Farbsortiermaschine zur optimalen Wahl für anspruchsvolle Produktionsumgebungen.
Kostengünstige Rendite

Kostengünstige Rendite

Die Investition in die beste Farbsortiermaschine erzielt über mehrere Effizienzkanäle hinweg überzeugende finanzielle Renditen. Die beste Farbsortiermaschine senkt die Personalkosten, indem sie Aufgaben automatisiert, die zuvor zahlreiche menschliche Bediener erforderten, und reduziert so die Personalaufwendungen erheblich. Die durch die beste Farbsortiermaschine erreichte Senkung des Produktverschnitts verbessert direkt die Gewinnspanne, da die wiedergewonnenen Materialien zusätzliche Einnahmen darstellen. Die beste Farbsortiermaschine steigert die Produktionskapazität, ohne dass zusätzlicher Raum oder betrieblicher Overhead erforderlich wären. Der Energieverbrauch bleibt im Vergleich zu alternativen Sortierverfahren wettbewerbsfähig und minimiert so die Betriebskosten für Strom und andere Versorgungsleistungen. Die Langlebigkeit und Zuverlässigkeit der besten Farbsortiermaschine verringern unvorhergesehene Ausfallzeiten und Wartungskosten über ihre gesamte Einsatzdauer hinweg. Die durch die beste Farbsortiermaschine erzielten Qualitätsverbesserungen ermöglichen Premium-Preise in wettbewerbsintensiven Märkten und steigern somit den Umsatz pro verkaufter Einheit. Eine geringere Anzahl von Kontaminationsvorfällen verhindert kostspielige Rückrufe und Imageschäden, die die Geschäftsfähigkeit schwer beeinträchtigen könnten. Die kurze Amortisationsdauer der besten Farbsortiermaschine – typischerweise innerhalb von zwölf bis vierundzwanzig Monaten – macht diese Kapitalinvestition äußerst attraktiv. Langfristige operative Kostenvorteile gewährleisten, dass die beste Farbsortiermaschine während ihrer gesamten Nutzungsdauer nachhaltige Profitabilität erbringt und damit die anfängliche Kapitalausgabe für qualitätsorientierte Hersteller rechtfertigt.

Kostenloses Angebot anfordern

Unser Vertreter wird Sie in Kürze kontaktieren.
Erforderliches Produkt
Name
E-Mail
WhatsApp
Nachricht
0/1000

Urheberrecht © 2026 Anhui Jiexun Optoelectronic Technology Co., Ltd. Alle Rechte vorbehalten.  -  Datenschutzrichtlinie