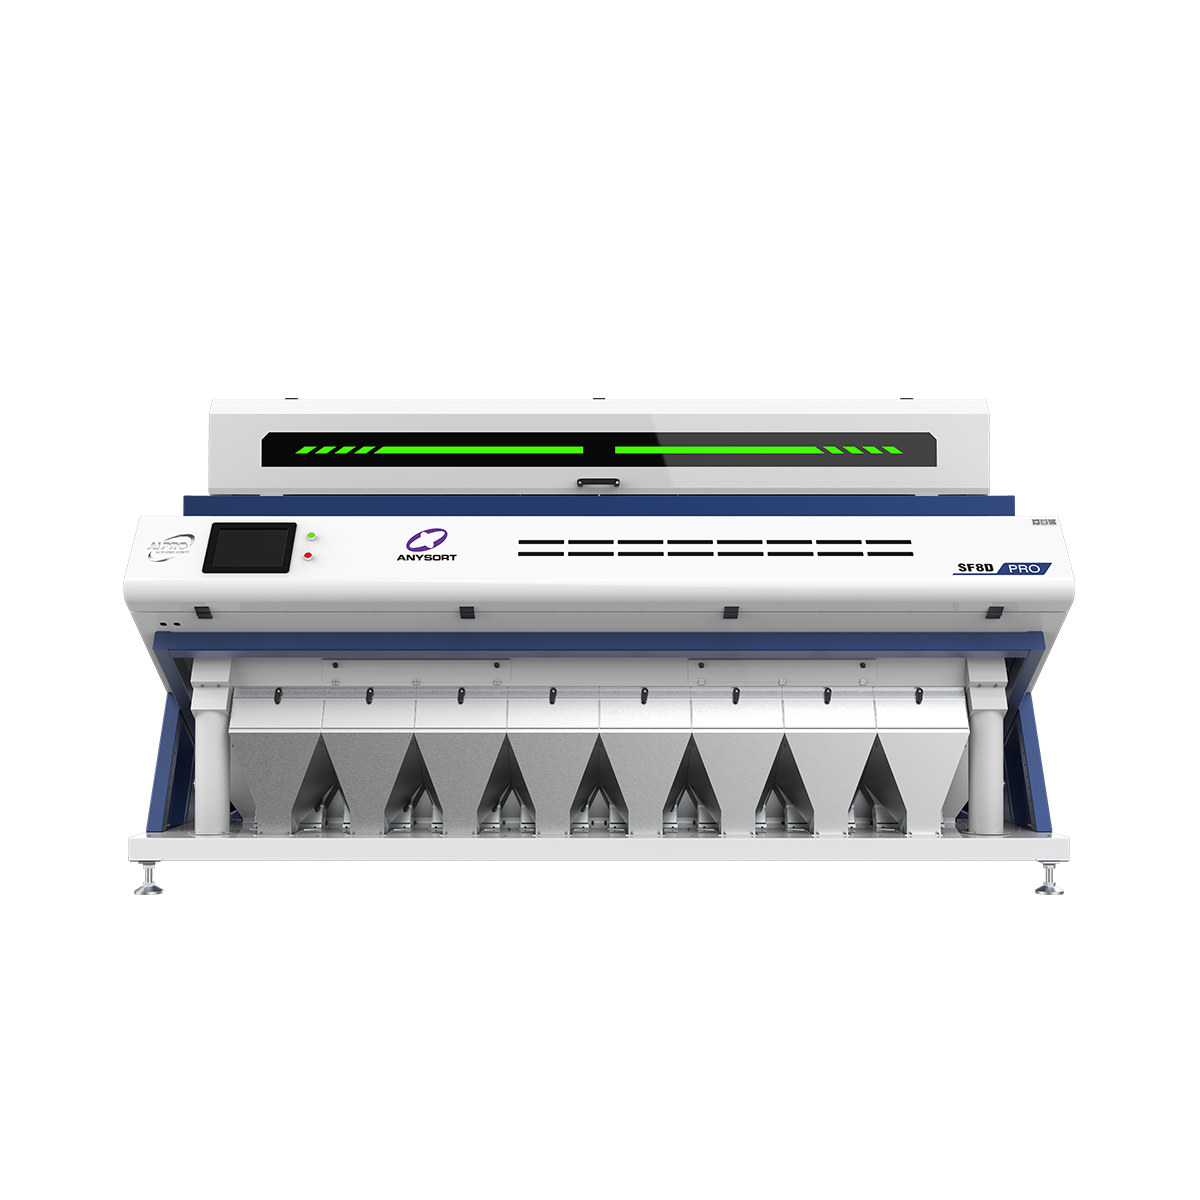
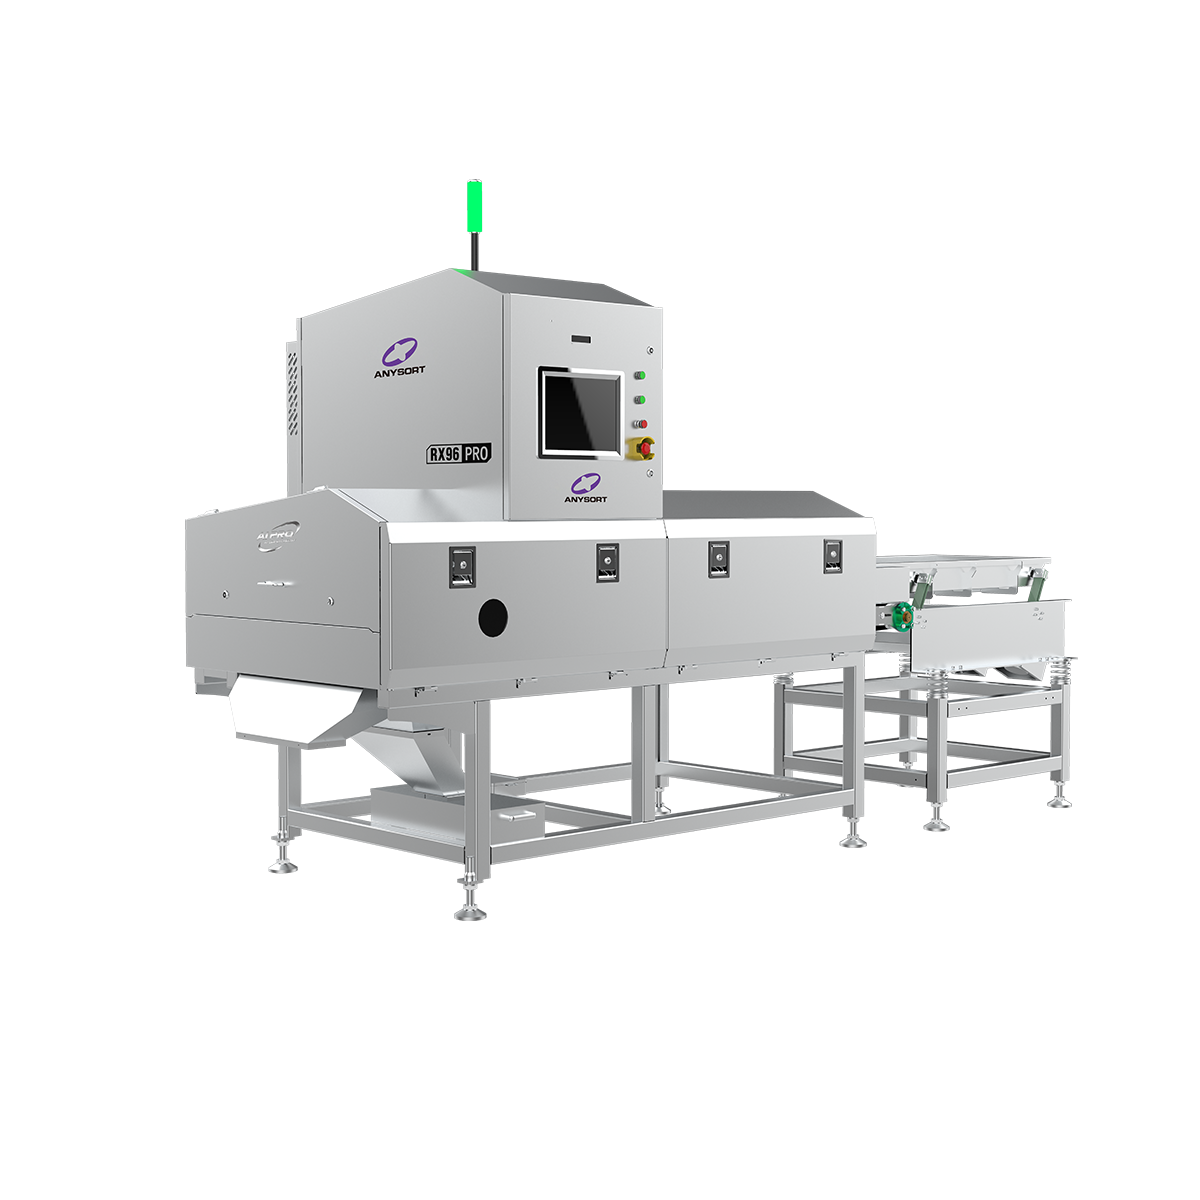
melhor máquina classificadora de cor
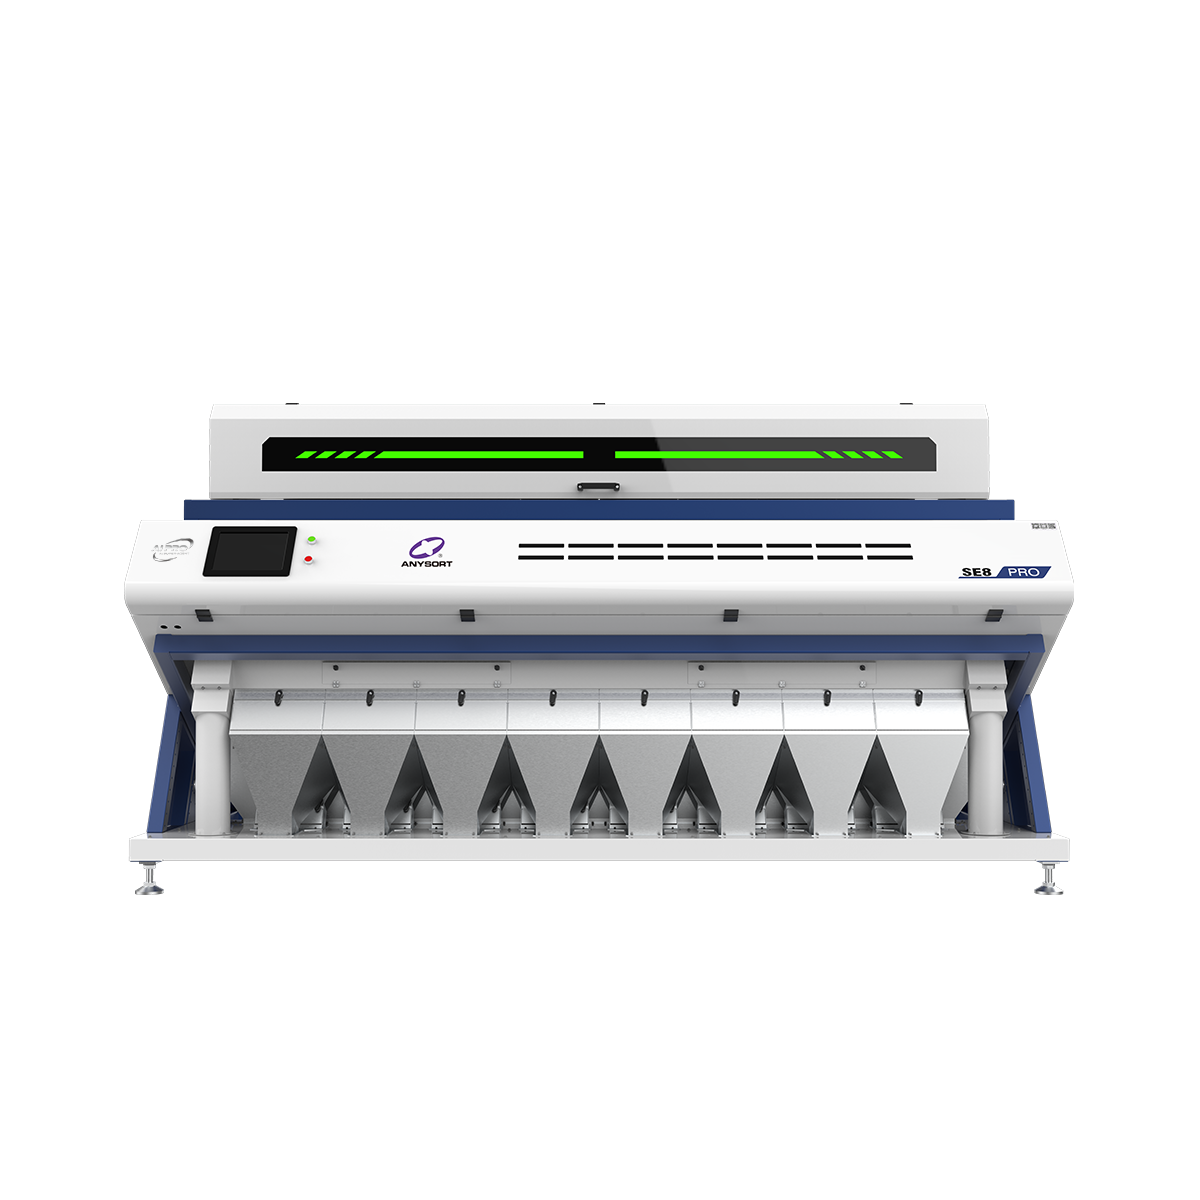
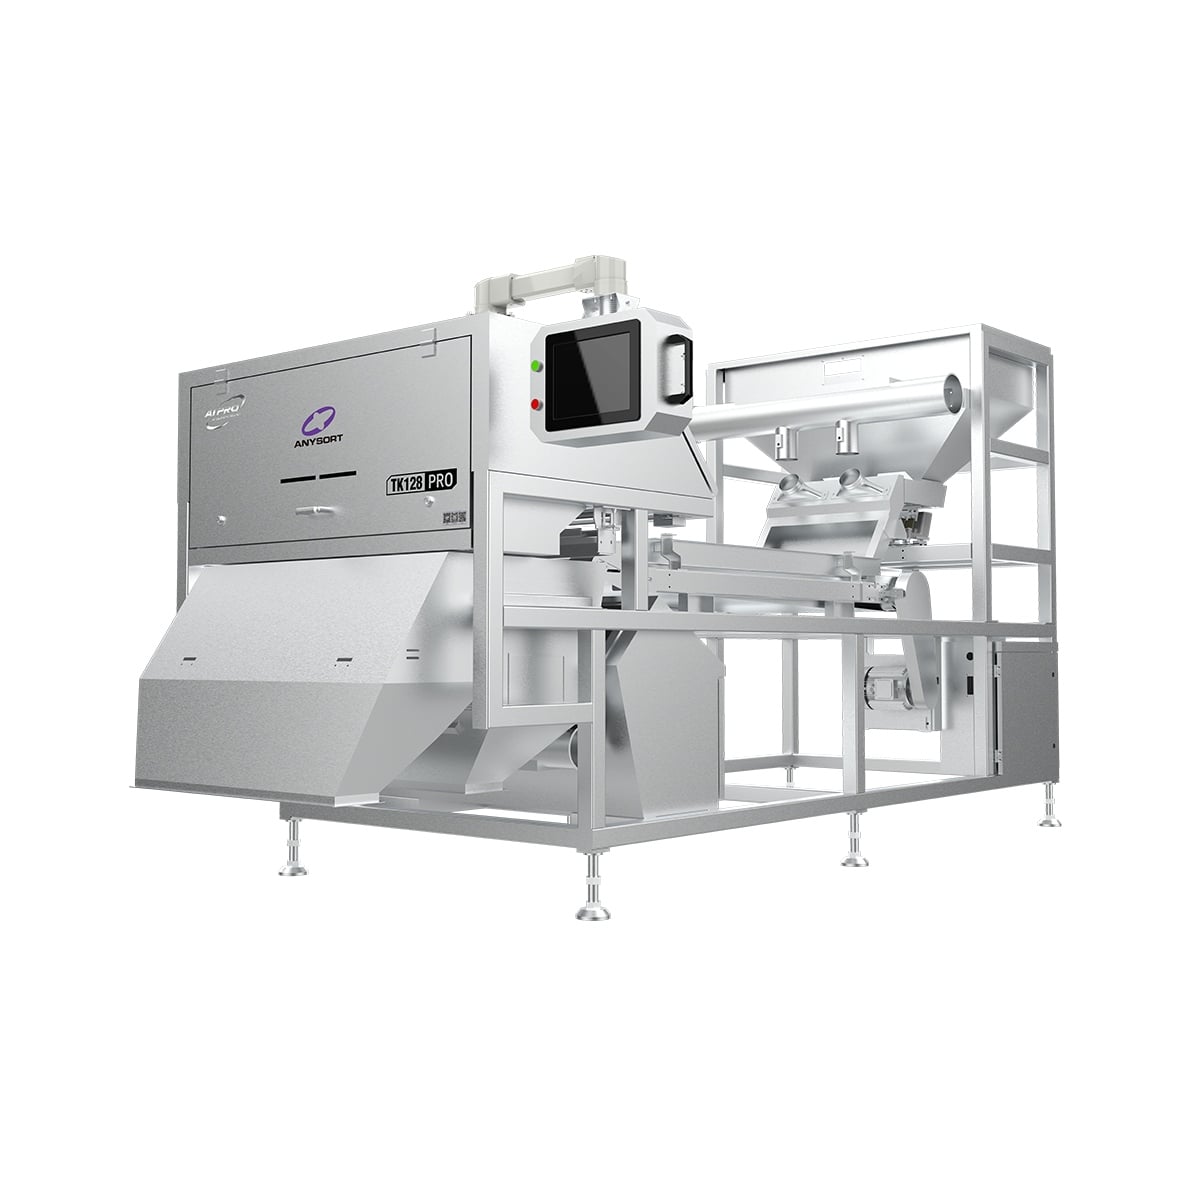
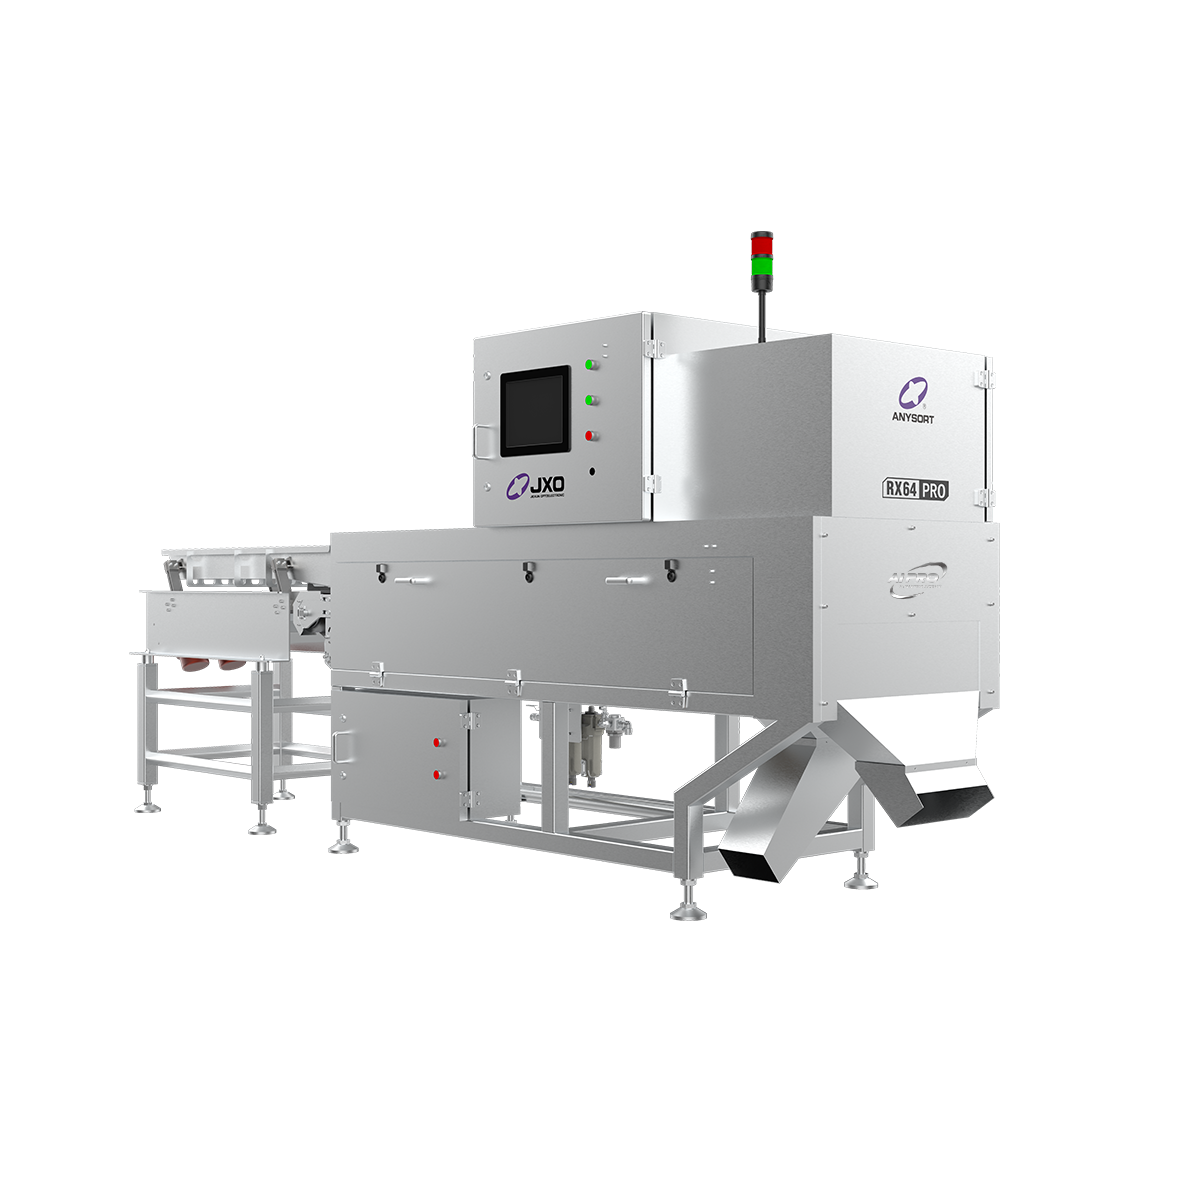
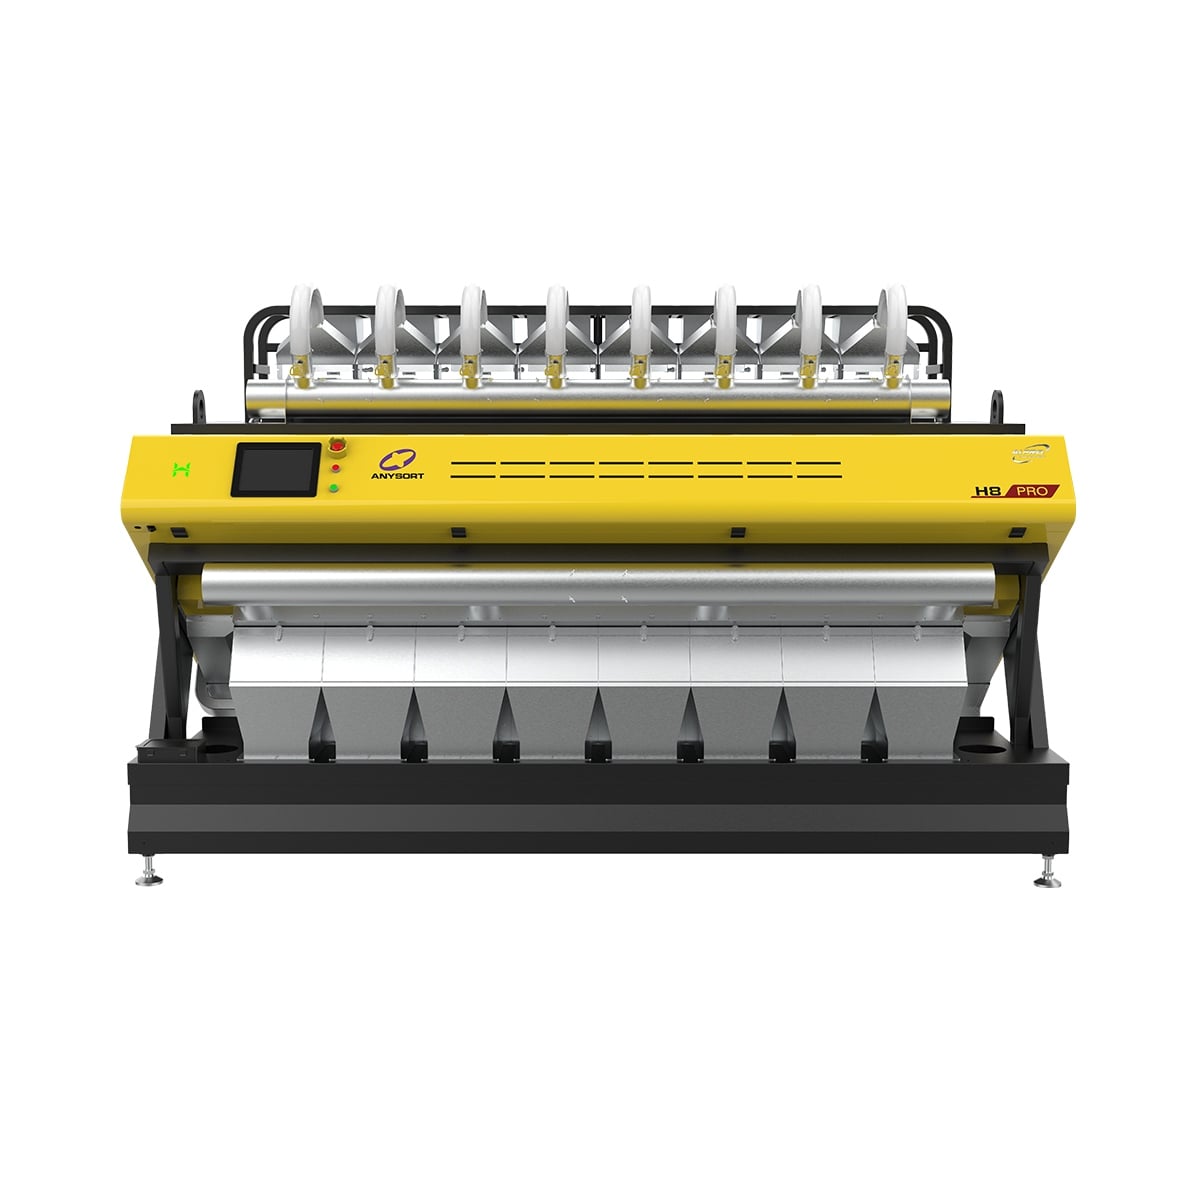
A melhor máquina classificadora por cor representa um avanço revolucionário na tecnologia de processamento agrícola e industrial. Esses dispositivos sofisticados utilizam sensores ópticos avançados e inteligência artificial para separar automaticamente materiais com base em cor, tamanho e características de qualidade. A melhor máquina classificadora por cor opera capturando imagens de alta resolução de cada partícula que passa pelo seu sistema de detecção e, em seguida, emprega algoritmos potentes para tomar decisões de classificação em tempo real com precisão excepcional. Essa tecnologia da melhor máquina classificadora por cor tornou-se essencial em diversos setores, incluindo processamento de alimentos, reciclagem, mineração e manuseio de grãos. A melhor máquina classificadora por cor emprega tecnologia de imagem de ponta combinada com sistemas mecânicos de precisão para entregar resultados consistentes e confiáveis. As unidades modernas contam com câmeras de alta velocidade capazes de escanear milhares de partículas por segundo, garantindo desperdício mínimo e produtividade máxima. A tecnologia por trás da melhor máquina classificadora por cor permite que os operadores personalizem os parâmetros de classificação para materiais e aplicações específicas. Com interfaces de tela sensível ao toque e controles intuitivos, a melhor máquina classificadora por cor torna operações complexas de classificação acessíveis a operadores de todos os níveis de habilidade. Essas máquinas reduzem significativamente o trabalho manual, ao mesmo tempo que melhoram a qualidade e a consistência dos produtos. A melhor máquina classificadora por cor continua evoluindo, incorporando capacidades de aprendizado de máquina que permitem que os sistemas se adaptem e aprimorem seu desempenho ao longo do tempo. O investimento em uma excelente máquina classificadora por cor de qualidade gera retornos mensuráveis por meio de maior eficiência, redução de contaminação e valorização do produto.

 EN