farbsorter
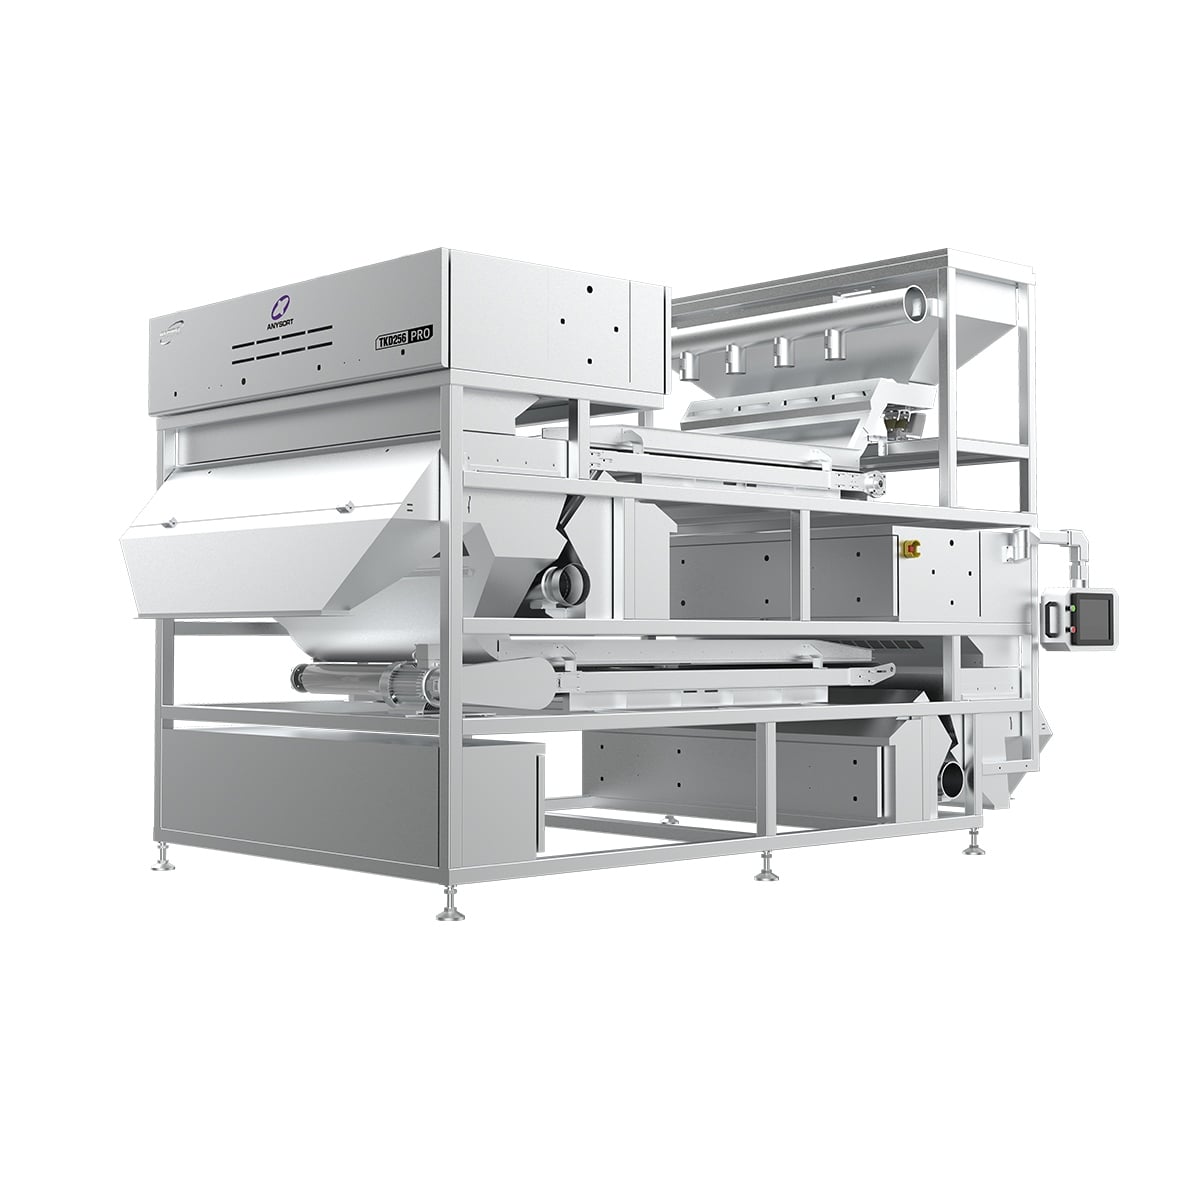
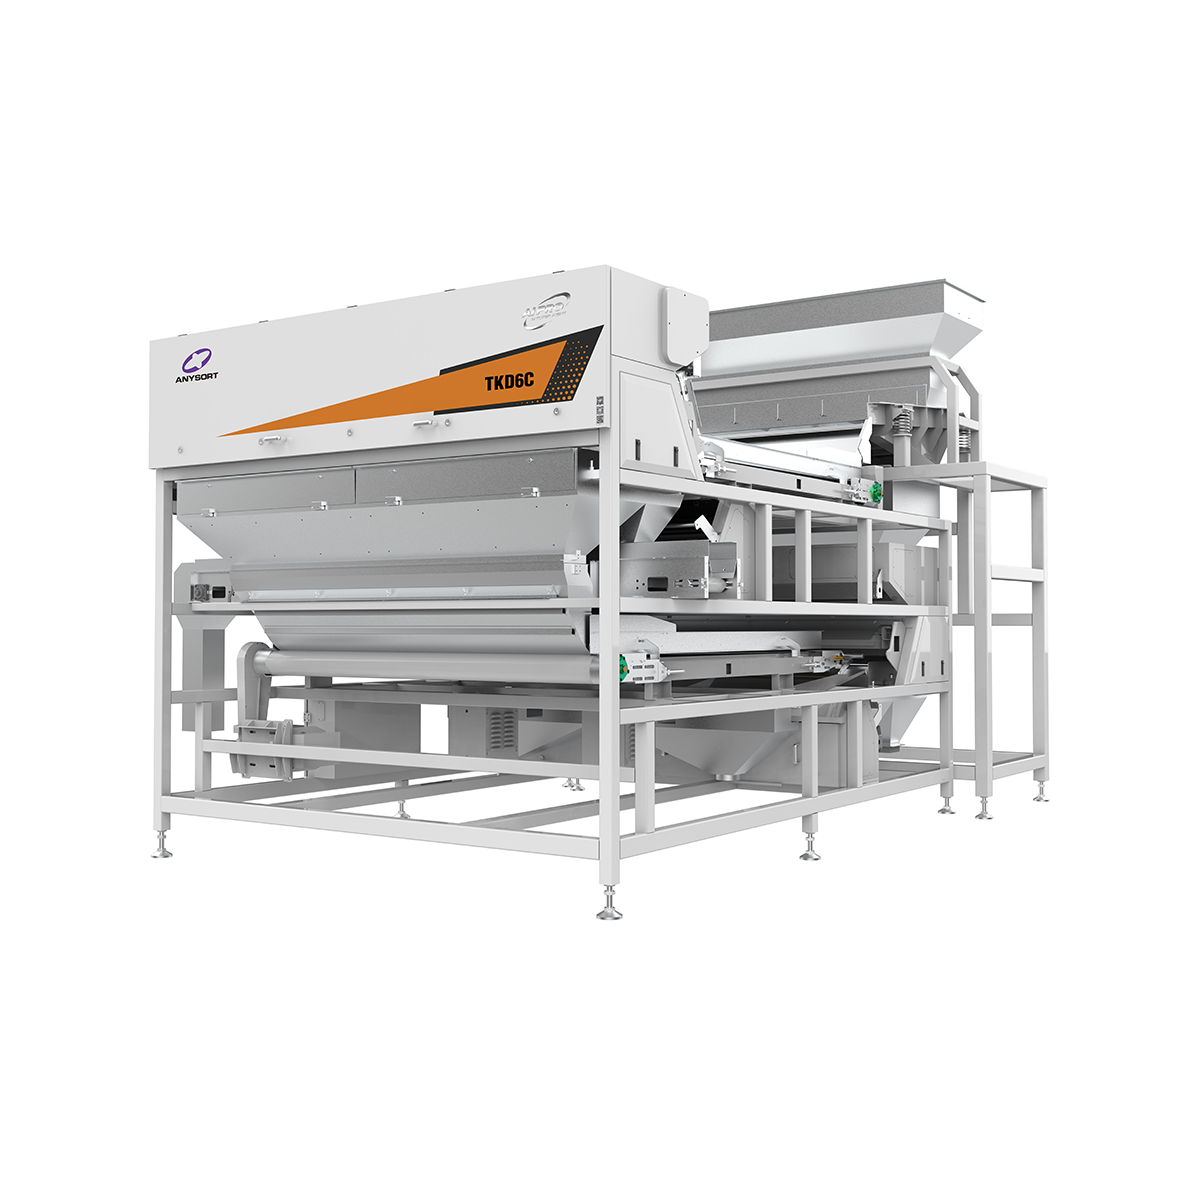
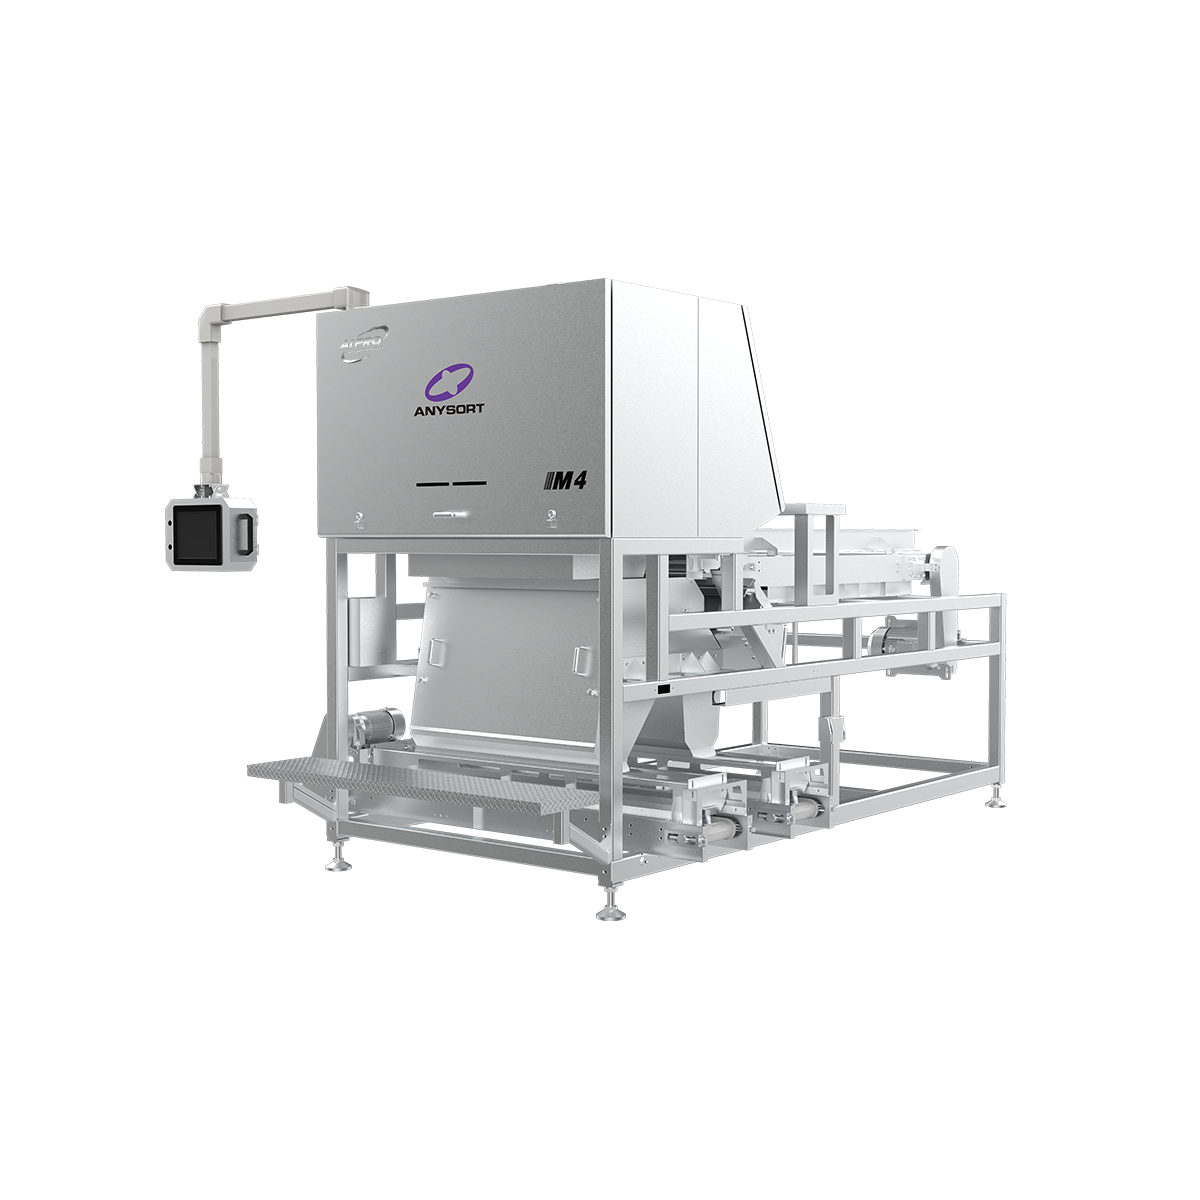
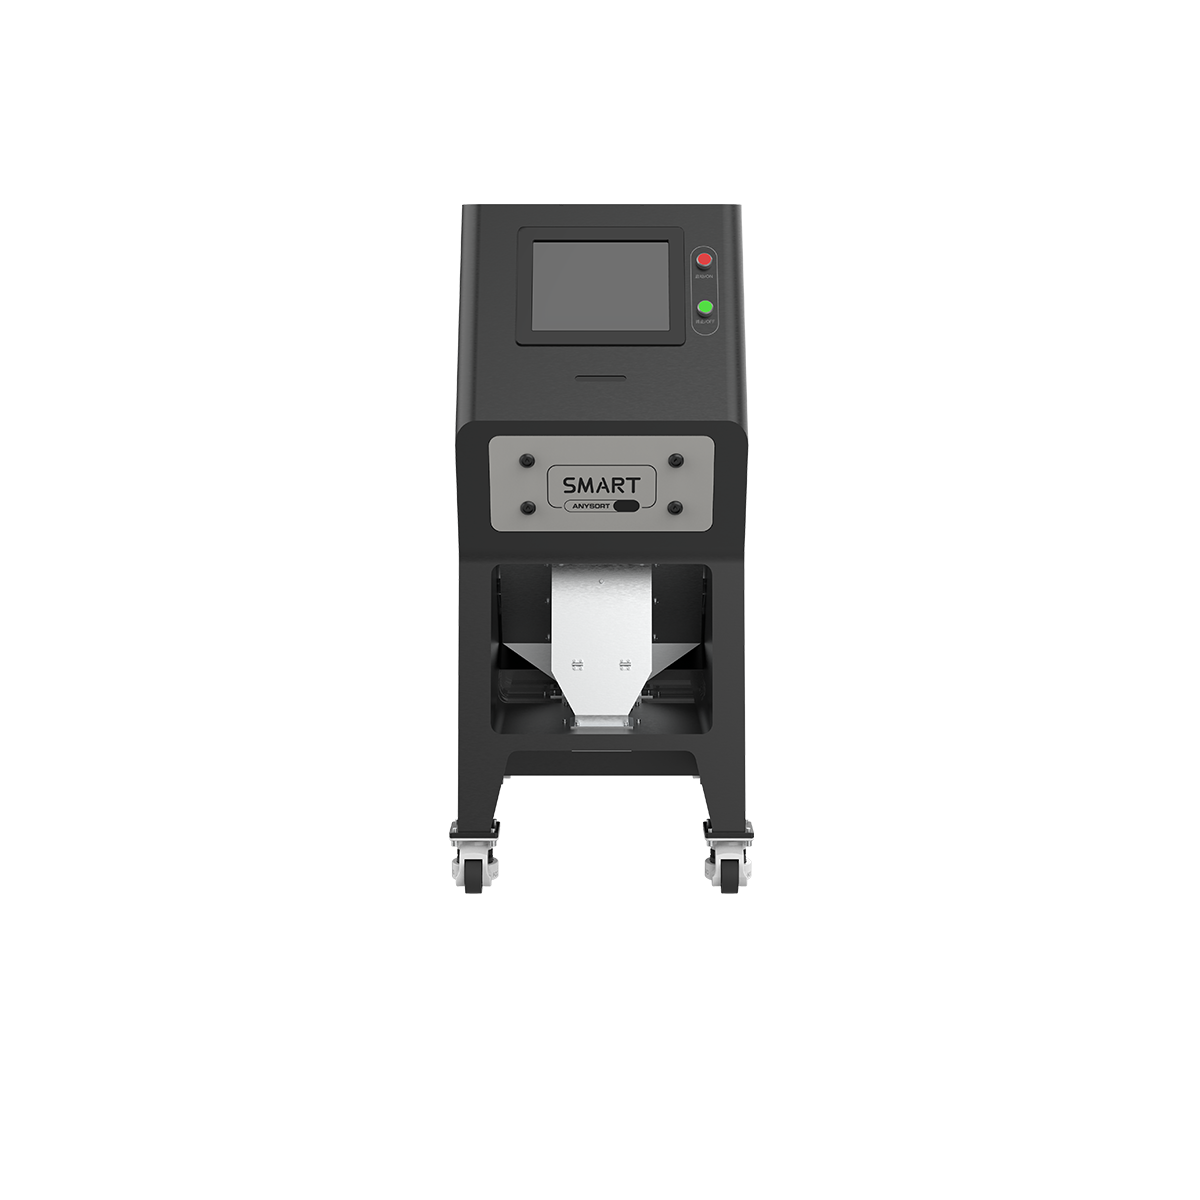
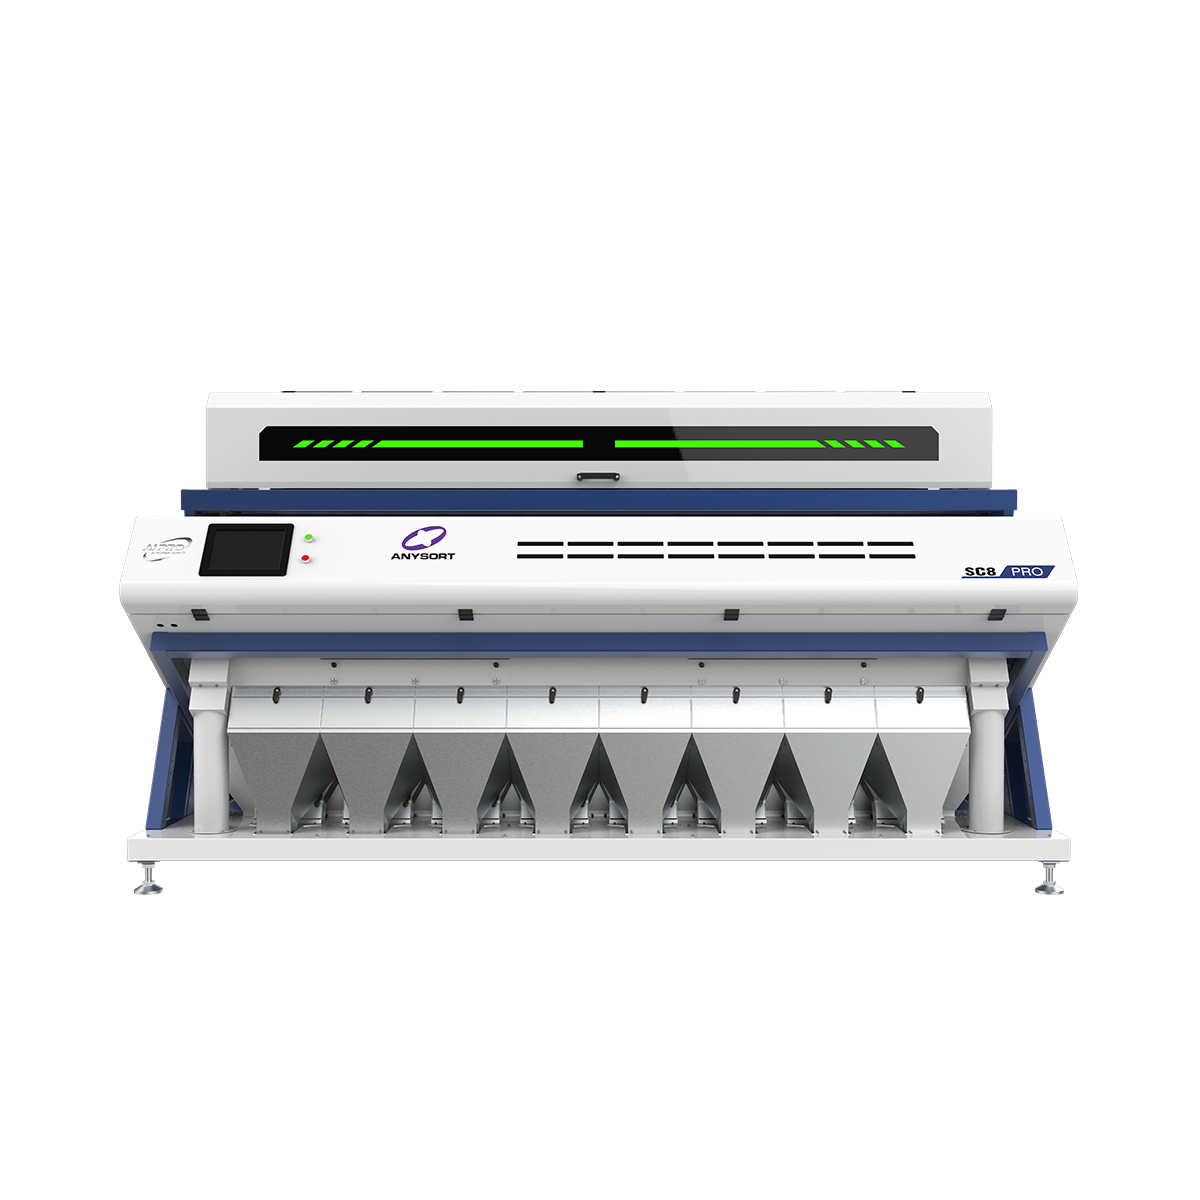
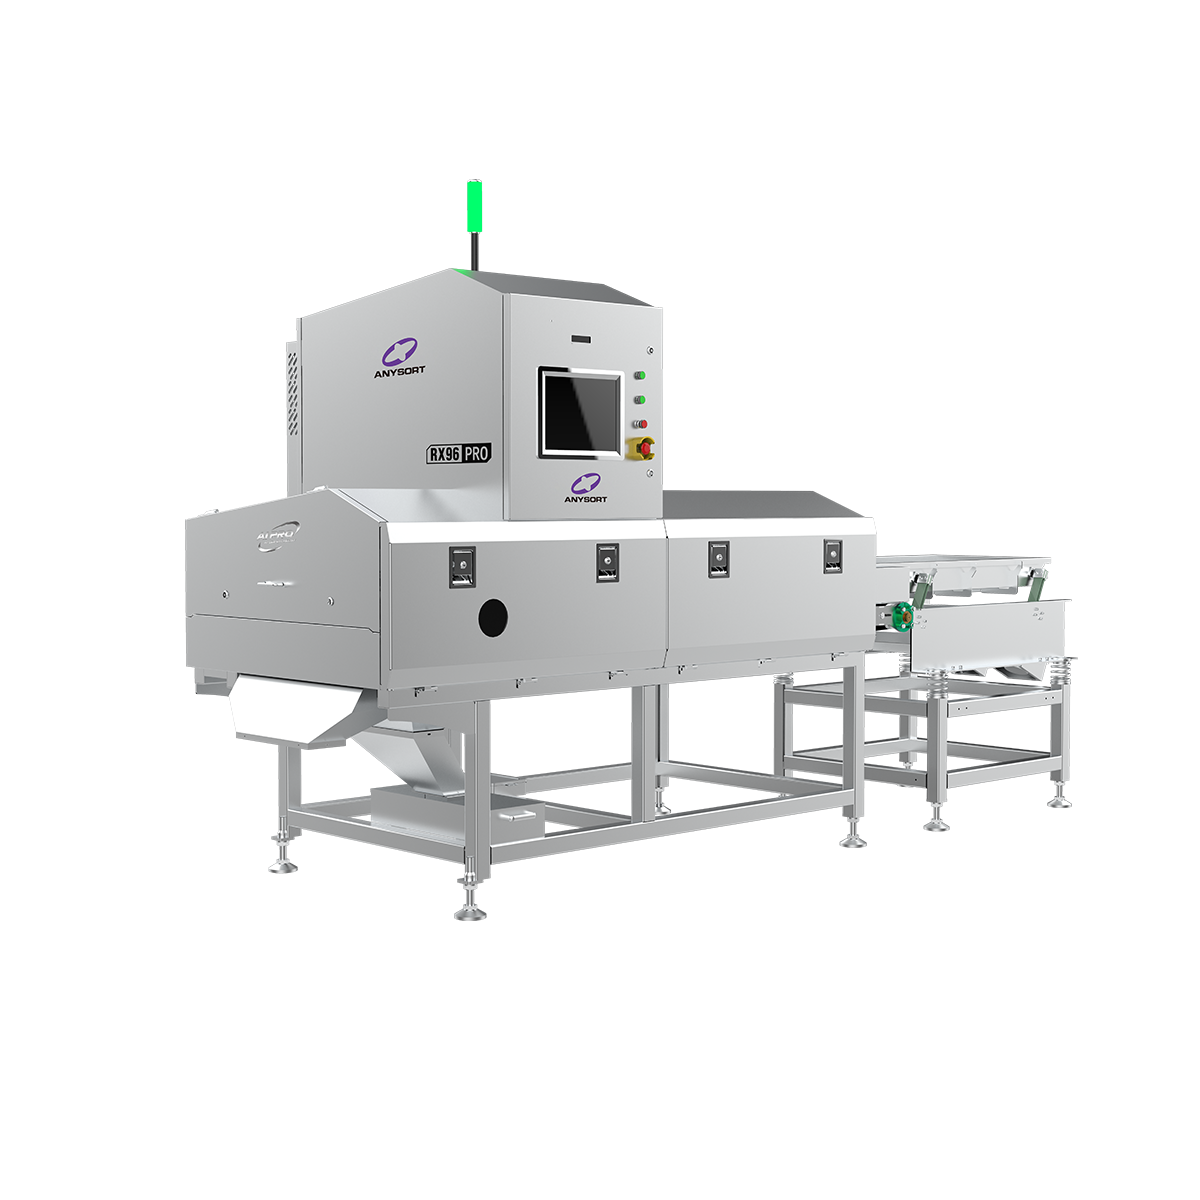
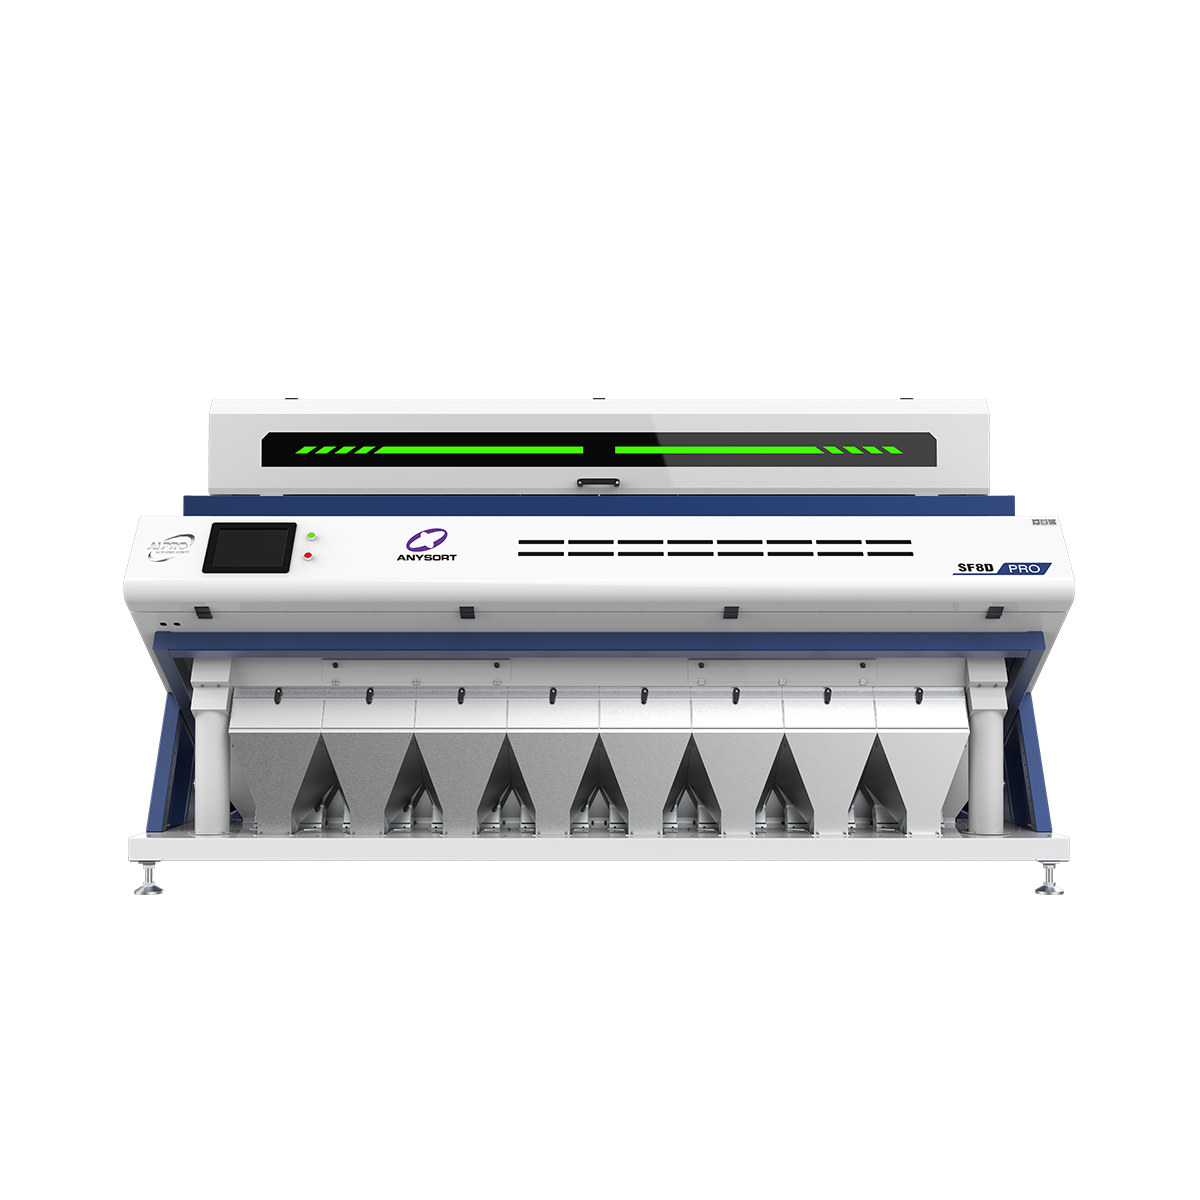
Ein Farbsortierer ist eine hochentwickelte optische Sortiermaschine, die entwickelt wurde, um Materialien automatisch nach Farbunterschieden und Qualitätsmerkmalen zu trennen und einzustufen. Diese innovative Ausrüstung nutzt hochauflösende Kameras und ausgefeilte Bildverarbeitungstechnologie, um fehlerhafte Teile, Fremdstoffe und verfärbte Partikel aus Schüttgütern mit außergewöhnlicher Präzision zu identifizieren und auszusortieren. Der Farbsortierer arbeitet, indem er bei jedem Partikel, das die Sortierkammer durchläuft, ein Bild aufnimmt, diese Bilder anhand vordefinierter Qualitätsstandards analysiert und pneumatische Auswurfvorrichtungen einsetzt, um unzulässige Teile in Abfallströme umzuleiten. Die Farbsortiertechnologie hat die Materialverarbeitung in zahlreichen Branchen revolutioniert, indem sie die Produktqualität deutlich verbessert und gleichzeitig die Kosten für manuelle Arbeitsleistung senkt. Diese Maschinen verarbeiten mehrere hundert Kilogramm pro Stunde und sind daher unverzichtbar für Hochvolumen-Prozesse. Der Farbsortierer verwendet fortschrittliche Sensoren, die kleinste Farbunterschiede erfassen – Unterschiede, die dem menschlichen Auge unsichtbar bleiben – und so eine konsistente Qualitätskontrolle gewährleisten. Typische Anwendungen umfassen die Reis- und Getreideverarbeitung, bei der der Farbsortierer verfärbte Körner und Fremdstoffe entfernt; das Kunststoffrecycling, bei dem er verschiedene Kunststoffarten nach Farbe sortiert; sowie die Kaffeebohnenverarbeitung, bei der er fehlerhafte Bohnen ausscheidet. Moderne Farbsortiersysteme verfügen über Touchscreen-Oberflächen, Echtzeitüberwachungsfunktionen und Datenaufzeichnungsmöglichkeiten, die es den Bedienern ermöglichen, die Sortierleistung zu verfolgen und Parameter sofort anzupassen. Die Technologie stellt eine bedeutende Investition in die betriebliche Effizienz dar und bietet durch geringeren Ausschuss, verbesserte Produktkonsistenz und gesteigerte Kundenzufriedenheit eine schnelle Amortisation. Ob landwirtschaftliche Rohstoffe oder recycelte Materialien verarbeitet werden – der Farbsortierer bleibt eine zentrale Komponente moderner Produktionsanlagen.

 EN