Farbsortierfabrik
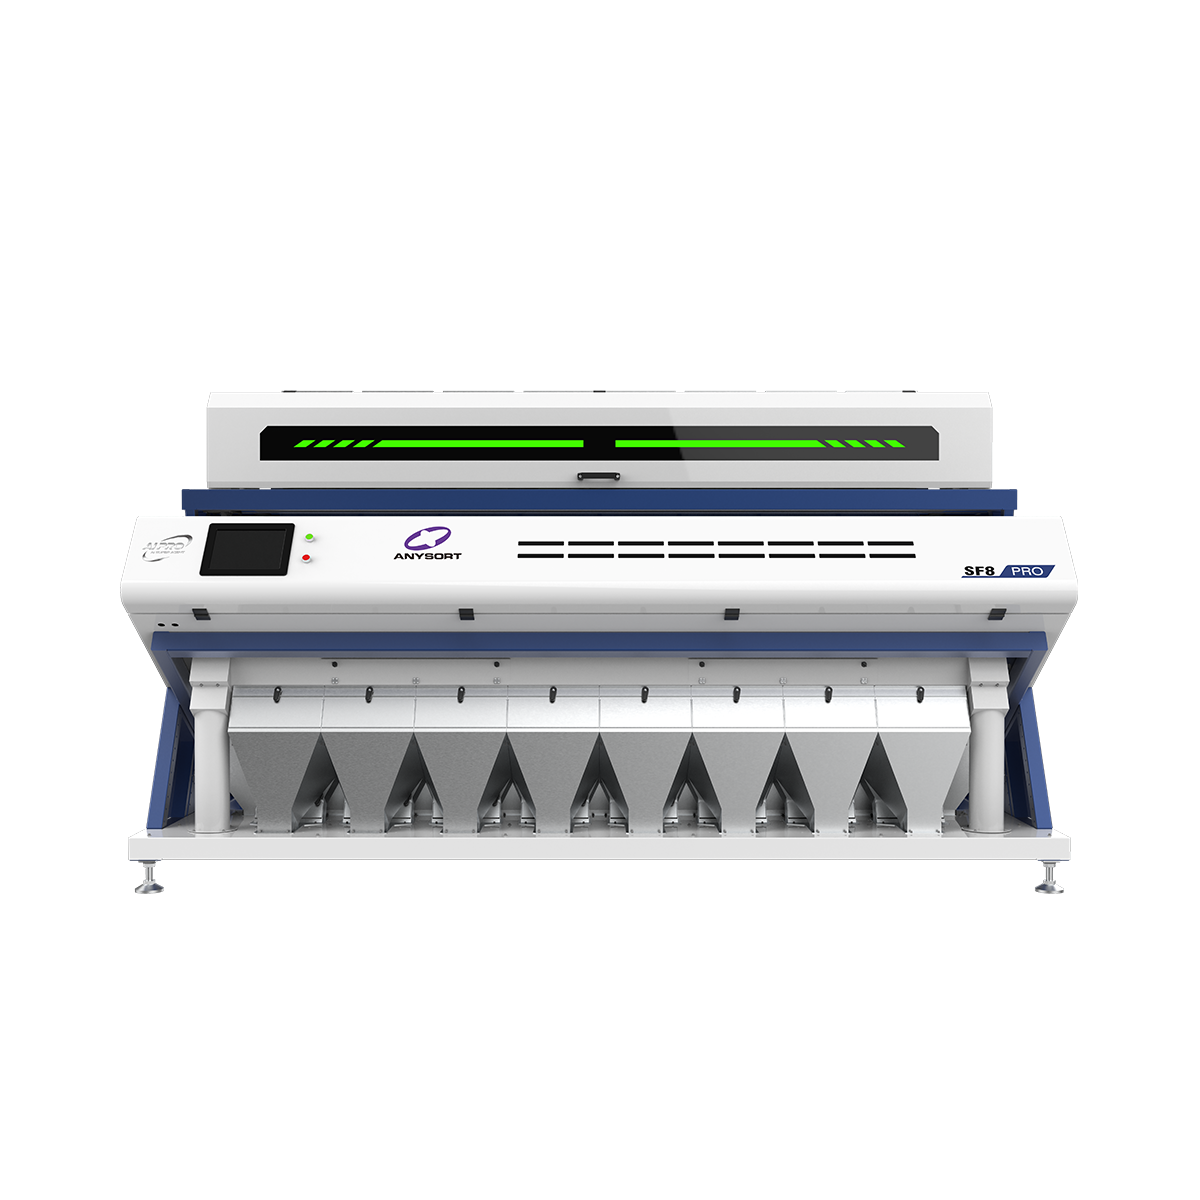
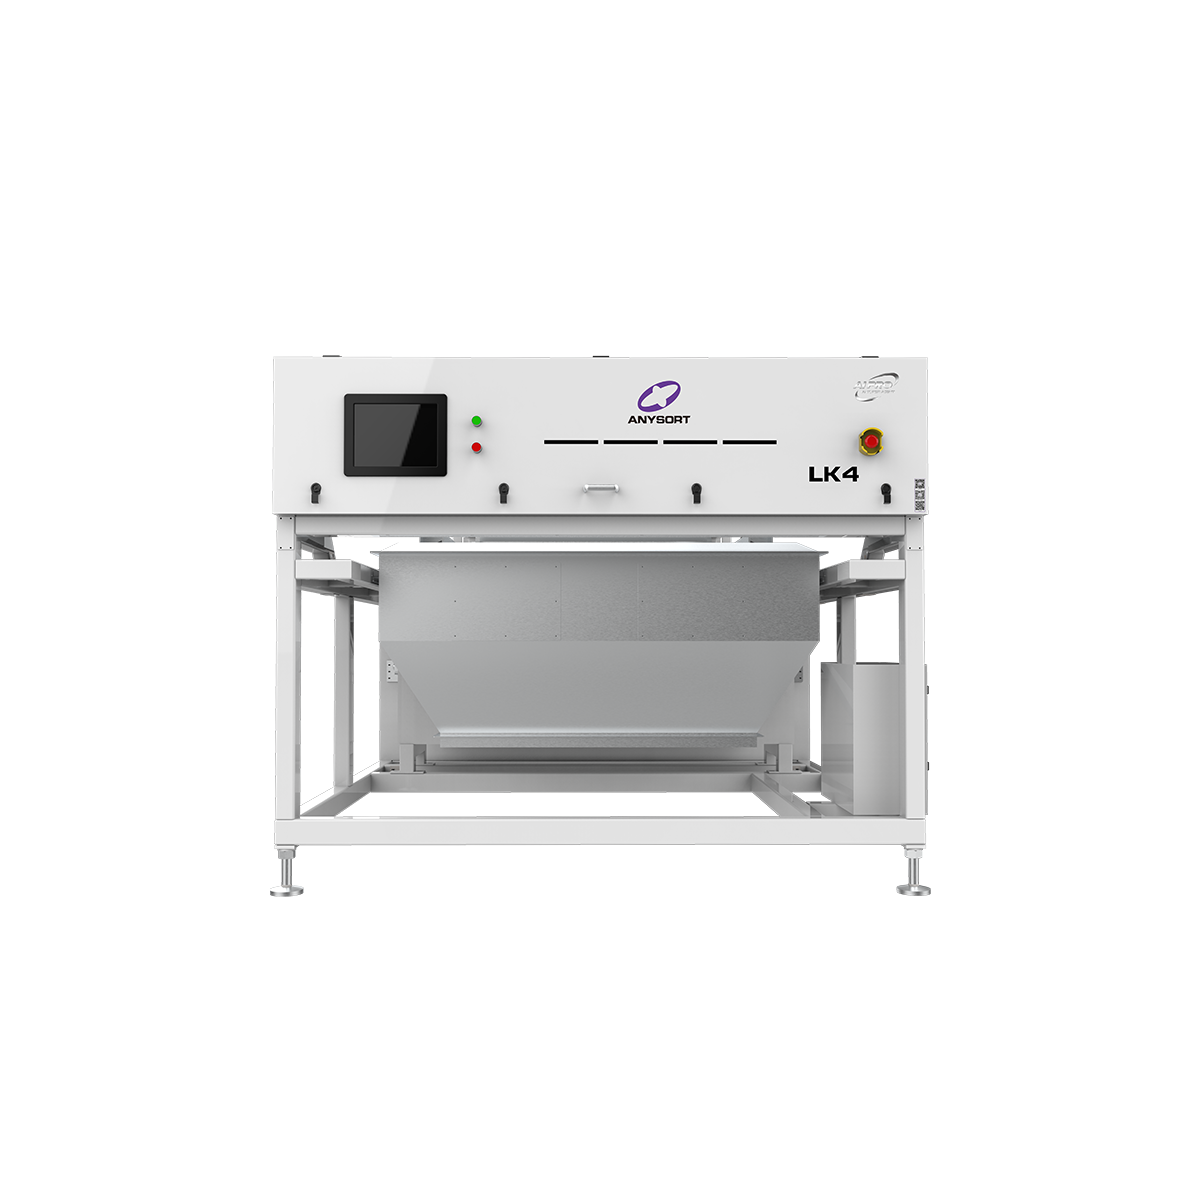
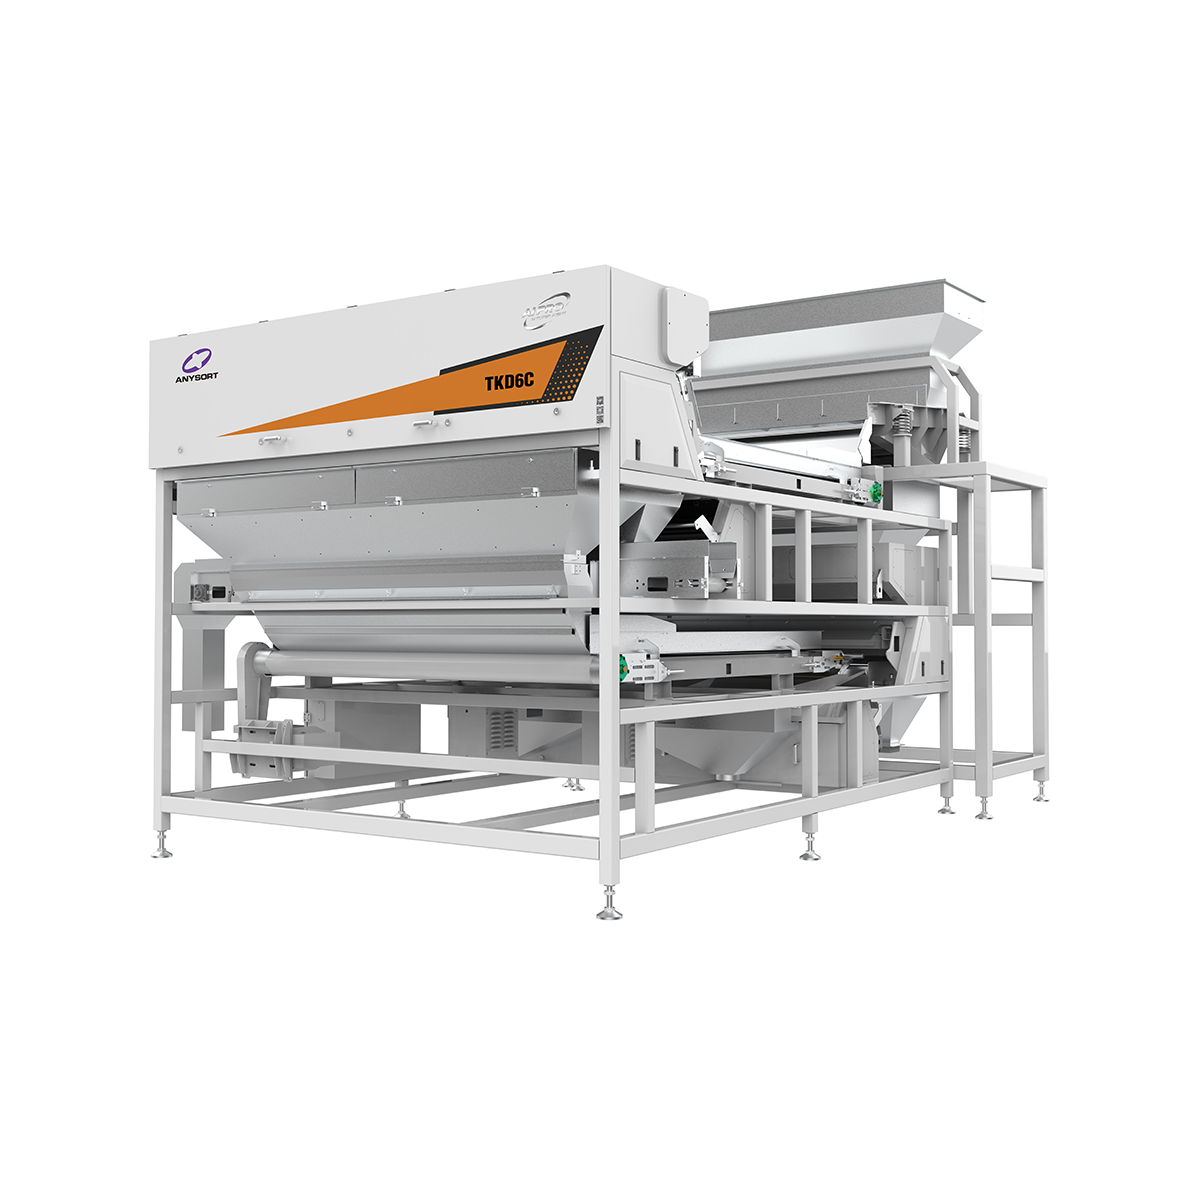
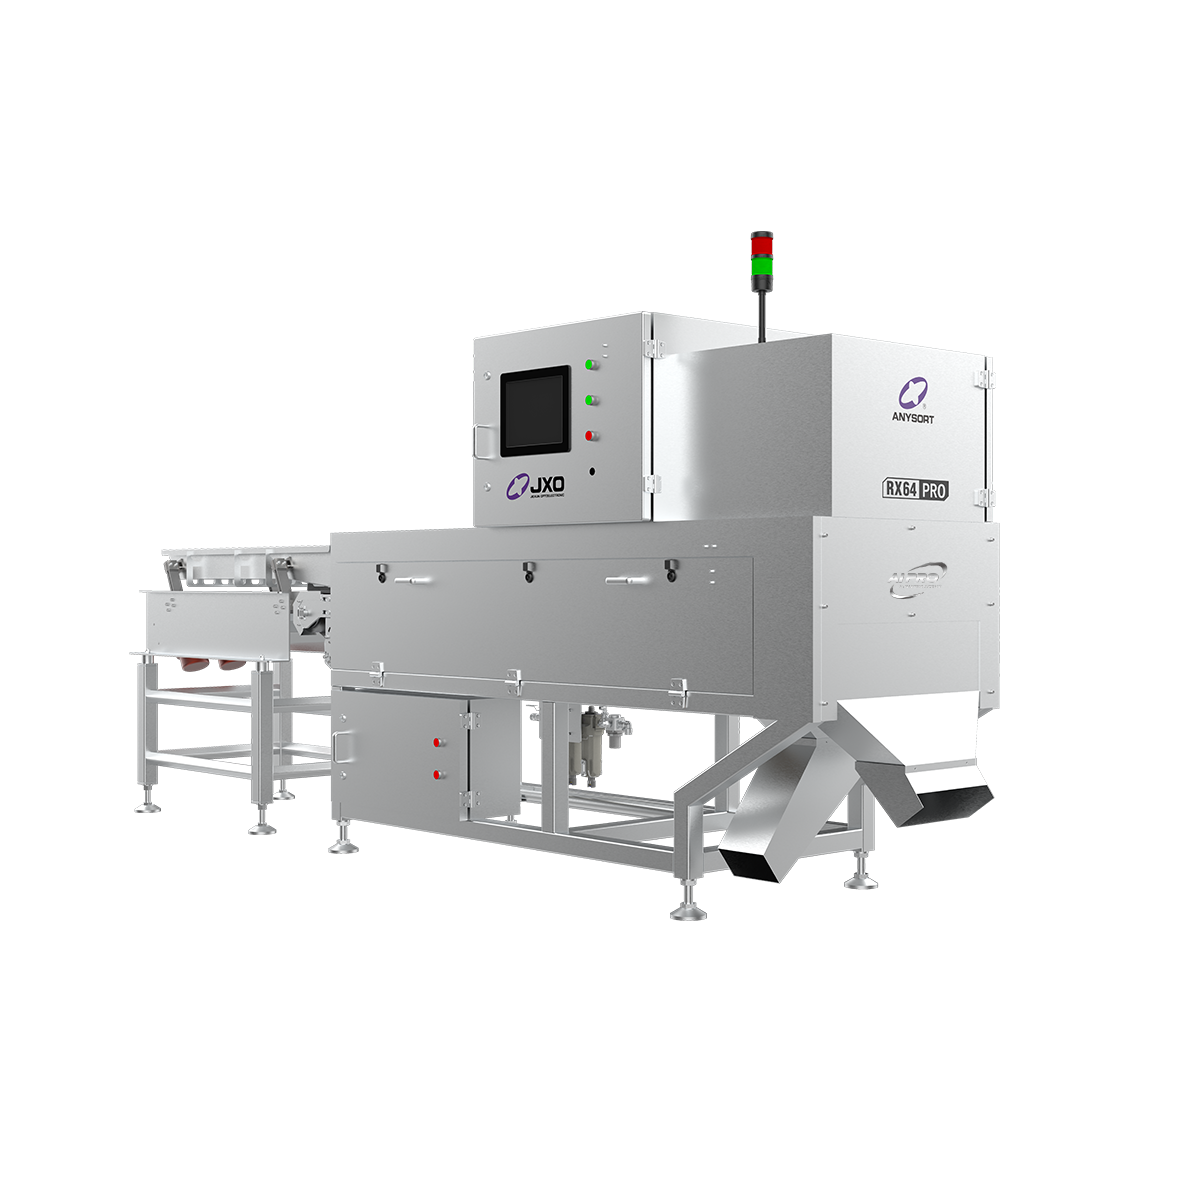
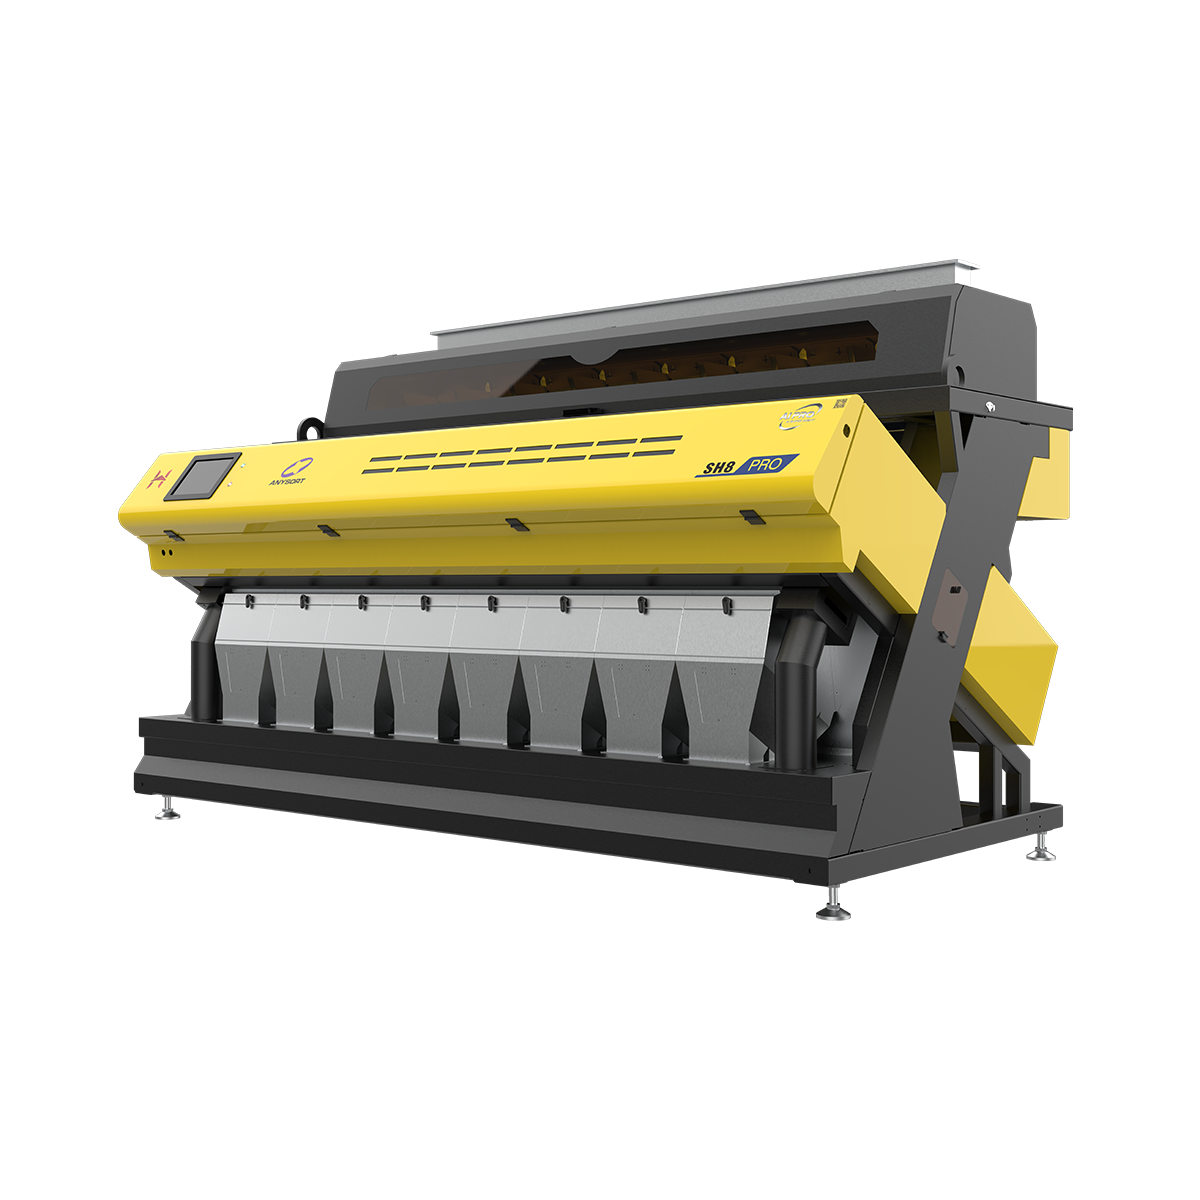
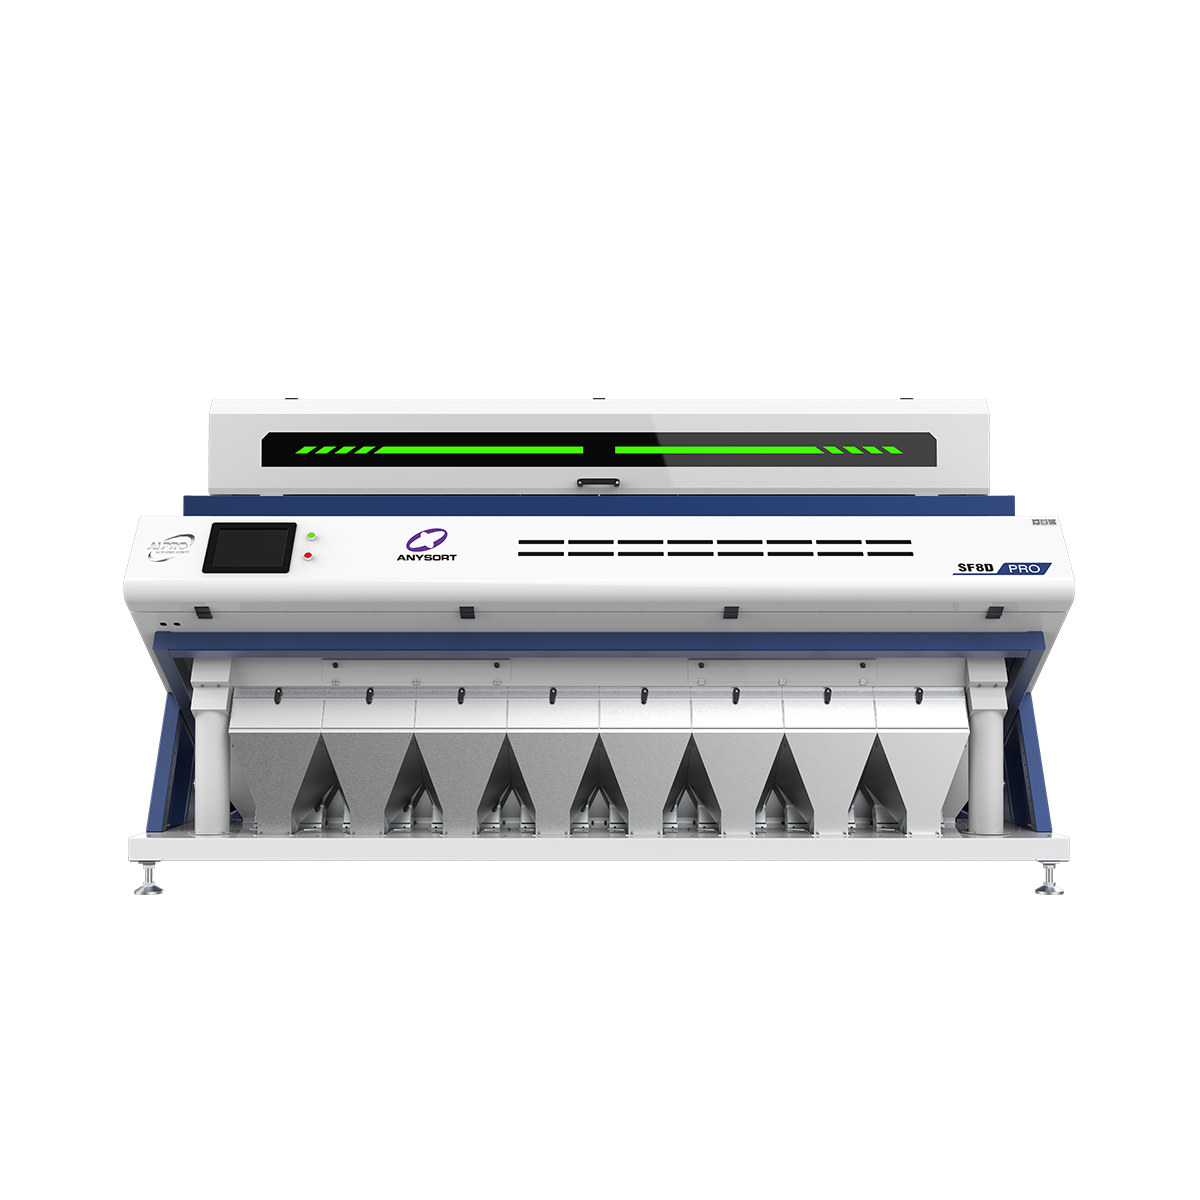
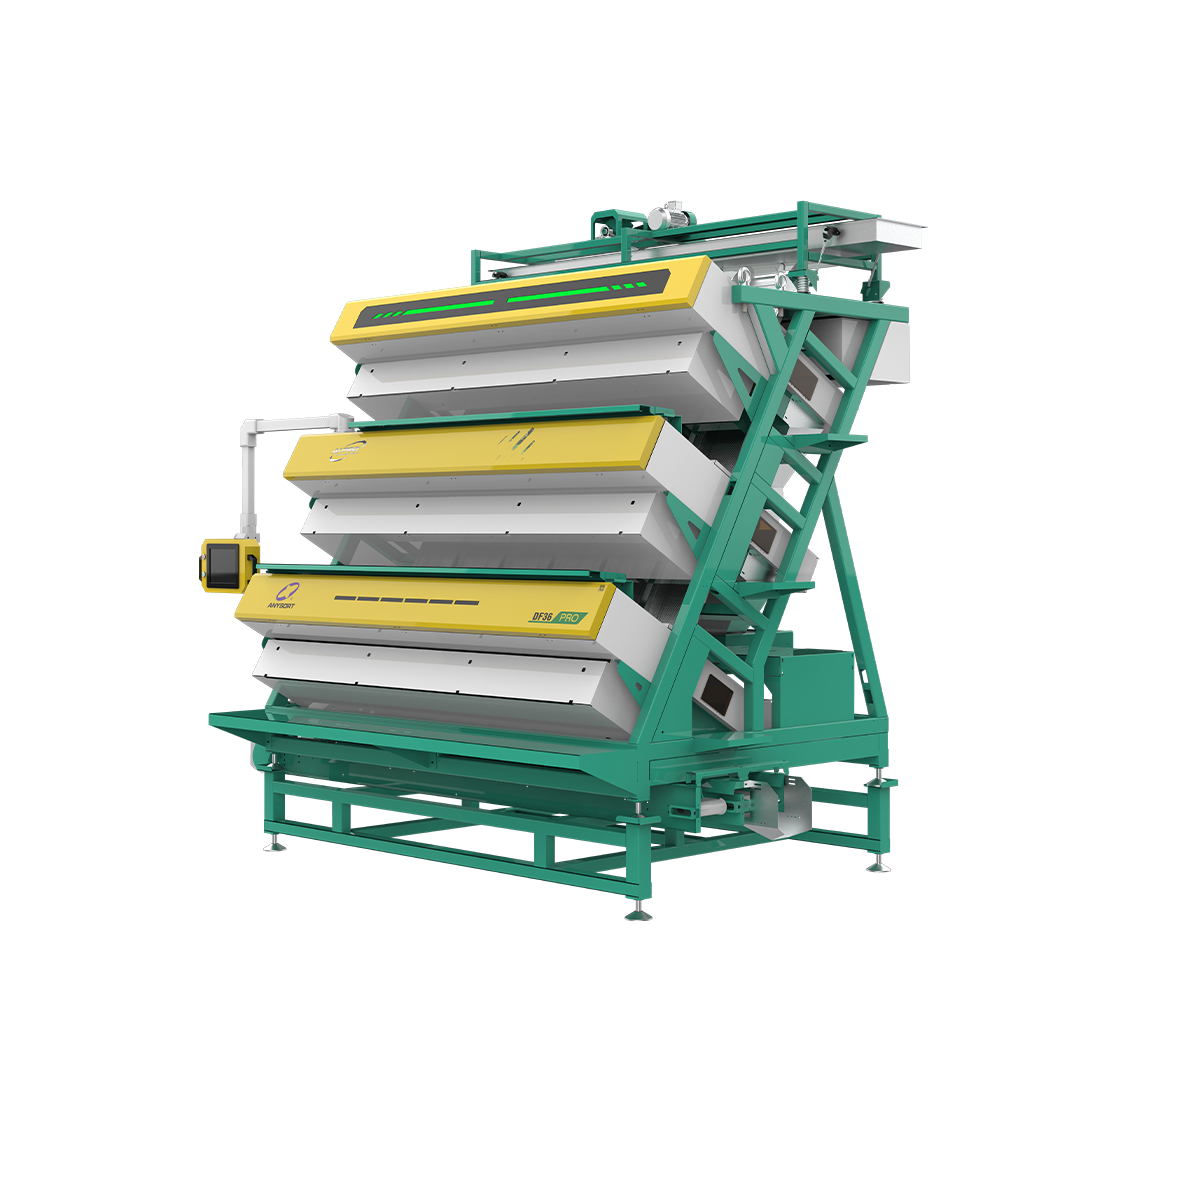
Eine Farbsortieranlage stellt eine moderne Einrichtung dar, die sich auf die Herstellung fortschrittlicher optischer Sortierausrüstung spezialisiert hat, um Materialien anhand von Farbe, Dichte und Zusammensetzung zu trennen. Die Farbsortieranlage fertigt Maschinen, die hochentwickelte Bildgebungstechnologie nutzen, um Gegenstände mit außergewöhnlicher Präzision zu identifizieren und zu kategorisieren. Solche Einrichtungen setzen modernste Vision-Systeme, LED-Beleuchtung und Hochgeschwindigkeitskameras ein, um Materialien in Echtzeit zu analysieren und eine genaue Sortierung in verschiedenen Branchen sicherzustellen. Die zentrale Aufgabe einer Farbsortieranlage besteht darin, Sortiermaschinen zu konstruieren und zusammenzubauen, die unterschiedlichste Materialien verarbeiten können – darunter Getreide, Samen, Kunststoffe, Mineralien und Recyclingprodukte. Jede Farbsortieranlage entwickelt Geräte, die täglich Hunderte von Tonnen verarbeiten können, wobei sie Qualitätsstandards einhalten, die manuelle Sortierung nicht erreichen kann. Zu den technologischen Merkmalen, die in Produkten einer Farbsortieranlage integriert sind, zählen Algorithmen der künstlichen Intelligenz, multispektrale Bildgebung sowie automatisierte Auswurfsysteme, die fehlerhafte Artikel sofort entfernen. Anwendungen für die von einer Farbsortieranlage hergestellte Ausrüstung reichen von der landwirtschaftlichen Verarbeitung über die Lebensmittelherstellung bis hin zu Recyclinganlagen und der Mineralverarbeitung. Eine professionelle Farbsortieranlage vereint Hardware-Kompetenz mit Software-Entwicklung, um umfassende Sortierlösungen zu schaffen. Die von jeder Farbsortieranlage hergestellte Ausrüstung ermöglicht es Unternehmen, die Produktqualität zu verbessern, Abfall zu reduzieren und die betriebliche Effizienz zu steigern. Moderne Innovationen einer Farbsortieranlage entwickeln sich kontinuierlich weiter und integrieren maschinelles Lernen sowie Cloud-Konnektivität, um Leistungsüberwachung und Datenanalyse zu optimieren.

 EN