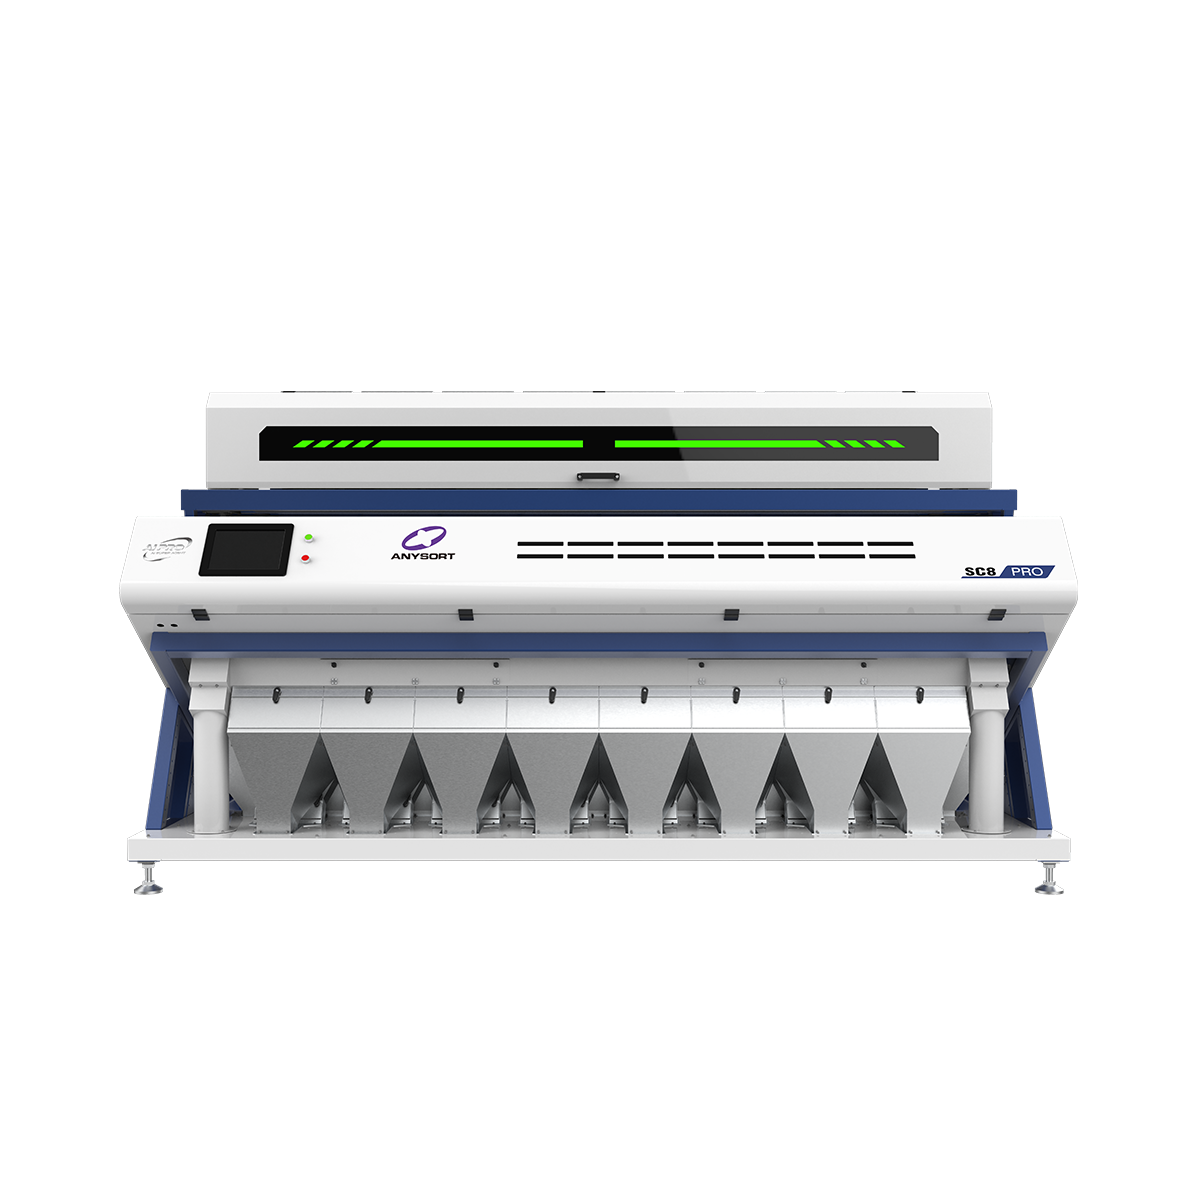
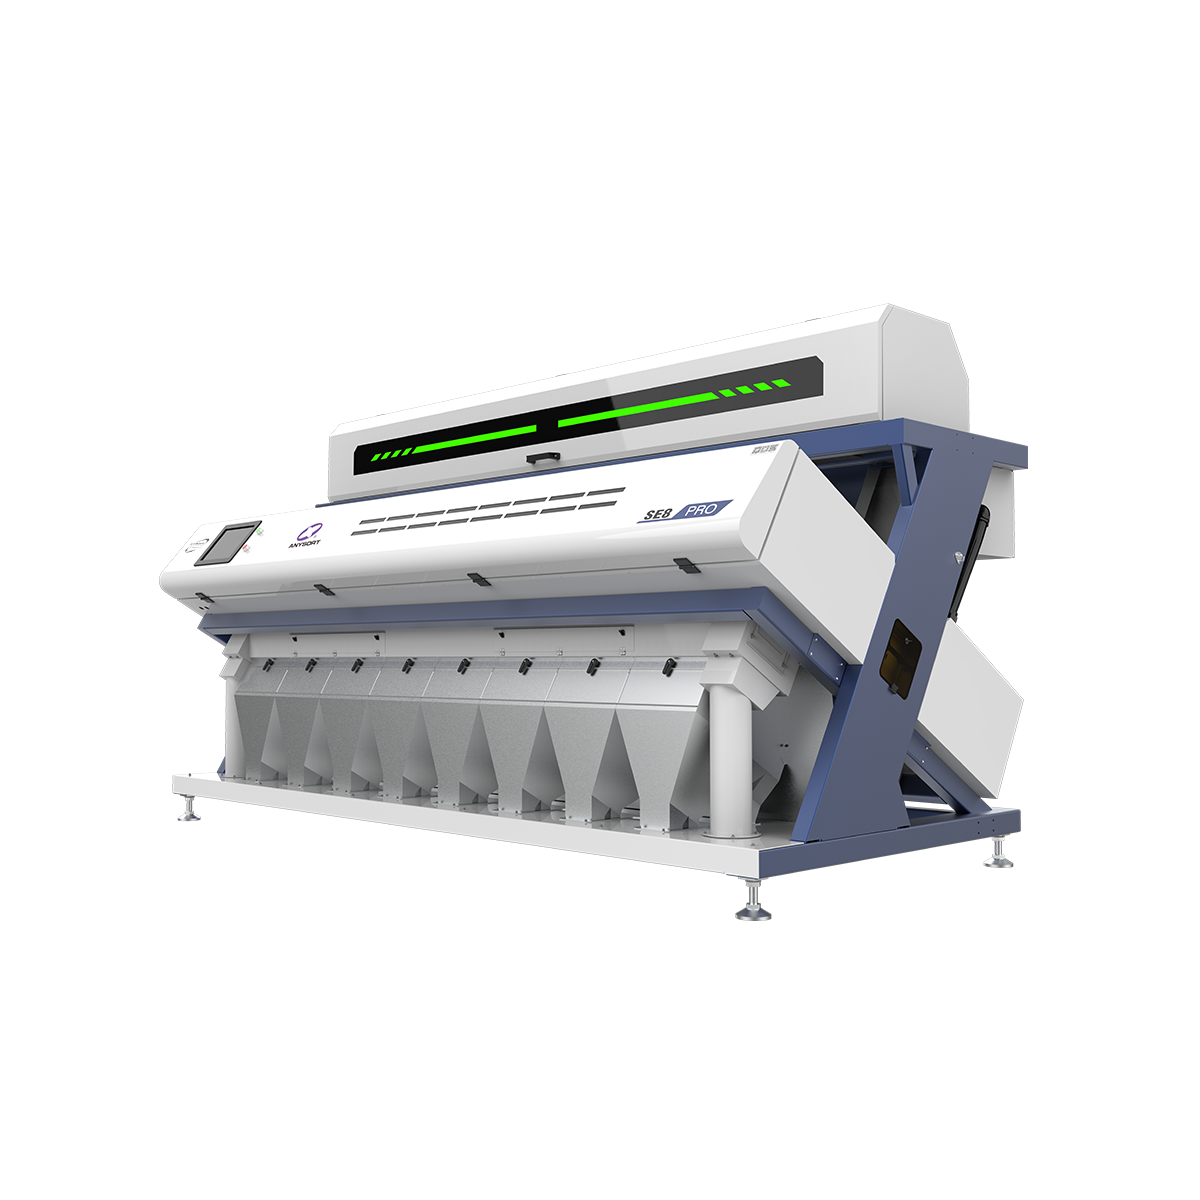
zaawansowany sorter optyczny
Zaawansowany sortownik optyczny to zaawansowane rozwiązanie do zautomatyzowanego rozdzielania i klasyfikowania materiałów. Ta nowoczesna technologia wykorzystuje zaawansowane systemy obrazowania oraz sztuczną inteligencję do identyfikacji, analizy i sortowania materiałów z wyjątkową precyzją. Zaawansowany sortownik optyczny działa poprzez przechwytywanie wysokiej rozdzielczości obrazów przedmiotów przemieszczających się przez strefę optycznego wykrywania, a następnie przetwarza te dane wizualne za pomocą inteligentnych algorytmów w celu określenia składu materiału, koloru, rozmiaru oraz cech jakościowych. Podstawą technologiczną zaawansowanego sortownika optycznego są m.in. wielospektralne kamery, systemy oświetlenia LED oraz możliwości przetwarzania w czasie rzeczywistym. Te komponenty współpracują ze sobą, aby skanować każdy przedmiot indywidualnie i porównywać go z zaprogramowanymi parametrami sortowania. Zaawansowany sortownik optyczny potrafi rozróżniać materiały, które wydają się podobne gołym okiem, co czyni go niezastąpionym w branżach wymagających ścisłej kontroli jakości. Zastosowania zaawansowanego sortownika optycznego obejmują wiele sektorów, w tym przetwórstwo spożywcze, recykling, górnictwo, farmację oraz przemysł produkcyjny. W przemyśle spożywczym ta technologia zapewnia stałą jakość produktów poprzez usuwanie wad i materiałów obcych. Zaawansowany sortownik optyczny doskonale sprawdza się w operacjach recyklingu, gdzie dokładnie rozdziela różne typy tworzyw sztucznych, metali oraz szkła. W górnictwie technologia ta służy do identyfikacji cennych minerałów w rudach, natomiast producenci farmaceutyczni wykorzystują ją do inspekcji tabletek i kapsułek pod kątem wad. Zakłady produkcyjne polegają na zaawansowanym sortowniku optycznym w celu utrzymania standardów produkcji i ograniczenia odpadów, co czyni go niezbędnym inwestycją dla firm skupionych na jakości w wielu różnych branżach.

 EN