avancerad optisk sortering
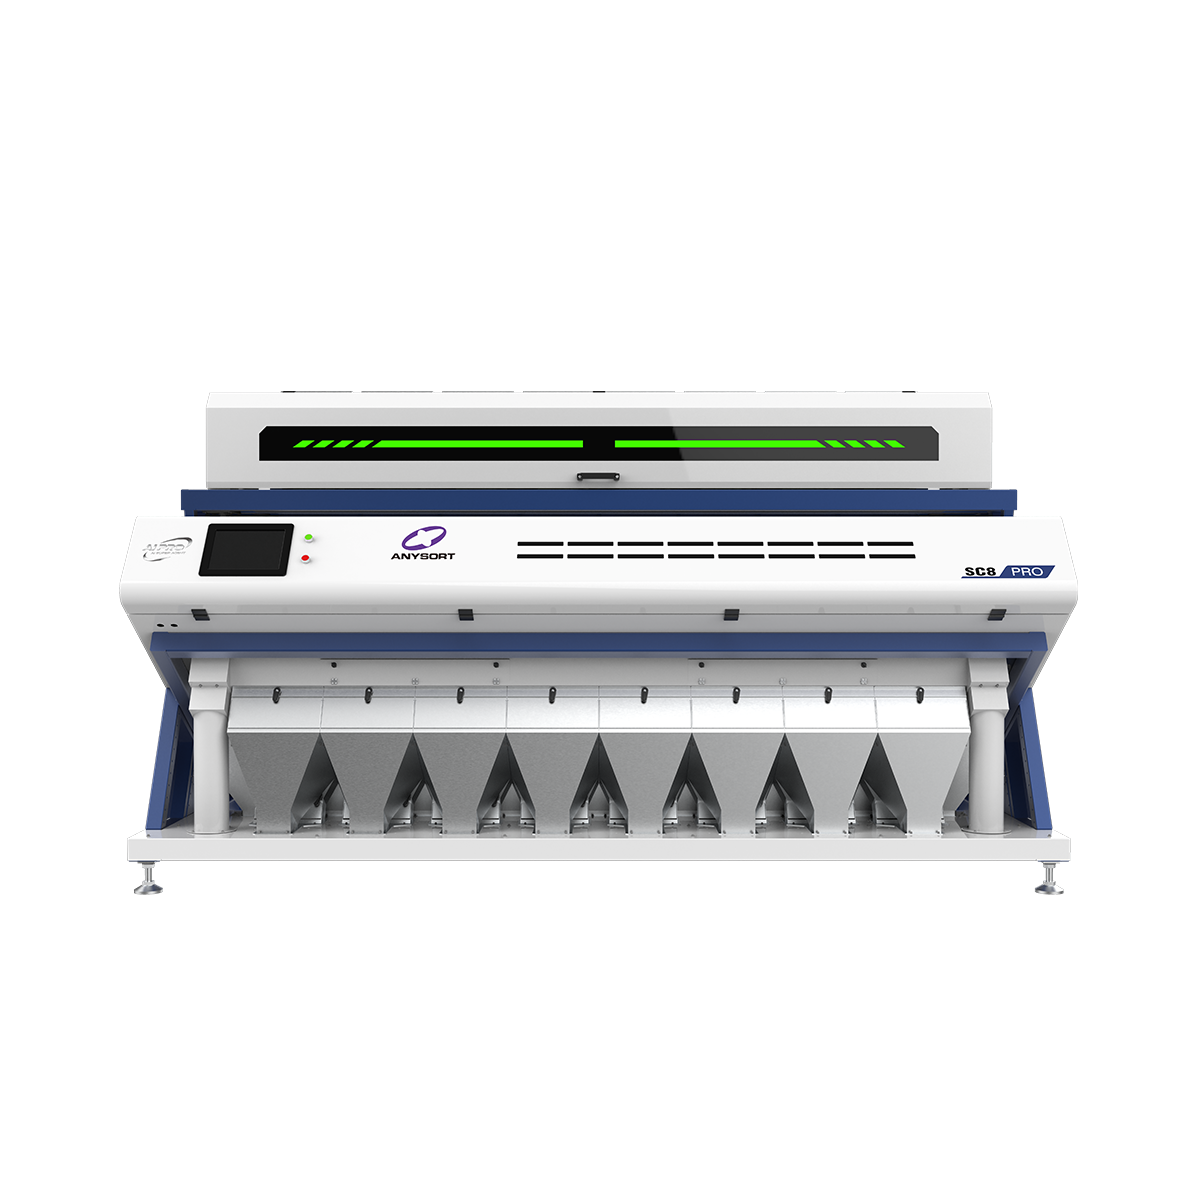
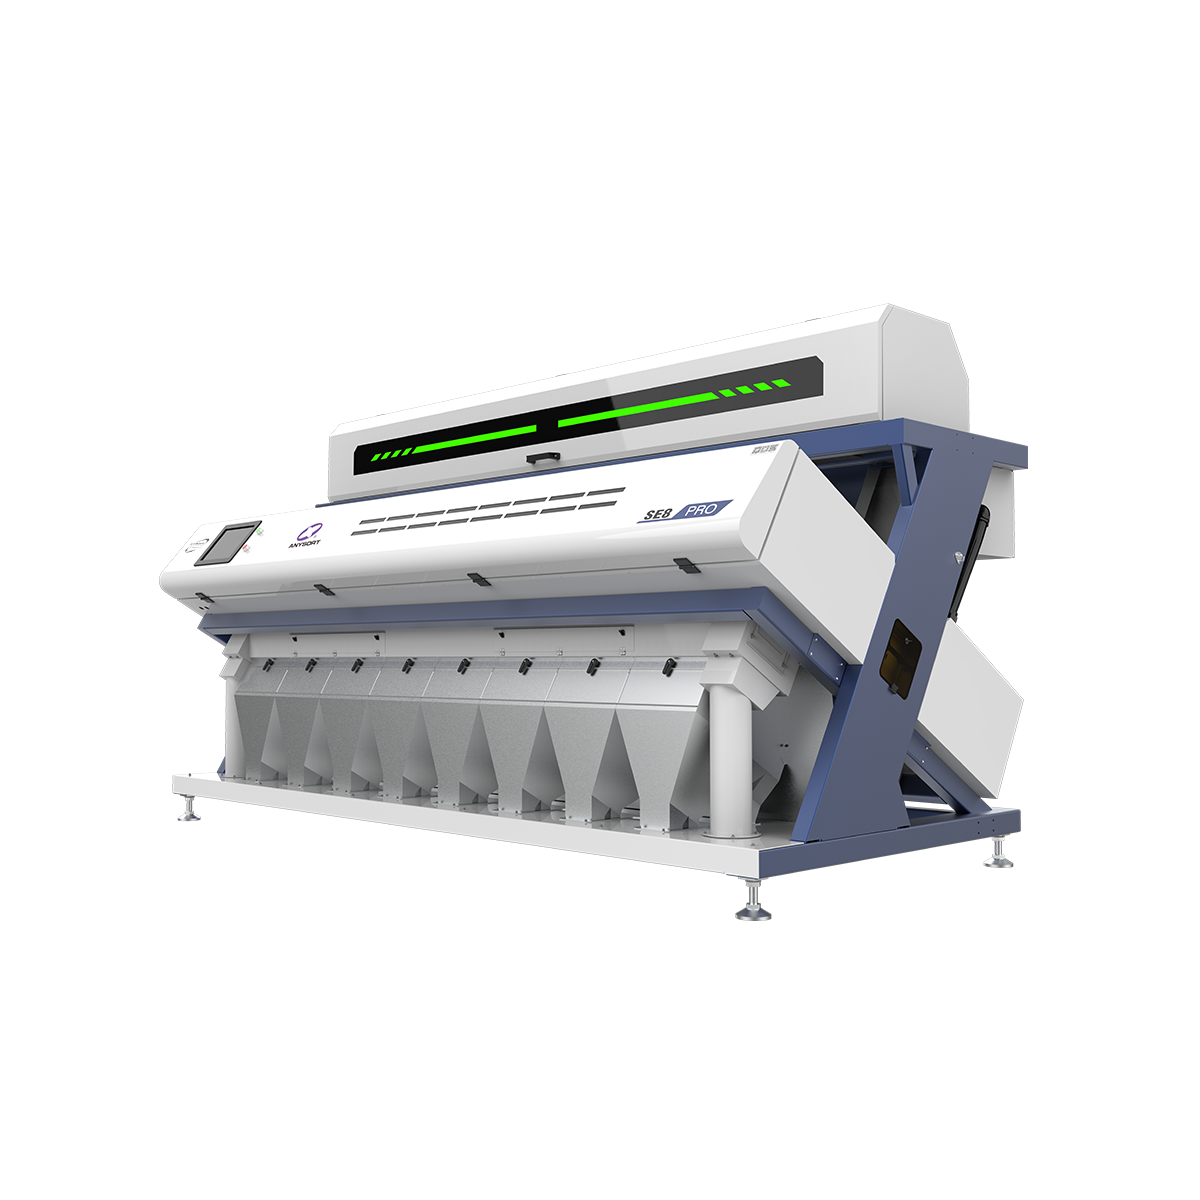
En avancerad optisk sorterare utgör en sofistikerad lösning för automatiserad materialseparation och klassificering. Denna banbrytande teknik använder avancerade bildsystem och artificiell intelligens för att identifiera, analysera och sortera material med exceptionell precision. Den avancerade optiska sorteraren fungerar genom att ta högupplösta bilder av föremål som passerar genom dess optiska detekteringszon, och sedan bearbeta denna visuella information med hjälp av intelligenta algoritmer för att fastställa materialens sammansättning, färg, storlek och kvalitetsegenskaper. Den tekniska grunden för en avancerad optisk sorterare omfattar flera spektralkameror, LED-belytningssystem och realtidsbearbetningsfunktioner. Dessa komponenter arbetar tillsammans för att skanna varje enskilt föremål individuellt och jämföra det med förprogrammerade sorteringsparametrar. Den avancerade optiska sorteraren kan skilja mellan material som ser likadana ut för det mänskliga ögat, vilket gör den ovärderlig för branscher som kräver strikt kvalitetskontroll. Tillämpningar för en avancerad optisk sorterare omfattar ett brett spektrum av sektorer, inklusive livsmedelsförädling, återvinning, gruvdrift, läkemedelsindustrin och tillverkning. Inom livsmedelsindustrin säkerställer denna teknik konsekvent produktkvalitet genom att ta bort defekter och främmande material. Den avancerade optiska sorteraren är särskilt effektiv i återvinningsoperationer, där den exakt separerar olika plasttyper, metaller och glas. Inom gruvdriften används denna teknik för att identifiera värdefulla mineraler i malm, medan läkemedelsframställare använder den för att undersöka tabletter och kapslar på defekter. Tillverkningsanläggningar förlitar sig på en avancerad optisk sorterare för att upprätthålla produktionsstandarder och minska slöseri, vilket gör den till en avgörande investering för kvalitetsinriktade företag inom flera branscher.

 EN