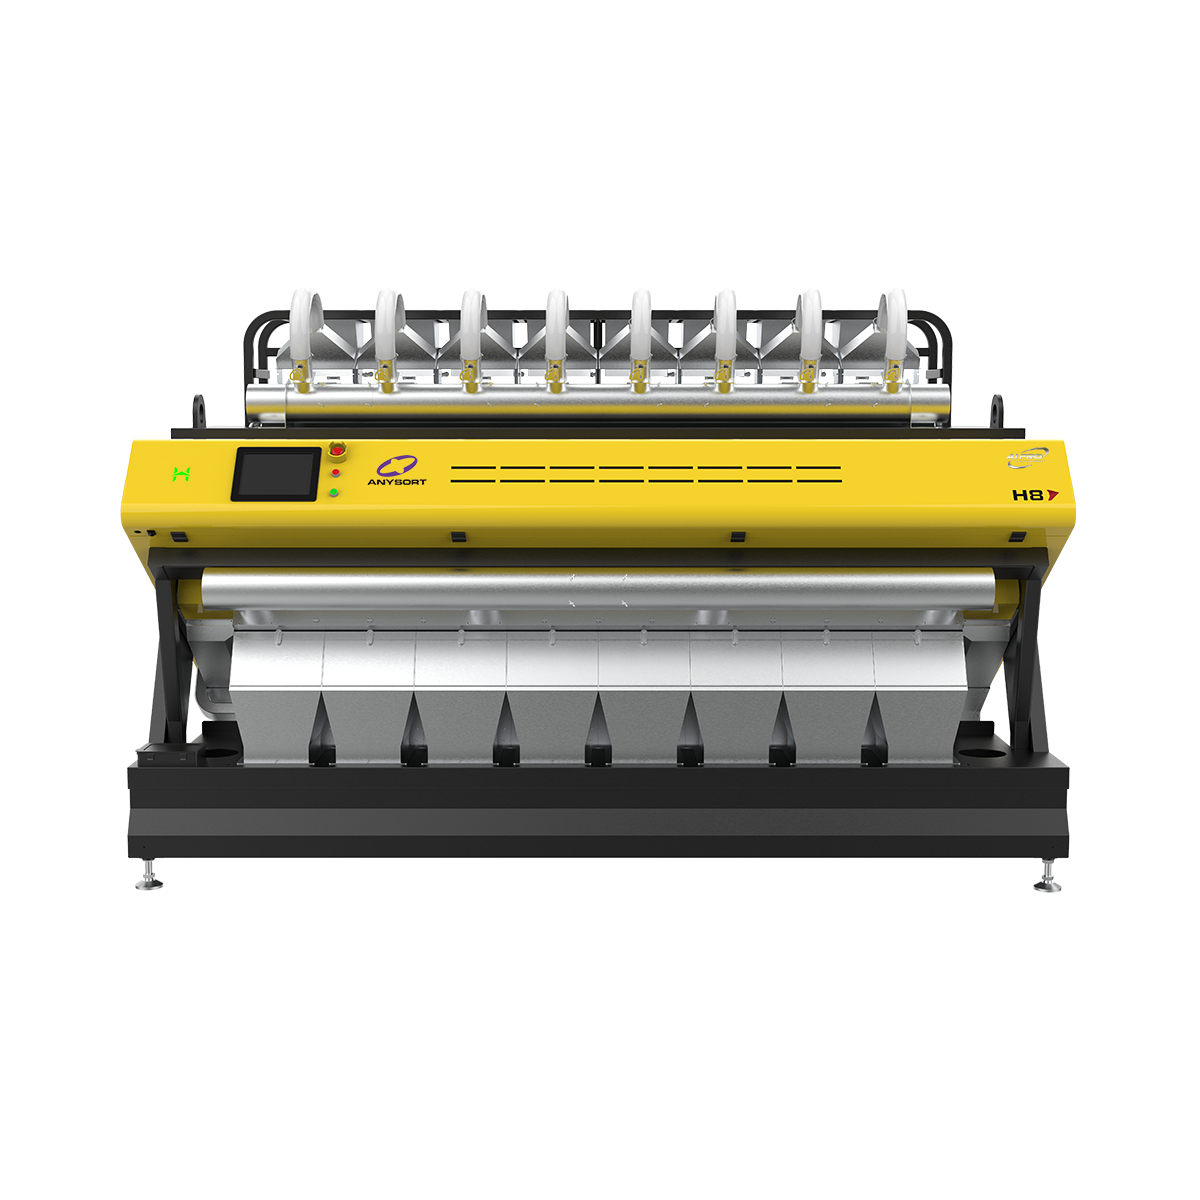
sorting cocoa beans
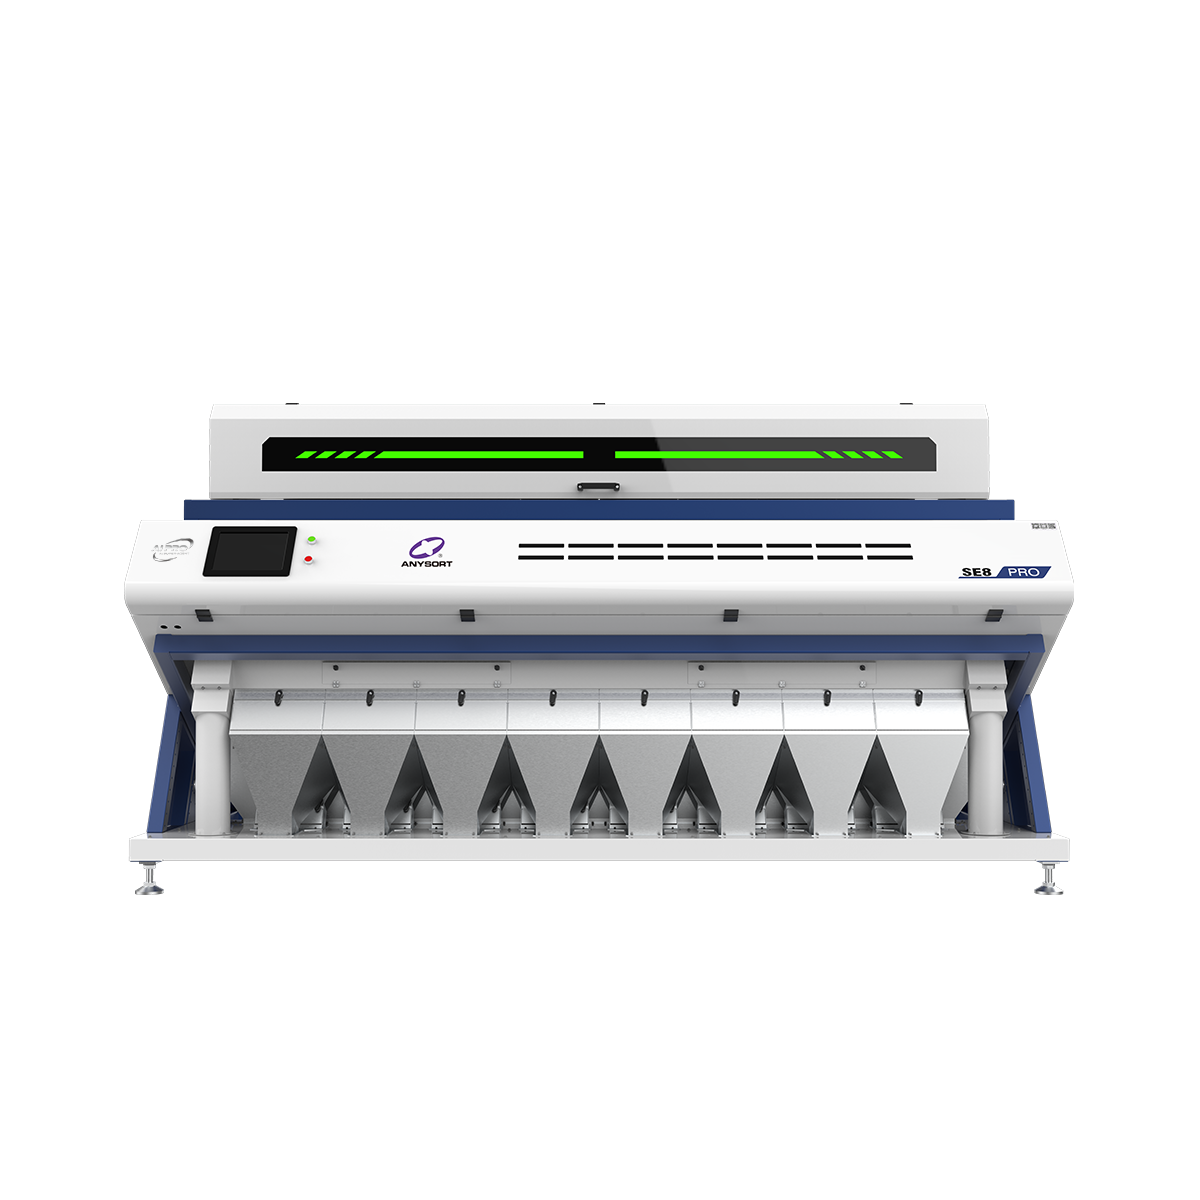
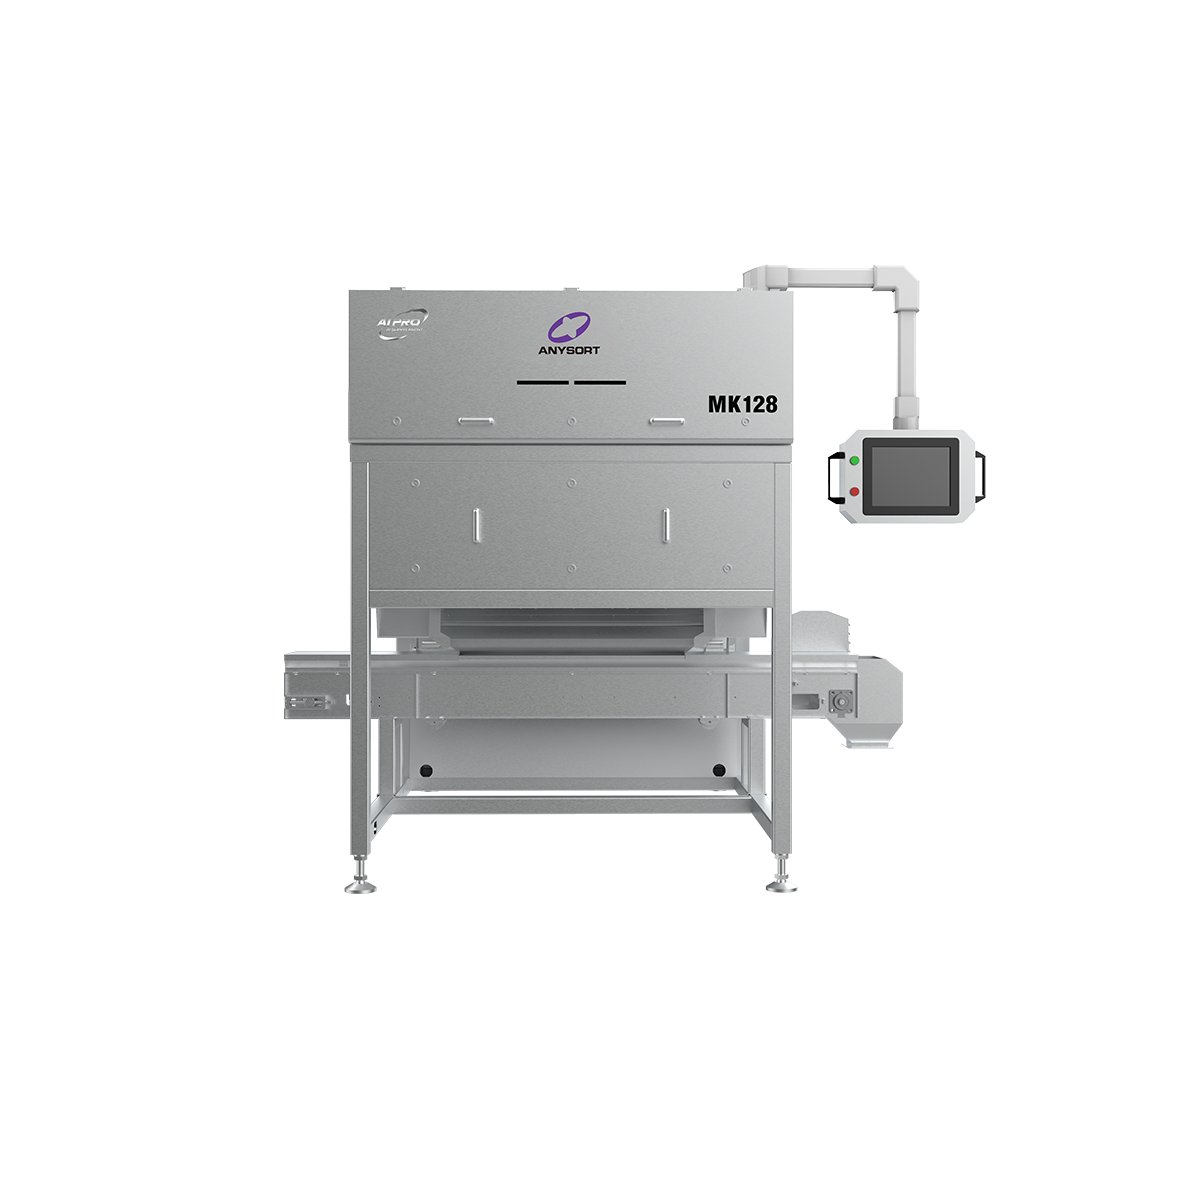
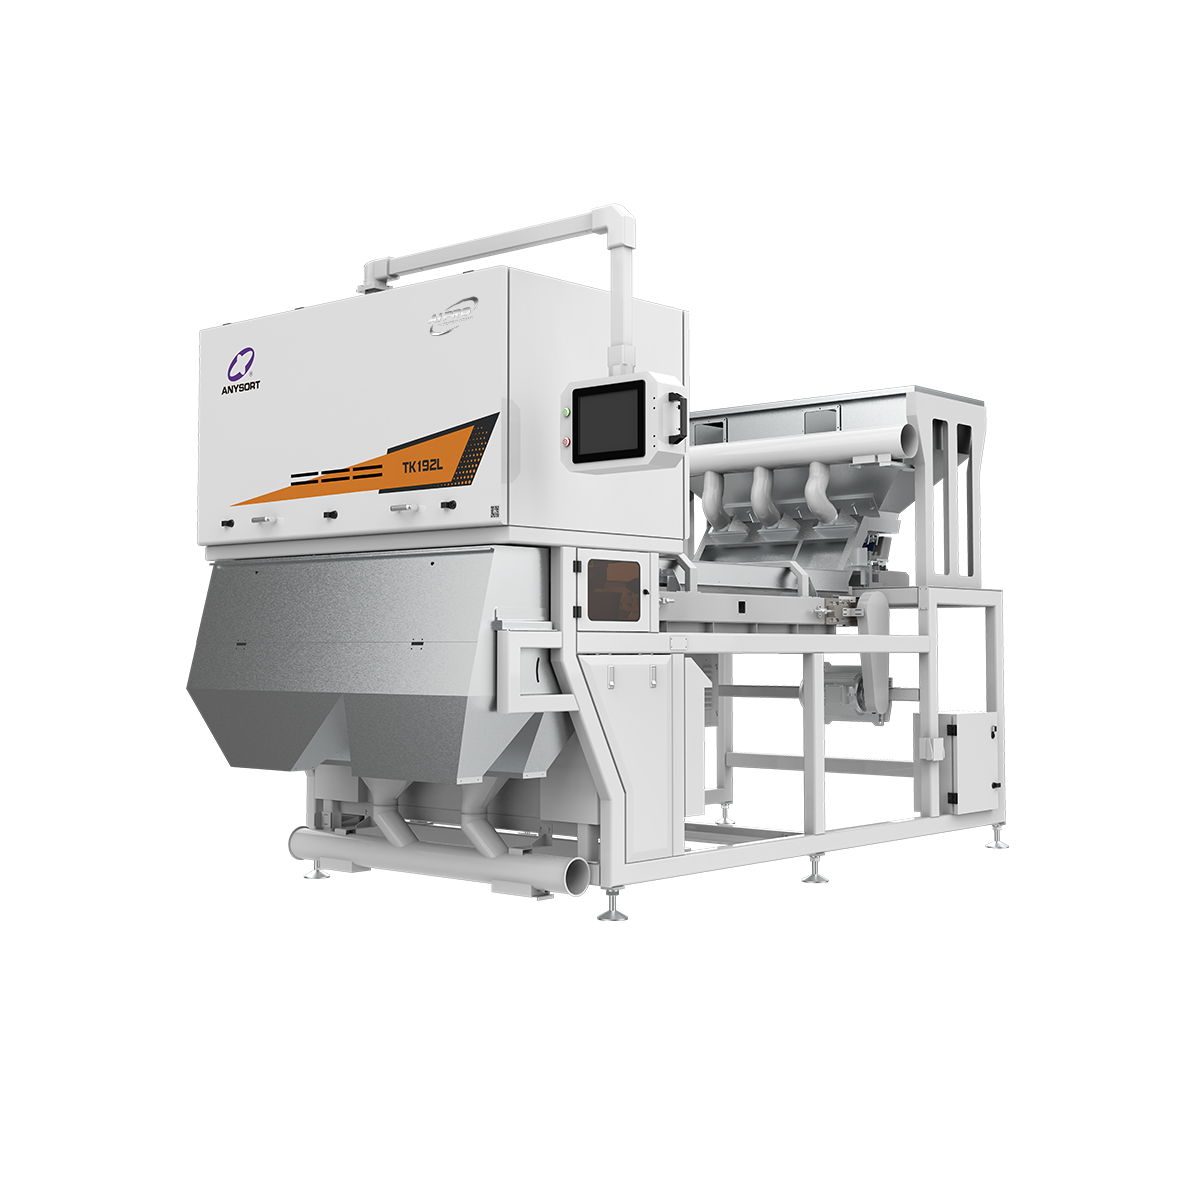
Sorting cocoa beans represents a critical stage in chocolate production, ensuring only the highest quality beans reach processing facilities. This automated system efficiently separates cocoa beans based on size, weight, color, and defects, maintaining consistent product standards throughout manufacturing operations. The primary function of sorting cocoa beans involves removing damaged, moldy, or foreign materials that compromise final chocolate quality. Modern sorting cocoa beans technology utilizes advanced optical sensors and mechanical systems to identify and eliminate substandard beans with remarkable precision. These sophisticated machines process thousands of cocoa beans per hour, dramatically reducing manual labor requirements and human error. The technological features of sorting cocoa beans equipment include high-resolution imaging systems, density-based separation mechanisms, and computerized sorting algorithms that detect even minor imperfections invisible to the naked eye. Sorting cocoa beans applications extend across chocolate manufacturers, cocoa processors, and export facilities worldwide. Industrial sorting cocoa beans systems integrate seamlessly into existing production lines, providing real-time quality control and traceability documentation. These machines handle various cocoa bean varieties and sizes, adapting to different processing requirements without extensive reconfiguration. The investment in sorting cocoa beans technology directly translates to improved chocolate quality, reduced waste, and enhanced operational efficiency. Facilities implementing modern sorting cocoa beans systems report significant improvements in product consistency and customer satisfaction. This technology ensures that only premium beans contribute to chocolate manufacturing, protecting brand reputation and consumer trust in final products.

 EN