maszyny sortujące kolory
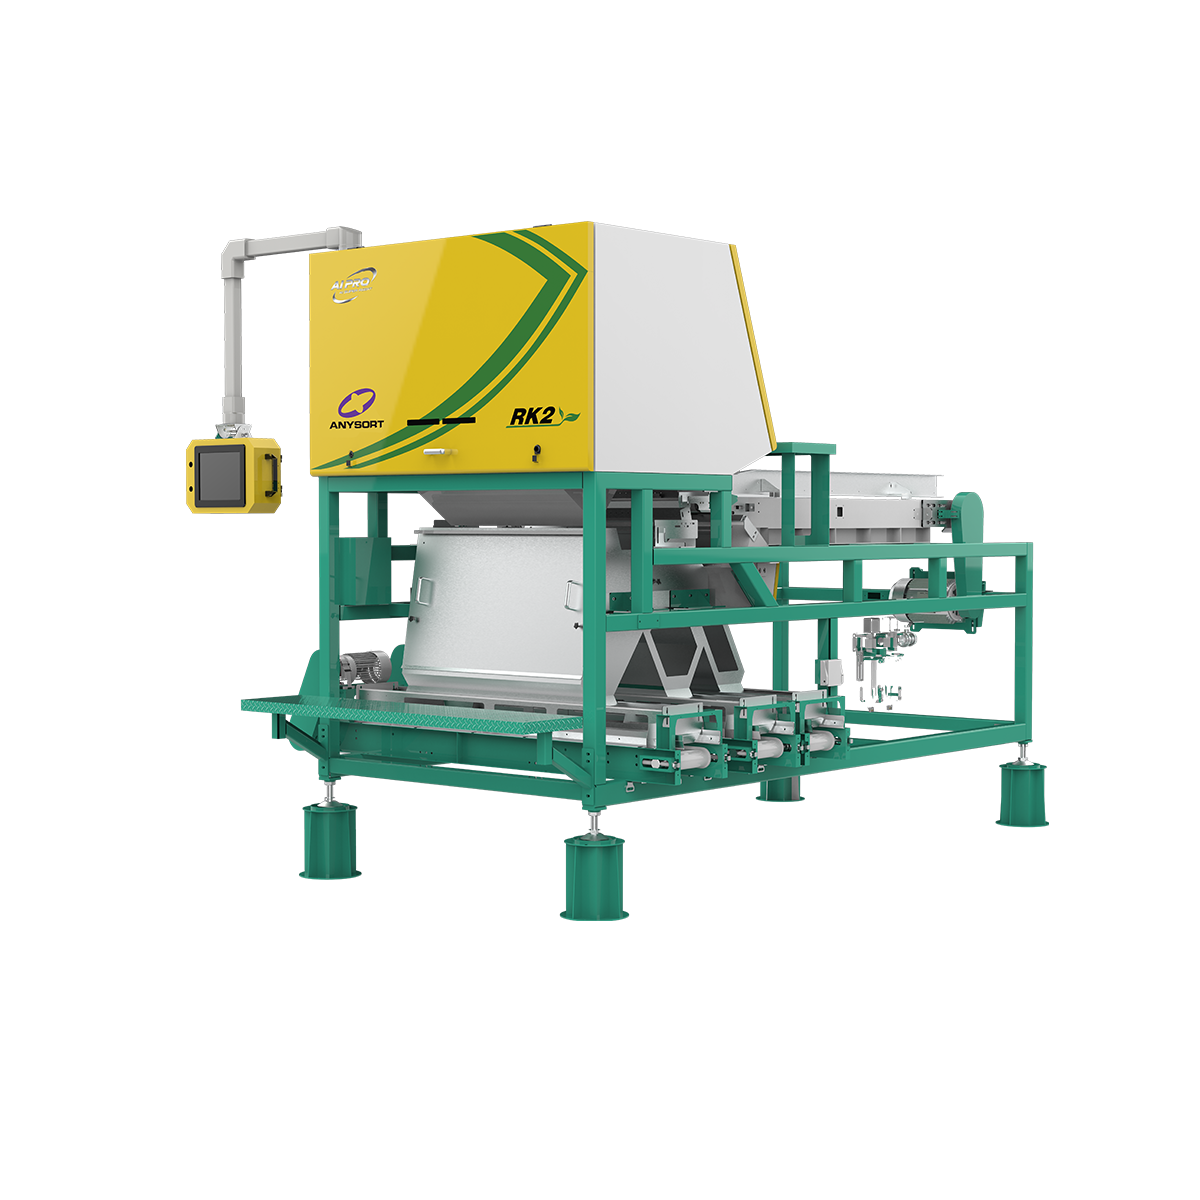
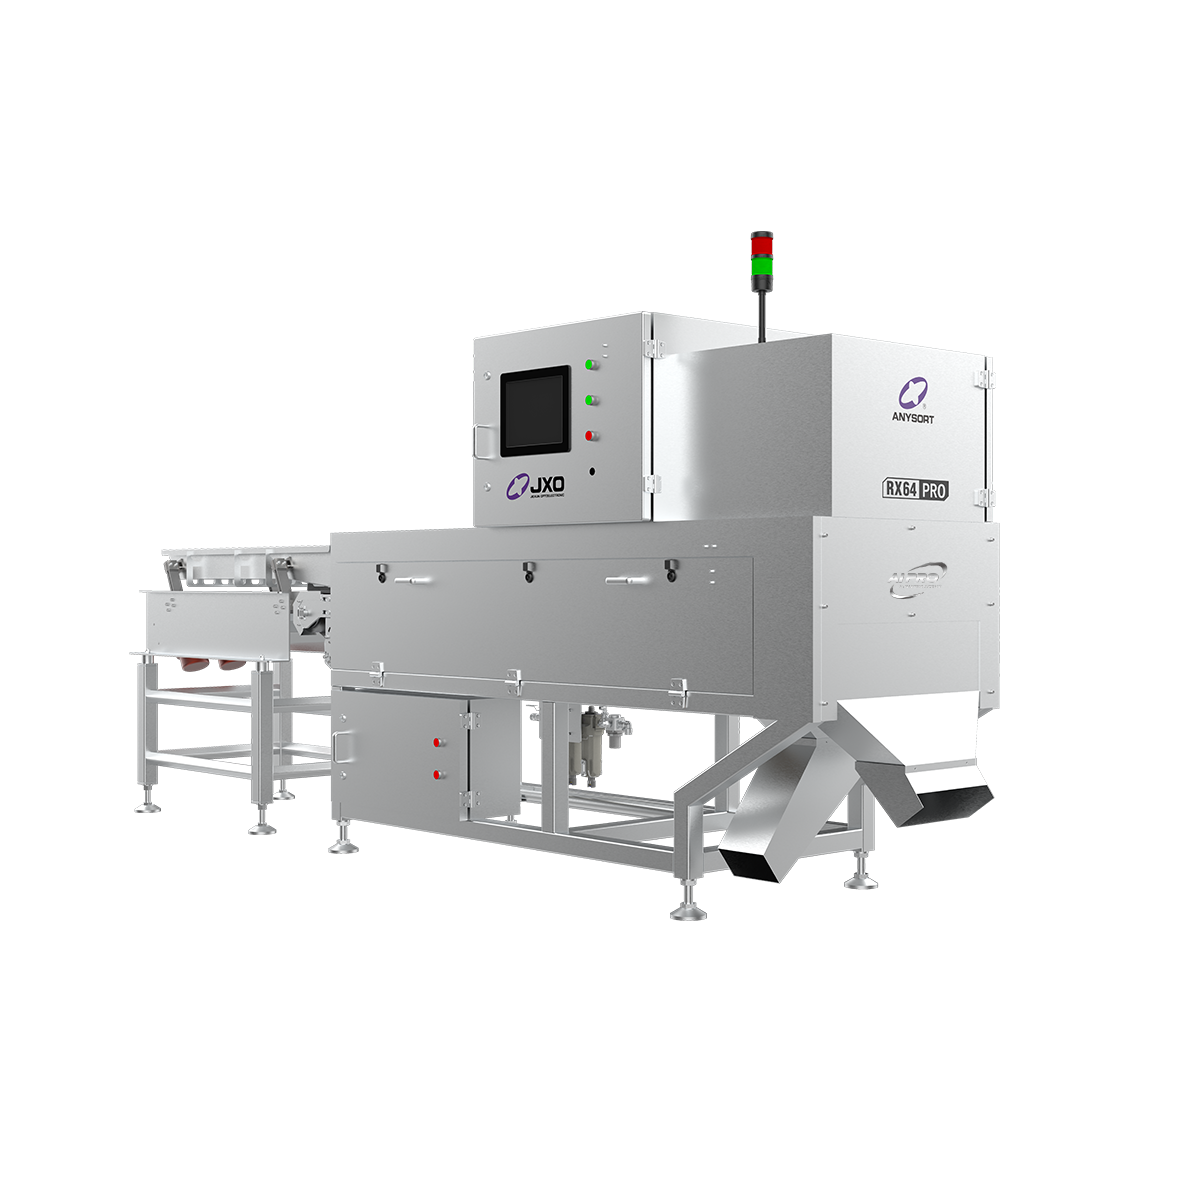
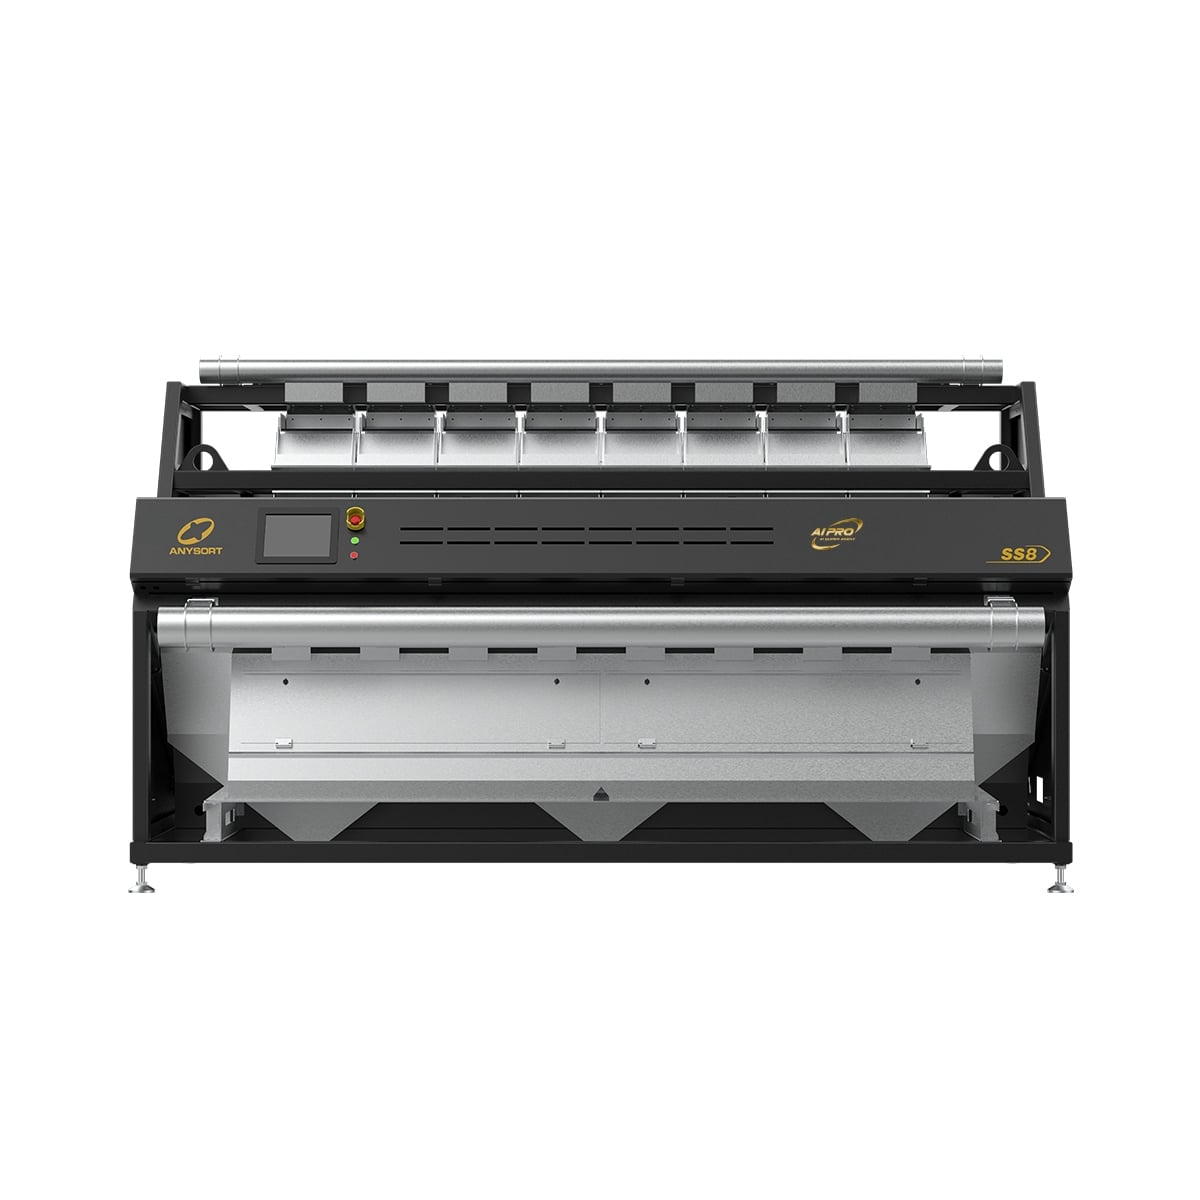
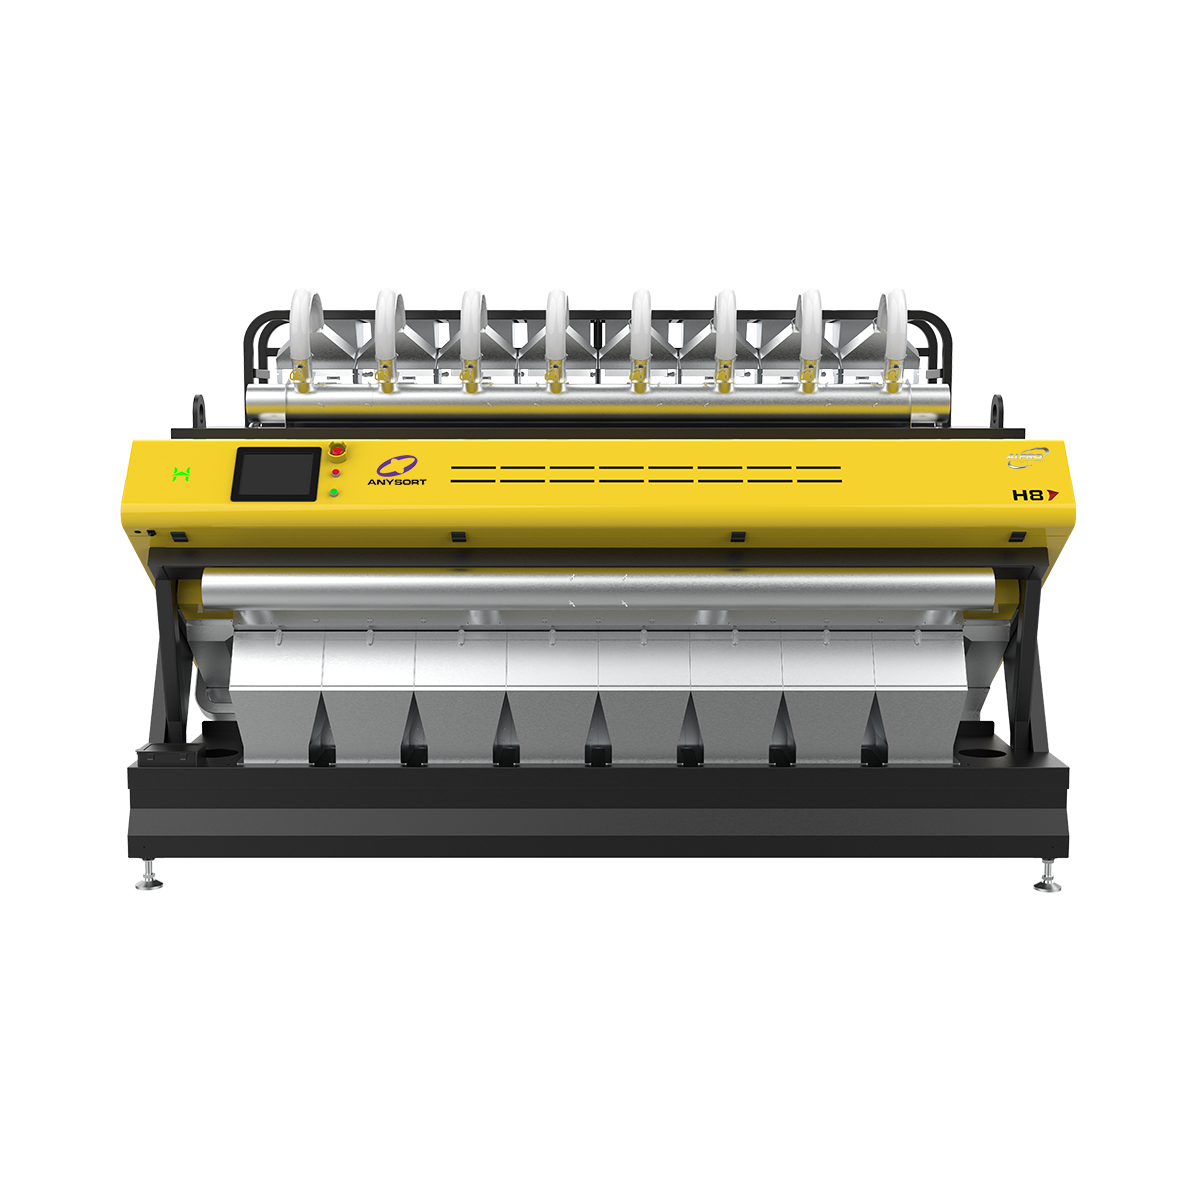
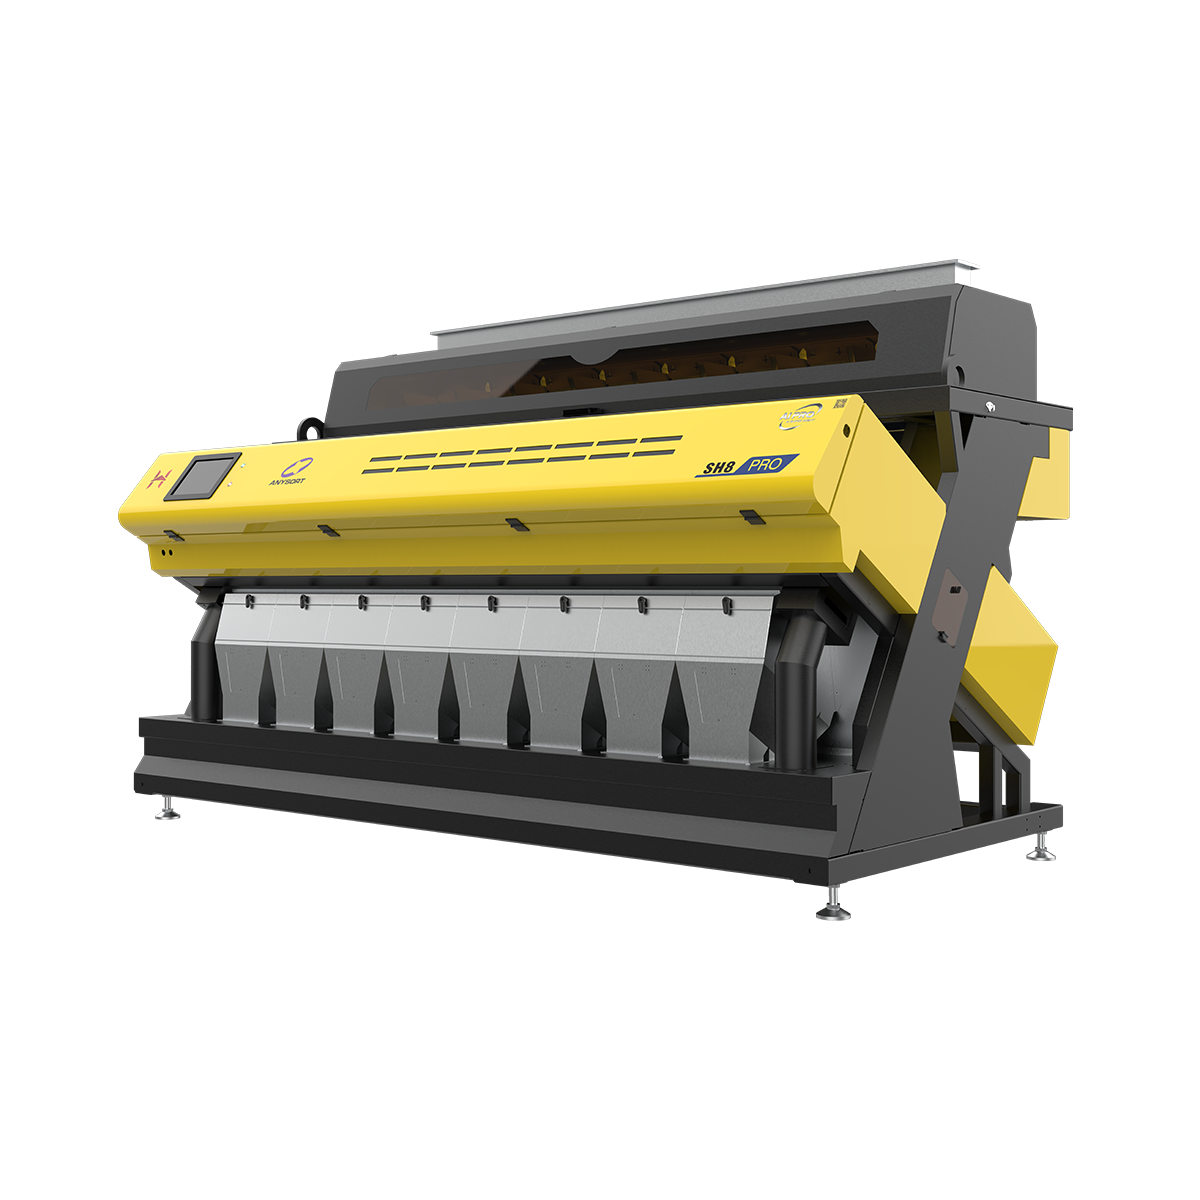
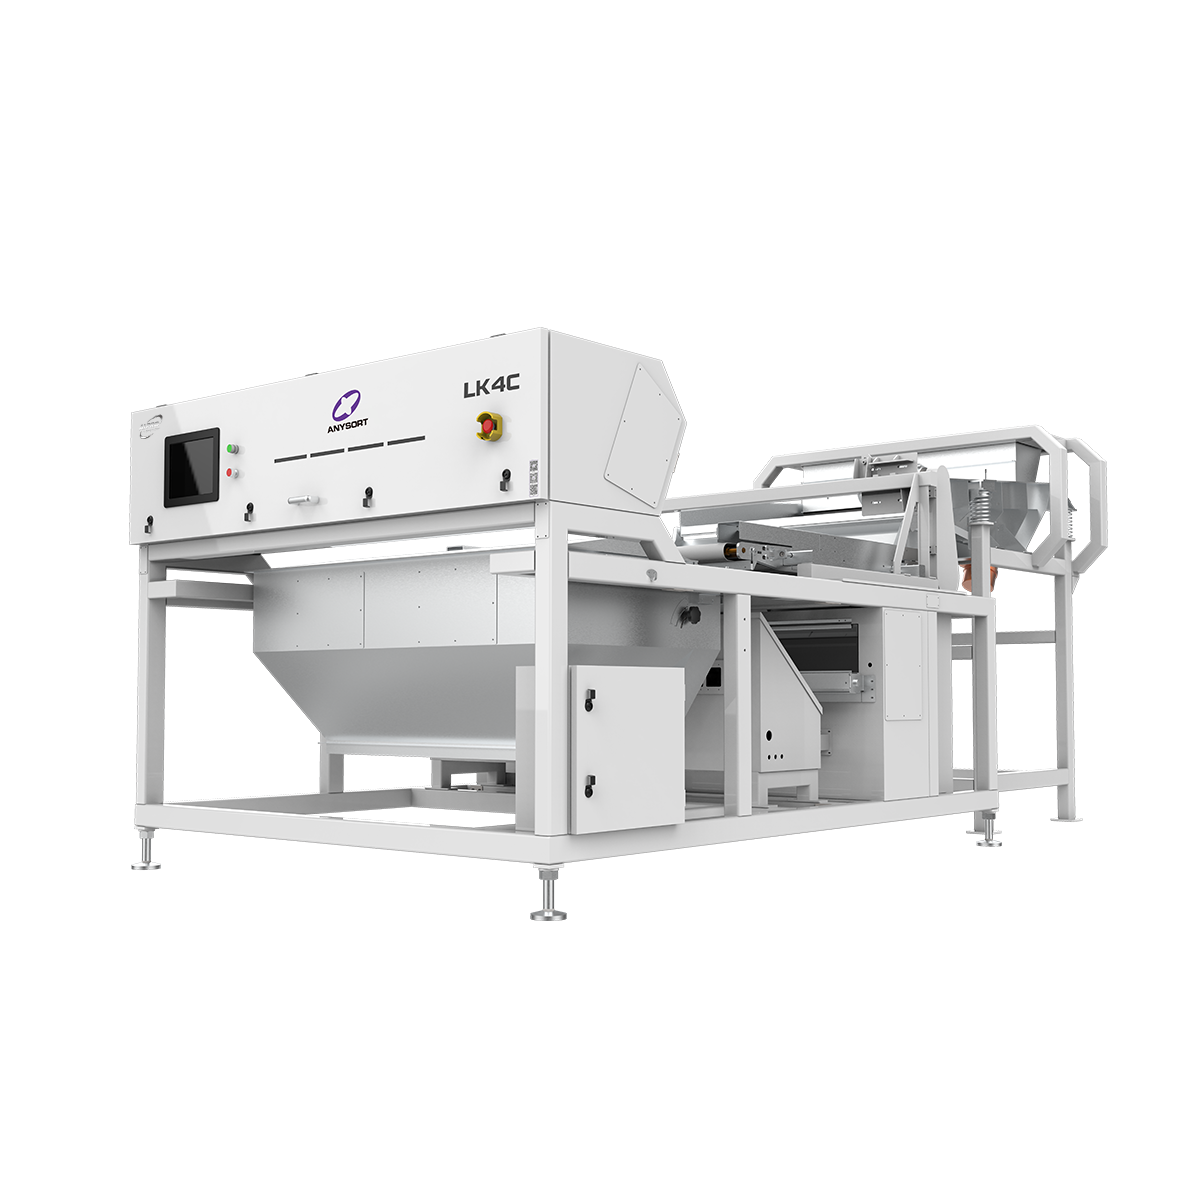
Maszyny do sortowania kolorów to zaawansowana technologia optyczna zaprojektowana do automatycznego rozdzielania i klasyfikowania materiałów na podstawie ich cech barwnych. Te wyrafinowane systemy wykorzystują kamery o wysokiej rozdzielczości oraz sztuczną inteligencję do identyfikacji i kategoryzacji przedmiotów z wyjątkową precyzją. Maszyny do sortowania kolorów stały się nieodzowne w wielu branżach – od przetwórstwa spożywczego po recykling i rolnictwo. Główne zadanie tych maszyn polega na usuwaniu wadliwych, przebarwionych lub obcych materiałów ze strumieni produkcyjnych. Dzięki oświetleniu LED oraz specjalnym czujnikom maszyny te skanują każdy przedmiot indywidualnie, porównując jego barwę z wcześniej zdefiniowanymi standardami. Maszyny do sortowania kolorów przetwarzają materiały z imponującą prędkością – często tysiące przedmiotów na minutę – bez utraty dokładności. Pod względem technicznym zawierają one zaawansowane funkcje, takie jak obrazowanie wielospektralne, algorytmy uczenia maszynowego oraz pneumatyczne systemy odrzutu. Oprogramowanie tych systemów jest bardzo zaawansowane i stale dostosowuje się do zmian właściwości materiału oraz warunków oświetlenia. Maszyny do sortowania kolorów wykorzystują przetwarzanie danych w czasie rzeczywistym, by podejmować natychmiastowe decyzje dotyczące sortowania, zapewniając spójną kontrolę jakości w całym cyklu produkcyjnym. Zastosowania maszyn do sortowania kolorów obejmują różnorodne sektory. W przemyśle spożywczym służą do inspekcji zbóż, orzechów, ziaren kawy oraz suszonych owoców. Producentom rolnym pomagają w czyszczeniu nasion i sortowaniu plonów. Zakłady recyklingu wykorzystują je do rozdzielania tworzyw sztucznych i innych materiałów. Środowiska produkcyjne korzystają z nich do zapewnienia jakości oraz wykrywania wad – stąd są one niezbędnym inwestycją dla firm, które stawiają na doskonałość produktu i efektywność operacyjną.

 EN